
Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 2026-09-24 Паходжанне: Сайт


Схаваныя эксплуатацыйныя выдаткі хутка назапашваюцца пры апрацоўцы грувасткіх, забруджаных або высокатрывалых адходаў. Прастой здрабняльніка, катастрафічны выхад з ладу ляза і частыя прыпынкі рухавіка знішчаюць прадукцыйнасць прадпрыемства. Стандартныя однороторные або лёгкія машыны часта выходзяць з ладу ў такіх цяжкіх умовах. Яны лёгка закліноўваюць. Яны пакутуюць ад паскоранага зносу пры трапленні ў непрадказальныя змешаныя цвёрдыя адходы, шыны або цяжкія металы. Адзін неразбіваемы аб'ект можа спыніць усю лінію перапрацоўкі або ўтылізацыі на некалькі дзён.
Кіраўнікі аб'ектаў павінны ўважліва ацэньваць механічную архітэктуру і матэрыяльныя магчымасці. Вы павінны вызначыць, калі а Двухвалковы здрабняльнік - гэта правільнае абсталяванне для вашага канкрэтнага прымянення з высокім стрэсам. Патрабаванні да прапускной здольнасці вызначаюць выбар машыны. Непрадказальныя патокі адходаў патрабуюць надзейнай тэхнікі. Мы прааналізуем, як двухвальная механіка пераадольвае абмежаванні стандартных сістэм драбнення.
Нізкая хуткасць і высокі крутоўны момант блакіроўкі зруху прадухіляюць загортванне матэрыялу, зводзяць да мінімуму прыпынак рухавіка і эфектыўна апрацоўваюць непрадказальныя нагрузкі.
Звышмоцны каваны сплаў, тэрмічнаму апрацаваныя ляза з'яўляюцца найважнейшымі крытэрамі ацэнкі для падаўжэння інтэрвалаў абслугоўвання пры працы з абразіўнымі або ўдарацяжкімі матэрыяламі.
Выбар правільнай машыны патрабуе збалансавання патрабаванняў да прапускной здольнасці з геаметрыяй рэжучага дыска, канструкцыяй крука, памерамі рэжучай камеры і паказчыкамі працоўнага цыклу.
Сістэмы высакахуткаснага здрабнення абапіраюцца на хуткае кручэнне ротара, каб здрабніць або нарэзаць матэрыялы на нерухомым лязе статара. Гэта дзеянне з высокай хуткасцю стварае велізарнае цяпло трэння. Пры апрацоўцы матэрыялаў з нізкай тэмпературай плаўлення, такіх як сельскагаспадарчыя пластмасы, парніковая плёнка або сінтэтычны тэкстыль, гэта цяпло выклікае лакальнае плаўленне. Пластык злёгку разрэджваецца, размазваецца па рэжучай камеры і хутка застывае пры астуджэнні. Гэта прыводзіць да моцнага засмечвання камеры і пагаршэння якасці вываду. Аператары павінны ўручную адколваць зацвярдзелы пластык ад экранаў і ротараў, губляючы гадзіны вытворчага часу.
Высакахуткасныя ротары таксама дэманструюць надзвычайную ўразлівасць да забруджванняў. Непрадказальныя патокі адходаў часта ўтрымліваюць уключэнні, якія не здрабняюцца. Цвёрдыя металічныя кавалкі, цяжкія блокі рухавікоў або тоўстыя сталёвыя пласціны лёгка хаваюцца ўнутры буйнагабарытных адходаў. Калі высакахуткасны ротар натыкаецца на цвёрдае сталёвае ўключэнне, кінэтычная энергія перадаецца непасрэдна ў структуру машыны. Гэта выклікае катастрафічныя пашкоджанні ротара, разбітыя экраны і зашчапкі карданных валаў. Працэс рамонту патрабуе цяжкага пад'ёмнага абсталявання і дзён прастою.
Намотка матэрыялу ўяўляе сабой яшчэ адну кропку адмовы для аднавальных сістэм. Доўгія, кудзелістыя або падобныя на дрот матэрыялы падчас апрацоўкі паводзяць сябе непрадказальна. Дрот для пакетавання, тэкстыльныя стужкі і доўгія поліэтыленавыя плёнкі, як правіла, шчыльна абмотваюцца вакол аднаго круцільнага вала. Калі матэрыял назапашваецца, ён стварае густую зацвярдзелую масу, якая душыць ротар. Матор глухне пад моцным трэннем. Ачыстка гэтага загорнутага матэрыялу патрабуе працяглага прастою, паяльных лямп і ручной рэзкі.
У двухвальных сістэмах выкарыстоўваецца прынцыпова іншы механічны падыход. Два вала, якія круцяцца ў процілеглым кірунку, працуюць адначасова ў камеры рэзкі. Яны круцяцца ўнутр насустрач адзін аднаму. Гэта адноснае кручэнне актыўна захоплівае грувасткія матэрыялы. Агрэсіўныя канструкцыі крука ўгрызаюцца ў адходы і цягнуць іх уніз, у зону рэзкі. Машына не спадзяецца толькі на сілу цяжару для падачы матэрыялу. Гэты актыўны механізм падачы забяспечвае бесперапынную апрацоўку вялікіх, нязручных прадметаў, такіх як матрацы або кантэйнеры сярэдняга памеру.
Ядром гэтай сістэмы з'яўляецца ўзаемазвязанае дзеянне зруху. Супрацьлеглыя рэжучыя дыскі ўкладваюцца па чарзе ўздоўж двух паралельных валаў. Паколькі валы круцяцца на нізкіх хуткасцях, звычайна ад 15 да 40 абаротаў у хвіліну, гэтыя дыскі дзейнічаюць як масіўныя прамысловыя нажніцы. Яны рвуць, зрухаюць і ламаюць цвёрдыя матэрыялы, выкарыстоўваючы экстрэмальны крутоўны момант, а не высокую хуткасць. Праца на нізкай хуткасці максімізуе сілу кручэння. Гэта дазваляе лязам разразаць шчыльныя матэрыялы, не спыняючы прывадны рухавік.
Інжынеры ўбудавалі канструкцыю самаачышчэння, каб прадухіліць скручванне матэрыялу. Стацыянарныя здымныя пласціны ўсталёўваюцца непасрэдна паміж рэжучымі дыскамі, якія верцяцца. Калі ляза праходзяць праз зону рэзкі, пласціны здымніка фізічна саскрабаюць матэрыял з каранёў ляза. Гэта натуральнае ачышчальнае дзеянне прадухіляе накручванне доўгіх валокнаў і правадоў вакол стрыжняў. Рэжучая камера застаецца чыстай, што забяспечвае бесперапынную бесперабойную працу.
Аперацыйная метрыка |
Высакахуткасны аднавальны |
Ціхахуткасны двухвал |
|---|---|---|
Хуткасць працы |
Высокая (ад 100 да 300+ абаротаў у хвіліну) |
Нізкая (ад 15 да 40 абаротаў у хвіліну) |
Дастаўка крутоўнага моманту |
Ад нізкага да сярэдняга |
Надзвычай высока |
Выпрацоўка цяпла |
Высокі (рызыка плаўлення пластыка) |
Нізкі (працэс халоднай рэзкі) |
Талерантнасць да металу |
Дрэнна (рызыка катастрафічнага збою) |
Выдатна (нажніцы або аўтаматычны рэверс) |
Матэрыял абмоткі |
Высокая рызыка (патрабуецца ачыстка ўручную) |
Нізкі ўзровень рызыкі (самаачышчальныя пласціны для здымкі) |
Памер выхаду |
Дакладны (Выкарыстоўвае экраны памераў) |
Пераменная (грубае першаснае скарачэнне) |
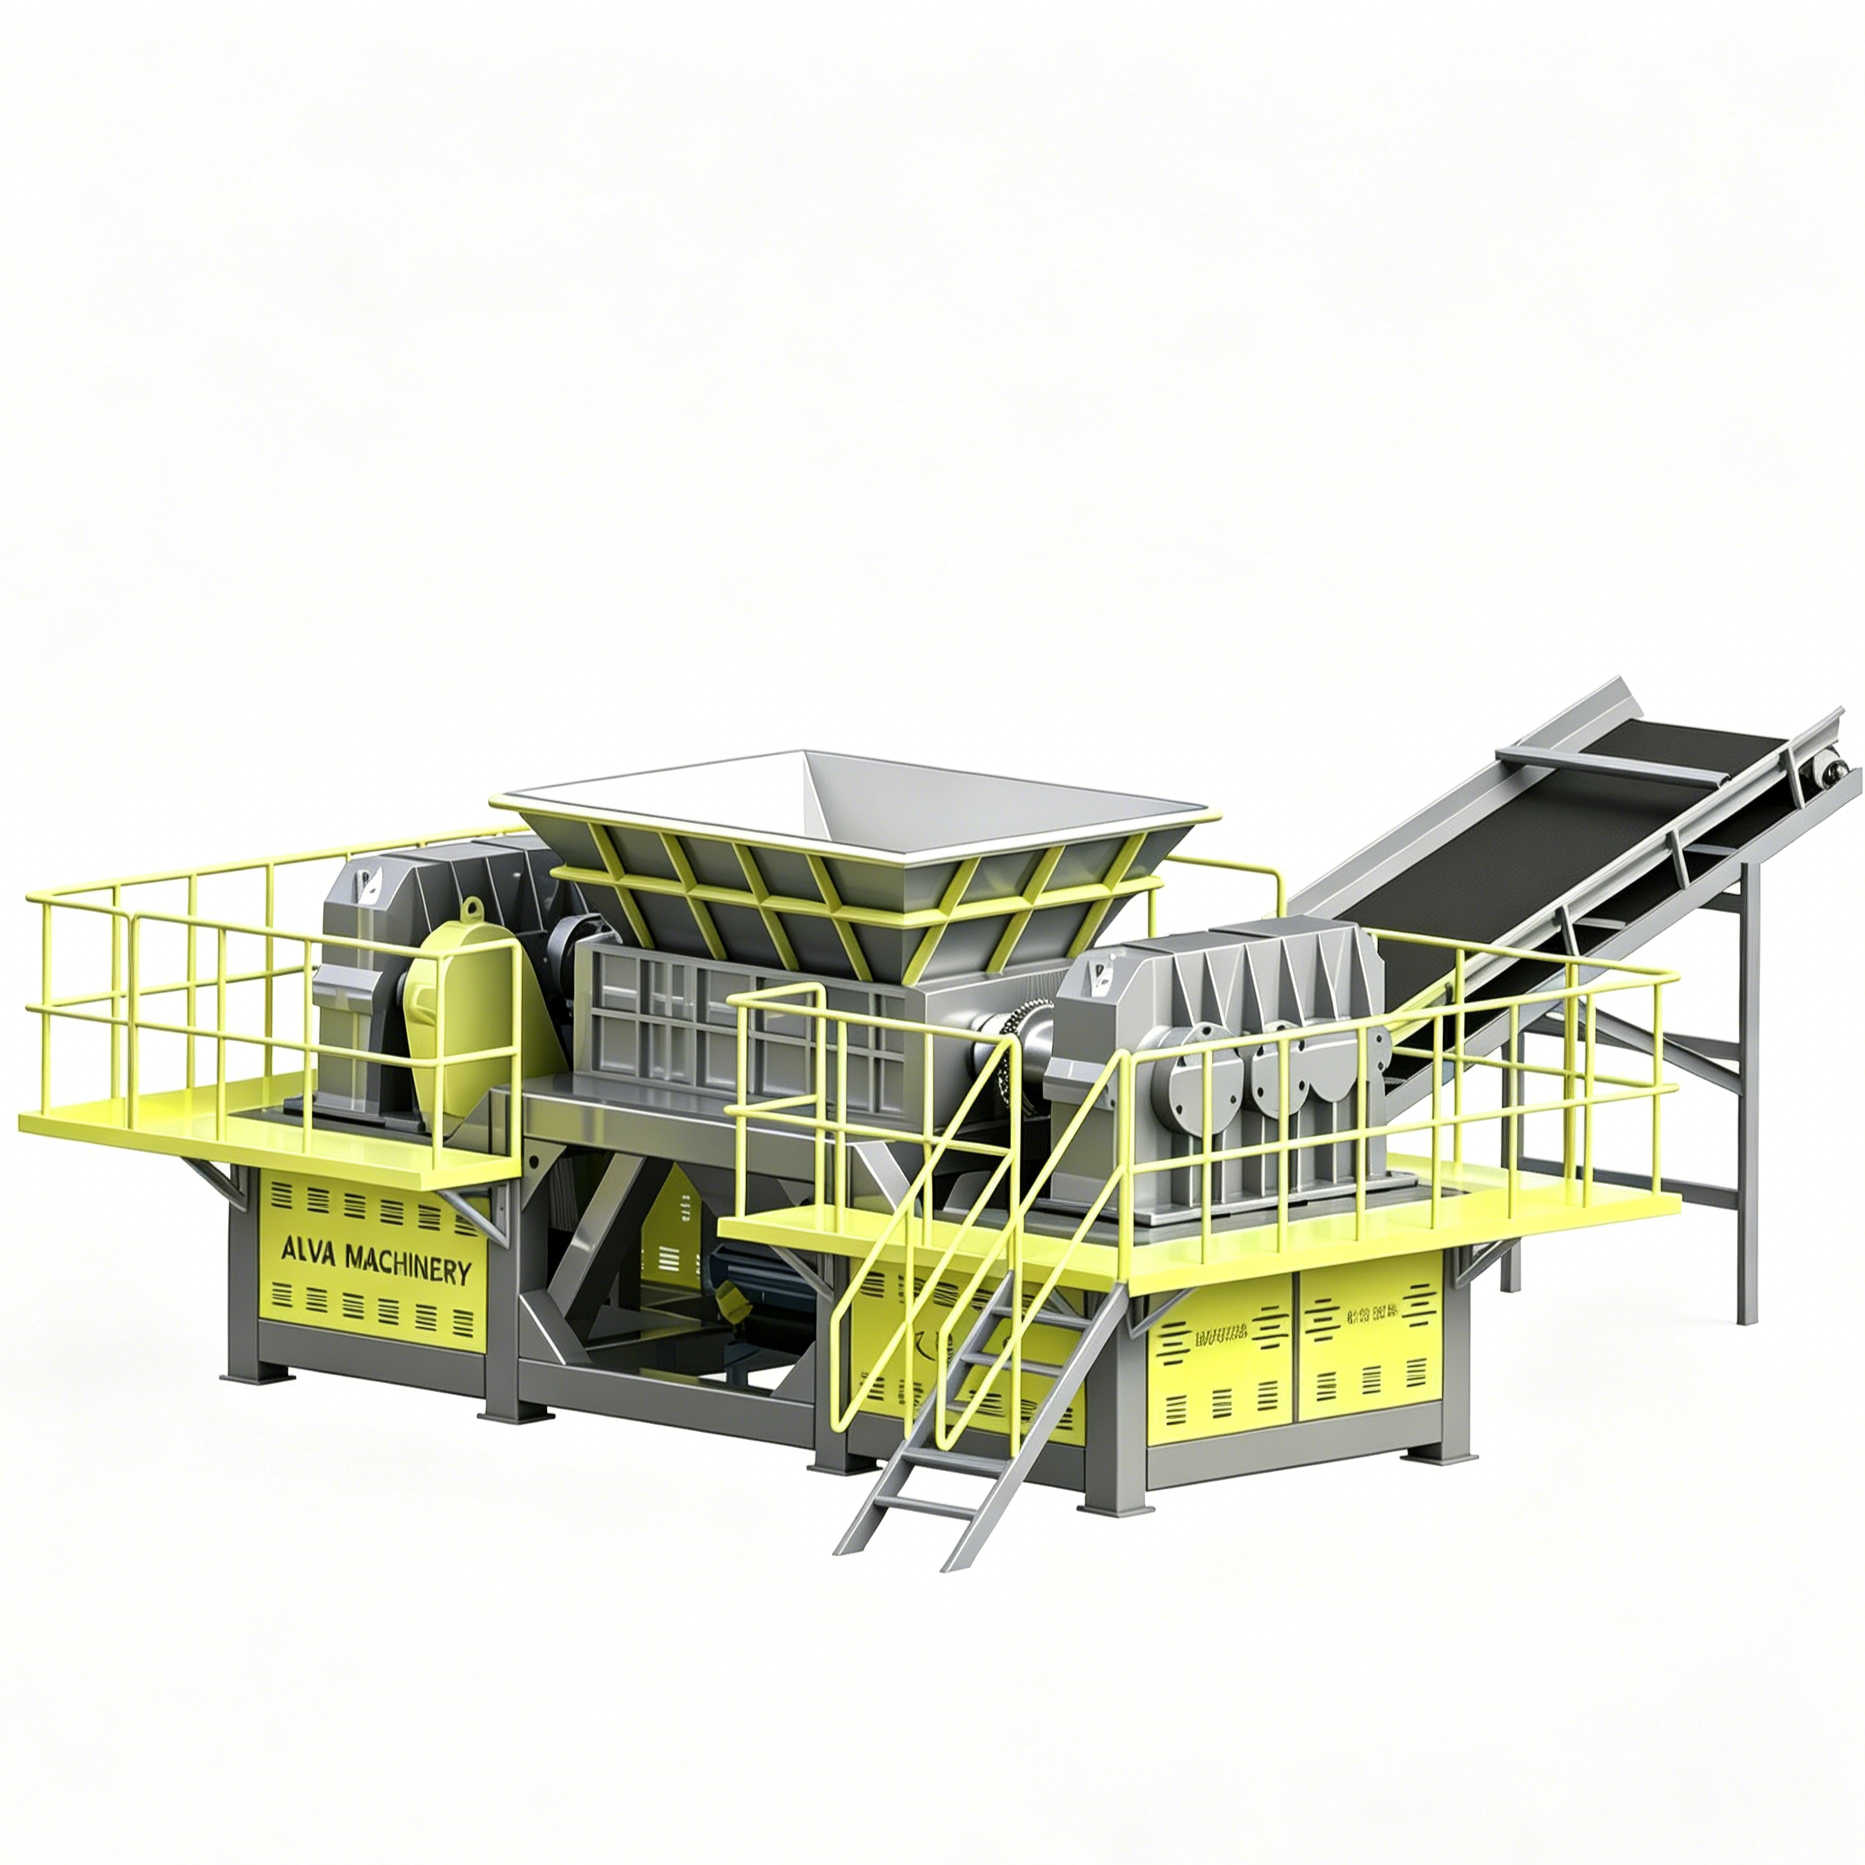
Цвёрдыя бытавыя адходы ўяўляюць сабой унікальную праблему з-за іх надзвычайнай зменлівасці. Адзін груз можа ўтрымліваць цвёрды пластык, цяжкі тэкстыль, арганічныя рэчывы і схаваныя металы. Сістэмы з двума валамі выдатна спраўляюцца з гэтымі зменнымі шчыльнасцямі адначасова. Крутоўны момант на нізкай хуткасці лёгка раздушвае цвёрды пластык, у той час як вострыя краю ляза рассякаюць цвёрды тэкстыль. Машына апрацоўвае гэтую хаатычную сумесь без закліноўвання і папярэдняй сартавання матэрыялу.
Прадпрыемствы ў асноўным выкарыстоўваюць гэтыя машыны для першаснага памяншэння памеру. Яны служаць першай прыступкай смеццеперапрацоўчай лініі. Здрабняльнік разбівае мяшкі са смеццем, разломвае буйныя прадметы і стварае грубы, кіраваны памер на выхадзе. Такое памяншэнне аб'ёму рыхтуе змешаныя адходы да наступнай перапрацоўкі. Канвеерныя стужкі, магнітныя сепаратары і аптычныя сартавальнікі працуюць нашмат больш эфектыўна, калі падаюць паслядоўны, папярэдне здробнены паток матэрыялу. Здрабняльнік гарантуе, што наступнае абсталяванне атрымлівае стабільны паток вызваленых матэрыялаў, прадухіляючы засор на наступных этапах сартавання.
Будаўнічы смецце змяшчае масіўныя жорсткія канструкцыі. Грувасткія драўляныя паддоны, цяжкая мэбля і канструкцыйная драўніна супрацьстаяць стандартным метадам драбнення. Двухвальный механізм лёгка захоплівае гэтыя вялікія прадметы. Агрэсіўныя крукі ўгрызаюцца ў драўніну, уцягваючы ўсю канструкцыю ў зону зруху. Экстрэмальны крутоўны момант расколвае і ламае тоўстую драўніну без асаблівых высілкаў, ператвараючы масіўныя паддоны ў габлюшку за лічаныя секунды.
Драўніна C&D рэдка прыходзіць чыстай. Ён змяшчае схаваныя крапежныя элементы, цяжкія цвікі, сталёвыя шрубы і тоўстыя металічныя кранштэйны. Стандартныя драбнілкі драўніны неадкладна руйнуюцца пры сутыкненні з гэтымі металамі. Надзейная двухвальная сістэма пераносіць гэтыя схаваныя ўключэнні. Звышмоцныя ляза праразаюць цвікі і кранштэйны побач з дрэвам. Гэта пазбаўляе ад неабходнасці ручнога выдалення цвікоў перад апрацоўкай, рэзка павялічваючы прапускную здольнасць і абараняючы малатоковыя млыны ад забруджвання металам.
Гумовыя шыны ўяўляюць сабой славутую праблему апрацоўкі з-за эфекту адскоку. Эластычныя матэрыялы натуральным чынам паглынаюць кінэтычную энергію і адхіляюць стандартныя рэжучыя ляза. Высакахуткасныя ротары часта адскокваюць ад гумавай паверхні, не пранікаючы ўнутр. Сістэмы з двума валамі пераадольваюць гэта з дапамогай агрэсіўных спецыялізаваных канструкцый крукоў. Гэтыя вострыя ярка выяўленыя гаплікі фізічна праколваюць эластычную гуму. Пасля зачаплення валы цягнуць шыну ўніз, праштурхоўваючы яе праз злучаныя зрэзныя дыскі.
Шыны для легкавых і грузавых аўтамабіляў умацаваны тоўстым сталёвым дротам. Кіраванне гэтай сталёвай арматурай неабходна для бесперапыннай працы. Здрабняльнік павінен адначасова праразаць цвёрдую гуму і дрот з высокатрывалай сталі. Звышмоцныя каваныя ляза дасягаюць гэтага без празмерных сколаў. Нізкая хуткасць стрыжкі чыста разразае дрот. Гэта прадухіляе зблытванне сталі вакол стрыжняў і павялічвае тэрмін эксплуатацыі краёў ляза.
Апрацоўка лёгкіх металаў і электронных адходаў патрабуе велізарнай сілы рэзання. Прадпрыемствы рэгулярна перапрацоўваюць алюмініевыя профілі, тоўстыя медныя кабелі, лёгкія сталёвыя барабаны і жорсткія электронныя корпусы. Злучаныя дыскі захопліваюць гэтыя металічныя профілі і прымяняюць раздушальную сілу зруху. Ляза складаюць, абціскаюць і наразаюць метал на палоскі. Гэта вызваляе каштоўныя ўнутраныя кампаненты, такія як медны дрот, захоплены ўнутры сталёвых кажухоў, рыхтуючы матэрыял для падзелу ў далейшым.
Ударатрываласць - патрабаванне, якое не падлягае абмеркаванню пры апрацоўцы металаў. Разлом металічных кампанентаў стварае моцныя ўдарныя сілы ў камеры рэзкі. Стандартныя адліваныя ляза руйнуюцца пад такім уздзеяннем. Вытворцы павінны выкарыстоўваць цяжкія каваныя ляза з сплаву. Коўка выраўноўвае зярністую структуру сталі, забяспечваючы найвышэйшае паглынанне ўдараў. Гэтыя спецыялізаваныя ляза паглынаюць ударныя сілы без расколін, забяспечваючы надзейную працу падчас апрацоўкі цяжкіх металаў.
Пры апрацоўцы электронных адходаў і лёгкіх металаў аператары прытрымліваюцца пэўнай паслядоўнасці, каб максымізаваць аднаўленне:
Загрузіце аб'ёмныя металічныя кампаненты ў бункер здрабняльніка з дапамогай грейферного экскаватара.
Дазвольце двайным валам скласці і зрэзаць металічныя кажухі, вызваліўшы ўнутраную праводку і друкаваныя платы.
Выгрузіце груба здробнены матэрыял на вібрацыйны канвеер для раўнамернага размеркавання грузу.
Прапусціце матэрыял пад папярочны магнітны сепаратар для выдалення чорных металаў.
Падайце рэшткі каляровай і пластыкавай сумесі ў віхратокавы сепаратар для канчатковага аднаўлення.
Выбар матэрыялу для рэжучых дыскаў непасрэдна вызначае даўгавечнасць машыны. Стандартныя сталёвыя сплавы хутка зношваюцца пад уздзеяннем патокаў абразіўных адходаў. Вытворцы павінны выкарыстоўваць высакаякасныя тэрмічнаму апрацаваныя легаваныя сталі, такія як D2 або 4140. Правільная тэрмічная апрацоўка загартоўвае паверхню ляза, захоўваючы пры гэтым трывалы пластычны стрыжань. Гэтая спецыфічная металургія непасрэдна ўплывае на зносаўстойлівасць і ўтрыманне краю. Высакаякасныя сплавы значна павялічваюць інтэрвалы абслугоўвання, падтрымліваючы машыну ў працаздольнасці на працягу больш працяглых перыядаў паміж цыкламі тэхнічнага абслугоўвання.
Канфігурацыя ляза павінна адпавядаць канкрэтным характарыстыкам матэрыялу. Колькасць гаплікаў, форма кручка і таўшчыня ляза вызначаюць канчатковы памер выхаду і эфектыўнасць падачы. Меншая колькасць гакоў большага памеру лепш за ўсё падыходзіць для захопу грувасткіх прадметаў, такіх як 55-галонныя бочкі або вялікія паддоны. Большая колькасць гаплікаў на дыск павышае эфектыўнасць захопу тонкіх плоскіх матэрыялаў, такіх як кардон або поліэтыленавая плёнка. Вы павінны вызначыць правільную геаметрыю ляза, каб аптымізаваць прадукцыйнасць вашага Прамысловая машына для здрабнення.
Кіраўнікі аб'ектаў павінны адрозніваць кампактныя мадэлі ад звышмоцных агрэгатаў. Кампактныя шрэдэры для папярэдняга здрабнення падыходзяць для невялікіх прадпрыемстваў з перыядычнымі патрэбамі ў апрацоўцы. Яны спраўляюцца з меншымі нагрузкамі і патрабуюць перыядычнага астуджэння. Масіўныя звышмоцныя мадэлі распрацаваны для бесперапыннай буйнааб'ёмнай камунальнай або прамысловай апрацоўкі. Гэтыя прылады маюць вялікія падшыпнікі, масіўныя валы і бесперапынны працоўны цыкл. Яны працуюць кругласутачна без перагрэву і без структурнай стомленасці.
Абмежаванні займаемай плошчы часта вызначаюць выбар машыны. Вы павінны збалансаваць неабходныя памеры рэжучай камеры з даступнай плошчай падлогі. Для перапрацоўкі буйнагабарытных адходаў неабходны вялікі загрузны бункер і шырокая рэжучая камера. Машына па-ранейшаму павінна адпавядаць устаноўленым кропкам інтэграцыі вашага завода па перапрацоўцы. Дбайнае прасторавае планаванне забяспечвае ідэальнае супадзенне здрабняльніка з існуючымі падавальнымі канвеерамі і абсталяваннем для сартавання разгрузкі.
Ацэнка кампрамісаў паміж гідраўлічнымі і электрычнымі прывадамі неабходная для аптымальнай працы. Гідраўлічныя прывады забяспечваюць выдатную пераноснасць ударных нагрузак. Калі гідраўлічны здрабняльнік натыкаецца на прадмет, які нельга раздушыць, вадкасная сістэма паглынае ўдар, абараняючы механічныя кампаненты. Гідраўлічныя сістэмы таксама забяспечваюць імгненны максімальны крутоўны момант пры нулявых абаротах. Электрычныя прывады даюць відавочныя перавагі для паслядоўных прыкладанняў. Яны забяспечваюць больш высокую энергаэфектыўнасць, працуюць цішэй і патрабуюць значна меншага абслугоўвання, чым складаныя гідраўлічныя агрэгаты.
Тып прывада |
Асноўная перавага |
Лепшае прымяненне |
Патрабаванні да тэхнічнага абслугоўвання |
|---|---|---|---|
Гідраўлічны прывад |
Надзвычайнае паглынанне ўдараў і імгненны крутоўны момант |
Металалом, цяжкі C&D, непрадказальныя ТБО |
Высокі (замена вадкасці, праверка герметычнасці, абслугоўванне помпы) |
Электрычны прывад |
Высокая энергаэфектыўнасць і стабільная хуткасць |
Дрэва, пластмаса, папера, аднастайныя патокі адходаў |
Нізкі (змазка рухавіка, замена масла ў скрынцы перадач) |
Памер рухавіка і выбар каробкі перадач вызначаюць магчымасці трансмісіі. Сістэма прывада павінна быць вызначана для вытрымкі пікавых нагрузак, а не толькі для сярэдніх умоў працы. Апрацоўка вельмі ўстойлівых матэрыялаў, такіх як грузавыя шыны або сталёвыя барабаны, стварае масіўныя скокі крутоўнага моманту. Нізкія рухавікі будуць неаднаразова спыняцца, выклікаючы электрычныя збоі і спыняючы вытворчасць. Трывалыя планетарныя каробкі перадач у разы павялічваюць крутоўны момант рухавіка, гарантуючы, што валы падтрымліваюць сілу кручэння пры самых жорсткіх матэрыялах.
Даступнасць тэхнічнага абслугоўвання непасрэдна ўплывае на час бесперабойнай працы аб'екта. Планавыя праверкі, наплавка ляза і замена вала непазбежныя. Вы павінны ацаніць, наколькі лёгка каманды тэхнічнага абслугоўвання могуць атрымаць доступ да камеры рэзкі. Добра прадуманыя машыны маюць раздзельныя корпусы або вялікія люкі. Механікі могуць хутка адкрыць камеру, каб накласці зварныя швы на зношаныя ляза, не здымаючы ўвесь вузел вала. Цяжкі доступ ператварае дробны рамонт у адключэнне на некалькі дзён.
Выбар паміж модульнымі і зварнымі вузламі вала з'яўляецца важным фактарам эксплуатацыі. Модульныя канструкцыі вала маюць асобныя рэжучыя дыскі, складзеныя на шліцавальны шасцігранны вал. Калі адно лязо зламаецца, механікі могуць саслізнуць яго і замяніць асобна. Цвёрдыя зварныя вузлы маюць лопасці, пастаянна прывараныя да вала. У той час як зварныя валы забяспечваюць надзвычайную цвёрдасць, рамонт пашкоджанага ляза патрабуе выдалення ўсяго вала і адпраўкі яго ў спецыялізаваную механічную майстэрню.
Аб'екты, якія нельга раздушыць, уяўляюць сур'ёзную небяспеку для любой аперацыі драбнення. Цвёрдыя сталёвыя блокі, цяжкія дэталі рухавіка або тоўстыя зубцы пагрузчыка час ад часу трапляюць у паток адходаў. Калі гэтыя прадметы трапляюць у камеру рэзкі, яны выклікаюць неадкладнае механічнае звязванне. Без належнай абароны велізарны крутоўны момант прывядзе да залому галоўных прывадных валаў, разбівання каробкі перадач або перагарання электрарухавікоў. Гэта прыводзіць да катастрафічнага механічнага збою.
Інтэлектуальныя элементы кіравання PLC забяспечваюць асноўную стратэгію змякчэння наступстваў. Сучасныя здрабняльнікі маюць аўтаматычнае праграмаванне рэверсу для абароны трансмісіі. Пры перагрузцы сістэма прытрымліваецца строгай паслядоўнасці:
ПЛК пастаянна кантралюе сілу току, якую спажываюць прывадныя рухавікі.
Пры выяўленні раптоўнага ўсплёску сілы току, які паказвае на закліноўванне, ПЛК імгненна адключае паступальную магутнасць.
Сістэма змяняе кручэнне валаў на некалькі секунд, каб зрушыць з месца аб'ект, які нельга раздушыць.
Валы аднаўляюць кручэнне наперад, каб зноў паспрабаваць апрацаваць матэрыял.
Калі сіла току павялічваецца тры разы запар, ПЛК цалкам выключае машыну і выклікае сігнал трывогі аператара.
Механічныя зрэзныя штыфты або вадкія муфты забяспечваюць другаснае фізічнае адключэнне, адключаючы магутнасць прывада падчас катастрафічных перагрузак, калі электронныя сістэмы выходзяць з ладу.
Апрацоўка матэрыялаў з высокім утрыманнем бруду, шкла або пяску прыводзіць да моцнага абразіўнага зносу. Сельскагаспадарчыя пластыкі, падмятанне вуліц і карняплоды ўтрымліваюць пясок. Гэты пясок дзейнічае як наждачная папера на рэжучыя дыскі. Ён заўчасна пагаршае краю ляза, закругляючы гакі і павялічваючы зазор паміж супрацьлеглымі дыскамі. Калі ляза затупляюцца, эфектыўнасць драбнення рэзка падае, а тэхнічнае абслугоўванне павялічваецца.
Указанне індывідуальных цвёрдых сплаваў памяншае гэты абразіўны знос. Вытворцы наносяць на зношаныя паверхні ляза спецыяльныя накладкі, якія змяшчаюць карбід вальфраму. Гэта стварае надзвычай цвёрдую знешнюю абалонку, якая супрацьстаіць ізаляцыі. Укараненне пратаколаў папярэдняга адбору на вышэйшым узроўні забяспечвае дадатковую абарону. Устаноўка звышмоцных барабанных сітаў перад тым, як здрабняльнік выдаляе пясок, шкло і дробную дробку. Гэта прадухіляе трапленне абразіўнага пяску ў рэжучую камеру.
Перад выбарам абсталявання праверце паток адходаў, каб вызначыць дакладны працэнт нязломных уключэнняў і абразіўных дробак.
Запытайце задакументаваны тэст матэрыялу ў вытворцы здрабняльніка з выкарыстаннем вашых канкрэтных узораў моцна забруджаных адходаў.
Укажыце дакладную металургію ляза і геаметрыю крука на падставе эмпірычных дадзеных аб прапускной здольнасці, сабраных падчас выпрабаванняў.
Праверце кропкі доступу да рэжучай камеры ў вашай брыгады тэхнічнага абслугоўвання, каб забяспечыць хуткае абслугоўванне ляза і мінімальны час прастою.
A: У здрабняльніку з адным валам выкарыстоўваецца высакахуткасны ротар, які рэжа лязо нерухомага статара, што ідэальна падыходзіць для раўнамернага памяншэння памеру. У здрабняльніку з падвойным валам выкарыстоўваюцца два нізкахуткасных вала, якія круцяцца ў процілеглым кірунку, са злучанымі дыскамі для зруху і разрыву грувасткіх, непрадказальных матэрыялаў з вялікім крутоўным момантам.
A: Таўшчыня ляза вызначае канчатковую шырыню здробненага матэрыялу. Больш тонкія ляза вырабляюць меншыя памеры, але яны больш успрымальныя да пашкоджанняў. Больш тоўстыя ляза патрабуюцца для цяжкіх металаў і буйнагабарытных адходаў для паглынання ўдарных сіл і прадухілення разломаў.
A: Так. Нізкая хуткасць зруху з высокім крутоўным момантам у спалучэнні з цяжкімі каванымі лязамі з лёгкага сплаву лёгка праразае схаваныя цвікі, шрубы і металічныя кранштэйны без катастрафічнага выхаду з ладу ляза і прыпынку машыны.
A: Інтэрвалы тэхнічнага абслугоўвання моцна адрозніваюцца ў залежнасці ад абразіўнасці матэрыялу. Чысты пластык дазваляе працаваць тысячы гадзін. Высокаабразіўныя матэрыялы, такія як забруджаная сельскагаспадарчая плёнка, могуць патрабаваць цвёрдай наплавкі ляза кожныя некалькі сотняў гадзін, каб падтрымліваць эфектыўнасць рэзкі.
A: ПЛК кантралюе сілу току рухавіка. Калі аб'ект, які нельга раздушыць, выклікае раптоўны ўсплёск сілы току, сістэма імгненна спыняецца і змяняе кручэнне вала. Гэта ліквідуе закліноўванне, прадухіляе зашчапленне вала і абараняе каробкі перадач ад катастрафічнай перагрузкі.
A: Двухвальныя машыны вырабляюць прыблізны, зменны памер выхаду, як правіла, у выглядзе доўгіх палос або няправільных кавалкаў. Яны не выкарыстоўваюць памерныя экраны. Яны прызначаны для першаснага памяншэння аб'ёму, а не для атрымання дакладнага аднастайнага канчатковага памеру часціц.
A: Гідраўлічныя прывады лепш падыходзяць для матэрыялаў, якія выклікаюць надзвычайныя ўдарныя нагрузкі, таму што вадкасць паглынае ўдары і забяспечвае імгненны крутоўны момант. Электрычныя прывады лепш падыходзяць для кансістэнцыйных матэрыялаў, забяспечваючы больш высокую энергаэфектыўнасць і меншую колькасць планавага абслугоўвання.


