
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-24 Pochodzenie: Strona


Ukryte koszty operacyjne szybko się kumulują podczas przetwarzania strumieni odpadów wielkogabarytowych, zanieczyszczonych lub charakteryzujących się dużą wytrzymałością na rozciąganie. Przestoje niszczarki, katastrofalna awaria ostrzy i częste zgaśnięcia silnika niszczą produktywność zakładu. Standardowe maszyny jednowirnikowe lub maszyny o lekkim obciążeniu często zawodzą w tych trudnych warunkach. Łatwo się zacinają. Ulegają przyspieszonemu zużyciu po kontakcie z nieprzewidywalnymi mieszanymi odpadami stałymi, oponami lub metalami ciężkimi. Pojedynczy, niezniszczalny przedmiot może zatrzymać całą linię recyklingu lub utylizacji na kilka dni.
Menedżerowie obiektów muszą dokładnie ocenić architekturę mechaniczną i możliwości materiałowe. Musisz ustalić, czy a Rozdrabniacz dwuwałowy to właściwy sprzęt do konkretnych zastosowań wymagających dużego obciążenia. Wymagania dotyczące wydajności dyktują wybór maszyny. Nieprzewidywalne strumienie odpadów wymagają solidnej inżynierii. Przeanalizujemy, jak mechanika dwuwałowa pokonuje ograniczenia standardowych systemów rozdrabniających.
Blokujące działanie ścinające o niskiej prędkości i wysokim momencie obrotowym zapobiega owijaniu się materiału, minimalizuje przeciągnięcie silnika i skutecznie przetwarza nieprzewidywalne obciążenia.
Ostrza z kutego stopu o dużej wytrzymałości i poddane obróbce cieplnej stanowią krytyczne kryteria oceny wydłużające okresy międzyobsługowe w przypadku pracy z materiałami ściernymi lub ciężkimi udarowo.
Wybór odpowiedniej maszyny wymaga zrównoważenia wymagań dotyczących wydajności z geometrią tarczy tnącej, konstrukcją haka, wymiarami komory cięcia i współczynnikiem obciążenia.
Systemy rozdrabniania o dużej prędkości opierają się na szybkim obrocie wirnika w celu rozdrabniania lub cięcia materiałów na nieruchomej łopacie stojana. To działanie o dużej prędkości generuje ogromne ciepło tarcia. Podczas przetwarzania materiałów o niskiej temperaturze topnienia, takich jak tworzywa sztuczne stosowane w rolnictwie, folie termokurczliwe lub tekstylia syntetyczne, ciepło to powoduje miejscowe topienie. Tworzywo sztuczne lekko się upłynnia, rozmazuje komorę cięcia i szybko twardnieje po ochłodzeniu. Prowadzi to do poważnego zatkania komory i pogorszenia jakości wydruku. Operatorzy muszą ręcznie odłupywać utwardzany plastik z sit i wirników, marnując godziny czasu produkcyjnego.
Wirniki wysokoobrotowe wykazują również wyjątkową wrażliwość na zanieczyszczenia. Nieprzewidywalne strumienie odpadów często zawierają wtrącenia, których nie można rozdrobnić. Solidne kawałki metalu, ciężkie bloki silnika lub grube stalowe płyty z łatwością można ukryć w odpadach wielkogabarytowych. Kiedy wysokoobrotowy wirnik uderza w solidny wtrącenie stalowe, energia kinetyczna przenosi się bezpośrednio na konstrukcję maszyny. Powoduje to katastrofalne uszkodzenie wirnika, rozbicie ekranów i pęknięcie wałów napędowych. Proces naprawy wymaga ciężkiego sprzętu do podnoszenia i wielu dni przestojów.
Uzwojenie materiału stanowi kolejny punkt awarii systemów jednowałowych. Materiały długie, włókniste lub przypominające drut zachowują się podczas przetwarzania w nieprzewidywalny sposób. Drut do prasowania, taśmy tekstylne i długie folie z tworzyw sztucznych mają tendencję do ciasnego owijania się wokół pojedynczego wału przędzalniczego. W miarę gromadzenia się materiału tworzy on grubą, stwardniałą masę, która dławi wirnik. Silnik gaśnie pod wpływem ogromnego tarcia. Usuwanie owiniętego materiału wymaga dłuższych przestojów, użycia palników lutowniczych i ręcznego cięcia.
Systemy dwuwałowe wykorzystują zasadniczo odmienne podejście mechaniczne. W komorze tnącej pracują jednocześnie dwa przeciwbieżne wały. Obracają się do wewnątrz, ku sobie. Ten względny obrót aktywnie chwyta nieporęczne materiały. Agresywne haczyki wgryzają się w odpady i ściągają je w dół, do strefy cięcia. Maszyna do podawania materiału nie opiera się wyłącznie na grawitacji. Ten aktywny mechanizm podawania zapewnia ciągłe przetwarzanie dużych, nieporęcznych przedmiotów, takich jak materace lub pośrednie pojemniki masowe.
Istotą tego systemu jest blokujące działanie ścinające. Przeciwległe tarcze tnące układają się naprzemiennie wzdłuż dwóch równoległych wałów. Ponieważ wały obracają się z niskimi prędkościami, zwykle od 15 do 40 obr./min, dyski te działają jak masywne nożyce przemysłowe. Rozdzierają, ścinają i łamią twarde materiały, wykorzystując ekstremalny moment obrotowy, a nie dużą prędkość. Praca przy niskiej prędkości maksymalizuje siłę obrotową. Dzięki temu ostrza mogą przecinać gęste materiały bez zatrzymywania silnika napędowego.
Inżynierowie zastosowali konstrukcję samoczyszczącą, aby zapobiec nawijaniu się materiału. Stacjonarne płyty zgarniające montowane są bezpośrednio pomiędzy obracającymi się tarczami tnącymi. Gdy ostrza przechodzą przez strefę cięcia, płyty zgarniające fizycznie zeskrobują materiał z nasady ostrzy. To naturalne działanie czyszczące zapobiega owijaniu się długich włókien i drutów wokół wałów. Komora cięcia pozostaje czysta, co zapewnia ciągłą, nieprzerwaną pracę.
Metryka operacyjna |
Szybki, jednowałowy |
Podwójny wał o niskiej prędkości |
|---|---|---|
Prędkość robocza |
Wysoka (100 do 300+ obr./min) |
Niska (15 do 40 obr./min) |
Dostarczanie momentu obrotowego |
Niski do umiarkowanego |
Niezwykle wysoki |
Wytwarzanie ciepła |
Wysokie (ryzyko stopienia plastiku) |
Niski (proces cięcia na zimno) |
Tolerancja na metal |
Słabe (ryzyko katastrofalnej awarii) |
Doskonały (nożyce lub funkcja automatycznego cofania) |
Uzwojenie materiału |
Wysokie ryzyko (wymaga ręcznego czyszczenia) |
Niskie ryzyko (samoczyszczące płyty zdzierające) |
Rozmiar wyjściowy |
Precyzyjne (wykorzystuje ekrany rozmiarów) |
Zmienna (zgrubna redukcja pierwotna) |
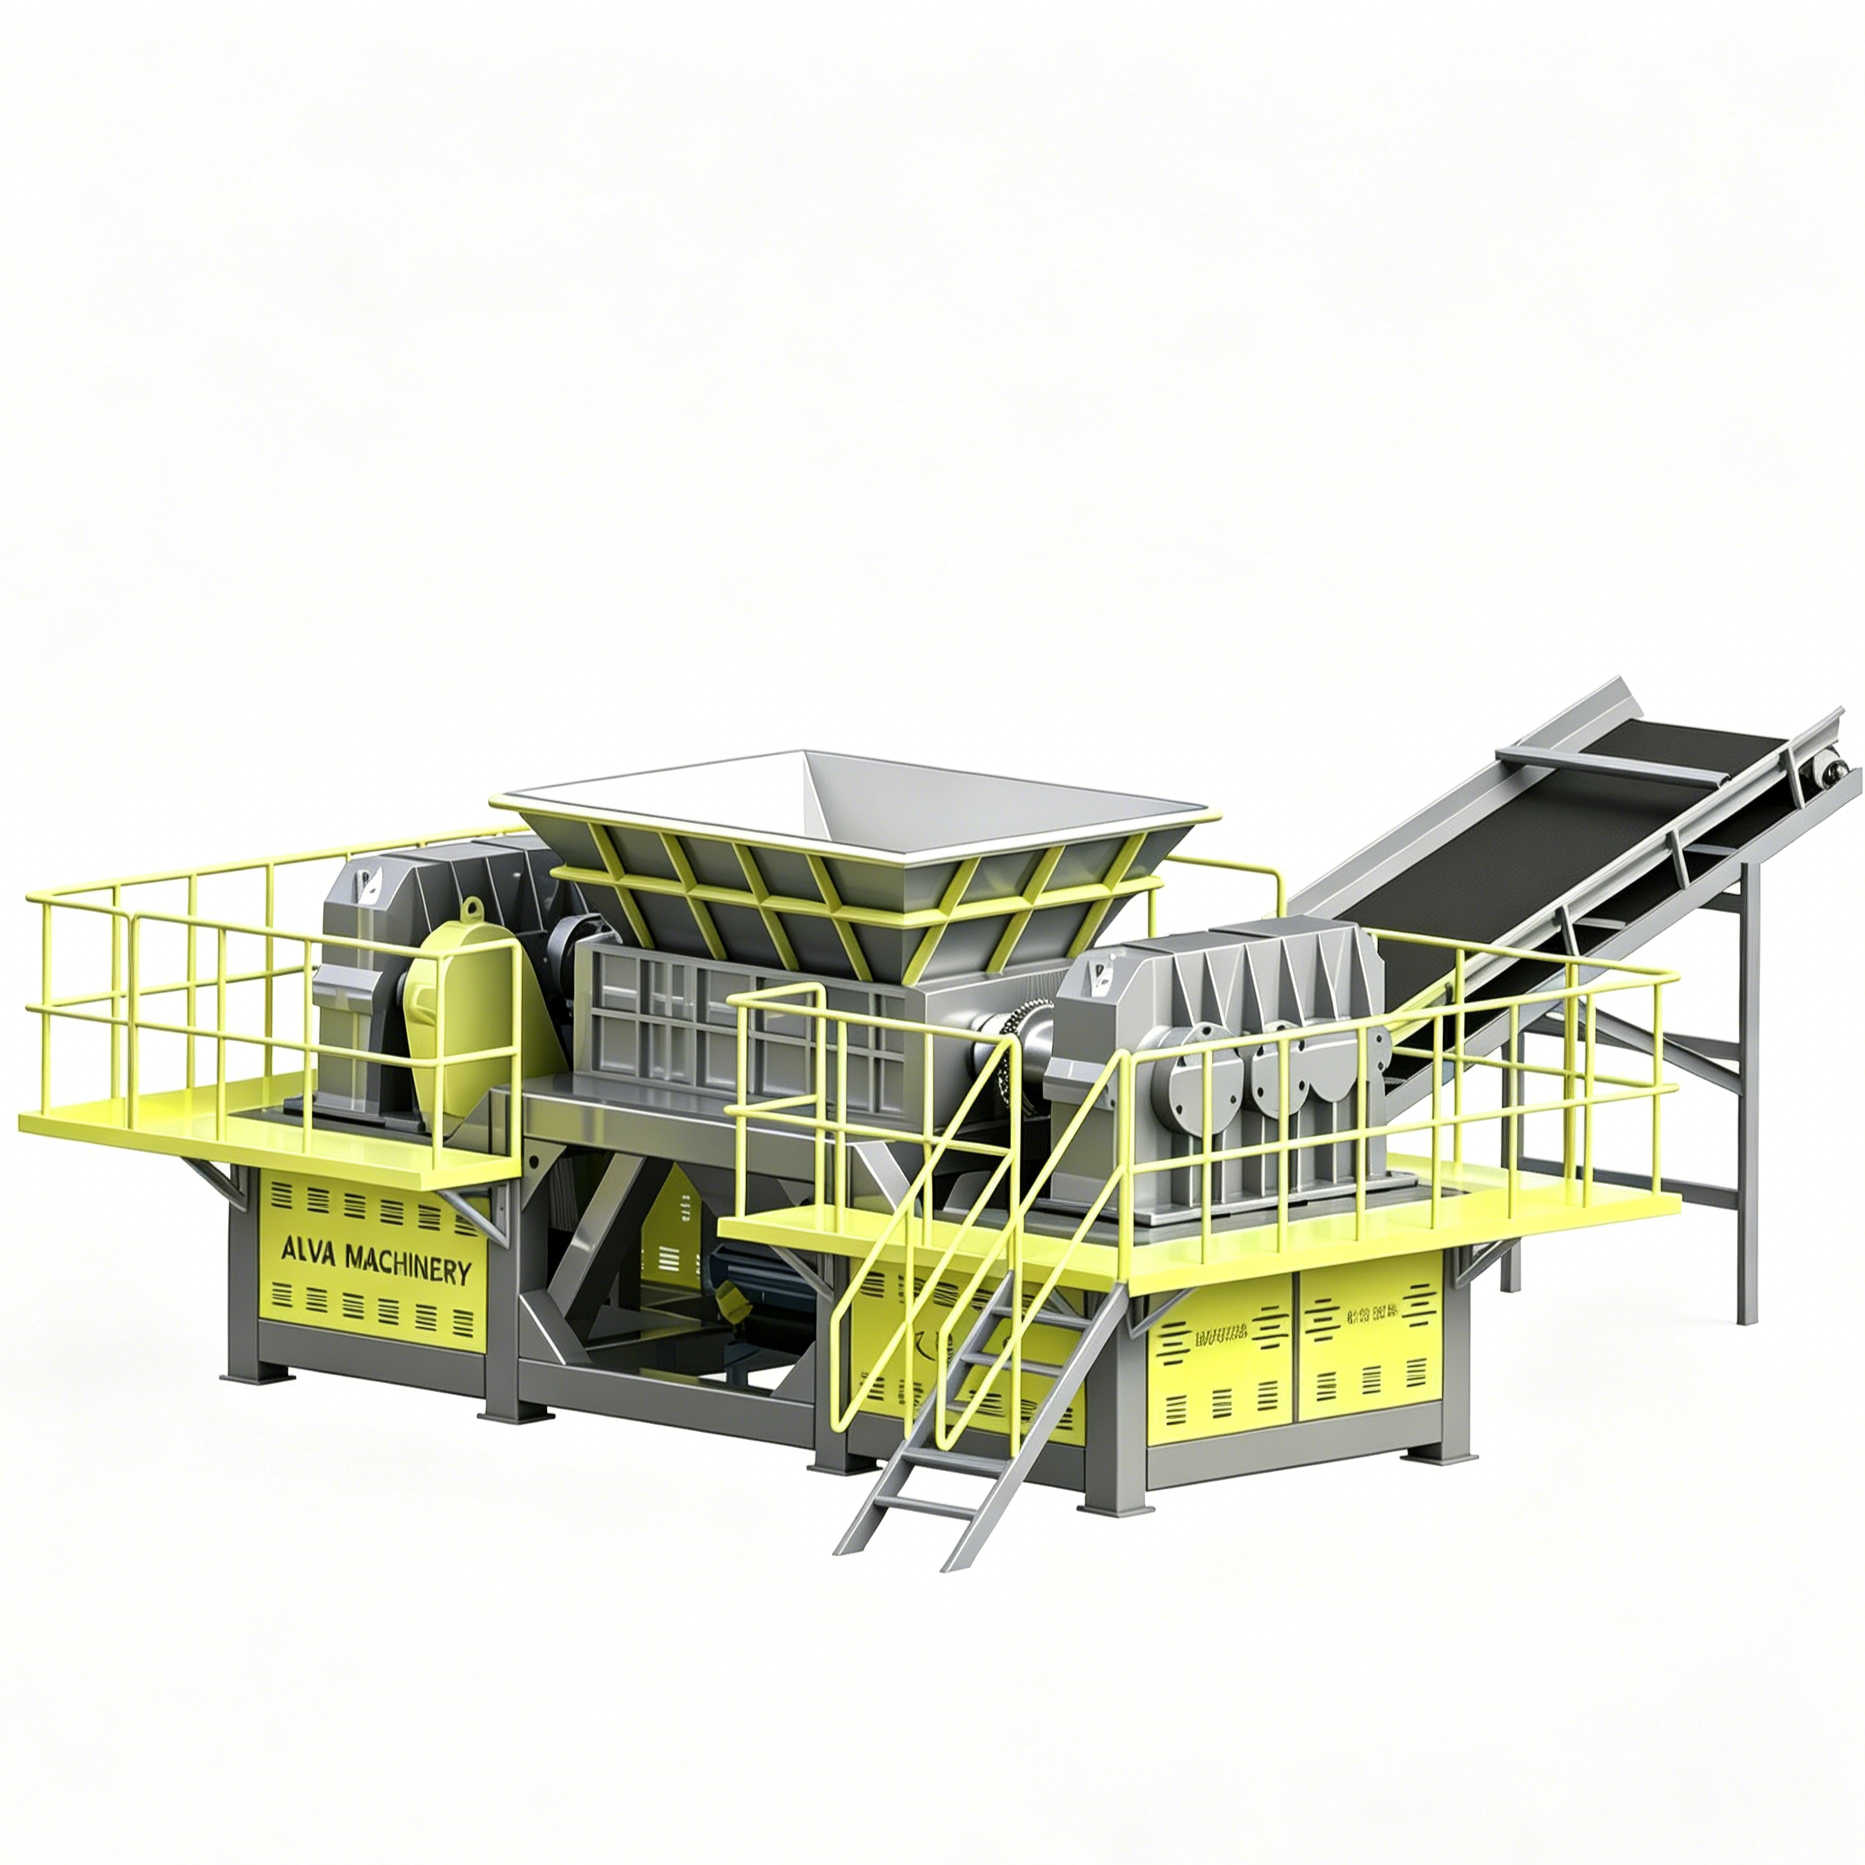
Stałe odpady komunalne stanowią wyjątkowe wyzwanie ze względu na ich ekstremalną zmienność. Pojedynczy ładunek może zawierać sztywne tworzywa sztuczne, ciężkie tekstylia, materię organiczną i ukryte metale. Systemy dwuwałowe doskonale radzą sobie z jednoczesną obsługą tych zmiennych gęstości. Moment obrotowy przy niskiej prędkości z łatwością kruszy sztywne tworzywa sztuczne, a ostre krawędzie ostrza przecinają twarde tekstylia. Maszyna przetwarza tę chaotyczną mieszaninę bez zakleszczania się i konieczności wstępnego sortowania materiału.
Zakłady wykorzystują te maszyny głównie do pierwotnego rozdrabniania. Stanowią pierwszy etap w linii przetwarzania odpadów. Niszczarka rozbija worki na śmieci, łamie duże przedmioty i tworzy szorstki, łatwy do zarządzania rozmiar wyjściowy. To zmniejszenie objętości przygotowuje zmieszane odpady do dalszego przetwarzania. Taśmy przenośnikowe, separatory magnetyczne i sortowniki optyczne działają znacznie wydajniej, gdy są podawane w postaci spójnego, wstępnie rozdrobnionego strumienia materiału. Rozdrabniacz zapewnia stały dopływ uwolnionych materiałów do dalszych urządzeń, zapobiegając zatorom na kolejnych etapach sortowania.
Gruz budowlany i rozbiórkowy zawiera masywne, sztywne konstrukcje. Nieporęczne palety drewniane, ciężkie meble i drewno konstrukcyjne są odporne na standardowe metody kruszenia. Mechanizm dwuwałowy z łatwością chwyta te duże przedmioty. Agresywne haki wgryzają się w drewno wciągając całą konstrukcję w strefę ścinania. Ekstremalny moment obrotowy bez wysiłku rozłupuje i łamie grube drewno, zamieniając masywne palety w łatwe do zarządzania zrębki w ciągu kilku sekund.
Drewno C&D rzadko przychodzi czyste. Zawiera ukryte elementy złączne, ciężkie gwoździe, stalowe śruby i grube metalowe wsporniki. Standardowe rębaki do drewna ulegają natychmiastowemu zniszczeniu w przypadku natrafienia na te metale. Solidny system dwuwałowy toleruje te ukryte wtrącenia. Wytrzymałe ostrza przecinają gwoździe i wsporniki wzdłuż drewna. Eliminuje to potrzebę ręcznego usuwania gwoździ przed obróbką, drastycznie zwiększając przepustowość zakładu i chroniąc dalsze młyny młotkowe przed zanieczyszczeniem metalem.
Opony gumowe stanowią notoryczne wyzwanie w obróbce ze względu na efekt odbicia. Elastyczne materiały w naturalny sposób absorbują energię kinetyczną i odchylają standardowe ostrza tnące. Wirniki o dużej prędkości często odbijają się od gumowej powierzchni bez penetracji. Systemy dwuwałowe przezwyciężają ten problem, stosując agresywne, wyspecjalizowane konstrukcje haków. Te ostre, wyraziste haczyki fizycznie przebijają elastyczną gumę. Po zaczepieniu wały ciągną oponę w dół, przepychając ją przez zazębiające się tarcze ścinające.
Opony do samochodów osobowych i ciężarówek zawierają wzmocnienie z grubego drutu stalowego. Zarządzanie tym zbrojeniem stalowym jest konieczne do ciągłej pracy. Niszczarka musi jednocześnie przeciąć twardą gumę i stalową drutówkę o dużej wytrzymałości na rozciąganie. Wytrzymałe kute ostrza osiągają to bez powodowania nadmiernych odprysków. Działanie ścinające przy niskiej prędkości tnie drut czysto. Zapobiega to splątaniu się stali wokół wałów i wydłuża żywotność krawędzi ostrzy.
Przetwarzanie metali lekkich i odpadów elektronicznych wymaga ogromnej siły cięcia. W zakładach rutynowo przetwarzane są profile aluminiowe, grube kable miedziane, bębny z lekkiej stali i sztywne obudowy elektroniki. Zazębiające się tarcze chwytają te metalowe profile i wywierają miażdżącą siłę ścinającą. Ostrza składają się, zaciskają i kroją metal na paski. Uwalnia to cenne składniki wewnętrzne, takie jak drut miedziany uwięziony w stalowych osłonach, przygotowując materiał do dalszej separacji.
Odporność na uderzenia jest wymaganiem niepodlegającym negocjacjom podczas obróbki metali. Pękanie elementów metalowych powoduje powstawanie gwałtownych sił uderzeniowych w komorze cięcia. Standardowe ostrza odlewane pękają pod wpływem tego naprężenia. Producenci muszą stosować ostrza z kutego stopu o dużej wytrzymałości. Kucie wyrównuje strukturę ziaren stali, zapewniając doskonałą absorpcję uderzeń. Te specjalistyczne ostrza pochłaniają siły uderzeniowe bez pękania, zapewniając niezawodną pracę podczas obróbki metali ciężkich.
Podczas przetwarzania elektroodpadów i metali lekkich operatorzy postępują zgodnie z określoną sekwencją, aby zmaksymalizować odzysk:
Załaduj nieporęczne elementy metalowe do leja rozdrabniającego za pomocą koparki chwytakowej.
Pozwól, aby podwójne wały złożyły się i przecięły metalowe obudowy, uwalniając wewnętrzne okablowanie i płytki drukowane.
Rozłóż grubo rozdrobniony materiał na przenośnik wibracyjny, aby równomiernie rozłożyć ładunek.
Przepuścić materiał pod krzyżowo-taśmowym separatorem magnetycznym w celu usunięcia metali żelaznych.
Wprowadź pozostałą mieszankę metali nieżelaznych i tworzyw sztucznych do separatora wiroprądowego w celu ostatecznego odzysku.
Wybór materiału na tarcze tnące bezpośrednio wpływa na trwałość maszyny. Standardowe stopy stali szybko się zużywają pod wpływem ściernych strumieni odpadów. Producenci muszą stosować wysokiej jakości stale stopowe poddane obróbce cieplnej, takie jak D2 lub 4140. Właściwa obróbka cieplna utwardza powierzchnię ostrza, zachowując jednocześnie wytrzymały, plastyczny rdzeń. Ta specyficzna metalurgia bezpośrednio wpływa na odporność na zużycie i zachowanie krawędzi. Wysokiej jakości stopy znacznie wydłużają okresy międzyobsługowe, dzięki czemu maszyna może działać dłużej pomiędzy cyklami konserwacji.
Konfiguracja ostrza musi odpowiadać konkretnym właściwościom materiału. Liczba haczyków, ich kształt i grubość ostrza decydują o ostatecznym rozmiarze wyjściowym i wydajności podawania. Mniej, większe haczyki najlepiej sprawdzają się w przypadku chwytania nieporęcznych przedmiotów, takich jak beczki o pojemności 55 galonów lub duże palety. Więcej haczyków na dysk poprawia skuteczność chwytania cienkich, płaskich materiałów, takich jak karton lub folia z tworzywa sztucznego. Aby zoptymalizować wydajność swojego ostrza, musisz określić prawidłową geometrię ostrza Przemysłowa maszyna do rozdrabniania.
Zarządzający obiektami muszą rozróżniać modele kompaktowe od jednostek o dużej wytrzymałości. Kompaktowe rozdrabniacze wstępne są odpowiednie dla mniejszych obiektów o sporadycznych potrzebach przetwarzania. Wytrzymują mniejsze obciążenia i wymagają okresowych przestojów w chłodzeniu. Masywne, wytrzymałe modele zostały zaprojektowane z myślą o ciągłym, masowym przetwarzaniu komunalnym lub przemysłowym. Jednostki te charakteryzują się przewymiarowanymi łożyskami, masywnymi wałami i wytrzymałością na ciągły cykl pracy. Działają 24 godziny na dobę, 7 dni w tygodniu, bez przegrzania i zmęczenia konstrukcji.
Ograniczenia dotyczące powierzchni często dyktują wybór maszyny. Należy zrównoważyć wymagane wymiary komory cięcia z dostępną przestrzenią na podłodze. Przetwarzanie odpadów wielkogabarytowych wymaga dużego leja zasypowego i szerokiej komory cięcia. Maszyna musi nadal mieścić się w ustalonych punktach integracji Twojego zakładu recyklingu. Staranne planowanie przestrzenne zapewnia idealne dopasowanie rozdrabniacza do istniejących przenośników podających i urządzeń sortujących.
Aby uzyskać optymalną wydajność, konieczna jest ocena kompromisów między napędami hydraulicznymi i elektrycznymi. Napędy hydrauliczne zapewniają doskonałą tolerancję na obciążenia udarowe. Kiedy rozdrabniacz hydrauliczny uderza w przedmiot niezniszczalny, układ płynów pochłania uderzenie, chroniąc elementy mechaniczne. Układy hydrauliczne zapewniają również natychmiastowy, maksymalny moment obrotowy przy zerowej prędkości obrotowej. Napędy elektryczne oferują wyraźne zalety w przypadku spójnych zastosowań. Zapewniają wyższą efektywność energetyczną, działają ciszej i wymagają znacznie mniej rutynowej konserwacji niż złożone jednostki hydrauliczne.
Typ napędu |
Podstawowa zaleta |
Najlepsza aplikacja |
Wymóg konserwacji |
|---|---|---|---|
Napęd hydrauliczny |
Ekstremalna amortyzacja i natychmiastowy moment obrotowy |
Złom, ciężki C&D, nieprzewidywalne odpady komunalne |
Wysoki (wymiana płynów, kontrola szczelności, konserwacja pompy) |
Napęd elektryczny |
Wysoka efektywność energetyczna i stała prędkość |
Drewno, tworzywa sztuczne, papier, jednolite strumienie odpadów |
Niski (smarowanie silnika, wymiana oleju w skrzyni biegów) |
Dobór rozmiaru silnika i dobór skrzyni biegów określają możliwości układu napędowego. Układ napędowy musi być przystosowany do obsługi obciążeń szczytowych, a nie tylko przeciętnych warunków pracy. Obróbka wysoce odpornych materiałów, takich jak opony do samochodów ciężarowych lub stalowe bębny, powoduje ogromne skoki momentu obrotowego. Niewymiarowe silniki będą się często zatrzymywać, powodując awarie elektryczne i wstrzymując produkcję. Solidne przekładnie planetarne zwielokrotniają moment obrotowy silnika, zapewniając, że wały utrzymują siłę obrotową nawet w przypadku najtwardszych materiałów.
Dostępność konserwacji bezpośrednio wpływa na czas sprawności obiektu. Rutynowe przeglądy, napawanie ostrza i wymiana wału są nieuniknione. Należy ocenić, jak łatwo zespoły konserwacyjne mogą uzyskać dostęp do komory cięcia. Dobrze zaprojektowane maszyny mają konstrukcję z dzieloną obudową lub dużymi drzwiami dostępowymi. Mechanicy mogą szybko otworzyć komorę, aby wykonać napawanie zużytych ostrzy bez konieczności demontażu całego zespołu wału. Utrudniony dostęp sprawia, że drobna naprawa staje się wielodniowym przestojem.
Wybór pomiędzy modułowymi i spawanymi zespołami wałów jest głównym czynnikiem operacyjnym. Modułowe konstrukcje wałów składają się z pojedynczych tarcz tnących ułożonych na wielowypustowym sześciokątnym wale. Jeśli jedno ostrze się zepsuje, mechanicy mogą je zdjąć i wymienić indywidualnie. Solidne zespoły spawane charakteryzują się ostrzami trwale przyspawanymi do wału. Podczas gdy spawane wały zapewniają wyjątkową sztywność, naprawa uszkodzonego ostrza wymaga demontażu całego wału i wysłania go do specjalistycznego warsztatu mechanicznego.
Przedmioty, których nie da się zmiażdżyć, stwarzają poważne ryzyko podczas wszelkich operacji rozdrabniania. Bloki z litej stali, ciężkie części silnika lub grube zęby wózka widłowego czasami wpadają do strumienia odpadów. Jeśli przedmioty te dostaną się do komory cięcia, powodują natychmiastowe związanie mechaniczne. Bez odpowiedniej ochrony ogromny moment obrotowy spowoduje złamanie głównych wałów napędowych, rozbicie skrzyń biegów lub spalenie silników elektrycznych. Konsekwencją tego jest katastrofalna awaria mechaniczna.
Inteligentne sterowniki PLC zapewniają podstawową strategię łagodzenia skutków. Nowoczesne niszczarki są wyposażone w programowanie automatycznego cofania, aby chronić układ napędowy. W przypadku wystąpienia przeciążenia system postępuje zgodnie ze ścisłą sekwencją:
PLC stale monitoruje natężenie prądu pobieranego przez silniki napędowe.
Po wykryciu nagłego skoku natężenia prądu wskazującego na zacięcie, sterownik PLC natychmiast odcina zasilanie.
System odwraca obrót wałów na kilka sekund, aby usunąć niezniszczalny obiekt.
Wały wznawiają obrót do przodu, aby ponownie podjąć próbę przetworzenia materiału.
Jeśli natężenie prądu wzrośnie trzy razy z rzędu, sterownik PLC całkowicie wyłączy maszynę i uruchomi alarm operatora.
Mechaniczne kołki ścinane lub sprzęgła hydrokinetyczne zapewniają wtórne fizyczne rozłączenie, odcinając moc napędu w przypadku katastrofalnych przeciążeń w przypadku awarii układów elektronicznych.
Obróbka materiałów o dużej zawartości brudu, szkła lub piasku powoduje poważne zużycie ścierne. Tworzywa sztuczne stosowane w rolnictwie, zamiatane ulice i bryły korzeniowe zawierają osadzony piasek. Ziarno to działa jak papier ścierny na tarcze tnące. Przedwcześnie niszczy krawędzie ostrzy, zaokrąglając haki i zwiększając prześwit pomiędzy przeciwległymi dyskami. W miarę tępienia się ostrzy wydajność rozdrabniania gwałtownie spada, a interwencje konserwacyjne gwałtownie rosną.
Określenie niestandardowych stopów do napawania ogranicza to zużycie ścierne. Producenci nakładają na powierzchnie ścieralne ostrzy specjalistyczne napawy zawierające węglik wolframu. Tworzy to wyjątkowo twardą powłokę zewnętrzną odporną na ścieranie. Wdrożenie wcześniejszych protokołów wstępnej kontroli zapewnia dodatkową ochronę. Zainstalowanie wytrzymałych przesiewaczy bębnowych przed rozdrabniaczem usuwających luźny piasek, szkło i drobne cząstki. Zapobiega to przedostawaniu się piasku ściernego do komory cięcia.
Przed wybraniem sprzętu przeprowadź audyt strumienia odpadów, aby określić dokładny procent niekruszalnych wtrąceń i drobnych cząstek ściernych.
Poproś producenta niszczarki o udokumentowany test materiału, wykorzystując konkretne, silnie zanieczyszczone próbki odpadów.
Określ dokładną metalurgię ostrza i geometrię haka w oparciu o empiryczne dane dotyczące przepustowości zebrane podczas próby.
Sprawdź punkty dostępu do komory cięcia wraz z zespołem konserwacyjnym, aby zapewnić szybką obsługę ostrzy i minimalne przestoje.
Odp.: Rozdrabniacz jednowałowy wykorzystuje wysokoobrotowy wirnik tnący względem nieruchomej łopatki stojana, co idealnie nadaje się do równomiernego rozdrabniania. Rozdrabniacz dwuwałowy wykorzystuje dwa wolnoobrotowe, przeciwbieżne wały z zazębiającymi się tarczami do ścinania i rozdzierania nieporęcznych, nieprzewidywalnych materiałów z ogromnym momentem obrotowym.
Odp.: Grubość ostrza określa ostateczną szerokość rozdrobnionego materiału. Cieńsze ostrza zapewniają mniejsze rozmiary wydruków, ale są bardziej podatne na uszkodzenia spowodowane uderzeniami. W przypadku metali ciężkich i odpadów wielkogabarytowych wymagane są grubsze ostrza, które pochłaniają siły uderzeniowe i zapobiegają pękaniu.
O: Tak. Niska prędkość i wysoki moment obrotowy w połączeniu z wytrzymałymi ostrzami z kutego stopu z łatwością przecinają ukryte gwoździe, śruby i metalowe wsporniki, bez ryzyka katastrofalnej awarii ostrza lub zatrzymania maszyny.
Odp.: Częstotliwość konserwacji znacznie się różni w zależności od ścieralności materiału. Czyste tworzywa sztuczne mogą pozwolić na tysiące godzin pracy. Materiały o wysokiej ścieralności, takie jak zanieczyszczona folia rolnicza, mogą wymagać napawania krawędzi ostrza co kilkaset godzin, aby utrzymać wydajność cięcia.
Odp.: PLC monitoruje natężenie prądu silnika. Jeśli obiekt niemożliwy do zmiażdżenia spowoduje nagły skok natężenia, system natychmiast zatrzymuje się i odwraca obrót wału. Usuwa to zacięcia, zapobiega pękaniu wału i chroni skrzynie biegów przed katastrofalnym przeciążeniem.
Odp.: Maszyny dwuwałowe wytwarzają zgrubną, zmienną wielkość wyjściową, zazwyczaj w postaci długich pasków lub nieregularnych kawałków. Nie używają ekranów zmiany rozmiaru. Są przeznaczone raczej do pierwotnej redukcji objętości niż do wytwarzania precyzyjnego, jednolitego końcowego rozmiaru cząstek.
Odp.: Napędy hydrauliczne sprawdzają się lepiej w przypadku materiałów powodujących ekstremalne obciążenia udarowe, ponieważ płyn pochłania uderzenie i zapewnia natychmiastowy moment obrotowy. Napędy elektryczne są lepsze w przypadku jednolitych materiałów, oferują wyższą efektywność energetyczną i mniej rutynowych konserwacji.


