
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-09-24 उत्पत्ति: साइट


भारी, दूषित या उच्च तन्यता वाली अपशिष्ट धाराओं को संसाधित करते समय छिपी हुई परिचालन लागत तेजी से जमा होती है। श्रेडर डाउनटाइम, विनाशकारी ब्लेड विफलता, और बार-बार मोटर का रुकना सुविधा उत्पादकता को नष्ट कर देता है। मानक सिंगल-रोटर या लाइट-ड्यूटी मशीनें इन कठोर परिस्थितियों में अक्सर विफल हो जाती हैं। वे आसानी से जाम हो जाते हैं. अप्रत्याशित मिश्रित ठोस अपशिष्ट, टायर, या भारी धातुओं के संपर्क में आने पर उनमें तेजी से घिसाव होता है। एक भी न कुचलने योग्य वस्तु पूरी रीसाइक्लिंग या निपटान लाइन को कई दिनों तक रोक सकती है।
सुविधा प्रबंधकों को यांत्रिक वास्तुकला और सामग्री क्षमताओं का सावधानीपूर्वक मूल्यांकन करना चाहिए। आपको यह निर्धारित करने की आवश्यकता है कि क्या ए डबल शाफ्ट श्रेडर आपके विशिष्ट उच्च-तनाव अनुप्रयोग के लिए सही उपकरण है। थ्रूपुट आवश्यकताएँ मशीन चयन को निर्देशित करती हैं। अप्रत्याशित अपशिष्ट धाराएँ मजबूत इंजीनियरिंग की मांग करती हैं। हम विश्लेषण करेंगे कि ट्विन-शाफ्ट यांत्रिकी मानक श्रेडिंग सिस्टम की सीमाओं को कैसे पार करती है।
कम गति, उच्च-टोक़ इंटरलॉकिंग कतरनी कार्रवाई सामग्री को लपेटने से रोकती है, मोटर रुकने को कम करती है, और अप्रत्याशित भार को प्रभावी ढंग से संसाधित करती है।
अपघर्षक या प्रभाव-भारी सामग्री को संभालते समय सेवा अंतराल बढ़ाने के लिए हेवी-ड्यूटी जाली मिश्र धातु, गर्मी-उपचारित ब्लेड महत्वपूर्ण मूल्यांकन मानदंड हैं।
सही मशीन का चयन करने के लिए कटर डिस्क ज्यामिति, हुक डिजाइन, कटिंग चैम्बर आयाम और कर्तव्य-चक्र रेटिंग के साथ थ्रूपुट आवश्यकताओं को संतुलित करने की आवश्यकता होती है।
हाई-स्पीड श्रेडिंग सिस्टम स्थिर स्टेटर ब्लेड के खिलाफ सामग्री को चिप करने या काटने के लिए तेजी से रोटर रोटेशन पर निर्भर करते हैं। यह उच्च-वेग क्रिया बड़े पैमाने पर घर्षण गर्मी उत्पन्न करती है। कृषि प्लास्टिक, श्रिंक रैप, या सिंथेटिक वस्त्रों जैसी कम पिघलने वाली सामग्री को संसाधित करते समय, यह गर्मी स्थानीयकृत पिघलने का कारण बनती है। प्लास्टिक थोड़ा तरल हो जाता है, काटने वाले कक्ष में फैल जाता है, और ठंडा होने पर तेजी से जम जाता है। इससे चैम्बर गंभीर रूप से बंद हो जाता है और आउटपुट गुणवत्ता में गिरावट आती है। ऑपरेटरों को स्क्रीन और रोटार से कठोर प्लास्टिक को मैन्युअल रूप से निकालना होगा, जिससे उत्पादन समय के कई घंटे बर्बाद होंगे।
उच्च गति वाले रोटर भी प्रदूषकों के प्रति अत्यधिक संवेदनशीलता प्रदर्शित करते हैं। अप्रत्याशित अपशिष्ट धाराओं में अक्सर गैर-कटा हुआ समावेशन होता है। ठोस धातु के टुकड़े, भारी इंजन ब्लॉक, या मोटी स्टील प्लेटें आसानी से भारी कचरे के अंदर छिप जाती हैं। जब एक उच्च गति वाला रोटर एक ठोस स्टील समावेशन से टकराता है, तो गतिज ऊर्जा सीधे मशीन संरचना में स्थानांतरित हो जाती है। इससे भयावह रोटर क्षति, टूटी हुई स्क्रीन और टूटे हुए ड्राइव शाफ्ट का कारण बनता है। मरम्मत प्रक्रिया के लिए भारी उठाने वाले उपकरण और कई दिनों के डाउनटाइम की आवश्यकता होती है।
सामग्री वाइंडिंग एकल-शाफ्ट सिस्टम के लिए एक और विफलता बिंदु प्रस्तुत करती है। प्रसंस्करण के दौरान लंबी, रेशेदार या तार जैसी सामग्री अप्रत्याशित रूप से व्यवहार करती है। बेलिंग तार, कपड़ा रिबन और लंबी प्लास्टिक फिल्में एक ही घूमने वाले शाफ्ट के चारों ओर कसकर लपेटी जाती हैं। जैसे ही सामग्री जमा होती है, यह एक गाढ़ा, कठोर द्रव्यमान बनाती है जो रोटर को अवरुद्ध कर देती है। अत्यधिक घर्षण के कारण मोटर रुक जाती है। इस लिपटी हुई सामग्री को साफ़ करने के लिए विस्तारित डाउनटाइम, ब्लोटॉर्च और मैन्युअल कटिंग की आवश्यकता होती है।
ट्विन-शाफ्ट सिस्टम मौलिक रूप से भिन्न यांत्रिक दृष्टिकोण का उपयोग करते हैं। कटिंग कक्ष के भीतर दो काउंटर-रोटेटिंग शाफ्ट एक साथ काम करते हैं। वे एक दूसरे की ओर अंदर की ओर घूमते हैं। यह सापेक्ष घुमाव सक्रिय रूप से भारी सामग्रियों को पकड़ता है। आक्रामक हुक डिज़ाइन कचरे को काटते हैं और इसे काटने वाले क्षेत्र में नीचे की ओर खींचते हैं। मशीन सामग्री को खिलाने के लिए केवल गुरुत्वाकर्षण पर निर्भर नहीं है। यह सक्रिय फीडिंग तंत्र गद्दे या मध्यवर्ती थोक कंटेनर जैसी बड़ी, अजीब वस्तुओं की निरंतर प्रसंस्करण सुनिश्चित करता है।
इस प्रणाली का मूल इंटरलॉकिंग कतरनी क्रिया है। विपरीत कटर डिस्क दो समानांतर शाफ्ट के साथ बारी-बारी से खड़ी होती हैं। चूंकि शाफ्ट कम गति पर घूमते हैं, आमतौर पर 15 और 40 आरपीएम के बीच, ये डिस्क बड़े पैमाने पर औद्योगिक कैंची की तरह काम करती हैं। वे उच्च वेग के बजाय अत्यधिक बलाघूर्ण का उपयोग करके कठोर सामग्रियों को फाड़ते, कतरते और खंडित करते हैं। कम गति वाला ऑपरेशन घूर्णी बल को अधिकतम करता है। यह ब्लेड को ड्राइव मोटर को रोके बिना घनी सामग्री को काटने की अनुमति देता है।
इंजीनियर्स सामग्री की घुमाव को रोकने के लिए एक स्व-सफाई डिज़ाइन को शामिल करते हैं। स्थिर स्ट्रिपर प्लेट सीधे घूमने वाले कटर डिस्क के बीच स्थापित होती हैं। जैसे ही ब्लेड काटने वाले क्षेत्र से गुजरते हैं, स्ट्रिपर प्लेटें भौतिक रूप से ब्लेड की जड़ों से सामग्री को खुरच कर बाहर निकाल देती हैं। यह प्राकृतिक समाशोधन क्रिया लंबे तंतुओं और तारों को शाफ्ट के चारों ओर लपेटने से रोकती है। कटिंग कक्ष स्पष्ट रहता है, जिससे निरंतर, निर्बाध संचालन सुनिश्चित होता है।
ऑपरेशनल मेट्रिक |
हाई-स्पीड सिंगल-शाफ्ट |
लो-स्पीड डबल-शाफ्ट |
|---|---|---|
परिचालन गति |
उच्च (100 से 300+ आरपीएम) |
निम्न (15 से 40 आरपीएम) |
टॉर्क डिलिवरी |
निम्न से मध्यम |
अत्यंत ऊंचा |
ऊष्मा उत्पादन |
उच्च (प्लास्टिक पिघलने का जोखिम) |
कम (ठंडी काटने की प्रक्रिया) |
धातु के प्रति सहनशीलता |
ख़राब (विनाशकारी विफलता जोखिम) |
उत्कृष्ट (कैंची या ऑटो-रिवर्स) |
सामग्री घुमावदार |
उच्च जोखिम (मैन्युअल समाशोधन की आवश्यकता है) |
कम जोखिम (स्वयं सफाई करने वाली स्ट्रिपर प्लेटें) |
आउटपुट साइज़िंग |
सटीक (साइज़ स्क्रीन का उपयोग करता है) |
चर (किसी न किसी प्राथमिक कमी) |
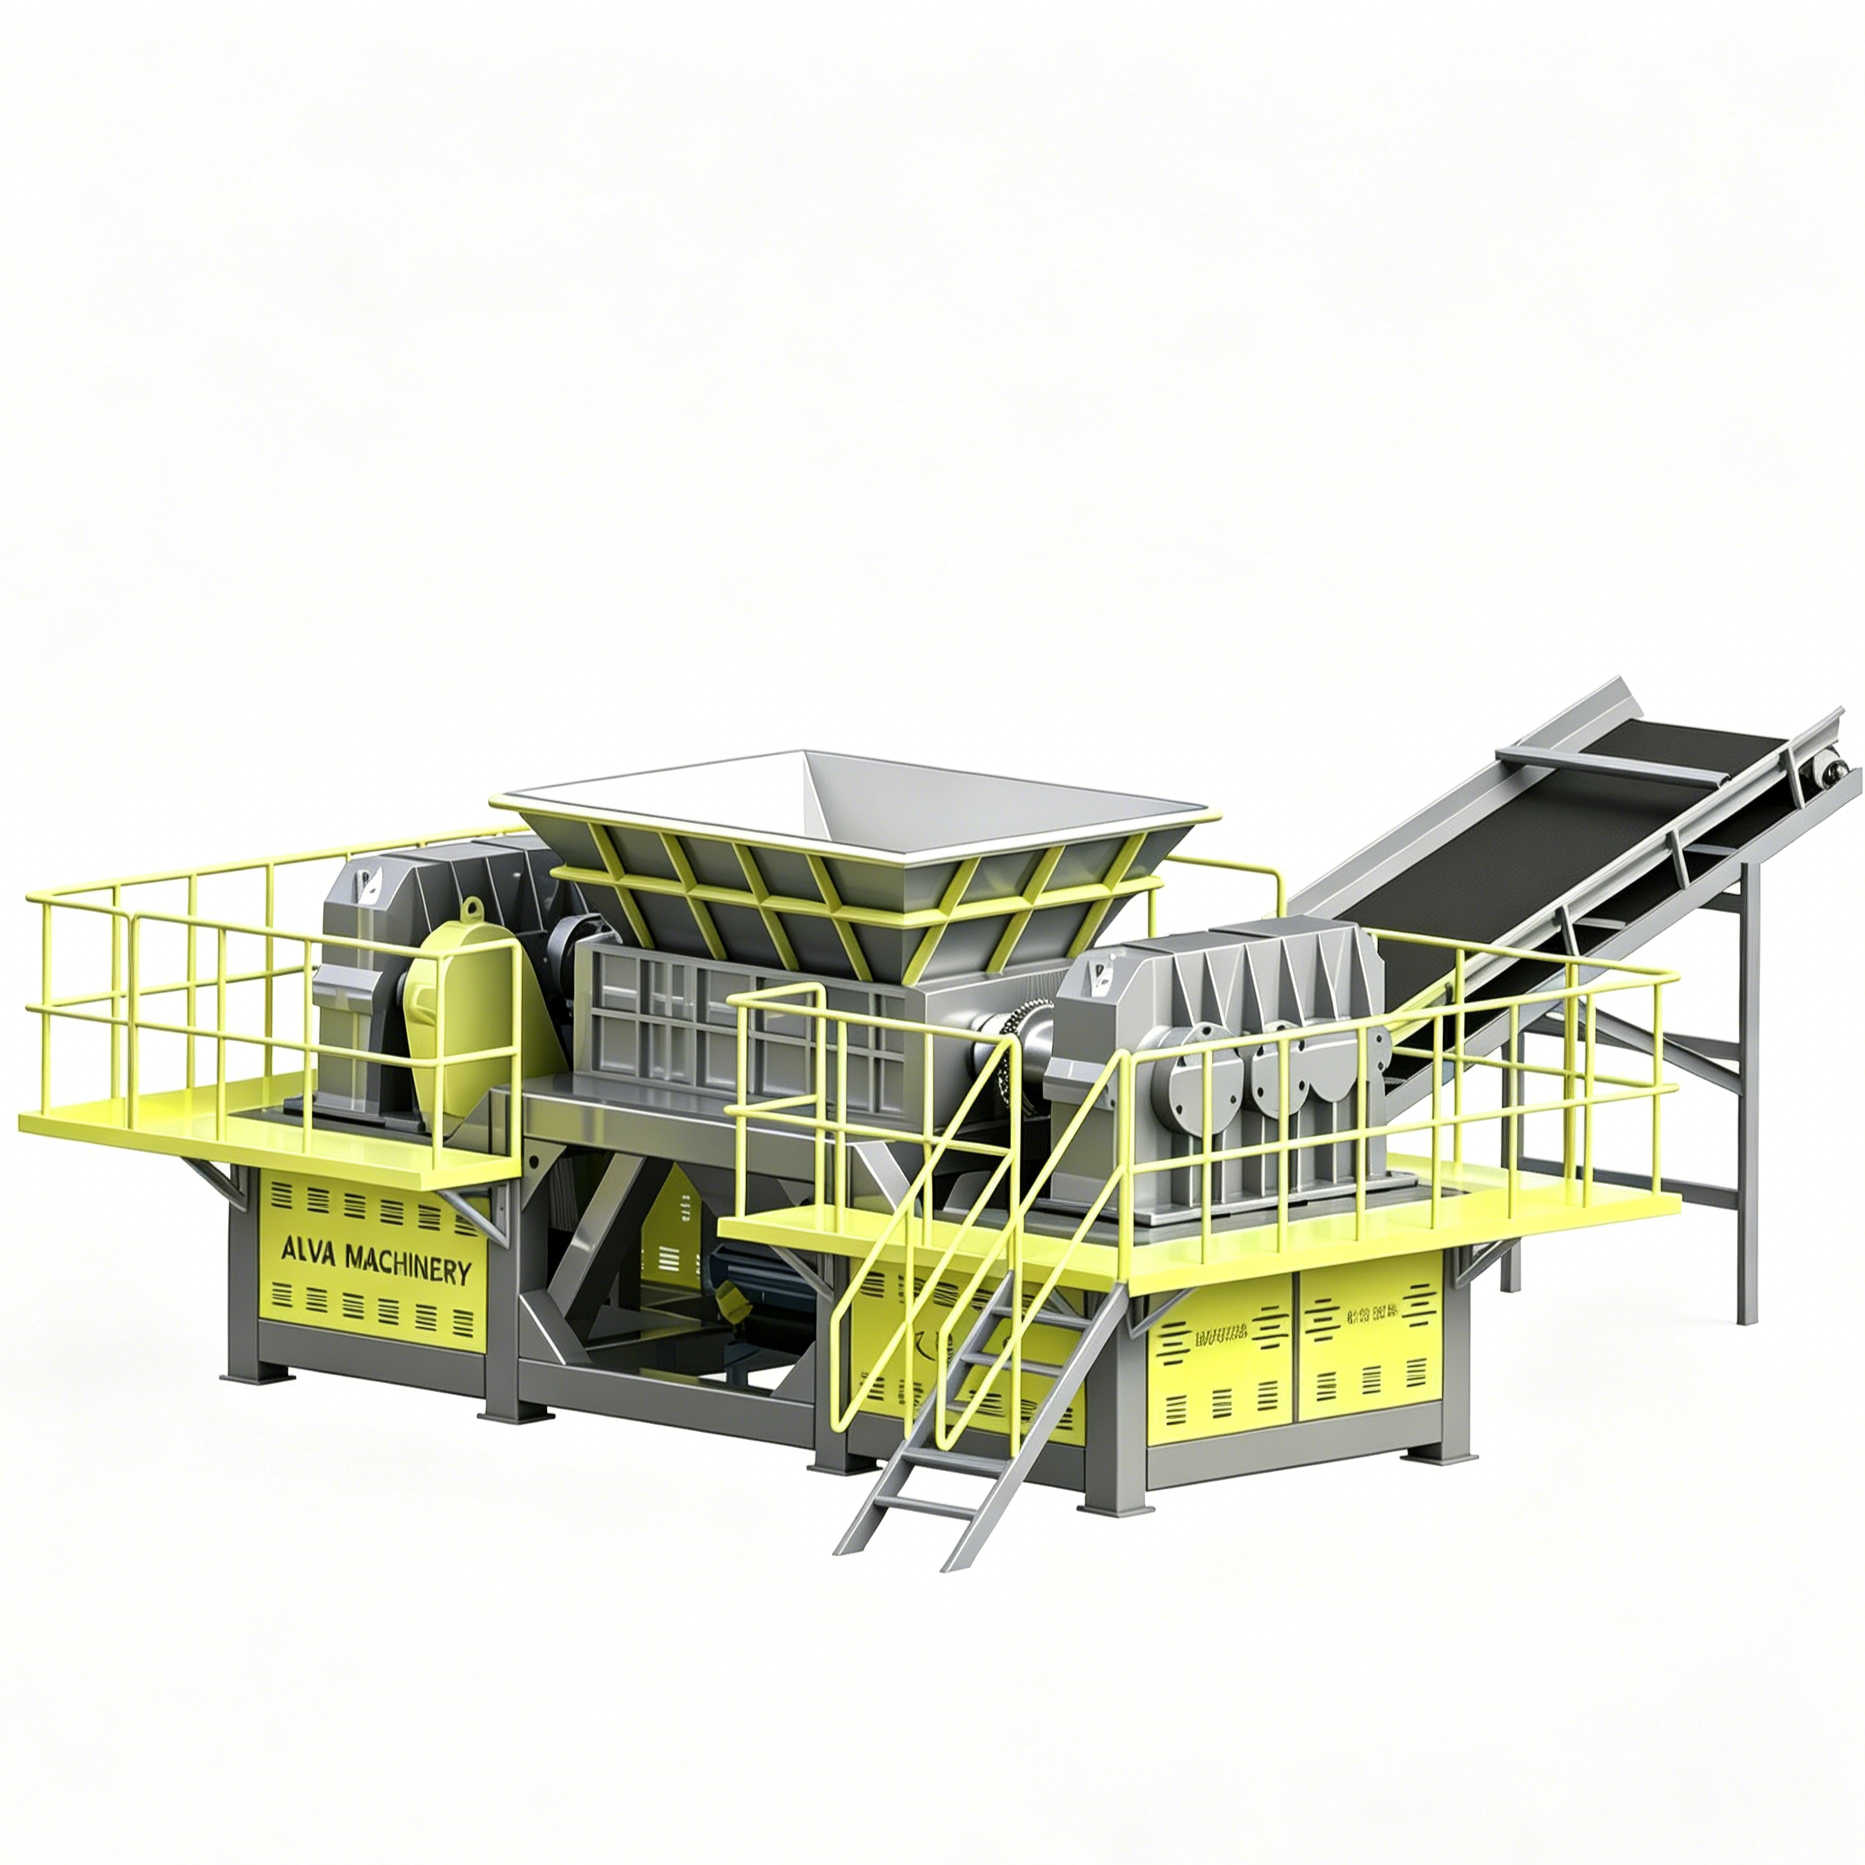
नगर निगम का ठोस कचरा अपनी अत्यधिक परिवर्तनशीलता के कारण एक अनोखी चुनौती प्रस्तुत करता है। एक ही भार में कठोर प्लास्टिक, भारी कपड़ा, कार्बनिक पदार्थ और छिपी हुई धातुएँ हो सकती हैं। ट्विन-शाफ़्ट सिस्टम इन परिवर्तनीय घनत्वों को एक साथ संभालने में उत्कृष्टता प्राप्त करते हैं। कम गति वाला टॉर्क कठोर प्लास्टिक को आसानी से कुचल देता है जबकि तेज ब्लेड वाले किनारे कठोर कपड़ों को काट देते हैं। मशीन इस अव्यवस्थित मिश्रण को जाम किए बिना या सामग्री को पूर्व-छंटाई की आवश्यकता के बिना संसाधित करती है।
सुविधाएं मुख्य रूप से प्राथमिक आकार-कमी के लिए इन मशीनों का उपयोग करती हैं। वे अपशिष्ट प्रसंस्करण लाइन में पहले चरण के रूप में कार्य करते हैं। श्रेडर खुले कूड़े के थैलों को तोड़ता है, बड़ी वस्तुओं को तोड़ता है, और एक मोटा, प्रबंधनीय आउटपुट आकार बनाता है। यह मात्रा में कमी मिश्रित कचरे को डाउनस्ट्रीम प्रसंस्करण के लिए तैयार करती है। कन्वेयर बेल्ट, चुंबकीय विभाजक, और ऑप्टिकल सॉर्टर एक सुसंगत, पूर्व-कटी हुई सामग्री धारा को खिलाए जाने पर अधिक कुशलता से काम करते हैं। श्रेडर यह सुनिश्चित करता है कि डाउनस्ट्रीम उपकरण को मुक्त सामग्रियों का एक स्थिर प्रवाह प्राप्त होता है, जो बाद के छँटाई चरणों में रुकावटों को रोकता है।
निर्माण और विध्वंस के मलबे में विशाल, कठोर संरचनाएँ होती हैं। भारी लकड़ी के फूस, भारी फर्नीचर और संरचनात्मक लकड़ी मानक कुचलने के तरीकों का विरोध करते हैं। ट्विन-शाफ्ट तंत्र इन बड़ी वस्तुओं को आसानी से पकड़ लेता है। आक्रामक हुक लकड़ी को काटते हैं, जिससे पूरी संरचना कतरनी क्षेत्र में खिंच जाती है। अत्यधिक टॉर्क मोटी लकड़ी को आसानी से तोड़ता और तोड़ता है, जिससे बड़े पैमाने पर पैलेट कुछ ही सेकंड में प्रबंधनीय लकड़ी के चिप्स में बदल जाते हैं।
सी एंड डी लकड़ी शायद ही कभी साफ आती है। इसमें छिपे हुए फास्टनरों, भारी कीलों, स्टील के पेंच और मोटी धातु के ब्रैकेट शामिल हैं। इन धातुओं का सामना करने पर मानक लकड़ी के टुकड़े करने वाले उपकरण तुरंत ब्लेड से नष्ट हो जाते हैं। एक मजबूत ट्विन-शाफ्ट प्रणाली इन छिपे हुए समावेशन को सहन करती है। हेवी-ड्यूटी ब्लेड लकड़ी के साथ-साथ कीलों और ब्रैकेट के माध्यम से कतरनी करते हैं। इससे प्रसंस्करण से पहले मैन्युअल डी-नेलिंग की आवश्यकता समाप्त हो जाती है, सुविधा थ्रूपुट में भारी वृद्धि होती है और डाउनस्ट्रीम हथौड़ा मिलों को धातु संदूषण से बचाया जाता है।
रबर टायर उछाल प्रभाव के कारण एक कुख्यात प्रसंस्करण चुनौती पेश करते हैं। लोचदार सामग्री स्वाभाविक रूप से गतिज ऊर्जा को अवशोषित करती है और मानक काटने वाले ब्लेड को विक्षेपित करती है। उच्च गति वाले रोटर अक्सर रबर की सतह को भेदे बिना उछल जाते हैं। ट्विन-शाफ़्ट प्रणालियाँ आक्रामक, विशेष हुक डिज़ाइनों का उपयोग करके इस पर काबू पाती हैं। ये नुकीले, स्पष्ट हुक भौतिक रूप से लोचदार रबर को छेदते हैं। एक बार हुक लगने के बाद, शाफ्ट टायर को नीचे की ओर खींचते हैं, जिससे यह इंटरलॉकिंग कतरनी डिस्क के माध्यम से मजबूर हो जाता है।
यात्री और ट्रक टायरों में मोटे स्टील के तार सुदृढीकरण होते हैं। निरंतर संचालन के लिए इस इस्पात सुदृढीकरण का प्रबंधन आवश्यक है। श्रेडर को कठोर रबर और उच्च तन्यता वाले स्टील बीड तार को एक साथ काटना चाहिए। हेवी-ड्यूटी जाली ब्लेड अत्यधिक छिलने से पीड़ित हुए बिना इसे पूरा करते हैं। कम गति वाली कतरनी क्रिया तार को सफाई से काटती है। यह स्टील को शाफ्ट के चारों ओर उलझने से रोकता है और ब्लेड किनारों के परिचालन जीवन को बढ़ाता है।
हल्की धातुओं और इलेक्ट्रॉनिक कचरे के प्रसंस्करण के लिए अत्यधिक काटने की शक्ति की आवश्यकता होती है। सुविधाएं नियमित रूप से एल्यूमीनियम एक्सट्रूज़न, मोटी तांबे की केबल, हल्के स्टील ड्रम और कठोर इलेक्ट्रॉनिक आवरणों की प्रक्रिया करती हैं। इंटरलॉकिंग डिस्क इन धातु प्रोफाइलों को पकड़ती हैं और क्रशिंग शीयर बल लगाती हैं। ब्लेड धातु को मोड़ते हैं, सिकोड़ते हैं और स्ट्रिप्स में काटते हैं। यह स्टील के आवरणों के अंदर फंसे तांबे के तार जैसे मूल्यवान आंतरिक घटकों को मुक्त करता है, जो डाउनस्ट्रीम पृथक्करण के लिए सामग्री तैयार करता है।
धातुओं को संसाधित करते समय प्रभाव प्रतिरोध एक गैर-परक्राम्य आवश्यकता है। धातु के घटकों के टूटने से काटने वाले कक्ष के भीतर हिंसक आघात बल उत्पन्न होते हैं। इस तनाव के तहत मानक कास्ट ब्लेड टूट जाते हैं। निर्माताओं को हेवी-ड्यूटी जाली मिश्र धातु ब्लेड का उपयोग करना चाहिए। फोर्जिंग स्टील की ग्रेन संरचना को संरेखित करती है, जिससे बेहतर प्रभाव अवशोषण मिलता है। ये विशेष ब्लेड बिना टूटे आघात बलों को अवशोषित करते हैं, जिससे भारी धातु प्रसंस्करण के दौरान विश्वसनीय संचालन सुनिश्चित होता है।
ई-कचरे और हल्की धातुओं को संसाधित करते समय, ऑपरेटर पुनर्प्राप्ति को अधिकतम करने के लिए एक विशिष्ट अनुक्रम का पालन करते हैं:
ग्रेपल एक्सकेवेटर का उपयोग करके भारी धातु घटकों को श्रेडर हॉपर में लोड करें।
आंतरिक तारों और सर्किट बोर्डों को मुक्त करते हुए, जुड़वां शाफ्टों को धातु के आवरणों को मोड़ने और कतरने की अनुमति दें।
भार को समान रूप से फैलाने के लिए खुरदरी-कटी हुई सामग्री को एक कंपन कन्वेयर पर छोड़ें।
लौह धातुओं को हटाने के लिए सामग्री को क्रॉस-बेल्ट चुंबकीय विभाजक के नीचे से गुजारें।
अंतिम पुनर्प्राप्ति के लिए बचे हुए अलौह और प्लास्टिक मिश्रण को एड़ी धारा विभाजक में डालें।
कटर डिस्क के लिए सामग्री का चयन सीधे मशीन की दीर्घायु को निर्धारित करता है। अपघर्षक अपशिष्ट धाराओं के संपर्क में आने पर मानक इस्पात मिश्रधातुएँ तेजी से घिसती हैं। निर्माताओं को डी2 या 4140 जैसे उच्च-ग्रेड, गर्मी-उपचारित मिश्र धातु स्टील्स का उपयोग करना चाहिए। उचित गर्मी उपचार कठोर, लचीला कोर बनाए रखते हुए ब्लेड की सतह को कठोर बनाता है। यह विशिष्ट धातु विज्ञान सीधे पहनने के प्रतिरोध और बढ़त प्रतिधारण को प्रभावित करता है। उच्च गुणवत्ता वाले मिश्र धातु सेवा अंतराल को महत्वपूर्ण रूप से बढ़ाते हैं, जिससे मशीन रखरखाव चक्रों के बीच लंबे समय तक चालू रहती है।
ब्लेड कॉन्फ़िगरेशन आपकी विशिष्ट सामग्री विशेषताओं से मेल खाना चाहिए। हुक की संख्या, हुक का आकार और ब्लेड की मोटाई अंतिम आउटपुट आकार और फीडिंग दक्षता निर्धारित करती है। 55-गैलन ड्रम या बड़े पैलेट जैसी भारी वस्तुओं को पकड़ने के लिए कम, बड़े हुक सबसे अच्छा काम करते हैं। प्रति डिस्क अधिक हुक कार्डबोर्ड या प्लास्टिक फिल्म जैसी पतली, सपाट सामग्री के लिए पकड़ने की दक्षता में सुधार करते हैं। आपको अपने प्रदर्शन को अनुकूलित करने के लिए सही ब्लेड ज्यामिति निर्दिष्ट करनी होगी औद्योगिक कतरन मशीन.
सुविधा प्रबंधकों को कॉम्पैक्ट मॉडल और हेवी-ड्यूटी इकाइयों के बीच अंतर करना चाहिए। कॉम्पैक्ट प्री-श्रेडर आंतरायिक प्रसंस्करण आवश्यकताओं वाली छोटी सुविधाओं के लिए उपयुक्त हैं। वे हल्का भार संभालते हैं और उन्हें समय-समय पर कूलिंग डाउनटाइम की आवश्यकता होती है। विशाल, हेवी-ड्यूटी मॉडल निरंतर, उच्च-मात्रा वाले नगरपालिका या औद्योगिक प्रसंस्करण के लिए इंजीनियर किए जाते हैं। इन इकाइयों में बड़े आकार के बीयरिंग, बड़े शाफ्ट और निरंतर कर्तव्य-चक्र रेटिंग की सुविधा है। वे अत्यधिक गर्मी या संरचनात्मक थकान के बिना 24/7 चलते हैं।
पदचिह्न संबंधी बाधाएं अक्सर मशीन चयन को निर्धारित करती हैं। आपको अपने उपलब्ध फर्श स्थान के साथ आवश्यक कटिंग कक्ष आयामों को संतुलित करना होगा। भारी कचरे के प्रसंस्करण के लिए एक बड़े इनफ़ीड हॉपर और एक विस्तृत कटिंग कक्ष की आवश्यकता होती है। मशीन को अभी भी आपके रीसाइक्लिंग प्लांट के स्थापित एकीकरण बिंदुओं के भीतर फिट होना चाहिए। सावधानीपूर्वक स्थानिक योजना यह सुनिश्चित करती है कि श्रेडर मौजूदा इनफ़ीड कन्वेयर और डिस्चार्ज सॉर्टिंग उपकरण के साथ पूरी तरह से संरेखित हो।
इष्टतम प्रदर्शन के लिए हाइड्रोलिक और इलेक्ट्रिक ड्राइव के बीच ट्रेड-ऑफ का आकलन करना आवश्यक है। हाइड्रोलिक ड्राइव बेहतर शॉक-लोड सहनशीलता प्रदान करते हैं। जब एक हाइड्रोलिक श्रेडर किसी अनियंत्रित वस्तु से टकराता है, तो द्रव प्रणाली यांत्रिक घटकों की रक्षा करते हुए प्रभाव को अवशोषित कर लेती है। हाइड्रोलिक सिस्टम शून्य आरपीएम पर तत्काल, अधिकतम टॉर्क भी प्रदान करते हैं। इलेक्ट्रिक ड्राइव लगातार अनुप्रयोगों के लिए विशिष्ट लाभ प्रदान करते हैं। वे उच्च ऊर्जा दक्षता प्रदान करते हैं, शांत तरीके से काम करते हैं, और जटिल हाइड्रोलिक पावर इकाइयों की तुलना में काफी कम नियमित रखरखाव की आवश्यकता होती है।
ड्राइव प्रकार |
प्राथमिक लाभ |
सर्वोत्तम अनुप्रयोग |
रखरखाव की आवश्यकता |
|---|---|---|---|
हाइड्रोलिक ड्राइव |
अत्यधिक शॉक अवशोषण और तत्काल टॉर्क |
स्क्रैप धातु, भारी सी एंड डी, अप्रत्याशित एमएसडब्ल्यू |
उच्च (द्रव परिवर्तन, रिसाव जांच, पंप रखरखाव) |
बिजली से चलने वाली गाड़ी |
उच्च ऊर्जा दक्षता और लगातार गति |
लकड़ी, प्लास्टिक, कागज, समान अपशिष्ट धाराएँ |
कम (मोटर ग्रीसिंग, गियरबॉक्स तेल परिवर्तन) |
मोटर का आकार और गियरबॉक्स का चयन पावरट्रेन की क्षमता निर्धारित करता है। ड्राइव सिस्टम को पीक लोड को संभालने के लिए निर्दिष्ट किया जाना चाहिए, न कि केवल औसत चलने की स्थिति के लिए। ट्रक टायर या स्टील ड्रम जैसी अत्यधिक प्रतिरोधी सामग्री का प्रसंस्करण बड़े पैमाने पर टॉर्क स्पाइक्स बनाता है। कम आकार की मोटरें बार-बार बंद हो जाएंगी, जिससे विद्युत दोष उत्पन्न होंगे और उत्पादन रुक जाएगा। मजबूत ग्रहीय गियरबॉक्स मोटर के टॉर्क को कई गुना बढ़ा देते हैं, जिससे यह सुनिश्चित होता है कि शाफ्ट सबसे कठिन सामग्री घनत्व के माध्यम से घूर्णी बल बनाए रखें।
रखरखाव की पहुंच सीधे सुविधा के अपटाइम को प्रभावित करती है। नियमित निरीक्षण, ब्लेड हार्ड-फेसिंग और शाफ्ट प्रतिस्थापन अपरिहार्य हैं। आपको यह मूल्यांकन करना चाहिए कि रखरखाव टीमें कटिंग कक्ष तक कितनी आसानी से पहुंच सकती हैं। अच्छी तरह से डिज़ाइन की गई मशीनों में स्प्लिट-हाउसिंग डिज़ाइन या बड़े प्रवेश द्वार होते हैं। मैकेनिक पूरे शाफ्ट असेंबली को हटाए बिना घिसे हुए ब्लेड पर वेल्ड ओवरले करने के लिए चैंबर को जल्दी से खोल सकते हैं। कठिन पहुंच एक मामूली मरम्मत को कई दिनों के शटडाउन में बदल देती है।
मॉड्यूलर और वेल्डेड शाफ्ट असेंबली के बीच चयन एक प्रमुख परिचालन विचार है। मॉड्यूलर शाफ्ट डिज़ाइन में अलग-अलग कटर डिस्क को एक विभाजित हेक्सागोनल शाफ्ट पर रखा जाता है। यदि एक ब्लेड टूट जाता है, तो मैकेनिक उसे हटा सकते हैं और अलग से बदल सकते हैं। ठोस वेल्डेड असेंबलियों में शाफ्ट पर स्थायी रूप से वेल्डेड ब्लेड होते हैं। जबकि वेल्डेड शाफ्ट अत्यधिक कठोरता प्रदान करते हैं, क्षतिग्रस्त ब्लेड की मरम्मत के लिए पूरे शाफ्ट को हटाने और इसे एक विशेष मशीन की दुकान में भेजने की आवश्यकता होती है।
बिना कुचली जाने वाली वस्तुएं किसी भी टुकड़े-टुकड़े करने के ऑपरेशन के लिए गंभीर खतरा पैदा करती हैं। ठोस स्टील ब्लॉक, भारी इंजन के हिस्से, या मोटे फोर्कलिफ्ट टाइन कभी-कभी अपशिष्ट धारा में फिसल जाते हैं। यदि ये वस्तुएं काटने वाले कक्ष में प्रवेश करती हैं, तो वे तत्काल यांत्रिक बंधन का कारण बनती हैं। उचित सुरक्षा के बिना, अत्यधिक टॉर्क मुख्य ड्राइव शाफ्ट को तोड़ देगा, गियरबॉक्स को चकनाचूर कर देगा, या इलेक्ट्रिक मोटर को जला देगा। इसके परिणामस्वरूप भयावह यांत्रिक विफलता होती है।
बुद्धिमान पीएलसी नियंत्रण प्राथमिक शमन रणनीति प्रदान करते हैं। आधुनिक श्रेडर में ड्राइवट्रेन की सुरक्षा के लिए ऑटो-रिवर्स प्रोग्रामिंग की सुविधा होती है। ओवरलोड का सामना करते समय सिस्टम एक सख्त अनुक्रम का पालन करता है:
पीएलसी लगातार ड्राइव मोटर्स द्वारा खींचे गए विद्युत एम्परेज की निगरानी करता है।
जाम का संकेत देने वाले अचानक एम्परेज स्पाइक का पता चलने पर, पीएलसी तुरंत आगे की बिजली काट देता है।
सिस्टम अनक्रशेबल ऑब्जेक्ट को हटाने के लिए कई सेकंड के लिए शाफ्ट के रोटेशन को उलट देता है।
सामग्री को फिर से संसाधित करने का प्रयास करने के लिए शाफ्ट आगे की ओर घूमना शुरू कर देते हैं।
यदि एम्परेज लगातार तीन बार बढ़ता है, तो पीएलसी मशीन को पूरी तरह से बंद कर देता है और ऑपरेटर अलार्म चालू कर देता है।
यांत्रिक कतरनी पिन या द्रव कपलिंग एक द्वितीयक भौतिक डिस्कनेक्ट प्रदान करते हैं, जिससे इलेक्ट्रॉनिक सिस्टम विफल होने पर भयावह अधिभार के दौरान ड्राइव पावर टूट जाती है।
उच्च गंदगी, कांच, या रेत सामग्री वाली प्रसंस्करण सामग्री गंभीर घर्षण का कारण बनती है। कृषि प्लास्टिक, सड़क की सफाई और रूट बॉल में एम्बेडेड ग्रिट होता है। यह ग्रिट कटर डिस्क के विरुद्ध सैंडपेपर की तरह कार्य करता है। यह ब्लेड के किनारों को समय से पहले ख़राब कर देता है, हुक को गोल कर देता है और विरोधी डिस्क के बीच की दूरी को बढ़ा देता है। जैसे-जैसे ब्लेड सुस्त होते हैं, कतरन क्षमता कम हो जाती है, और रखरखाव संबंधी हस्तक्षेप बढ़ जाते हैं।
कस्टम हार्ड-फेसिंग मिश्र धातुओं को निर्दिष्ट करने से इस अपघर्षक घिसाव को कम किया जा सकता है। निर्माता ब्लेड घिसाव वाली सतहों पर टंगस्टन कार्बाइड युक्त विशेष वेल्ड ओवरले लगाते हैं। यह एक अत्यंत कठोर बाहरी आवरण बनाता है जो घर्षण का प्रतिरोध करता है। अपस्ट्रीम प्री-स्क्रीनिंग प्रोटोकॉल को लागू करने से और अधिक सुरक्षा मिलती है। श्रेडर से ढीली रेत, कांच और बारीक पदार्थ हटाने से पहले हेवी-ड्यूटी ट्रॉमेल स्क्रीन स्थापित करना। यह अपघर्षक ग्रिट को काटने वाले कक्ष में प्रवेश करने से रोकता है।
उपकरण का चयन करने से पहले न कुचलने योग्य समावेशन और अपघर्षक जुर्माने के सटीक प्रतिशत की पहचान करने के लिए अपने अपशिष्ट प्रवाह का ऑडिट करें।
अपने विशिष्ट, अत्यधिक दूषित अपशिष्ट नमूनों का उपयोग करके श्रेडर निर्माता के साथ एक दस्तावेजी सामग्री परीक्षण का अनुरोध करें।
परीक्षण के दौरान एकत्र किए गए अनुभवजन्य थ्रूपुट डेटा के आधार पर सटीक ब्लेड धातु विज्ञान और हुक ज्यामिति निर्दिष्ट करें।
तीव्र ब्लेड सर्विसिंग और न्यूनतम डाउनटाइम सुनिश्चित करने के लिए अपनी रखरखाव टीम के साथ कटिंग चैंबर पहुंच बिंदुओं को सत्यापित करें।
ए: एक एकल शाफ्ट श्रेडर एक स्थिर स्टेटर ब्लेड के खिलाफ उच्च गति वाले रोटर कटिंग का उपयोग करता है, जो समान आकार में कमी के लिए आदर्श है। एक डबल शाफ्ट श्रेडर भारी टॉर्क के साथ भारी, अप्रत्याशित सामग्रियों को काटने और फाड़ने के लिए इंटरलॉकिंग डिस्क के साथ दो कम गति, काउंटर-रोटेटिंग शाफ्ट का उपयोग करता है।
ए: ब्लेड की मोटाई कटी हुई सामग्री की अंतिम चौड़ाई तय करती है। पतले ब्लेड छोटे आउटपुट आकार का उत्पादन करते हैं लेकिन क्षति को प्रभावित करने के लिए अधिक संवेदनशील होते हैं। भारी धातुओं और भारी कचरे के लिए मोटे ब्लेड की आवश्यकता होती है ताकि आघात बलों को अवशोषित किया जा सके और फ्रैक्चरिंग को रोका जा सके।
उत्तर: हाँ. हेवी-ड्यूटी जाली मिश्र धातु ब्लेड के साथ संयुक्त कम गति, उच्च-टोक़ कतरनी क्रिया, भयावह ब्लेड विफलता या मशीन को रोके बिना छिपे हुए नाखून, स्क्रू और धातु ब्रैकेट के माध्यम से आसानी से कट जाती है।
ए: सामग्री के घर्षण के आधार पर रखरखाव अंतराल काफी भिन्न होता है। स्वच्छ प्लास्टिक हजारों घंटों तक काम कर सकता है। गंदगी से भरी कृषि फिल्म जैसी अत्यधिक अपघर्षक सामग्री को काटने की दक्षता बनाए रखने के लिए हर कुछ सौ घंटों में ब्लेड की धार को सख्त करने की आवश्यकता हो सकती है।
ए: पीएलसी मोटर एम्परेज की निगरानी करता है। यदि कोई अनियंत्रित वस्तु अचानक एम्परेज स्पाइक का कारण बनती है, तो सिस्टम तुरंत बंद हो जाता है और शाफ्ट रोटेशन को उलट देता है। यह जाम को साफ़ करता है, शाफ्ट को टूटने से बचाता है, और गियरबॉक्स को भयावह ओवरलोड से बचाता है।
ए: ट्विन-शाफ्ट मशीनें मोटे, परिवर्तनीय आउटपुट आकार का उत्पादन करती हैं, आमतौर पर लंबी स्ट्रिप्स या अनियमित टुकड़ों में। वे साइज़िंग स्क्रीन का उपयोग नहीं करते हैं. वे एक सटीक, समान अंतिम कण आकार उत्पन्न करने के बजाय प्राथमिक मात्रा में कमी के लिए डिज़ाइन किए गए हैं।
ए: हाइड्रोलिक ड्राइव उन सामग्रियों के लिए बेहतर हैं जो अत्यधिक शॉक लोड पैदा करते हैं क्योंकि द्रव प्रभाव को अवशोषित करता है और तत्काल टॉर्क प्रदान करता है। सुसंगत सामग्रियों के लिए इलेक्ट्रिक ड्राइव बेहतर हैं, जो उच्च ऊर्जा दक्षता और कम नियमित रखरखाव प्रदान करते हैं।


