
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 24.09.2026 Herkunft: Website


Bei der Verarbeitung sperriger, kontaminierter oder hochfester Abfallströme fallen schnell versteckte Betriebskosten an. Ausfallzeiten des Aktenvernichters, katastrophale Messerausfälle und häufiges Abwürgen des Motors beeinträchtigen die Produktivität der Anlage. Unter diesen rauen Bedingungen versagen herkömmliche Einrotormaschinen oder leichte Maschinen häufig. Sie verklemmen sich leicht. Sie unterliegen einem beschleunigten Verschleiß, wenn sie unvorhersehbaren gemischten Feststoffabfällen, Reifen oder Schwermetallen ausgesetzt werden. Ein einziger unzerbrechlicher Gegenstand kann eine ganze Recycling- oder Entsorgungslinie tagelang lahmlegen.
Facility Manager müssen die mechanische Architektur und die Materialfähigkeiten sorgfältig bewerten. Sie müssen feststellen, ob a Der Doppelwellen-Zerkleinerer ist die richtige Ausrüstung für Ihre spezielle Anwendung mit hoher Belastung. Durchsatzanforderungen bestimmen die Maschinenauswahl. Unvorhersehbare Abfallströme erfordern robuste Technik. Wir werden analysieren, wie die Doppelwellenmechanik die Einschränkungen von Standard-Zerkleinerungssystemen überwindet.
Die ineinandergreifende Scherwirkung mit niedriger Geschwindigkeit und hohem Drehmoment verhindert das Aufwickeln des Materials, minimiert das Abwürgen des Motors und verarbeitet effektiv unvorhersehbare Lasten.
Hochbelastbare, wärmebehandelte Klingen aus geschmiedeter Legierung sind wichtige Bewertungskriterien für die Verlängerung der Wartungsintervalle beim Umgang mit abrasiven oder stoßbeanspruchten Materialien.
Bei der Auswahl der richtigen Maschine müssen die Durchsatzanforderungen mit der Geometrie der Schneidscheibe, dem Hakendesign, den Abmessungen der Schneidkammer und der Einschaltdauer in Einklang gebracht werden.
Hochgeschwindigkeits-Zerkleinerungssysteme basieren auf einer schnellen Rotorrotation, um Materialien gegen ein stationäres Statormesser zu zerkleinern oder zu schneiden. Diese Hochgeschwindigkeitsbewegung erzeugt enorme Reibungswärme. Bei der Verarbeitung von Materialien mit niedrigem Schmelzpunkt wie landwirtschaftlichen Kunststoffen, Schrumpffolien oder synthetischen Textilien führt diese Hitze zu örtlichem Schmelzen. Der Kunststoff verflüssigt sich leicht, verteilt sich in der Schneidkammer und verfestigt sich beim Abkühlen schnell. Dies führt zu einer starken Verstopfung der Kammer und einer verminderten Ausgabequalität. Die Bediener müssen den gehärteten Kunststoff manuell von den Sieben und Rotoren abschlagen, was stundenlange Produktionszeit verschwendet.
Hochgeschwindigkeitsrotoren sind außerdem extrem anfällig für Verunreinigungen. Unvorhersehbare Abfallströme enthalten häufig nicht zerkleinerbare Einschlüsse. Massive Metallbrocken, schwere Motorblöcke oder dicke Stahlplatten verstecken sich leicht im Sperrmüll. Wenn ein schnelllaufender Rotor auf einen massiven Stahleinschluss trifft, überträgt sich die kinetische Energie direkt auf die Maschinenstruktur. Dies führt zu katastrophalen Rotorschäden, zerbrochenen Sieben und gebrochenen Antriebswellen. Der Reparaturprozess erfordert schwere Hebegeräte und tagelange Ausfallzeiten.
Eine weitere Fehlerquelle bei Einwellensystemen ist die Materialaufwicklung. Lange, faserige oder drahtartige Materialien verhalten sich bei der Verarbeitung unvorhersehbar. Pressdraht, Textilbänder und lange Kunststofffolien neigen dazu, sich eng um eine einzelne Spinnwelle zu wickeln. Wenn sich das Material ansammelt, entsteht eine dicke, verhärtete Masse, die den Rotor verstopft. Der Motor geht aufgrund der enormen Reibung aus. Das Entfernen dieses verpackten Materials erfordert längere Ausfallzeiten, Lötlampen und manuelles Schneiden.
Doppelwellensysteme nutzen einen grundlegend anderen mechanischen Ansatz. Zwei gegenläufig rotierende Wellen arbeiten gleichzeitig in der Schneidkammer. Sie drehen sich nach innen aufeinander zu. Diese relative Rotation greift aktiv sperrige Materialien. Die aggressiven Hakenkonstruktionen beißen sich in den Abfall und ziehen ihn nach unten in die Schneidzone. Die Maschine ist nicht allein auf die Schwerkraft angewiesen, um das Material zuzuführen. Dieser aktive Zuführmechanismus gewährleistet die kontinuierliche Verarbeitung großer, unhandlicher Gegenstände wie Matratzen oder Großbehälter.
Der Kern dieses Systems ist die ineinandergreifende Scherwirkung. Gegenüberliegende Messerscheiben sind abwechselnd entlang der beiden parallelen Wellen gestapelt. Da die Wellen mit niedriger Geschwindigkeit rotieren, typischerweise zwischen 15 und 40 U/min, wirken diese Scheiben wie riesige Industriescheren. Sie reißen, scheren und brechen zähe Materialien mit einem extremen Drehmoment statt mit hoher Geschwindigkeit. Der Betrieb mit niedriger Drehzahl maximiert die Rotationskraft. Dadurch können die Klingen durch dichte Materialien schneiden, ohne den Antriebsmotor abzuwürgen.
Die Ingenieure haben ein selbstreinigendes Design eingebaut, um ein Aufwickeln des Materials zu verhindern. Stationäre Abstreifplatten werden direkt zwischen den rotierenden Schneidscheiben montiert. Während die Klingen durch die Schneidzone laufen, kratzen die Abstreifplatten physisch Material von den Klingenwurzeln ab. Diese natürliche Reinigungswirkung verhindert, dass sich lange Fasern und Drähte um die Wellen wickeln. Die Schneidkammer bleibt frei und gewährleistet einen kontinuierlichen, unterbrechungsfreien Betrieb.
Betriebsmetrik |
Hochgeschwindigkeits-Einzelwelle |
Niedriggeschwindigkeits-Doppelwelle |
|---|---|---|
Betriebsgeschwindigkeit |
Hoch (100 bis 300+ U/min) |
Niedrig (15 bis 40 U/min) |
Drehmomentabgabe |
Niedrig bis mittel |
Extrem hoch |
Wärmeerzeugung |
Hoch (Gefahr des Kunststoffschmelzens) |
Niedrig (Kaltschneideprozess) |
Toleranz gegenüber Metall |
Schlecht (Risiko eines katastrophalen Ausfalls) |
Hervorragend (Schere oder automatische Umkehrung) |
Materialwicklung |
Hohes Risiko (manuelles Löschen erforderlich) |
Geringes Risiko (selbstreinigende Abstreifplatten) |
Ausgabegröße |
Präzise (Verwendet Größenmesssiebe) |
Variable (grobe Primärreduktion) |
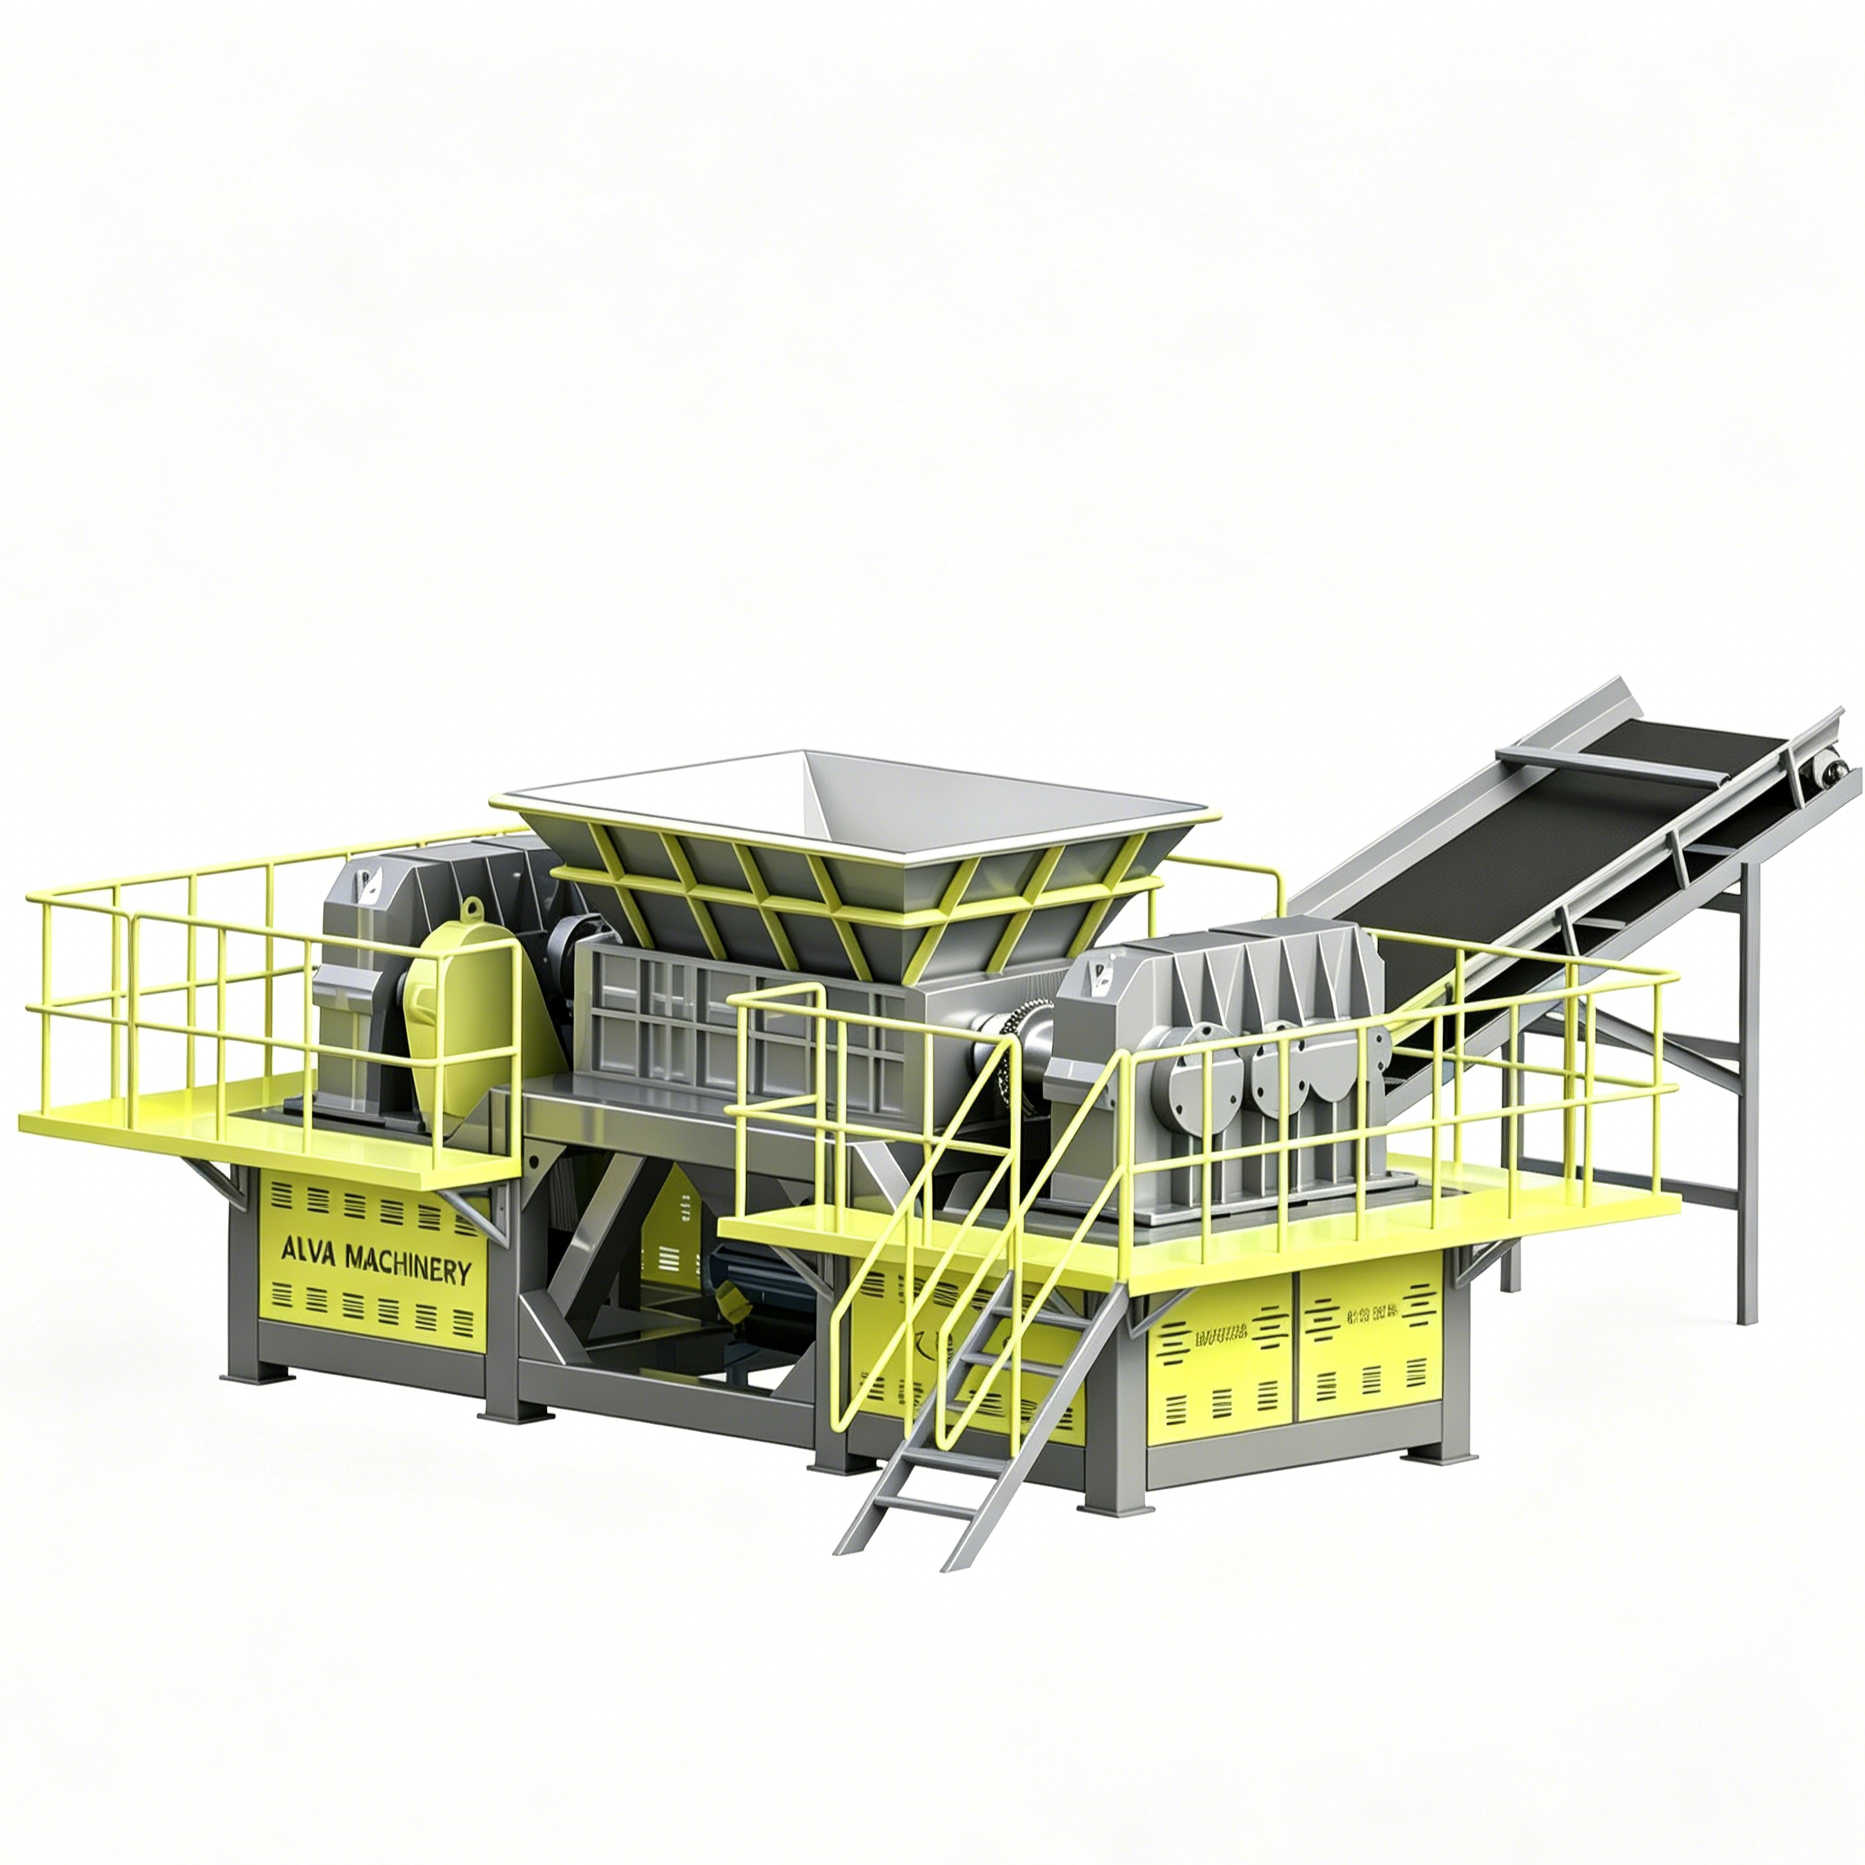
Siedlungsabfälle stellen aufgrund ihrer extremen Variabilität eine einzigartige Herausforderung dar. Eine einzelne Ladung kann starre Kunststoffe, schwere Textilien, organische Stoffe und versteckte Metalle enthalten. Doppelwellensysteme zeichnen sich durch die gleichzeitige Bewältigung dieser variablen Dichten aus. Das Drehmoment bei niedriger Drehzahl zerkleinert problemlos starre Kunststoffe, während die scharfen Klingenkanten harte Textilien durchschneiden. Die Maschine verarbeitet dieses chaotische Gemisch, ohne dass es zu Staus oder einer Materialvorsortierung kommt.
Betriebe nutzen diese Maschinen hauptsächlich zur primären Zerkleinerung. Sie dienen als erste Stufe in der Abfallverarbeitungslinie. Der Aktenvernichter bricht Müllsäcke auf, zerkleinert große Gegenstände und erzeugt eine grobe, überschaubare Ausgabegröße. Durch diese Volumenreduzierung wird der gemischte Abfall für die Weiterverarbeitung vorbereitet. Förderbänder, Magnetabscheider und optische Sortierer arbeiten wesentlich effizienter, wenn ihnen ein gleichmäßiger, vorzerkleinerter Materialstrom zugeführt wird. Der Zerkleinerer sorgt dafür, dass nachgeschaltete Geräte einen stetigen Fluss freigesetzter Materialien erhalten und verhindert so Verstopfungen in nachfolgenden Sortierstufen.
Bau- und Abbruchschutt enthält massive, starre Strukturen. Sperrige Holzpaletten, schwere Möbel und Konstruktionsholz widerstehen herkömmlichen Zerkleinerungsmethoden. Der Doppelwellenmechanismus greift diese großen Gegenstände problemlos. Die aggressiven Haken beißen sich in das Holz und ziehen die gesamte Struktur in die Scherzone. Das extreme Drehmoment splittert und bricht dickes Holz mühelos und verwandelt massive Paletten in Sekundenschnelle in handliche Holzspäne.
C&D-Holz kommt selten sauber an. Es enthält versteckte Befestigungselemente, schwere Nägel, Stahlschrauben und dicke Metallklammern. Bei herkömmlichen Holzhäckslern kommt es beim Kontakt mit diesen Metallen zu einer sofortigen Messerzerstörung. Ein robustes Doppelwellensystem toleriert diese versteckten Einschlüsse. Die Hochleistungsklingen schneiden entlang des Holzes direkt durch Nägel und Klammern. Dadurch entfällt die Notwendigkeit des manuellen Entnagelns vor der Verarbeitung, was den Anlagendurchsatz drastisch erhöht und nachgeschaltete Hammermühlen vor Metallverunreinigungen schützt.
Gummireifen stellen aufgrund des Rückpralleffekts eine berüchtigte Verarbeitungsherausforderung dar. Elastische Materialien absorbieren auf natürliche Weise kinetische Energie und lenken Standard-Schneidmesser ab. Hochtourige Rotoren prallen häufig von der Gummioberfläche ab, ohne einzudringen. Doppelwellensysteme überwinden dieses Problem durch aggressive, spezielle Hakenkonstruktionen. Diese scharfen, ausgeprägten Haken durchdringen physisch das elastische Gummi. Sobald sie eingehakt sind, ziehen die Wellen den Reifen nach unten und drücken ihn durch die ineinandergreifenden Scherscheiben.
Pkw- und Lkw-Reifen enthalten eine dicke Stahldrahtverstärkung. Für den Dauerbetrieb ist die Bewirtschaftung dieser Stahlbewehrung notwendig. Der Häcksler muss gleichzeitig den robusten Gummi und den hochfesten Stahlwulstdraht durchtrennen. Hochleistungsgeschmiedete Klingen erreichen dies, ohne dass es zu übermäßigen Absplitterungen kommt. Die langsame Scherwirkung schneidet den Draht sauber. Dies verhindert, dass sich der Stahl an den Wellen verheddert und verlängert die Lebensdauer der Klingenkanten.
Die Bearbeitung von Leichtmetallen und Elektroschrott erfordert enorme Schnittkräfte. Die Anlagen verarbeiten routinemäßig Aluminiumstrangpressteile, dicke Kupferkabel, leichte Stahlfässer und starre Elektronikgehäuse. Die ineinandergreifenden Scheiben greifen diese Metallprofile und üben eine zerkleinernde Scherkraft aus. Die Klingen falten, quetschen und schneiden das Metall in Streifen. Dadurch werden wertvolle interne Komponenten wie Kupferdraht, der in Stahlgehäusen eingeschlossen ist, freigesetzt und das Material für die nachfolgende Trennung vorbereitet.
Schlagfestigkeit ist eine nicht verhandelbare Anforderung bei der Verarbeitung von Metallen. Beim Zerbrechen von Metallteilen entstehen in der Schneidkammer heftige Stoßkräfte. Standardgussklingen zerbrechen unter dieser Belastung. Hersteller müssen hochbelastbare Klingen aus geschmiedeter Legierung verwenden. Durch das Schmieden wird die Kornstruktur des Stahls ausgerichtet und sorgt so für eine hervorragende Stoßdämpfung. Diese Spezialklingen absorbieren die Stoßkräfte, ohne zu reißen, und gewährleisten so einen zuverlässigen Betrieb bei der Schwermetallbearbeitung.
Bei der Verarbeitung von Elektroschrott und Leichtmetallen befolgen die Betreiber eine bestimmte Reihenfolge, um die Verwertung zu maximieren:
Laden Sie die sperrigen Metallteile mit einem Greiferbagger in den Schreddertrichter.
Lassen Sie die Doppelwellen die Metallgehäuse falten und abscheren, wodurch interne Kabel und Leiterplatten frei werden.
Entladen Sie das grob zerkleinerte Material auf einen Vibrationsförderer, um die Ladung gleichmäßig zu verteilen.
Führen Sie das Material unter einen Querband-Magnetabscheider, um Eisenmetalle zu entfernen.
Die verbleibende Mischung aus Nichteisenmetallen und Kunststoffen wird zur endgültigen Verwertung einem Wirbelstromabscheider zugeführt.
Die Materialauswahl der Schneidscheiben hat direkten Einfluss auf die Langlebigkeit der Maschine. Standardstahllegierungen verschleißen schnell, wenn sie abrasiven Abfallströmen ausgesetzt werden. Hersteller müssen hochwertige, wärmebehandelte legierte Stähle wie D2 oder 4140 verwenden. Durch die richtige Wärmebehandlung wird die Klingenoberfläche gehärtet und gleichzeitig ein robuster, duktiler Kern erhalten. Diese spezielle Metallurgie wirkt sich direkt auf die Verschleißfestigkeit und Schnitthaltigkeit aus. Hochwertige Legierungen verlängern die Wartungsintervalle erheblich und sorgen dafür, dass die Maschine zwischen den Wartungszyklen länger betriebsbereit bleibt.
Die Klingenkonfiguration muss Ihren spezifischen Materialeigenschaften entsprechen. Die Anzahl der Haken, die Hakenform und die Klingenstärke bestimmen die endgültige Ausgabegröße und Vorschubeffizienz. Weniger, größere Haken eignen sich am besten zum Greifen sperriger Gegenstände wie 55-Gallonen-Fässer oder großer Paletten. Mehr Haken pro Scheibe verbessern die Greifeffizienz bei dünnen, flachen Materialien wie Pappe oder Kunststofffolie. Sie müssen die richtige Klingengeometrie angeben, um die Leistung Ihres Geräts zu optimieren Industrielle Zerkleinerungsmaschine.
Facility Manager müssen zwischen Kompaktmodellen und Hochleistungsgeräten unterscheiden. Kompakte Vorzerkleinerer eignen sich für kleinere Betriebe mit intermittierendem Verarbeitungsbedarf. Sie bewältigen leichtere Lasten und erfordern regelmäßige Abkühlungspausen. Massive Hochleistungsmodelle sind für die kontinuierliche, großvolumige kommunale oder industrielle Verarbeitung konzipiert. Diese Einheiten verfügen über überdimensionierte Lager, massive Wellen und eine kontinuierliche Einschaltdauer. Sie laufen rund um die Uhr, ohne dass es zu Überhitzung oder struktureller Ermüdung kommt.
Platzbeschränkungen bestimmen häufig die Maschinenauswahl. Sie müssen die erforderlichen Abmessungen der Schneidkammer mit Ihrer verfügbaren Stellfläche in Einklang bringen. Die Verarbeitung von Sperrmüll erfordert einen großen Einfülltrichter und eine breite Schneidkammer. Die Maschine muss weiterhin in die etablierten Integrationspunkte Ihrer Recyclinganlage passen. Eine sorgfältige Raumplanung stellt sicher, dass sich der Zerkleinerer perfekt an die vorhandenen Zuführbänder und Austragssortiergeräte anpasst.
Für eine optimale Leistung ist es notwendig, die Kompromisse zwischen hydraulischen und elektrischen Antrieben abzuschätzen. Hydraulische Antriebe bieten eine hervorragende Stoßbelastungstoleranz. Wenn ein hydraulischer Zerkleinerer auf ein unzerbrechliches Objekt trifft, absorbiert das Flüssigkeitssystem den Aufprall und schützt so die mechanischen Komponenten. Hydrauliksysteme liefern außerdem sofort das maximale Drehmoment bei null U/min. Elektrische Antriebe bieten deutliche Vorteile für durchgängige Anwendungen. Sie bieten eine höhere Energieeffizienz, arbeiten leiser und erfordern deutlich weniger routinemäßige Wartung als komplexe Hydraulikaggregate.
Antriebstyp |
Hauptvorteil |
Beste Anwendung |
Wartungsbedarf |
|---|---|---|---|
Hydraulischer Antrieb |
Extreme Stoßdämpfung und sofortiges Drehmoment |
Altmetall, schwere Bau- und Abbrucharbeiten, unvorhersehbarer Hausmüll |
Hoch (Flüssigkeitswechsel, Leckprüfungen, Pumpenwartung) |
Elektrischer Antrieb |
Hohe Energieeffizienz und konstante Geschwindigkeit |
Holz, Kunststoffe, Papier, einheitliche Abfallströme |
Niedrig (Motorschmierung, Getriebeölwechsel) |
Die Motordimensionierung und die Getriebeauswahl bestimmen die Leistungsfähigkeit des Antriebsstrangs. Das Antriebssystem muss für die Bewältigung von Spitzenlasten und nicht nur für durchschnittliche Betriebsbedingungen ausgelegt sein. Bei der Verarbeitung hochbeständiger Materialien wie LKW-Reifen oder Stahlfässern entstehen enorme Drehmomentspitzen. Unterdimensionierte Motoren geraten immer wieder ins Stocken, was elektrische Störungen auslöst und die Produktion stoppt. Robuste Planetengetriebe vervielfachen das Drehmoment des Motors und stellen sicher, dass die Wellen auch bei härtesten Materialdichten ihre Rotationskraft beibehalten.
Die Zugänglichkeit für Wartungsarbeiten hat direkten Einfluss auf die Betriebszeit der Anlage. Routineinspektionen, Aufpanzerung der Klinge und Austausch der Welle sind unvermeidlich. Sie müssen bewerten, wie leicht Wartungsteams auf die Schneidkammer zugreifen können. Gut gestaltete Maschinen verfügen über geteilte Gehäusekonstruktionen oder große Zugangstüren. Mechaniker können die Kammer schnell öffnen, um Schweißnähte an verschlissenen Schaufeln herzustellen, ohne die gesamte Wellenbaugruppe entfernen zu müssen. Eine schwierige Zugänglichkeit macht aus einer kleinen Reparatur einen mehrtägigen Stillstand.
Die Wahl zwischen modularen und geschweißten Wellenbaugruppen ist ein wichtiger betrieblicher Gesichtspunkt. Modulare Wellenkonstruktionen bestehen aus einzelnen Schneidscheiben, die auf einer verzahnten Sechskantwelle gestapelt sind. Wenn eine Klinge kaputt geht, können Mechaniker sie abziehen und einzeln ersetzen. Solide Schweißbaugruppen verfügen über dauerhaft mit der Welle verschweißte Klingen. Während geschweißte Wellen eine extreme Steifigkeit bieten, muss zur Reparatur einer beschädigten Klinge die gesamte Welle entfernt und an eine spezialisierte Maschinenwerkstatt geschickt werden.
Nicht zerbrechliche Gegenstände stellen eine große Gefahr für jeden Zerkleinerungsvorgang dar. Gelegentlich rutschen massive Stahlblöcke, schwere Motorteile oder dicke Gabelstaplerzinken in den Abfallstrom. Gelangen diese Gegenstände in die Schneidkammer, kommt es zu einer sofortigen mechanischen Bindung. Ohne angemessenen Schutz führt das enorme Drehmoment dazu, dass die Hauptantriebswellen brechen, die Getriebe zerbrechen oder die Elektromotoren durchbrennen. Dies führt zu einem katastrophalen mechanischen Versagen.
Intelligente SPS-Steuerungen liefern die primäre Schadensbegrenzungsstrategie. Moderne Aktenvernichter verfügen über eine Auto-Reverse-Programmierung, um den Antriebsstrang zu schützen. Bei einer Überlastung folgt das System einer strengen Reihenfolge:
Die SPS überwacht kontinuierlich die Stromaufnahme der Antriebsmotoren.
Sobald die SPS einen plötzlichen Stromanstieg erkennt, der auf einen Stau hinweist, unterbricht sie die Stromversorgung sofort.
Das System kehrt die Drehung der Wellen mehrere Sekunden lang um, um den unzerbrechlichen Gegenstand zu lösen.
Die Wellen drehen sich wieder vorwärts, um erneut zu versuchen, das Material zu verarbeiten.
Wenn die Stromstärke dreimal hintereinander ansteigt, schaltet die SPS die Maschine vollständig ab und löst einen Bedieneralarm aus.
Mechanische Scherstifte oder Flüssigkeitskupplungen sorgen für eine sekundäre physikalische Trennung und unterbrechen die Antriebsleistung bei katastrophalen Überlastungen, wenn die elektronischen Systeme ausfallen.
Die Verarbeitung von Materialien mit hohem Schmutz-, Glas- oder Sandanteil führt zu starkem abrasivem Verschleiß. Landwirtschaftliche Kunststoffe, Straßenkehricht und Wurzelballen enthalten eingebetteten Sand. Diese Körnung wirkt wie Sandpapier auf die Messerscheiben. Dadurch werden die Klingenkanten vorzeitig beschädigt, die Haken werden abgerundet und der Abstand zwischen den gegenüberliegenden Scheiben vergrößert sich. Wenn die Messer stumpf werden, sinkt die Effizienz der Zerkleinerungsmaschine und die Wartungsarbeiten nehmen zu.
Durch die Spezifizierung kundenspezifischer Aufpanzerungslegierungen wird dieser abrasive Verschleiß gemindert. Hersteller bringen spezielle Schweißauflagen mit Wolframkarbid auf die Verschleißflächen der Schaufeln auf. Dadurch entsteht eine extrem harte Außenhülle, die Abrieb widersteht. Die Implementierung vorgelagerter Vorabprüfungsprotokolle bietet weiteren Schutz. Der Einbau von Hochleistungs-Trommelsieben vor dem Schredder entfernt losen Sand, Glas und Feinteile. Dadurch wird verhindert, dass das Schleifkorn jemals in die Schneidkammer gelangt.
Überprüfen Sie Ihren Abfallstrom, um den genauen Prozentsatz an nicht zerbrechbaren Einschlüssen und abrasiven Feinpartikeln zu ermitteln, bevor Sie die Ausrüstung auswählen.
Fordern Sie beim Shredder-Hersteller eine dokumentierte Materialprüfung anhand Ihrer spezifischen, stark verunreinigten Abfallproben an.
Geben Sie die genaue Klingenmetallurgie und Hakengeometrie auf der Grundlage der während des Versuchs gesammelten empirischen Durchsatzdaten an.
Überprüfen Sie die Zugangspunkte zur Schneidkammer mit Ihrem Wartungsteam, um eine schnelle Wartung der Klingen und minimale Ausfallzeiten sicherzustellen.
A: Ein Einwellen-Zerkleinerer verwendet einen Hochgeschwindigkeitsrotor, der gegen ein stationäres Statormesser schneidet, was ideal für eine gleichmäßige Zerkleinerung ist. Ein Doppelwellenzerkleinerer verwendet zwei langsam drehende, gegenläufige Wellen mit ineinandergreifenden Scheiben, um sperrige, unvorhersehbare Materialien mit einem enormen Drehmoment zu scheren und zu zerreißen.
A: Die Dicke der Klinge bestimmt die endgültige Breite des zerkleinerten Materials. Dünnere Klingen erzeugen kleinere Ausstoßgrößen, sind aber anfälliger für Beschädigungen durch Stöße. Bei Schwermetallen und Sperrmüll sind dickere Messer erforderlich, um Stoßkräfte aufzufangen und Brüche zu verhindern.
A: Ja. Die langsame Scherwirkung mit hohem Drehmoment in Kombination mit hochbelastbaren Klingen aus geschmiedeter Legierung schneidet leicht durch versteckte Nägel, Schrauben und Metallklammern, ohne dass es zu einem katastrophalen Ausfall der Klinge oder einem Stillstand der Maschine kommt.
A: Die Wartungsintervalle variieren stark je nach Abrasivität des Materials. Saubere Kunststoffe können Tausende von Betriebsstunden ermöglichen. Bei stark abrasiven Materialien wie z. B. schmutzbeladenen Agrarfolien kann es erforderlich sein, die Klingenkanten alle paar hundert Stunden aufzuhärten, um die Schneidleistung aufrechtzuerhalten.
A: Die SPS überwacht die Motorstromstärke. Wenn ein nicht zerbrechlicher Gegenstand einen plötzlichen Stromanstieg verursacht, stoppt das System sofort und kehrt die Wellendrehung um. Dies beseitigt die Blockierung, verhindert ein Brechen der Welle und schützt die Getriebe vor einer katastrophalen Überlastung.
A: Doppelwellenmaschinen erzeugen eine grobe, variable Ausgabegröße, typischerweise in langen Streifen oder unregelmäßigen Brocken. Sie verwenden keine Größensiebe. Sie sind auf eine primäre Volumenreduzierung ausgelegt und nicht auf die Erzeugung einer präzisen, einheitlichen Endpartikelgröße.
A: Hydraulische Antriebe eignen sich hervorragend für Materialien, die extreme Stoßbelastungen verursachen, da die Flüssigkeit den Stoß absorbiert und ein sofortiges Drehmoment liefert. Elektrische Antriebe eignen sich besser für konsistente Materialien, da sie eine höhere Energieeffizienz und einen geringeren Wartungsaufwand bieten.


