Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 25-09-2026 Nguồn gốc: Địa điểm
Phục hồi vật liệu công nghiệp và giảm khối lượng đòi hỏi lực lượng cơ khí kiên quyết. Việc mua sai thiết bị sẽ gây ra tắc nghẽn vận hành nghiêm trọng, nhu cầu bảo trì quá mức và thời gian ngừng hoạt động thảm khốc. Các nhà quản lý cơ sở và kỹ sư mua sắm điều hướng một thị trường thiết bị công nghiệp bão hòa. Việc chọn đúng máy đòi hỏi phải chuyển các thông số kỹ thuật phức tạp—như tỷ số mô-men xoắn, luyện kim lưỡi, cấu hình truyền động và cơ chế cấp liệu—thành kết quả vận hành có thể dự đoán được cho các dòng chất thải cụ thể. Hướng dẫn này trình bày chi tiết các tính năng kỹ thuật và biện pháp bảo vệ vận hành mà bạn phải đánh giá trước khi hoàn tất giao dịch mua của mình. Chúng tôi tập trung vào việc kết hợp trực tiếp khả năng của máy với luồng nguyên liệu của bạn để đảm bảo thông lượng và độ tin cậy tối đa.
Kết hợp vật liệu với máy: Khả năng tồn tại của máy hủy phụ thuộc vào việc căn chỉnh hình dạng lưỡi và luyện kim với mật độ, kích thước và độ bền cắt cụ thể của vật liệu mục tiêu.
Hệ thống truyền lực và bảo vệ quá tải: Hệ thống truyền động mô-men xoắn cao, tốc độ thấp kết hợp với cơ chế đảo chiều được điều khiển bằng PLC tự động là không thể thương lượng để ngăn chặn tình trạng cháy động cơ khi kẹt vật liệu.
Khả năng tiếp cận bảo trì xác định ROI: Thiết bị được thiết kế với trục mô-đun và buồng cắt có thể tiếp cận giúp giảm đáng kể số giờ lao động và thời gian ngừng hoạt động cần thiết cho việc thay thế lưỡi dao định kỳ.
Bối cảnh cấu hình: Máy hủy trục đôi vượt trội ở khả năng giảm kích thước sơ cấp, thô. Hiểu được lợi thế về năng lượng và bảo trì của nó so với các mô hình bốn trục là rất quan trọng để thiết lập các kỳ vọng về thông lượng thực tế và kiểm soát OpEx.
Việc thiết lập các yêu cầu cơ bản để giảm kích thước cơ bản sẽ quyết định toàn bộ quá trình lựa chọn thiết bị của bạn. Xác định thành công bằng thông lượng yêu cầu tính bằng tấn/giờ, quy mô đầu ra mục tiêu và các đặc tính vật lý của nguyên liệu đầu vào. Nếu không có những số liệu cứng nhắc này, việc lựa chọn máy sẽ dựa vào phỏng đoán, điều này chắc chắn sẽ dẫn đến hoạt động kém hiệu quả hoặc hỏng hóc cơ học trên sàn cơ sở.
Các cấu hình máy hủy tài liệu khác nhau phục vụ các mục đích hoạt động hoàn toàn khác nhau. Máy hủy một trục hoạt động ở tốc độ cao, sử dụng ram đẩy thủy lực để ép vật liệu vào rôto quay có gắn khối cắt. Thiết kế này tạo ra kích thước đầu ra có độ đồng đều cao vì vật liệu phải đi qua màn hình định cỡ trước khi ra khỏi buồng cắt. Tuy nhiên, máy trục đơn phải vật lộn rất nhiều với các vật liệu cồng kềnh, rỗng hoặc có mật độ cao đòi hỏi lực cắt ban đầu rất lớn để phá vỡ.
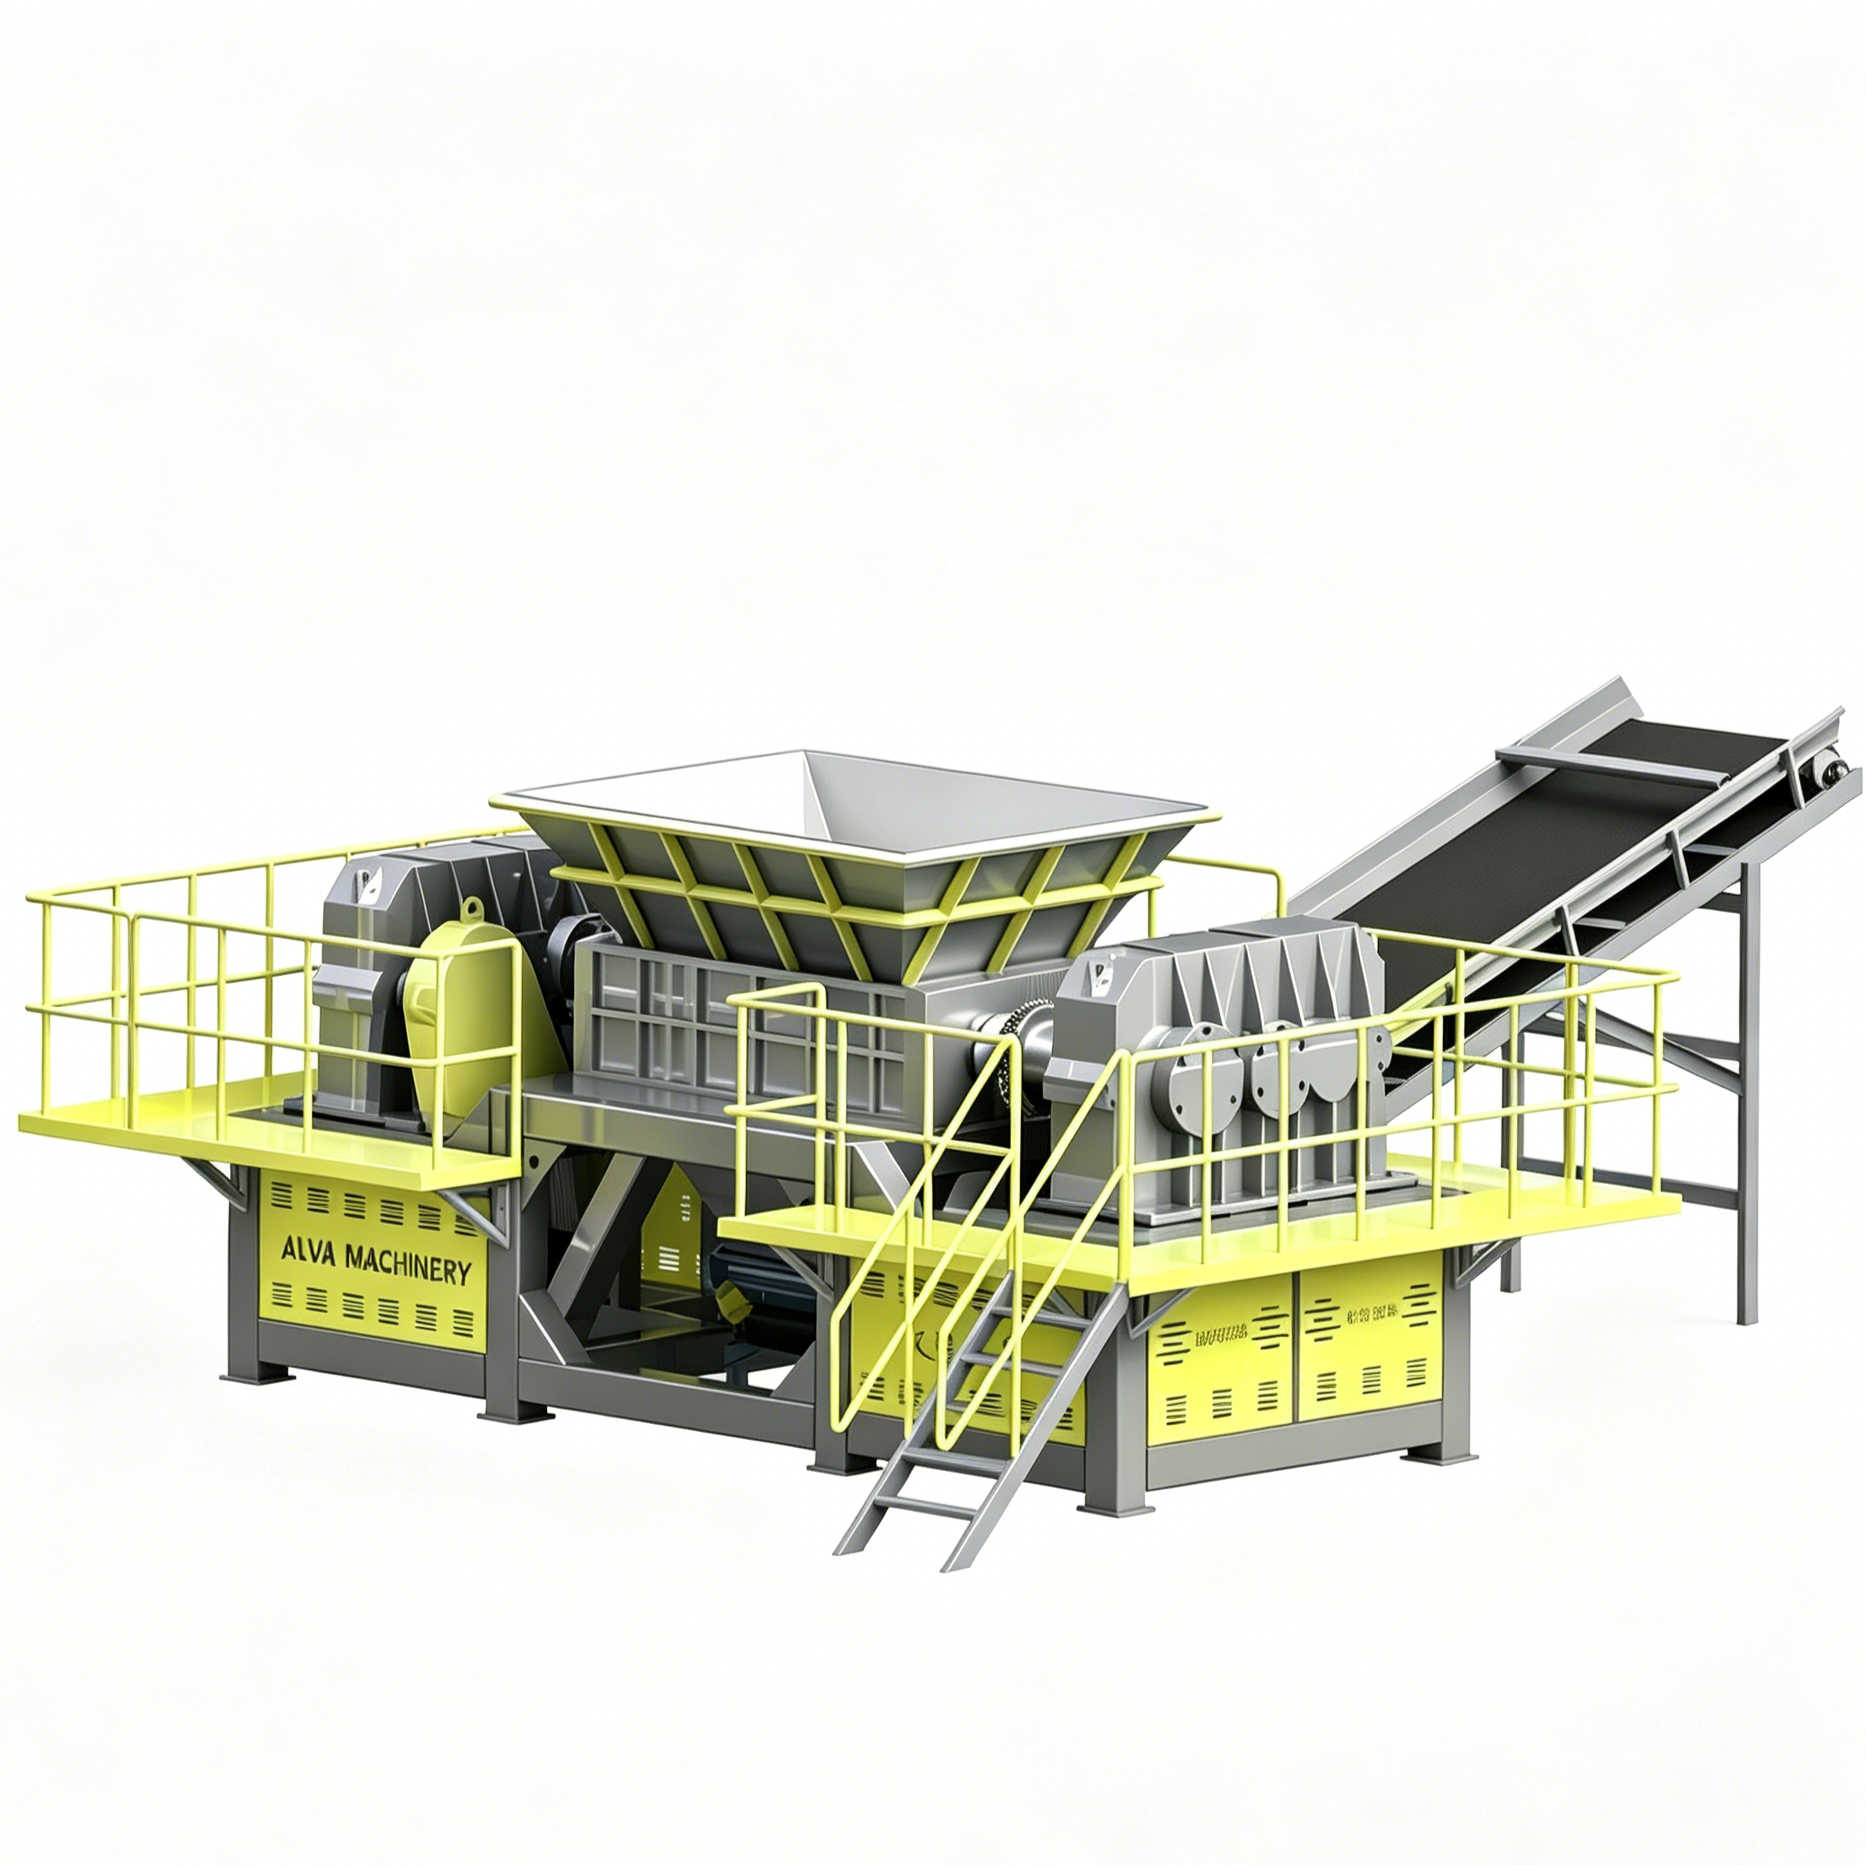
MỘT Máy hủy trục đôi hoạt động dựa trên nguyên lý cơ học hoàn toàn khác. Nó sử dụng các trục quay ngược chiều mô-men xoắn cao, tốc độ thấp được trang bị các đĩa cắt lồng vào nhau để kẹp và kéo vật liệu xuống dưới. Cấu hình này vượt trội trong việc giảm kích thước thô. Nó không sử dụng màn hình định cỡ, nghĩa là kích thước đầu ra chỉ được xác định bởi chiều rộng của lưỡi cắt và hình dạng của móc. Thiết kế này cung cấp lực cắt lớn mà không tạo ra nhiệt quá mức, điều này rất quan trọng khi xử lý các vật liệu nhạy cảm với nhiệt độ như nhựa hoặc cao su.
Việc nâng cấp lên hệ thống bốn trục chỉ có ý nghĩa khi bạn cần cả mô-men xoắn cao và kích thước được sàng lọc đồng đều trong một lần chạy. Máy bốn trục sử dụng hai trục cắt chính và hai trục định cỡ phụ được đặt phía trên màn hình. Mặc dù hiệu quả đối với các ứng dụng cụ thể như tiêu hủy rác thải điện tử nhưng chúng cũng có những hạn chế đáng kể. Máy hủy trục đôi có những ưu điểm khác biệt so với các mẫu bốn trục. Chúng tiêu thụ ít năng lượng hơn đáng kể và yêu cầu bảo trì ít hơn nhiều vì có ít bộ phận chuyển động hơn, ít vòng bi cần bôi trơn hơn và không cần phải làm sạch hoặc thay thế màn chắn. Khi mức giảm thô đủ cho quy trình tiếp theo của bạn, hệ thống hai trục vẫn là lựa chọn tối ưu.
Những máy này xử lý các ứng dụng chính cụ thể một cách đặc biệt tốt. Các trường hợp sử dụng lý tưởng bao gồm Chất thải rắn đô thị (MSW), nhựa cồng kềnh, lốp xe khách và thương mại, chất thải điện tử và kim loại phế liệu nhẹ. Để tái chế nhựa, những máy này dễ dàng phá vỡ các chất tẩy lớn, thùng IBC và ống HDPE có thành dày. Bạn phải nhận ra những hạn chế về vật chất. Khối thép đặc nặng, khối động cơ và cốt liệu có độ mài mòn cao gây ra rủi ro nghiêm trọng. Việc xử lý những vật liệu này gây ra sự xuống cấp nhanh chóng của lưỡi dao, độ lệch trục hoặc hỏng hộp số nghiêm trọng.
So sánh cấu hình máy hủy tài liệu công nghiệp |
|||
Tính năng vận hành |
Hệ thống trục đơn |
Hệ thống trục đôi |
Hệ thống bốn trục |
|---|---|---|---|
Tốc độ quay và mô-men xoắn |
Tốc độ cao / Mô-men xoắn thấp |
Tốc độ thấp / Mô-men xoắn cao |
Tốc độ thấp / Mô-men xoắn cao |
Cơ chế cho ăn sơ cấp |
Ram đẩy thủy lực |
Tự ăn (Trọng lực & Cánh quạt) |
Tự ăn (Trọng lực & Cánh quạt) |
Tính đồng nhất của hạt đầu ra |
Cao (Đầu ra được sàng lọc) |
Thô (Đầu ra không được sàng lọc) |
Cao (Đầu ra được sàng lọc) |
Tiêu thụ năng lượng tương đối |
Vừa phải |
Thấp đến trung bình |
Cao |
Độ phức tạp bảo trì |
Vừa phải |
Thấp |
Cao |
Các loại vật liệu lý tưởng |
Gỗ, Nhựa đồng nhất, Giấy |
Lốp xe, chất thải rắn, nhựa cồng kềnh, rác thải điện tử |
Chất thải điện tử, Chất thải y tế, Ổ cứng |
Hệ thống truyền động quyết định lực cơ học tuyệt đối mà máy của bạn tác dụng lên các vật liệu chịu lực. Đánh giá công suất động cơ và tỷ số mô-men xoắn trên tốc độ một cách cẩn thận. Xử lý tốc độ thấp, mô-men xoắn cao mang lại lợi thế cơ học lớn, cho phép máy cắt các vật liệu dày đặc mà không tạo ra ma sát quá mức. Sự sinh nhiệt có hại khi xử lý nhựa hoặc cao su, vì nó gây ra hiện tượng nóng chảy, vật liệu quấn quanh trục và cuối cùng là hỏng phốt vòng bi.
Đánh giá xếp hạng kilowatt (kW) hoặc mã lực (HP) so với mật độ khối dự kiến của dòng nguyên liệu của bạn. Xếp hạng mã lực cao hơn không tự động đồng nghĩa với hiệu suất tốt hơn nếu tỷ số giảm tốc không chính xác. Hộp số chuyển đổi tốc độ động cơ thành mômen quay. Vật liệu dày đặc yêu cầu giảm tốc mạnh mẽ để tối đa hóa mô-men xoắn tại trục cắt. Hãy tìm hộp số hành tinh hoặc hộp số xoắn ốc hạng nặng được thiết kế đặc biệt cho các ứng dụng chịu tải va đập.
Việc lựa chọn giữa hệ thống truyền động thủy lực và điện sẽ làm thay đổi căn bản các thông số vận hành và yêu cầu về cơ sở hạ tầng của cơ sở. Truyền động điện mang lại những lợi thế khác biệt cho nhiều cơ sở cố định. Chúng mang lại hiệu quả năng lượng cao hơn trong quá trình hoạt động liên tục và yêu cầu chi phí vốn ban đầu thấp hơn. Bộ truyền động điện phù hợp với dòng nguyên liệu nhất quán, có thể dự đoán được, ở đó tải trọng sốc là tối thiểu. Các hệ thống điện hiện đại thường sử dụng Bộ truyền động biến tần (VFD) để kiểm soát tốc độ tốt hơn và giảm dòng điện khởi động trong quá trình khởi động.
Bộ truyền động thủy lực hoạt động khác, sử dụng bộ nguồn thủy lực độc lập (HPU) để dẫn động động cơ thủy lực gắn trực tiếp trên trục cắt. Thiết lập này mang lại lợi ích to lớn cho các vật liệu có tính biến đổi cao hoặc dễ bị sốc. Hệ thống thủy lực cung cấp khả năng đảo chiều tức thời mà không gây căng thẳng cho các công tắc tơ điện. Chúng cung cấp khả năng hấp thụ tải sốc vượt trội, bảo vệ các bộ phận cơ khí khỏi bị kẹt đột ngột. Chúng cũng cung cấp mô-men xoắn cực đại tối đa ở tốc độ 0 vòng/phút, cho phép máy nhai các vật liệu cứng từ điểm dừng. Cân bằng những lợi thế này với chi phí vận hành cao hơn và độ phức tạp bảo trì tăng lên. Dầu thủy lực yêu cầu giám sát, lọc và quản lý nhiệt độ chủ động thường xuyên thông qua bộ làm mát dầu.
Tính toán tổng công suất cần thiết tính bằng tấn/giờ để thiết lập các yêu cầu về mã lực cơ bản.
Phân tích dòng vật liệu để tìm tải trọng va đập tiềm ẩn (ví dụ: kim loại ẩn trong MSW) để xác định xem có cần truyền động thủy lực hay không.
Xác minh cơ sở hạ tầng điện của cơ sở có thể xử lý được cường độ dòng điện khởi động của động cơ điện lớn.
Đánh giá không gian vật lý có sẵn cho các bộ nguồn thủy lực độc lập và hệ thống làm mát nếu chọn bộ truyền động thủy lực.
Buồng cắt đại diện cho trái tim của bất kỳ Máy hủy tài liệu thương mại . Hình dạng lưỡi và cấu hình móc cho biết máy xử lý luồng chất thải cụ thể của bạn hiệu quả như thế nào. Đánh giá số lượng móc, hình dạng móc và độ dày tổng thể của lưỡi. Chuyển động quay ngược vào trong của các trục song song được trang bị các đĩa cắt hình móc khóa lồng vào nhau quyết định mức độ mạnh mẽ của việc gắp vật liệu và xác định kích thước hạt vụn cuối cùng.
Ít móc hơn trên lưỡi dẫn đến vết cắn hung hãn hơn. Thiết kế móc đơn hoặc móc đôi phù hợp với những vật dụng cồng kềnh, rỗng như thùng phuy 55 gallon không cho ăn. Nhiều móc hơn trên mỗi lưỡi tạo ra các vết cắn nhỏ hơn, thường xuyên hơn, phù hợp với các vật liệu rắn, dày đặc như miếng tẩy nhựa dày hoặc khối cao su. Độ dày của lưỡi dao tương quan trực tiếp với chiều rộng của dải đầu ra được cắt nhỏ. Lưỡi mỏng hơn tạo ra các hạt nhỏ hơn nhưng dễ bị lệch bên và dễ gãy hơn khi chịu tải nặng.
Độ cứng vật liệu và tiêu chuẩn xử lý nhiệt là những điểm đánh giá quan trọng. Yêu cầu thép hợp kim được xử lý nhiệt, cường độ cao cho đĩa cắt. Các tiêu chuẩn công nghiệp phổ biến bao gồm thép công cụ D2, thép công cụ H13 hoặc hợp kim độc quyền chuyên dụng. Thép D2 có khả năng chống mài mòn đặc biệt do hàm lượng carbon và crom cao, khiến nó phù hợp với các vật liệu mài mòn như lốp xe chứa bụi bẩn và dây đai thép. Thép H13 mang lại độ bền và khả năng chống va đập vượt trội, ngăn chặn lưỡi dao bị vỡ khi gặp phải tạp chất kim loại không mong muốn.
Người vận hành phải đối mặt với sự đánh đổi liên tục giữa độ cứng của lưỡi và độ bền. Lưỡi cứng hơn (ví dụ: 58-60 HRC) chống mài mòn nhưng trở nên giòn. Lưỡi dao cứng hơn (ví dụ: 50-54 HRC) hấp thụ tác động nhưng mất đi lợi thế nhanh hơn. Hãy kết hợp ngành luyện kim với dòng nguyên liệu chính của bạn. Nếu vật liệu của bạn thường xuyên chứa tạp chất kim loại, không thể đoán trước, hãy ưu tiên độ bền hơn độ cứng tuyệt đối để ngăn chặn tình trạng hỏng lưỡi dao thảm khốc.
Cơ chế khóa liên động trục và gia công chính xác giúp phân biệt các máy cao cấp với các mẫu máy kém hơn. Bắt buộc phải có dung sai chặt chẽ giữa các đĩa cắt quay ngược chiều. Khoảng cách chính xác đảm bảo hành động cắt sạch. Nếu khoảng cách giữa các lưỡi dao quá rộng, máy sẽ làm rách hoặc gấp vật liệu thay vì cắt. Hành động xé này làm giảm thông lượng, tăng mức tiêu thụ năng lượng và khiến vật liệu quấn quanh trục, cần phải can thiệp bằng tay để xóa.
So sánh luyện kim lưỡi máy hủy tài liệu thông thường |
|||
Loại hợp kim thép |
Đặc điểm chính |
Ứng dụng lý tưởng |
Tính dễ bị tổn thương |
|---|---|---|---|
Thép công cụ D2 |
Khả năng chống mài mòn cao |
Nhựa sạch, lốp xe, giấy |
Giòn dưới tải sốc nặng |
Thép công cụ H13 |
Khả năng chống sốc cao |
MSW hỗn hợp, kim loại phế liệu nhẹ |
Mài mòn cạnh nhanh hơn trên vật liệu mài mòn |
Hardox 500/600 |
Độ dẻo dai tuyệt vời |
Chất thải xây dựng cồng kềnh |
Khả năng giữ cạnh thấp hơn thép công cụ |
Vỏ cứng tùy chỉnh |
Bên ngoài cứng, lõi cứng |
Dòng chất thải có tính biến đổi cao |
Chi phí thay thế cao hơn |
Việc giới thiệu nguyên liệu quyết định hiệu quả thông lượng tổng thể. Cơ chế tự ăn dựa vào hình dạng của buồng cắt và chuyển động quay vào trong của trục. Khi các trục quay về phía nhau, các móc sẽ cuốn và kéo vật liệu xuống một cách tự nhiên. Đối với nhiều vật liệu dày đặc hoặc nặng, trọng lực và hoạt động của rôto cung cấp đủ lực cấp liệu mà không cần sự trợ giúp từ bên ngoài. Góc của thành phễu cũng đóng một vai trò nào đó; các bức tường dốc ngăn ngừa sự kết nối của vật liệu và đảm bảo dòng chảy liên tục vào khu vực cắt.
Một số dòng chất thải cản trở quá trình cho ăn tự nhiên này. Hiểu khi nào cần chỉ định một thanh ram thủy lực hoặc hỗ trợ máy ép tùy chọn. Các vật liệu cồng kềnh, rỗng hoặc mật độ thấp thường bắc cầu qua phễu. Các vật dụng như túi IBC, thùng nhựa lớn hoặc chất thải rắn đô thị rời nảy lên trên các cánh quạt, chống lại lực cắn ban đầu của móc.
Bộ phận hỗ trợ ép thủy lực được gắn phía trên hoặc liền kề với buồng cắt. Nó ép các vật liệu cứng đầu xuống trục cắt. Áp suất liên tục này đảm bảo các lưỡi dao có thể lấy được vật liệu, duy trì công suất ổn định. Nếu không có sự hỗ trợ của máy ép, việc xử lý các vật phẩm rỗng sẽ dẫn đến thời gian nhàn rỗi kéo dài và hiệu quả hoạt động bị giảm nghiêm trọng. Đánh giá mật độ khối của vật liệu để xác định xem cơ chế tùy chọn này có cần thiết hay không. Nếu vật liệu của bạn nặng dưới 10 pound trên foot khối thì hầu như luôn cần có bộ phận hỗ trợ ram.
Môi trường băm nhỏ công nghiệp là không thể đoán trước. Các vật phẩm không thể cắt nhỏ chắc chắn sẽ đi vào buồng cắt. Cơ chế tự động đảo ngược và hệ thống ngăn chặn kẹt giấy bảo vệ khoản đầu tư của bạn khỏi sự cố cơ học nghiêm trọng. Hiểu cơ chế phát hiện quá tải để đảm bảo máy có thể tự bảo vệ trong quá trình vận hành không người lái.
Khi vượt quá giới hạn mô-men xoắn trong quá trình kẹt vật liệu, hệ thống phải phản ứng ngay lập tức. Hệ thống điều khiển phát hiện sự tăng vọt của cường độ dòng điện động cơ (trong bộ truyền động điện) hoặc áp suất thủy lực (trong bộ truyền động thủy lực). Hệ thống tự động tạm dừng quay trục, đảo ngược trục để xử lý kẹt, định hướng lại vật liệu và tiếp tục vận hành thuận. Toàn bộ trình tự này diễn ra tự động mà không cần sự can thiệp của người vận hành. Nếu máy bị kẹt liên tục trên cùng một vật—thường là ba lần liên tiếp—máy sẽ tắt và kích hoạt cảnh báo bằng hình ảnh hoặc âm thanh.
Bộ điều khiển logic lập trình (PLC) và tích hợp cảm biến tạo thành bộ não của các biện pháp bảo vệ này. Đánh giá độ phức tạp của hệ thống điều khiển PLC. PLC giám sát các thông số quan trọng liên tục, theo dõi cường độ dòng điện của động cơ, áp suất chất lỏng thủy lực và nhiệt độ ổ trục chính. Nếu nhiệt độ vòng bi vượt quá giới hạn vận hành an toàn, PLC sẽ tạm dừng máy để ngăn chặn sự xuống cấp của vòng đệm và hỏng vòng bi.
Khả năng ghi dữ liệu trong PLC hỗ trợ việc bảo trì dự đoán. Bằng cách theo dõi các mức tăng đột biến của cường độ dòng điện và giờ hoạt động trong lịch sử, đội bảo trì dự đoán khi nào lưỡi dao cần mài hoặc thay thế. Điều khiển chính xác này cải thiện trách nhiệm của người vận hành và đảm bảo máy hoạt động nghiêm ngặt trong giới hạn cơ học được thiết kế.
Lưỡi dao, miếng đệm và ngón tay làm sạch là những bộ phận bị mòn. Chúng xuống cấp theo thời gian và cần được thay thế. Đánh giá máy dựa trên mức độ dễ dàng mà kỹ thuật viên tiếp cận buồng cắt. Các thiết kế phức tạp, khép kín biến việc bảo trì định kỳ thành việc ngừng hoạt động trong nhiều ngày, ảnh hưởng nghiêm trọng đến sản lượng của cơ sở.
Thiết kế mô-đun để thay thế lưỡi và trục ảnh hưởng lớn đến chi phí vòng đời. Tìm kiếm vỏ ổ trục chia đôi. Vỏ tách rời cho phép kỹ thuật viên tháo bu lông nửa trên của cụm ổ trục và nâng toàn bộ rôto thẳng lên và ra khỏi máy bằng cần trục trên cao. Nếu không có vỏ phân chia, kỹ thuật viên phải kéo các trục theo chiều ngang ra khỏi cạnh máy, đòi hỏi không gian sàn lớn và dụng cụ nhổ chuyên dụng.
Đánh giá cẩn thận các thiết kế lưỡi mô-đun. Các lưỡi bu lông riêng lẻ cho phép bạn chỉ thay thế các phần bị hỏng của rôto. Các rôto xếp chồng lên nhau yêu cầu bạn phải tháo toàn bộ trục, ấn các lưỡi dao không bị hư hỏng, thay thế đĩa bị hỏng và lắp lại toàn bộ ngăn xếp. Thiết kế mô-đun giảm đáng kể thời gian dừng bảo trì và giảm chi phí thay thế linh kiện.
Tiêu thụ năng lượng ảnh hưởng trực tiếp đến chi phí hoạt động của bạn. Yếu tố về mức tiêu thụ năng lượng trên mỗi tấn vật liệu được xử lý. Theo dõi yêu cầu bôi trơn cho hộp số và vòng bi. Tính toán chi phí hàng năm của dao thay thế dựa trên độ mài mòn của vật liệu. Một máy có giá mua ban đầu thấp hơn thường phải chịu chi phí vận hành cao hơn đáng kể nếu nó yêu cầu thay lưỡi cắt thường xuyên, tiêu thụ quá nhiều điện hoặc yêu cầu quá nhiều giờ lao động để bảo trì định kỳ.
Hàng ngày: Kiểm tra buồng cắt để phát hiện các mảnh vụn không thể cắt nhỏ và xác minh mức độ hệ thống bôi trơn tự động.
Hàng tuần: Bôi mỡ tất cả các ổ trục chính, kiểm tra mức dầu hộp số và kiểm tra các chốt vệ sinh xem có bị mòn quá mức không.
Hàng tháng: Kiểm tra mô-men xoắn tất cả các bu lông lắp, kiểm tra ống thủy lực xem có bị mài mòn không và xem lại nhật ký lỗi PLC.
Hàng quý: Đo dung sai khe hở lưỡi dao và lên lịch tháo rôto để mài lưỡi nếu công suất giảm.
Việc lắp đặt thiết bị công nghiệp nặng đòi hỏi phải lập kế hoạch cơ sở vật chất nghiêm ngặt. Giải quyết sớm các thực tế vật lý của việc lắp đặt trong quá trình mua sắm. Đánh giá các yêu cầu tải trọng tĩnh và động cho nền móng bê tông của bạn. Máy có mô-men xoắn cao tạo ra độ rung và ứng suất xoắn đáng kể. Nền móng phải hấp thụ các tải trọng động này để tránh hiện tượng mỏi kết cấu. Thông thường, các cơ sở yêu cầu các tấm bê tông cách ly được đổ đặc biệt cho máy hủy tài liệu, sử dụng bê tông 4000 PSI được gia cố bằng thảm cốt thép nặng.
Khoảng hở dọc của phễu quyết định cách bạn chất tải máy. Đảm bảo cơ sở của bạn có chiều cao trần phù hợp cho băng tải thức ăn, máy xúc vật lộn hoặc thùng lật xe nâng. Việc tích hợp với hệ thống băng tải đầu vào và đầu ra phải liền mạch. Băng tải đầu ra phải có đủ chiều rộng và tốc độ để sơ tán vật liệu vụn một cách nhanh chóng. Nếu vật liệu đọng lại dưới buồng cắt, nó sẽ gây ra hiện tượng mài mòn rô-to nghiêm trọng, đứt gãy thứ cấp và có khả năng gây kẹt giấy.
Kiểm soát khí thải, giảm thiểu bụi và tiếng ồn đòi hỏi phải đánh giá cẩn thận để duy trì sự tuân thủ quy định và đảm bảo an toàn tại nơi làm việc. Việc xử lý các vật liệu dễ vỡ tạo ra các hạt vật chất trong không khí đáng kể. Đánh giá sự cần thiết của hệ thống ngăn chặn bụi tích hợp. Hệ thống phun sương ngăn chặn bụi ở miệng phễu bằng vòi phun nước áp suất cao. Tủ hút hút các hạt trong không khí vào các bộ lọc bên ngoài của nhà túi.
Vỏ cách âm trở nên cần thiết khi hoạt động trong các khu công nghiệp đô thị hoặc các cơ sở khép kín. Việc băm nhỏ kim loại hoặc nhựa dày đặc tạo ra mức decibel cao, thường vượt quá 90 dB(A). Tấm cách âm xung quanh phễu và buồng cắt bảo vệ người lao động khỏi bị tổn hại thính giác và giữ cho cơ sở của bạn tuân thủ các quy định về tiếng ồn nghề nghiệp tại địa phương.
Thực hiện các bước tiếp theo có thể hành động này trước khi hoàn tất quyết định mua sắm của bạn:
Yêu cầu nhà sản xuất kiểm tra vật liệu bằng văn bản bằng cách sử dụng mẫu đại diện cho dòng chất thải cụ thể của bạn.
Yêu cầu thử nghiệm thí điểm để xác minh các tuyên bố về sản lượng, quy mô đầu ra và tính hiệu quả của cơ chế cấp liệu.
Xem lại hướng dẫn bảo trì chi tiết để xác nhận chính xác số giờ lao động và dụng cụ cần thiết để thay toàn bộ lưỡi dao.
Xác minh kích thước vật lý của thiết bị so với cách bố trí cơ sở của bạn, đảm bảo khoảng trống thích hợp cho băng tải đầu ra và cần cẩu trên cao.
Xác nhận tình trạng sẵn có và thời gian giao hàng cho các bộ phận quan trọng dễ bị mài mòn như lưỡi dao, miếng đệm và vòng bi từ kho hàng tại địa phương của nhà sản xuất.
Trả lời: Tuổi thọ của lưỡi dao phụ thuộc hoàn toàn vào độ mài mòn của vật liệu, số giờ hoạt động và hợp kim thép cụ thể được sử dụng. Gia công nhựa sạch bằng lưỡi thép D2 mang lại hàng nghìn giờ hoạt động. Việc băm lốp bằng dây đai thép hoặc vật liệu có chứa chất bẩn mài mòn sẽ làm giảm đáng kể tuổi thọ của lưỡi dao, cần phải mài hoặc thay thế vài tháng một lần.
Trả lời: Máy trục kép sử dụng tốc độ thấp và mô-men xoắn cao với các trục quay ngược hướng vào trong để tự nạp và cắt vật liệu, tạo ra đầu ra thô. Máy trục đơn sử dụng tốc độ cao, mô-men xoắn thấp hơn, ram đẩy thủy lực và màn hình định cỡ để tạo ra hạt đầu ra nhỏ hơn, có độ đồng đều cao hơn.
Trả lời: Các mẫu tiêu chuẩn không thể xử lý các kim loại rắn nặng như khối động cơ, tấm thép dày hoặc trục thép đặc. Chúng cũng không phù hợp với các vật liệu có khả năng nổ cao hoặc các cốt liệu cực kỳ mài mòn như đá và bê tông, gây ra hư hỏng nghiêm trọng cho lưỡi dao và biến dạng trục.
Trả lời: Cần có máy ép thủy lực khi xử lý các mặt hàng cồng kềnh, mật độ thấp hoặc rỗng như thùng nhựa, hộp IBC hoặc rác thải đô thị rời. Những vật này có xu hướng nảy lên trên các trục quay. Máy ép ép chúng xuống móc cắt để đảm bảo cấp liệu liên tục.
Trả lời: Khi một vật cứng làm kẹt rôto, PLC sẽ phát hiện sự tăng vọt đột ngột của cường độ dòng điện động cơ hoặc áp suất thủy lực. Hệ thống tự động dừng các trục, đảo chiều quay của chúng để loại bỏ vật cản và sau đó tiếp tục quay về phía trước. Điều này ngăn ngừa hiện tượng cháy động cơ và hư hỏng cơ học.
Trả lời: Bảo trì bao gồm kiểm tra trực quan hàng ngày buồng cắt và phễu. Nhiệm vụ hàng tuần liên quan đến bôi trơn vòng bi và kiểm tra mức dầu hộp số. Bảo trì hàng quý hoặc hàng năm yêu cầu kiểm tra độ mòn của lưỡi cắt, điều chỉnh độ hở cắt và thay thế dao, miếng đệm hoặc ngón tay làm sạch bị mòn dựa trên số giờ hoạt động.
Đáp: Tính toán sản lượng bằng cách kết hợp các yêu cầu về khối lượng cao nhất và mật độ khối của vật liệu trong số giờ hoạt động theo kế hoạch của bạn. Luôn tính đến bộ đệm 20% cho tải đột biến và thời gian ngừng hoạt động đột xuất để đảm bảo máy xử lý các nhu cầu cơ sở cao điểm mà không trở thành nút cổ chai.