Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 25.09.2026 Herkunft: Website
Industrielle Materialrückgewinnung und Volumenreduzierung erfordern kompromisslose mechanische Kraft. Die Beschaffung der falschen Ausrüstung führt zu schwerwiegenden betrieblichen Engpässen, übermäßigem Wartungsaufwand und katastrophalen Ausfallzeiten. Facility Manager und Beschaffungsingenieure navigieren in einem gesättigten Markt für Industrieausrüstung. Die Auswahl der richtigen Maschine erfordert die Umsetzung komplexer technischer Spezifikationen – wie Drehmomentverhältnisse, Schaufelmetallurgie, Antriebskonfigurationen und Zuführmechanismen – in vorhersehbare Betriebsergebnisse für bestimmte Abfallströme. In diesem Leitfaden werden die technischen Merkmale und betrieblichen Sicherheitsmaßnahmen erläutert, die Sie vor dem Abschluss Ihres Kaufs bewerten müssen. Wir konzentrieren uns darauf, die Maschinenfunktionen direkt an Ihren Materialfluss anzupassen, um maximalen Durchsatz und Zuverlässigkeit zu gewährleisten.
Material-zu-Maschine-Abstimmung: Die Wirtschaftlichkeit eines Schredders hängt von der Ausrichtung der Klingengeometrie und Metallurgie auf die spezifische Dichte, Größe und Scherfestigkeit des Zielmaterials ab.
Antriebsstrang und Überlastschutz: Antriebssysteme mit hohem Drehmoment und niedriger Geschwindigkeit gepaart mit automatisierten SPS-gesteuerten Umkehrmechanismen sind unabdingbar, um ein Durchbrennen des Motors bei Materialstaus zu verhindern.
Wartungszugänglichkeit bestimmt den ROI: Geräte mit modularen Wellen und zugänglichen Schneidkammern reduzieren die Arbeitsstunden und Ausfallzeiten, die für den routinemäßigen Klingenwechsel erforderlich sind, drastisch.
Konfigurationskontext: Ein Doppelwellenzerkleinerer zeichnet sich durch eine primäre Grobzerkleinerung aus. Das Verständnis seiner Energie- und Wartungsvorteile gegenüber Vierwellenmodellen ist entscheidend für die Festlegung realistischer Durchsatzerwartungen und die Kontrolle der Betriebskosten.
Die Festlegung grundlegender Anforderungen für die primäre Größenreduzierung bestimmt Ihren gesamten Ausrüstungsauswahlprozess. Definieren Sie den Erfolg anhand des erforderlichen Durchsatzes in Tonnen pro Stunde, der Zielausstoßgröße und der physikalischen Eigenschaften des Zufuhrmaterials. Ohne diese harten Kennzahlen ist die Auswahl einer Maschine auf Vermutungen angewiesen, was unweigerlich zu Leistungseinbußen oder mechanischen Ausfällen in der Anlage führt.
Unterschiedliche Shredder-Konfigurationen dienen völlig unterschiedlichen Betriebszwecken. Ein Einwellen-Zerkleinerer arbeitet mit hohen Geschwindigkeiten und nutzt einen hydraulischen Schieber, um das Material gegen einen rotierenden Rotor zu drücken, der mit Schneidblöcken ausgestattet ist. Diese Konstruktion erzeugt eine äußerst gleichmäßige Ausgabegröße, da das Material vor dem Austritt aus der Schneidkammer ein Klassierungssieb passieren muss. Einwellenmaschinen haben jedoch große Probleme mit sperrigen, hohlen oder sehr dichten Materialien, deren Zerkleinerung zunächst eine enorme Scherkraft erfordert.
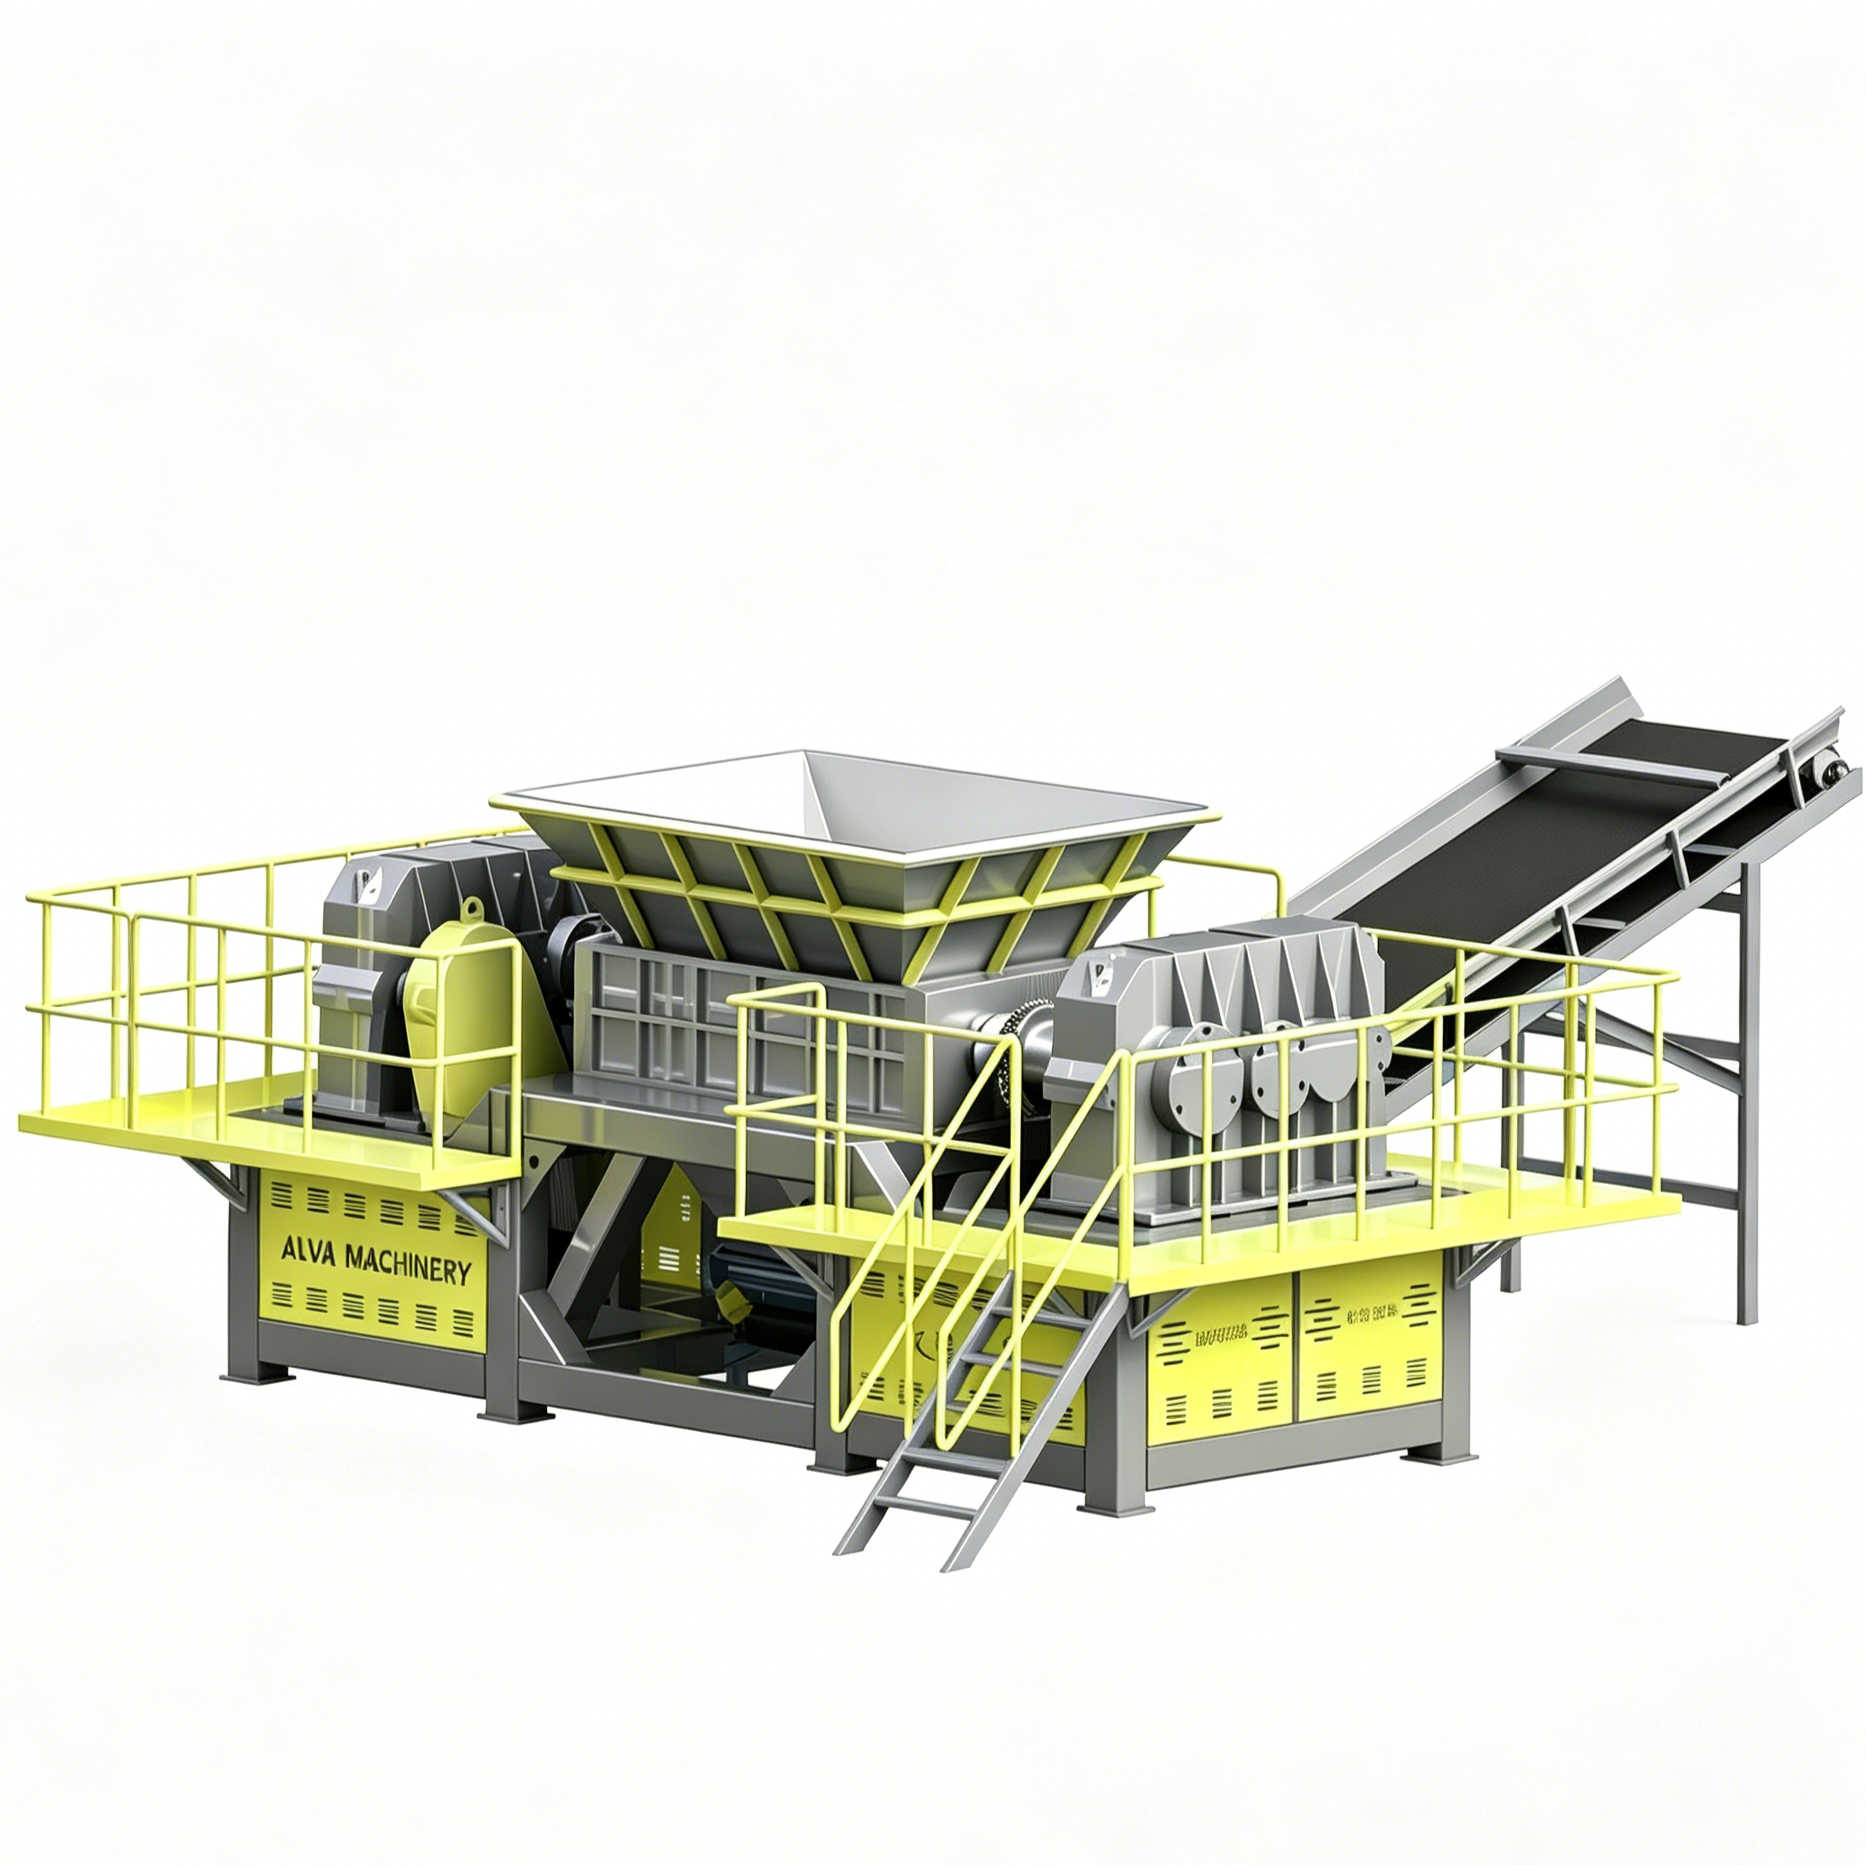
A Doppelwellenzerkleinerer arbeiten nach einem völlig anderen mechanischen Prinzip. Es verwendet gegenläufig rotierende Wellen mit niedriger Drehzahl und hohem Drehmoment, die mit ineinandergreifenden Schneidscheiben ausgestattet sind, die das Material ergreifen und nach unten ziehen. Diese Konfiguration zeichnet sich durch eine grobe Größenreduzierung aus. Es kommt kein Klassierungssieb zum Einsatz, d. h. die Ausgabegröße wird ausschließlich durch die Breite der Schneidmesser und die Geometrie der Haken bestimmt. Diese Konstruktion sorgt für eine enorme Scherkraft, ohne übermäßige Hitze zu erzeugen, was bei der Verarbeitung temperaturempfindlicher Materialien wie Kunststoffe oder Gummi von entscheidender Bedeutung ist.
Der Umstieg auf ein Vierwellensystem macht nur dann Sinn, wenn Sie in einem einzigen Durchgang sowohl ein hohes Drehmoment als auch eine gleichmäßige, gesiebte Dimensionierung benötigen. Vierwellenmaschinen verwenden zwei primäre Schneidwellen und zwei sekundäre Klassierungswellen, die über einem Sieb positioniert sind. Obwohl sie für bestimmte Anwendungen wie die Entsorgung von Elektroschrott wirksam sind, weisen sie erhebliche Nachteile auf. Doppelwellen-Zerkleinerer bieten deutliche Vorteile gegenüber Vierwellen-Modellen. Sie verbrauchen deutlich weniger Energie und erfordern viel weniger Wartung, da weniger bewegliche Teile, weniger Lager geschmiert werden müssen und keine Siebe gereinigt oder ausgetauscht werden müssen. Wenn für Ihren Folgeprozess eine Grobzerkleinerung ausreicht, bleibt ein Zweiwellensystem die optimale Wahl.
Diese Maschinen bewältigen bestimmte Hauptanwendungen hervorragend. Zu den idealen Anwendungsfällen gehören Siedlungsabfälle (MSW), sperrige Kunststoffe, Pkw- und Nutzfahrzeugreifen, Elektroschrott und leichter Altmetall. Beim Kunststoffrecycling zerkleinern diese Maschinen problemlos große Spülabfälle, IBC-Behälter und dickwandige HDPE-Rohre. Sie müssen materielle Einschränkungen erkennen. Schwere massive Stahlblöcke, Motorblöcke und stark abrasive Zuschlagstoffe stellen erhebliche Risiken dar. Die Verarbeitung dieser Materialien führt zu einem schnellen Verschleiß der Rotorblätter, einer Durchbiegung der Welle oder einem katastrophalen Getriebeausfall.
Vergleich der Konfigurationen industrieller Aktenvernichter |
|||
Betriebsfunktion |
Einwellensystem |
Doppelwellensystem |
Vierwellensystem |
|---|---|---|---|
Drehzahl und Drehmoment |
Hohe Geschwindigkeit / niedriges Drehmoment |
Niedrige Geschwindigkeit / hohes Drehmoment |
Niedrige Geschwindigkeit / hohes Drehmoment |
Primärer Fütterungsmechanismus |
Hydraulischer Schieber |
Selbstzufuhr (Schwerkraft und Rotoren) |
Selbstzufuhr (Schwerkraft und Rotoren) |
Gleichmäßigkeit der Ausgabepartikel |
Hoch (gerasterte Ausgabe) |
Grob (ungeprüfte Ausgabe) |
Hoch (gerasterte Ausgabe) |
Relativer Energieverbrauch |
Mäßig |
Niedrig bis mittel |
Hoch |
Wartungskomplexität |
Mäßig |
Niedrig |
Hoch |
Ideale Materialtypen |
Holz, einheitliche Kunststoffe, Papier |
Reifen, Hausmüll, sperrige Kunststoffe, Elektroschrott |
Elektroschrott, medizinischer Abfall, Festplatten |
Der Antriebsstrang bestimmt die reine mechanische Kraft, die Ihre Maschine auf widerstandsfähige Materialien ausübt. Bewerten Sie die Motorleistung und das Drehmoment-Drehzahl-Verhältnis sorgfältig. Die Verarbeitung mit niedriger Geschwindigkeit und hohem Drehmoment bietet einen enormen mechanischen Vorteil, der es der Maschine ermöglicht, dichte Materialien zu scheren, ohne übermäßige Reibung zu erzeugen. Bei der Verarbeitung von Kunststoffen oder Gummi ist die Wärmeentwicklung schädlich, da sie zum Schmelzen, zum Umwickeln des Materials um die Wellen und schließlich zum Versagen der Lagerdichtung führt.
Bewerten Sie die Kilowatt- (kW) oder PS-Leistung (HP) anhand der erwarteten Schüttdichte Ihres Materialstroms. Eine höhere PS-Zahl bedeutet nicht automatisch eine bessere Leistung, wenn das Untersetzungsverhältnis falsch ist. Das Getriebe wandelt die Motordrehzahl in Drehmoment um. Dichte Materialien erfordern eine aggressive Untersetzung, um das Drehmoment an den Schneidwellen zu maximieren. Suchen Sie nach Hochleistungs-Planeten- oder Stirnradgetrieben, die speziell für Stoßbelastungsanwendungen entwickelt wurden.
Die Wahl zwischen hydraulischen und elektrischen Antriebssystemen verändert die Betriebsparameter und die Anforderungen an die Anlageninfrastruktur grundlegend. Elektrische Antriebe bieten für viele stationäre Anlagen deutliche Vorteile. Sie bieten eine höhere Energieeffizienz im Dauerbetrieb und erfordern geringere Anfangsinvestitionen. Elektrische Antriebe eignen sich für gleichmäßige, vorhersehbare Materialströme, bei denen die Stoßbelastung minimal ist. Moderne elektrische Systeme nutzen häufig Frequenzumrichter (VFDs), um eine bessere Drehzahlregelung zu ermöglichen und den Einschaltstrom beim Anfahren zu reduzieren.
Hydraulikantriebe funktionieren anders und nutzen ein eigenständiges Hydraulikaggregat (HPU), um Hydraulikmotoren anzutreiben, die direkt an den Schneidwellen montiert sind. Dieser Aufbau bietet enorme Vorteile für stark variable oder stoßanfällige Materialien. Hydrauliksysteme bieten sofortige Umkehrfunktionen, ohne die elektrischen Schütze zu belasten. Sie bieten eine hervorragende Stoßdämpfung und schützen die mechanischen Komponenten vor plötzlichen Blockierungen. Sie liefern außerdem ein maximales Spitzendrehmoment bei null U/min, sodass die Maschine aus dem Stillstand heraus durch harte Materialien fressen kann. Wägen Sie diese Vorteile gegen höhere Betriebskosten und eine erhöhte Wartungskomplexität ab. Hydraulikflüssigkeit erfordert eine regelmäßige Überwachung, Filterung und ein aktives Temperaturmanagement über Ölkühler.
Berechnen Sie den gesamten erforderlichen Durchsatz in Tonnen pro Stunde, um den Basisbedarf an PS zu ermitteln.
Analysieren Sie den Materialstrom auf potenzielle Stoßbelastungen (z. B. verstecktes Metall in Hausmüll), um festzustellen, ob ein hydraulischer Antrieb erforderlich ist.
Stellen Sie sicher, dass die elektrische Infrastruktur der Anlage den Anlaufstromverbrauch großer Elektromotoren bewältigen kann.
Bewerten Sie bei der Auswahl eines hydraulischen Antriebs den verfügbaren physischen Platz für eigenständige Hydraulikaggregate und Kühlsysteme.
Die Schneidkammer ist das Herzstück eines jeden Kommerzielle Aktenvernichtermaschine . Die Klingengeometrie und Hakenkonfigurationen bestimmen, wie effektiv die Maschine Ihren spezifischen Abfallstrom verarbeitet. Bewerten Sie die Anzahl der Haken, die Hakenform und die Gesamtdicke der Klinge. Die nach innen gerichtete Gegenrotation paralleler Wellen, die mit ineinandergreifenden, hakenförmigen Schneidscheiben ausgestattet sind, bestimmt die Aggressivität des Materialgreifers und bestimmt die endgültige Größe der zerkleinerten Partikel.
Weniger Haken an einer Klinge führen zu einem aggressiveren Biss. Ein Einzel- oder Doppelhaken-Design eignet sich gut für sperrige, hohle Gegenstände wie 55-Gallonen-Fässer, die sich nicht transportieren lassen. Mehr Haken pro Klinge sorgen für kleinere, häufigere Bisse, was für dichte, feste Materialien wie dicke Kunststoffteile oder Gummiblöcke geeignet ist. Die Messerdicke steht in direktem Zusammenhang mit der Breite der zerkleinerten Ausgabestreifen. Dünnere Klingen erzeugen kleinere Partikel, sind jedoch anfälliger für seitliche Ablenkung und Bruch bei starker Belastung.
Materialhärte und Wärmebehandlungsstandards sind kritische Bewertungspunkte. Für die Trennscheiben sind hochfeste, wärmebehandelte legierte Stähle gefragt. Zu den gängigen Industriestandards gehören D2-Werkzeugstahl, H13-Werkzeugstahl oder spezielle proprietäre Legierungen. D2-Stahl bietet aufgrund seines hohen Kohlenstoff- und Chromgehalts eine außergewöhnliche Verschleißfestigkeit und eignet sich daher für abrasive Materialien wie schmutzhaltige Reifen und Stahlbänder. H13-Stahl bietet überragende Zähigkeit und Schlagfestigkeit und verhindert ein Zersplittern der Klinge, wenn unerwartete Metalleinschlüsse auftreten.
Bediener stehen vor einem ständigen Kompromiss zwischen Klingenhärte und -zähigkeit. Härtere Klingen (z. B. 58–60 HRC) widerstehen dem Verschleiß, werden aber spröde. Härtere Klingen (z. B. 50–54 HRC) absorbieren Stöße, verlieren aber schneller ihre Schärfe. Passen Sie die Metallurgie an Ihren Primärmaterialstrom an. Wenn Ihr Material häufig unvorhersehbare Metallverunreinigungen enthält, geben Sie der Zähigkeit Vorrang vor der absoluten Härte, um einen katastrophalen Ausfall der Klinge zu verhindern.
Wellenverriegelungsmechanik und Präzisionsbearbeitung trennen Premium-Maschinen von minderwertigen Modellen. Enge Toleranzen zwischen den gegenläufig rotierenden Schneidscheiben sind zwingend erforderlich. Präzise Abstände sorgen für einen sauberen Schervorgang. Wenn der Spalt zwischen den Messern zu groß ist, reißt oder faltet die Maschine das Material, anstatt es zu schneiden. Dieser Reißvorgang verringert den Durchsatz, erhöht den Energieverbrauch und führt dazu, dass sich das Material um die Wellen wickelt und ein manuelles Eingreifen erforderlich ist.
Gängiger Vergleich der Metallurgie von Schreddermessern |
|||
Stahllegierungstyp |
Hauptmerkmal |
Ideale Anwendung |
Verletzlichkeit |
|---|---|---|---|
D2 Werkzeugstahl |
Hohe Verschleißfestigkeit |
Saubere Kunststoffe, Reifen, Papier |
Brüchig bei starker Stoßbelastung |
H13 Werkzeugstahl |
Hohe Schockfestigkeit |
Gemischter Hausmüll, leichter Altmetall |
Schnellerer Kantenverschleiß bei abrasiven Materialien |
Hardox 500/600 |
Ausgezeichnete Zähigkeit |
Sperriger Bauschutt |
Geringere Schnitthaltigkeit als Werkzeugstähle |
Speziell einsatzgehärtet |
Hartes Äußeres, robuster Kern |
Sehr variable Abfallströme |
Höhere Ersatzkosten |
Die Materialeinführung bestimmt die Gesamtdurchsatzeffizienz. Selbstvorschubmechaniken basieren auf der Geometrie der Schneidkammer und der Innenrotation der Wellen. Wenn sich die Wellen aufeinander zu drehen, greifen die Haken auf natürliche Weise nach Materialien und ziehen sie nach unten. Bei vielen dichten oder schweren Materialien sorgen die Schwerkraft und die Rotorwirkung für eine ausreichende Vorschubkraft ohne externe Hilfe. Auch der Winkel der Trichterwände spielt eine Rolle; Steile Wände verhindern Materialbrücken und sorgen für einen kontinuierlichen Fluss in die Schneidzone.
Bestimmte Abfallströme widersetzen sich diesem natürlichen Fütterungsprozess. Erfahren Sie, wann Sie einen optionalen Hydraulikzylinder oder eine Pressunterstützung benötigen. Sperrige, hohle Materialien oder Materialien mit geringer Dichte bilden oft eine Brücke über den Trichter. Gegenstände wie IBC-Behälter, große Plastikfässer oder lose Siedlungsabfälle springen auf die Rotoren und widerstehen dem anfänglichen Biss der Haken.
Eine hydraulische Pressunterstützung wird über oder neben der Schneidkammer montiert. Es drückt hartnäckiges Material physisch nach unten in die Schneidwellen. Dieser kontinuierliche Druck stellt sicher, dass die Messer das Material ergreifen können und so einen konstanten Durchsatz aufrechterhalten. Ohne Pressenunterstützung führt die Verarbeitung von Hohlkörpern zu längeren Leerlaufzeiten und einer erheblich verringerten Betriebseffizienz. Bewerten Sie die Schüttdichte Ihres Materials, um festzustellen, ob dieser optionale Mechanismus erforderlich ist. Wenn Ihr Material weniger als 10 Pfund pro Kubikfuß wiegt, ist fast immer eine Rammunterstützung erforderlich.
Industrielle Zerkleinerungsumgebungen sind unvorhersehbar. Nicht zerkleinerbare Gegenstände gelangen unweigerlich in die Schneidkammer. Automatische Umkehrmechanismen und Systeme zur Verhinderung von Papierstaus schützen Ihre Investition vor katastrophalen mechanischen Ausfällen. Verstehen Sie die Mechanismen der Überlasterkennung, um sicherzustellen, dass sich die Maschine im unbemannten Betrieb selbst schützen kann.
Bei Überschreitung der Drehmomentgrenzen während eines Materialstaus muss das System sofort reagieren. Das Steuersystem erkennt einen Anstieg der Motorstromstärke (bei Elektroantrieben) oder des Hydraulikdrucks (bei Hydraulikantrieben). Das System unterbricht automatisch die Wellendrehung, dreht die Wellen um, um den Stau zu beseitigen, richtet das Material neu aus und nimmt den Vorwärtsbetrieb wieder auf. Dieser gesamte Ablauf erfolgt automatisch ohne Bedienereingriff. Wenn die Maschine wiederholt am selben Objekt klemmt – typischerweise dreimal hintereinander –, schaltet sie sich ab und löst einen optischen oder akustischen Alarm aus.
Speicherprogrammierbare Steuerungen (SPS) und Sensorintegration bilden das Gehirn dieser Schutzmaßnahmen. Bewerten Sie die Ausgereiftheit des SPS-Steuerungssystems. Die SPS überwacht kontinuierlich kritische Parameter und verfolgt die Motorstromstärke, den Hydraulikflüssigkeitsdruck und die Hauptlagertemperaturen. Wenn die Lagertemperaturen die sicheren Betriebsgrenzen überschreiten, hält die SPS die Maschine an, um eine Verschlechterung der Dichtung und einen Lagerausfall zu verhindern.
Datenprotokollierungsfunktionen innerhalb der SPS unterstützen die vorausschauende Wartung. Durch die Verfolgung historischer Stromstärkespitzen und Betriebsstunden können Wartungsteams vorhersagen, wann Klingen geschärft oder ausgetauscht werden müssen. Diese Präzisionssteuerung verbessert die Verantwortlichkeit des Bedieners und stellt sicher, dass die Maschine strikt innerhalb der vorgesehenen mechanischen Grenzen arbeitet.
Klingen, Distanzstücke und Reinigungsfinger sind Verschleißteile. Sie verschlechtern sich mit der Zeit und müssen ersetzt werden. Bewerten Sie Maschinen danach, wie leicht Techniker auf die Schneidkammer zugreifen können. Komplexe, geschlossene Konstruktionen führen dazu, dass routinemäßige Wartungsarbeiten zu mehrtägigen Betriebsstillständen führen, was die Anlagenleistung erheblich beeinträchtigt.
Der modulare Aufbau für den Austausch von Klingen und Wellen hat großen Einfluss auf die Lebenszykluskosten. Suchen Sie nach geteilten Lagergehäusen. Ein geteiltes Gehäuse ermöglicht es Technikern, die obere Hälfte der Lagerbaugruppe abzuschrauben und den gesamten Rotor mit einem Laufkran gerade nach oben und aus der Maschine zu heben. Ohne geteilte Gehäuse müssen Techniker die Wellen horizontal aus der Seite der Maschine herausziehen, was enorme Stellfläche und spezielle Extraktionswerkzeuge erfordert.
Bewerten Sie modulare Blade-Designs sorgfältig. Durch die einzelnen angeschraubten Rotorblätter können Sie nur die beschädigten Abschnitte des Rotors austauschen. Bei massiv gestapelten Rotoren müssen Sie die gesamte Welle entfernen, die unbeschädigten Rotorblätter abdrücken, die kaputte Scheibe ersetzen und den gesamten Stapel wieder zusammenbauen. Modulare Designs reduzieren Wartungsausfallzeiten drastisch und senken die Ersatzteilkosten.
Der Energieverbrauch wirkt sich direkt auf Ihre Betriebskosten aus. Berücksichtigen Sie den Energiebedarf pro Tonne verarbeitetem Material. Verfolgen Sie die Schmierungsanforderungen für Getriebe und Lager. Berechnen Sie die jährlichen Kosten für Ersatzmesser basierend auf der Abrasivität Ihres Materials. Eine Maschine mit einem niedrigeren Anschaffungspreis verursacht häufig deutlich höhere Betriebskosten, wenn die Klinge häufig ausgetauscht werden muss, übermäßig viel Strom verbraucht oder übermäßig viele Arbeitsstunden für die routinemäßige Wartung erforderlich sind.
Täglich: Überprüfen Sie die Schneidkammer auf nicht zerkleinerbare Rückstände und überprüfen Sie den Füllstand des automatischen Schmiersystems.
Wöchentlich: Fetten Sie alle Hauptlager ein, überprüfen Sie den Getriebeölstand und überprüfen Sie die Reinigungsfinger auf übermäßigen Verschleiß.
Monatlich: Überprüfen Sie das Drehmoment aller Befestigungsschrauben, prüfen Sie die Hydraulikschläuche auf Abrieb und überprüfen Sie die SPS-Fehlerprotokolle.
Vierteljährlich: Messerspalttoleranzen messen und Rotorausbau zum Schärfen der Messer planen, wenn der Durchsatz sinkt.
Die Installation schwerer Industrieanlagen erfordert eine strenge Anlagenplanung. Berücksichtigen Sie frühzeitig im Beschaffungsprozess die physischen Gegebenheiten der Installation. Bewerten Sie die statischen und dynamischen Belastungsanforderungen für Ihre Betonfundamente. Maschinen mit hohem Drehmoment erzeugen erhebliche Vibrations- und Torsionsbelastungen. Das Fundament muss diese dynamischen Belastungen aufnehmen, um Strukturermüdung vorzubeugen. Oftmals benötigen Einrichtungen isolierte Betonplatten, die speziell für den Schredder gegossen werden, wobei 4000 PSI-Beton verwendet wird, der mit schweren Bewehrungsmatten verstärkt ist.
Der vertikale Abstand der Trichter bestimmt, wie Sie die Maschine beladen. Stellen Sie sicher, dass Ihre Einrichtung über eine ausreichende Deckenhöhe für Zuführbänder, Greiferbagger oder Gabelstapler-Kippbehälter verfügt. Die Integration mit Ein- und Auslauffördersystemen muss nahtlos erfolgen. Der Auslaufförderer muss ausreichend breit und schnell sein, um das zerkleinerte Material schnell abtransportieren zu können. Wenn sich Material unter der Schneidkammer staut, führt dies zu starkem Rotorverschleiß, Nachzerkleinerung und möglicher Blockierung.
Emissionskontrolle, Staub- und Lärmminderung erfordern eine sorgfältige Bewertung, um die Einhaltung gesetzlicher Vorschriften aufrechtzuerhalten und die Sicherheit am Arbeitsplatz zu gewährleisten. Bei der Verarbeitung bröckeliger Materialien entstehen erhebliche Mengen an Feinstaub in der Luft. Bewerten Sie den Bedarf an integrierten Staubunterdrückungssystemen. Vernebelungssysteme unterdrücken Staub an der Trichteröffnung mithilfe von Hochdruck-Wasserdüsen. Absaughauben ziehen luftgetragene Partikel in externe Schlauchfiltereinheiten.
Beim Betrieb in städtischen Industriegebieten oder geschlossenen Anlagen werden Schallschutzgehäuse erforderlich. Beim Zerkleinern von Metall oder dichtem Kunststoff entstehen hohe Dezibelpegel, die oft über 90 dB(A) liegen. Akustische Verkleidungen rund um den Trichter und die Schneidkammer schützen die Arbeiter vor Gehörschäden und sorgen dafür, dass Ihre Anlage den örtlichen Lärmschutzbestimmungen am Arbeitsplatz entspricht.
Ergreifen Sie die folgenden umsetzbaren nächsten Schritte, bevor Sie Ihre Beschaffungsentscheidung abschließen:
Fordern Sie beim Hersteller eine dokumentierte Materialprüfung anhand einer repräsentativen Probe Ihres spezifischen Abfallstroms an.
Fordern Sie einen Pilotversuch, um die Durchsatzansprüche, die Ausgabegröße und die Wirksamkeit des Zuführmechanismus zu überprüfen.
Sehen Sie sich das detaillierte Wartungshandbuch an, um die genauen Arbeitsstunden und Werkzeuge zu bestätigen, die für einen vollständigen Klingenwechsel erforderlich sind.
Überprüfen Sie die physischen Abmessungen der Ausrüstung anhand Ihres Anlagenlayouts und stellen Sie sicher, dass ausreichend Freiraum für Auslaufförderbänder und Laufkräne vorhanden ist.
Bestätigen Sie die Verfügbarkeit und Lieferzeiten für kritische Verschleißteile wie Klingen, Abstandshalter und Lager aus dem lokalen Lagerbestand des Herstellers.
A: Die Lebensdauer der Klinge hängt vollständig von der Abrasivität des Materials, den Betriebsstunden und der verwendeten Stahllegierung ab. Die Verarbeitung sauberer Kunststoffe mit D2-Stahlklingen ermöglicht tausende Betriebsstunden. Das Zerkleinern von Reifen mit Stahlbändern oder Materialien, die abrasiven Schmutz enthalten, verkürzt die Lebensdauer der Messer erheblich und erfordert ein Schärfen oder Austauschen alle paar Monate.
A: Eine Doppelwellenmaschine verwendet eine niedrige Drehzahl und ein hohes Drehmoment mit nach innen gegenläufig rotierenden Wellen, um das Material selbst zuzuführen und zu scheren und so eine grobe Ausgabe zu erzeugen. Eine Einwellenmaschine verwendet eine hohe Geschwindigkeit, ein geringeres Drehmoment, einen hydraulischen Schieber und ein Klassierungssieb, um ein äußerst gleichmäßiges, kleineres Ausgangspartikel zu erzeugen.
A: Standardmodelle können keine schweren massiven Metalle wie Motorblöcke, dicke Stahlplatten oder massive Stahlwellen verarbeiten. Sie eignen sich auch nicht für hochexplosive Materialien oder extrem abrasive Zuschlagstoffe wie Steine und Beton, die zu katastrophalen Rotorblattausfällen und Wellenverformungen führen.
A: Bei der Verarbeitung sperriger, dünner oder hohler Gegenstände wie Kunststofffässer, IBC-Behälter oder loser Siedlungsabfälle ist eine hydraulische Presse erforderlich. Diese Gegenstände neigen dazu, auf den rotierenden Wellen aufzuprallen. Die Presse drückt sie in die Schneidhaken, um eine kontinuierliche Zufuhr zu gewährleisten.
A: Wenn ein harter Gegenstand die Rotoren blockiert, erkennt die SPS einen plötzlichen Anstieg der Motorstromstärke oder des Hydraulikdrucks. Das System stoppt die Wellen automatisch, kehrt ihre Drehung um, um das Hindernis zu beseitigen, und setzt dann die Vorwärtsdrehung fort. Dies verhindert ein Durchbrennen des Motors und mechanische Schäden.
A: Die Wartung umfasst tägliche Sichtprüfungen der Schneidkammer und des Trichters. Zu den wöchentlichen Aufgaben gehören das Schmieren von Lagern und das Überprüfen des Getriebeölstands. Bei der vierteljährlichen oder jährlichen Wartung müssen die Messer auf Verschleiß überprüft, die Schnittabstände angepasst und abgenutzte Messer, Abstandshalter oder Reinigungsfinger je nach Betriebsstunden ausgetauscht werden.
A: Berechnen Sie den Durchsatz, indem Sie Ihren Spitzenvolumenbedarf und die Schüttdichte des Materials über Ihre geplanten Betriebsstunden kombinieren. Berücksichtigen Sie immer einen Puffer von 20 % für Spitzenlasten und unerwartete Ausfallzeiten, um sicherzustellen, dass die Maschine Spitzenlasten der Anlage bewältigt, ohne zu einem Engpass zu werden.