Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-09-25 Eredet: Telek
Az ipari anyagvisszanyerés és a térfogatcsökkentés kompromisszumok nélküli mechanikai erőt igényel. A nem megfelelő berendezések beszerzése súlyos működési szűk keresztmetszetek, túlzott karbantartási igények és katasztrofális leállások kialakulásához vezet. A létesítményvezetők és a beszerzési mérnökök az ipari berendezések telített piacán navigálnak. A megfelelő gép kiválasztásához összetett műszaki specifikációkat – például a nyomatékarányokat, a pengekohászatot, a hajtáskonfigurációkat és az adagolási mechanizmusokat – meg kell határozni az egyes hulladékáramok kiszámítható működési eredményeivé. Ez az útmutató lebontja azokat a műszaki jellemzőket és működési biztosítékokat, amelyeket a vásárlás véglegesítése előtt értékelnie kell. Arra összpontosítunk, hogy a gépek képességeit közvetlenül az Ön anyagáramához igazítsuk, hogy biztosítsuk a maximális teljesítményt és megbízhatóságot.
Anyag-gép illesztés: Az aprítógép életképessége attól függ, hogy a penge geometriája és kohászata igazodik-e a célanyag fajlagos sűrűségéhez, méretéhez és nyírószilárdságához.
Erőátviteli és túlterhelés elleni védelem: A nagy nyomatékú, alacsony fordulatszámú hajtásrendszerek automatizált PLC-vezérlésű irányváltó mechanizmusokkal párosulva nem alku tárgyát képezik, hogy megakadályozzák a motor kiégését anyagelakadások során.
A karbantartáshoz való hozzáférhetőség meghatározza a megtérülést: A moduláris tengelyekkel és hozzáférhető vágókamrákkal tervezett berendezések drasztikusan csökkentik a rutin pengecserékhez szükséges munkaórákat és állásidőket.
Konfigurációs kontextus: A kéttengelyes aprítógép kiváló az elsődleges, durva méretcsökkentésben. A négytengelyes modellekkel szembeni energia- és karbantartási előnyeinek megértése elengedhetetlen a reális átviteli elvárások megállapításához és az OpEx vezérléséhez.
Az elsődleges méretcsökkentés alapkövetelményeinek meghatározása a teljes berendezés-kiválasztási folyamatot meghatározza. Határozza meg a sikert a szükséges tonnában/órában kifejezett áteresztőképességgel, a megcélzott kimeneti mérettel és a betáplált anyag fizikai jellemzőivel. E kemény mutatók nélkül a gép kiválasztása csak találgatásokon múlik, ami elkerülhetetlenül alulteljesítményhez vagy mechanikai meghibásodáshoz vezet a létesítmény padlóján.
A különböző iratmegsemmisítő konfigurációk teljesen eltérő működési célokat szolgálnak. Az egytengelyes aprítógép nagy sebességgel működik, egy hidraulikus tolóhenger segítségével kényszeríti az anyagot a forgó, vágóblokkokkal felszerelt rotorra. Ez a kialakítás rendkívül egyenletes kimeneti méretet eredményez, mivel az anyagnak át kell mennie egy méretező szitán, mielőtt elhagyná a vágókamrát. Az egytengelyes gépek azonban erősen küzdenek a terjedelmes, üreges vagy nagyon sűrű anyagokkal, amelyek lebontásához hatalmas kezdeti nyíróerő szükséges.
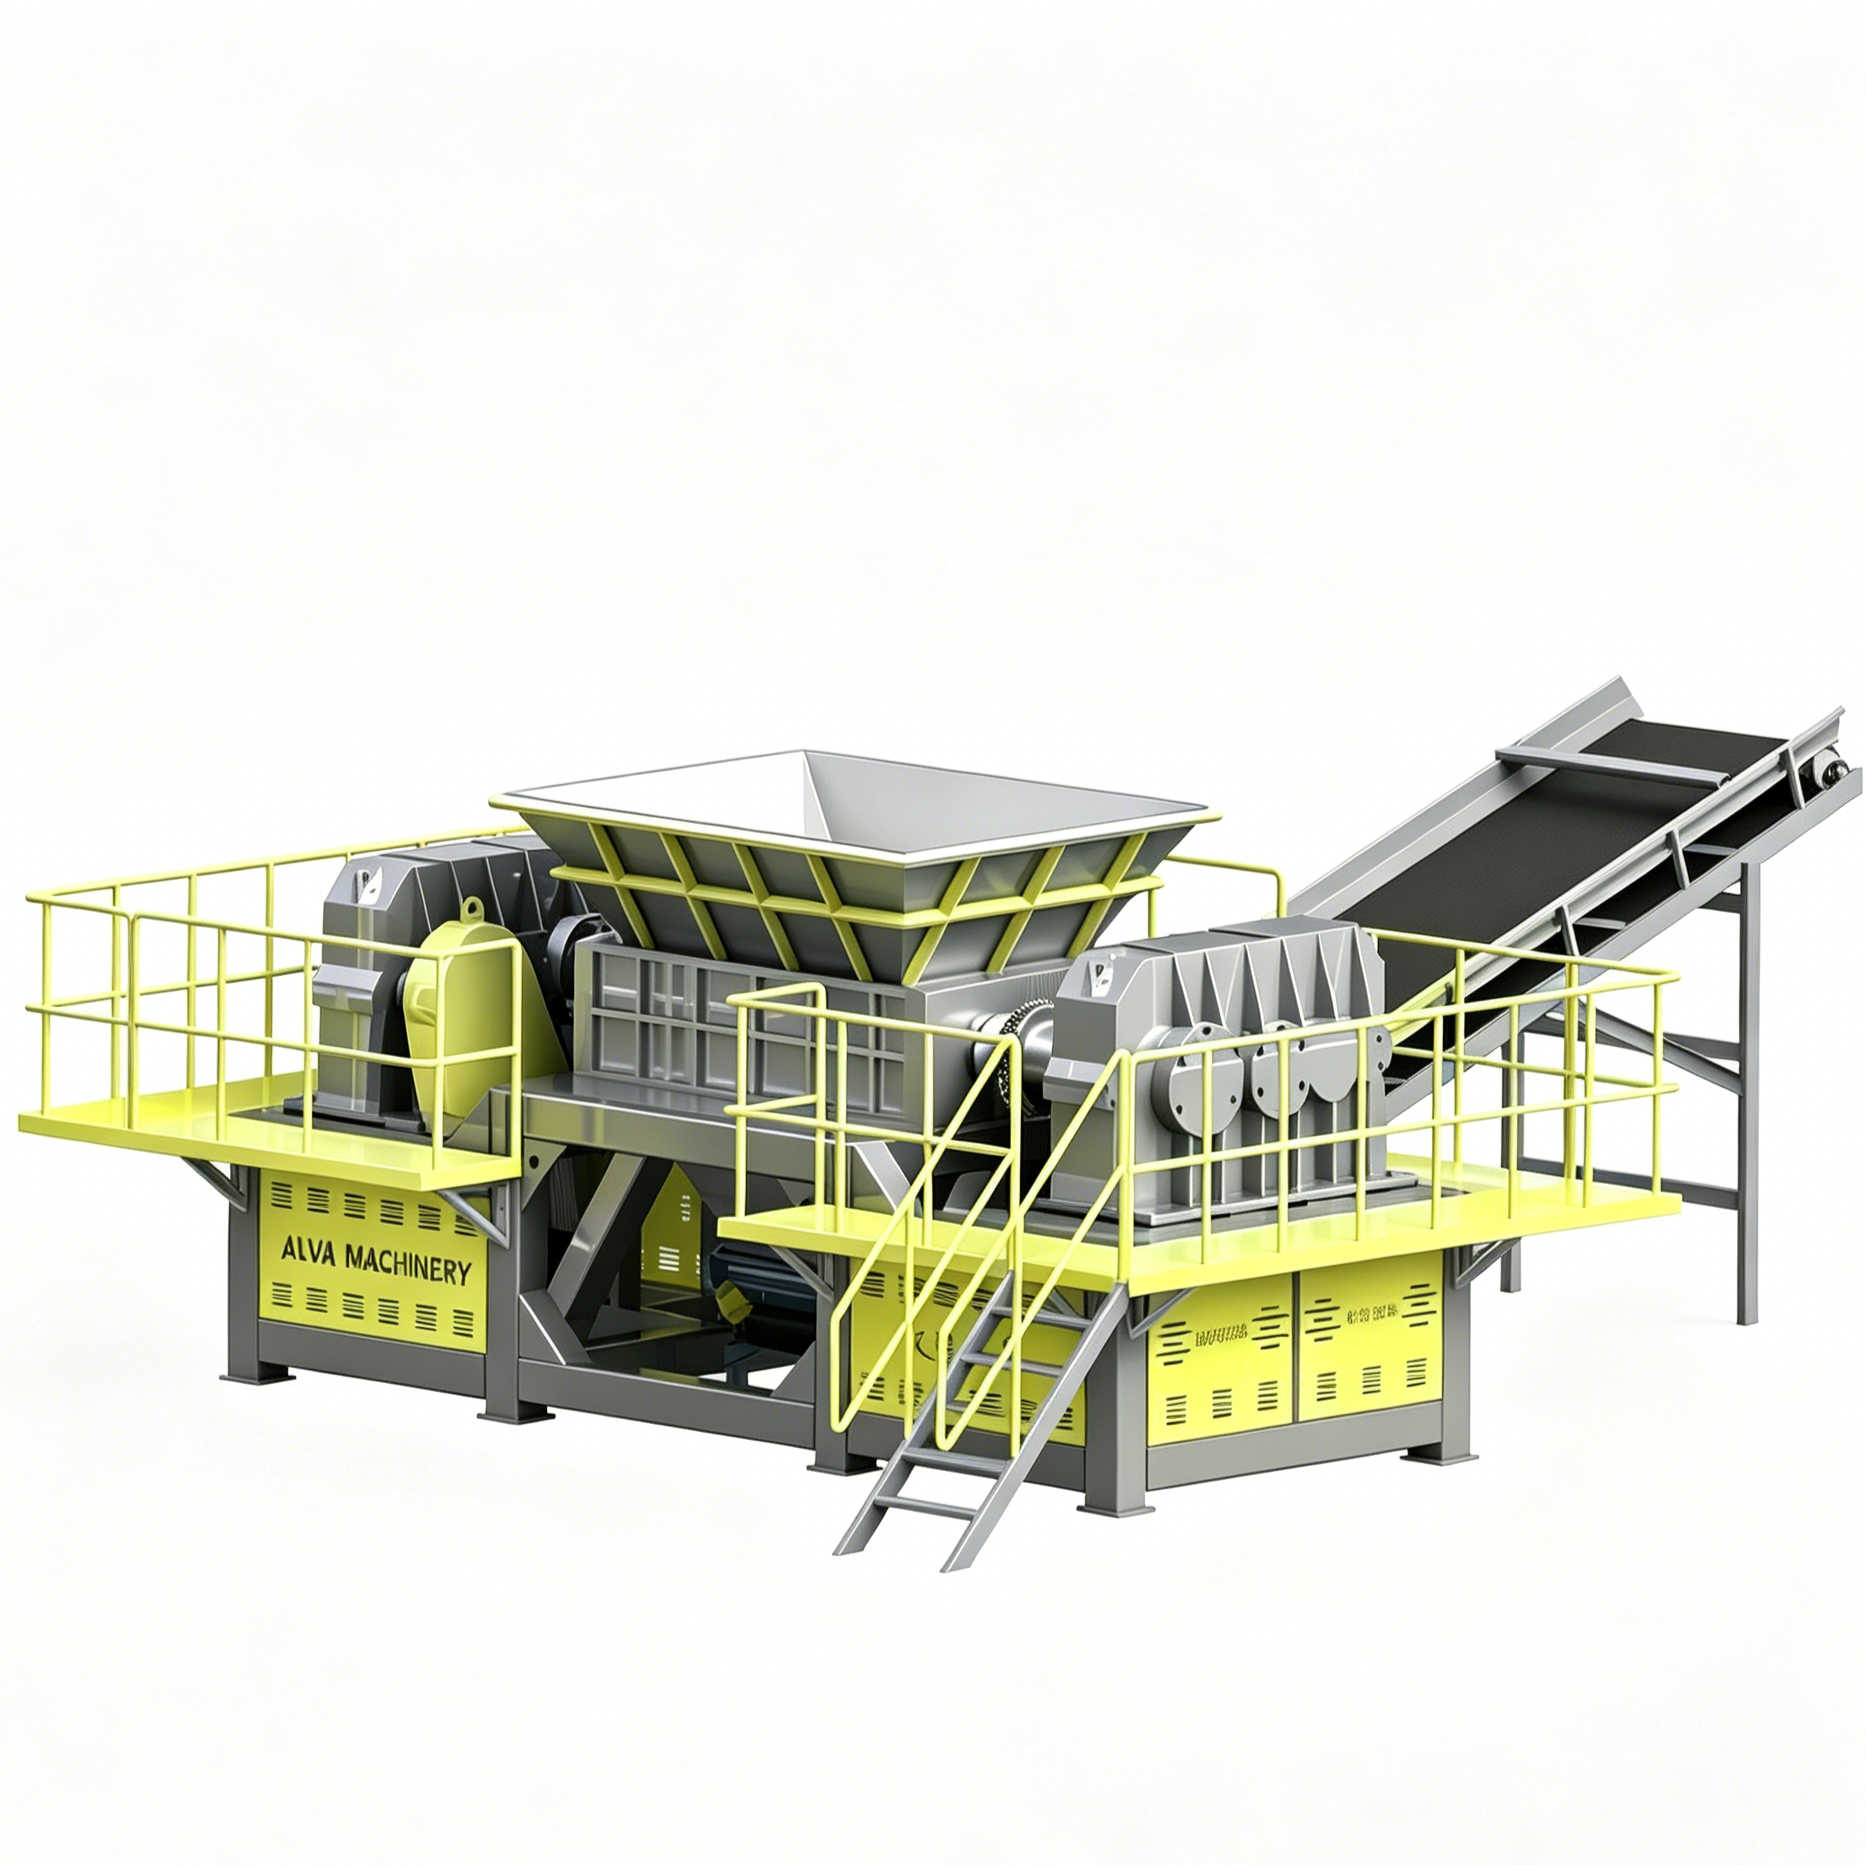
A A Double Shaft Shredder teljesen más mechanikai elven működik. Alacsony fordulatszámú, nagy nyomatékú, ellentétes forgó tengelyeket használ, amelyek egymásba illeszkedő vágótárcsákkal vannak felszerelve, amelyek megragadják és lefelé húzzák az anyagot. Ez a konfiguráció kiváló a durva méretcsökkentésben. Nem használ méretezési szitát, vagyis a kimeneti méretet kizárólag a vágópengék szélessége és a horgok geometriája határozza meg. Ez a kialakítás hatalmas nyíróerőt biztosít anélkül, hogy túlzott hőt generálna, ami létfontosságú hőmérséklet-érzékeny anyagok, például műanyagok vagy gumi feldolgozásakor.
A négytengelyes rendszerre való lépésnek csak akkor van értelme, ha egyszerre nagy nyomatékra és egységes, árnyékolt méretezésre van szüksége egyetlen menetben. A négytengelyes gépek két elsődleges vágótengelyt és két másodlagos méretező tengelyt használnak, amelyek egy szita felett vannak elhelyezve. Bár hatékonyak bizonyos alkalmazásokban, például az e-hulladék megsemmisítésében, jelentős hátrányaik vannak. A kéttengelyes aprítógépek határozott előnyökkel rendelkeznek a négytengelyes modellekkel szemben. Lényegesen kevesebb energiát fogyasztanak, és sokkal kevesebb karbantartást igényelnek, mivel kevesebb a mozgó alkatrész, kevesebb a csapágyak zsírozása, és nincsenek kitisztítandó vagy cserélhető képernyők. Ha a durva redukció elegendő a későbbi folyamathoz, a kéttengelyes rendszer marad az optimális választás.
Ezek a gépek kifejezetten jól kezelik az egyes elsődleges alkalmazásokat. Az ideális felhasználási területek közé tartozik a települési szilárd hulladék (MSW), a terjedelmes műanyagok, a személy- és kereskedelmi gumiabroncsok, az e-hulladék és a könnyű fémhulladék. A műanyag-újrahasznosításhoz ezek a gépek könnyen lebontják a nagy öblítéseket, az IBC tartályokat és a vastag falú HDPE csöveket. Fel kell ismernie az anyagi korlátokat. A nehéz tömör acéltömbök, a motorblokkok és az erősen koptató adalékanyagok komoly kockázatokat jelentenek. Ezen anyagok feldolgozása gyors pengeromlást, tengelyelhajlást vagy katasztrofális sebességváltó meghibásodást okoz.
Ipari aprítógép konfigurációjának összehasonlítása |
|||
Működési jellemző |
Egytengelyes rendszer |
Kéttengelyes rendszer |
Négytengelyes rendszer |
|---|---|---|---|
Forgási sebesség és nyomaték |
Nagy sebesség / alacsony nyomaték |
Alacsony fordulatszám / nagy nyomaték |
Alacsony fordulatszám / nagy nyomaték |
Elsődleges takarmányozási mechanizmus |
Hidraulikus tolókar |
Öntáplálás (gravitáció és rotorok) |
Öntáplálás (gravitáció és rotorok) |
Kimeneti részecskék egységessége |
Magas (Screened Output) |
Durva (árnyékolatlan kimenet) |
Magas (Screened Output) |
Relatív energiafogyasztás |
Mérsékelt |
Alacsony vagy közepes |
Magas |
Karbantartási komplexitás |
Mérsékelt |
Alacsony |
Magas |
Ideális anyagtípusok |
Fa, egységes műanyagok, papír |
Gumiabroncsok, MSW, terjedelmes műanyagok, elektromos hulladék |
E-hulladék, egészségügyi hulladék, merevlemezek |
A hajtáslánc határozza meg a gépe által az ellenálló anyagokra kifejtett puszta mechanikai erőt. Gondosan értékelje a motor kapacitását és a nyomaték/fordulatszám arányokat. Az alacsony fordulatszámú, nagy nyomatékú megmunkálás hatalmas mechanikai előnyt biztosít, lehetővé téve a gép számára a sűrű anyagok nyírását anélkül, hogy túlzott súrlódást generálna. A hőképződés káros a műanyagok vagy a gumi feldolgozása során, mivel megolvadást, a tengelyek körüli anyag tekeredését és a csapágytömítés esetleges meghibásodását okozza.
Értékelje a kilowatt (kW) vagy lóerő (LE) teljesítményét az anyagáram várható térfogatsűrűségéhez képest. A nagyobb lóerő nem jelent automatikusan jobb teljesítményt, ha a sebességfokozat nem megfelelő. A sebességváltó a motor fordulatszámát forgási nyomatékká alakítja. A sűrű anyagok agresszív sebességcsökkentést igényelnek, hogy maximalizálják a forgatónyomatékot a vágótengelyeknél. Keressen nagy teherbírású bolygókerekes vagy spirális sebességváltókat, amelyeket kifejezetten lökésterheléses alkalmazásokhoz terveztek.
A hidraulikus és elektromos hajtásrendszerek közötti választás alapvetően megváltoztatja az üzemi paramétereket és a létesítmény infrastrukturális követelményeit. Az elektromos hajtások számos helyhez kötött létesítmény számára külön előnyöket kínálnak. Folyamatos működés közben nagyobb energiahatékonyságot biztosítanak, és kisebb kezdeti beruházási ráfordítást igényelnek. Az elektromos hajtások konzisztens, kiszámítható anyagáramokhoz illeszkednek, ahol az ütési terhelés minimális. A modern elektromos rendszerek gyakran alkalmaznak változtatható frekvenciájú hajtásokat (VFD) a jobb fordulatszám-szabályozás és a bekapcsolási áram csökkentése érdekében az indítás során.
A hidraulikus hajtások eltérően működnek, különálló hidraulikus erőegységet (HPU) használnak a közvetlenül a vágótengelyekre szerelt hidraulikus motorok meghajtására. Ez a beállítás óriási előnyöket biztosít a rendkívül változó vagy ütésálló anyagok esetében. A hidraulikus rendszerek azonnali irányváltási képességet kínálnak az elektromos kontaktorok megterhelése nélkül. Kiváló ütéselnyelést biztosítanak, megvédve a mechanikus alkatrészeket a hirtelen elakadásoktól. Emellett maximális nyomatékot adnak le nulla fordulatszámon, lehetővé téve, hogy a gép holtpontból átrágja a kemény anyagokat. Egyensúlyozza ezeket az előnyöket a magasabb üzemeltetési költségekkel és a megnövekedett karbantartási bonyolultsággal. A hidraulikafolyadék rendszeres ellenőrzést, szűrést és aktív hőmérséklet-szabályozást igényel az olajhűtőkön keresztül.
Számítsa ki a teljes szükséges áteresztőképességet tonnában óránként, hogy meghatározza a lóerő alapkövetelményeit.
Elemezze az anyagáramot a lehetséges lökésterhelések szempontjából (pl. rejtett fém az MSW-ben), hogy meghatározza, szükség van-e hidraulikus hajtásra.
Győződjön meg arról, hogy a létesítmény elektromos infrastruktúrája képes kezelni a nagy villanymotorok indítási áramfelvételét.
Ha hidraulikus hajtást választ, értékelje az önálló hidraulikus hajtóművek és hűtőrendszerek számára rendelkezésre álló fizikai helyet.
A vágókamra bármelyik szívét képviseli Kereskedelmi aprítógép . A penge geometriája és a horogkonfiguráció határozza meg, hogy a gép milyen hatékonyan dolgozza fel az adott hulladékáramot. Értékelje a horgok számát, a horog alakját és a penge teljes vastagságát. Az egymásba illeszkedő, horog alakú vágótárcsákkal felszerelt párhuzamos tengelyek befelé ellentétes forgása diktálja az anyagfogás agresszivitását és meghatározza a végső aprított szemcseméretet.
Kevesebb horog a pengén agresszívabb harapást eredményez. Az egy- vagy kéthorgos kialakítás jól használható terjedelmes, üreges tárgyakhoz, például 55 gallonos hordókhoz, amelyek ellenállnak az adagolásnak. Kengénként több horog kisebb, gyakoribb harapást eredményez, ami megfelel a sűrű, szilárd anyagoknak, például vastag műanyag öblítésnek vagy gumitömböknek. A penge vastagsága közvetlenül korrelál az aprított kimeneti szalagok szélességével. A vékonyabb pengék kisebb részecskéket termelnek, de nagyobb terhelés esetén hajlamosabbak oldalirányú elhajlásra és törésre.
Az anyagkeménység és a hőkezelési szabványok kritikus értékelési pontok. Igényeljen nagy szilárdságú, hőkezelt ötvözött acélokat a vágótárcsákhoz. Az általános ipari szabványok közé tartozik a D2 szerszámacél, a H13 szerszámacél vagy a speciális, szabadalmaztatott ötvözetek. A D2 acél kivételes kopásállóságot biztosít magas szén- és krómtartalmának köszönhetően, így alkalmas koptató anyagokhoz, például szennyeződést tartalmazó gumiabroncsokhoz és acélszalagokhoz. A H13 acél kiváló szívósságot és ütésállóságot biztosít, megakadályozva a penge összetörését, ha váratlan fémzárványokkal találkozik.
A kezelők állandó kompromisszumokkal szembesülnek a penge keménysége és szívóssága között. A keményebb pengék (pl. 58-60 HRC) ellenállnak a kopásnak, de törékennyé válnak. A keményebb pengék (pl. 50-54 HRC) elnyelik az ütéseket, de gyorsabban elvesztik élüket. Párosítsa a kohászatot az elsődleges anyagárammal. Ha az anyaga gyakori, előre nem látható fémszennyeződéseket tartalmaz, a szívósságot részesítse előnyben az abszolút keménységgel szemben, hogy elkerülje a katasztrofális pengemeghibásodást.
A tengelyreteszelő mechanika és a precíziós megmunkálás elválasztja a prémium gépeket a gyengébb típusoktól. Az ellentétes forgó vágótárcsák közötti szoros tűréshatár kötelező. A precíziós távolság biztosítja a tiszta nyírást. Ha túl széles a rés a kések között, a gép elszakítja vagy összehajtja az anyagot, nem pedig elvágja. Ez a szakító hatás rontja az áteresztőképességet, növeli az energiafogyasztást, és anyag tekeredését okozza a tengelyek körül, ami kézi beavatkozást igényel.
Közös iratmegsemmisítő pengekohászati összehasonlítás |
|||
Acélötvözet típusa |
Elsődleges jellemző |
Ideális alkalmazás |
Sebezhetőség |
|---|---|---|---|
D2 szerszámacél |
Magas kopásállóság |
Tiszta műanyag, gumi, papír |
Erős lökésterhelés hatására törékeny |
H13 Szerszámacél |
Magas ütésállóság |
Vegyes MSW, könnyű fémhulladék |
Gyorsabb élkopás a koptató anyagokon |
Hardox 500/600 |
Kiváló szívósság |
Terjedelmes építési hulladék |
Alacsonyabb éltartás, mint a szerszámacéloknál |
Egyedi tokban keményített |
Kemény külső, kemény mag |
Erősen változó hulladékáramok |
Magasabb csereköltség |
Az anyagbevezetés az általános átviteli hatékonyságot határozza meg. Az öntápláló mechanika a vágókamra geometriájára és a tengelyek befelé forgására támaszkodik. Ahogy a tengelyek egymás felé fordulnak, a horgok természetesen megragadják és lefelé húzzák az anyagokat. Sok sűrű vagy nehéz anyag esetén a gravitáció és a rotor működése elegendő táperőt biztosít külső segítség nélkül. A garatfalak dőlésszöge is szerepet játszik; A meredek falak megakadályozzák az anyag áthidalását és biztosítják a folyamatos áramlást a vágási zónába.
Bizonyos hulladékáramok ellenállnak ennek a természetes táplálási folyamatnak. Tudja meg, mikor kell megadni az opcionális hidraulikus munkahengert vagy a nyomósegédet. A terjedelmes, üreges vagy kis sűrűségű anyagok gyakran áthidalják a garatot. Az olyan tárgyak, mint az IBC hordók, nagy műanyag hordók vagy laza települési szilárd hulladék pattognak a rotorok tetején, ellenállva a horgok kezdeti harapásának.
A vágókamra fölé vagy mellé egy hidraulikus préssegéd van felszerelve. Fizikailag lenyomja a makacs anyagokat a vágótengelyekbe. Ez a folyamatos nyomás biztosítja, hogy a pengék meg tudják ragadni az anyagot, fenntartva az egyenletes áteresztőképességet. Présrásegítés nélkül az üreges elemek feldolgozása meghosszabbítja az üresjárati időt és jelentősen csökkenti a működési hatékonyságot. Értékelje az anyag térfogatsűrűségét, hogy megállapítsa, szükséges-e ez az opcionális mechanizmus. Ha az anyaga köblábonként 10 fontnál kevesebb, akkor szinte mindig szükség van rásegítésre.
Az ipari aprítási környezetek kiszámíthatatlanok. Az apríthatatlan tárgyak elkerülhetetlenül bejutnak a vágókamrába. Az automatikus irányváltó mechanizmusok és az elakadásgátló rendszerek megóvják befektetését a katasztrofális mechanikai hibáktól. Ismerje meg a túlterhelés-észlelés mechanikáját, hogy biztosítsa a gép védelmét a pilóta nélküli működés során.
Ha anyagelakadás közben túllépik a nyomatékhatárokat, a rendszernek azonnal reagálnia kell. A vezérlőrendszer a motor áramerősségének (elektromos hajtásoknál) vagy a hidraulikus nyomásnak (hidraulikus hajtásoknál) kiugrását észleli. A rendszer automatikusan leállítja a tengely forgását, megfordítja a tengelyeket az elakadás megszüntetése érdekében, átirányítja az anyagot, és folytatja az előremenő működést. Ez a teljes sorozat automatikusan, a kezelő beavatkozása nélkül megy végbe. Ha a gép ismételten elakad ugyanahhoz az objektumhoz – jellemzően háromszor egymás után –, akkor leáll, és vizuális vagy hangos riasztást vált ki.
A programozható logikai vezérlők (PLC) és az érzékelőintegráció képezik ezeknek a biztosítékoknak az agyát. Értékelje a PLC vezérlőrendszer kifinomultságát. A PLC folyamatosan figyeli a kritikus paramétereket, követi a motor áramerősségét, a hidraulikafolyadék nyomását és a fő csapágyak hőmérsékletét. Ha a csapágy hőmérséklete meghaladja a biztonságos működési határokat, a PLC leállítja a gépet, hogy megakadályozza a tömítés romlását és a csapágy meghibásodását.
A PLC-n belüli adatnaplózási képességek segítik a prediktív karbantartást. Az áramerősség-csúcsok és az üzemórák nyomon követésével a karbantartó csapatok előre jelzik, mikor kell élesíteni vagy cserélni a pengéket. Ez a precíziós vezérlés javítja a kezelő felelősségét, és biztosítja, hogy a gép szigorúan a tervezett mechanikai határokon belül működjön.
A pengék, a távtartók és a tisztítóujjak kopó alkatrészek. Idővel lebomlanak és cserét igényelnek. Értékelje a gépeket az alapján, hogy a technikusok milyen könnyen férnek hozzá a vágókamrához. Az összetett, zárt kialakítások a rutin karbantartást többnapos üzemi leállásokká változtatják, ami súlyosan befolyásolja a létesítmény teljesítményét.
A penge- és tengelycsere moduláris felépítése nagymértékben befolyásolja az életciklus költségeit. Keressen osztott csapágyházakat. Az osztott ház lehetővé teszi a technikusok számára, hogy kicsavarozzák a csapágyegység felső felét, és a teljes rotort egyenesen felfelé és a gépből emeljék ki egy felső daru segítségével. Osztott házak nélkül a technikusoknak vízszintesen kell kihúzniuk a tengelyeket a gép oldaláról, ami hatalmas alapterületet és speciális elszívószerszámokat igényel.
Gondosan értékelje a moduláris pengeterveket. Az egyes felcsavarható pengék csak a rotor sérült részeit teszik lehetővé. Szilárd egymásra helyezett rotorok esetén el kell távolítani a teljes tengelyt, lékell nyomni a sértetlen lapátokat, ki kell cserélni a törött tárcsát, és össze kell szerelni az egész köteget. A moduláris felépítés drasztikusan csökkenti a karbantartási állásidőt és csökkenti a cserealkatrészek költségeit.
Az energiafogyasztás közvetlenül befolyásolja működési költségeit. A feldolgozott anyag tonnájára eső energiafelvétel tényezője. A sebességváltók és csapágyak vágánykenési követelményei. Számítsa ki a kések cseréjének éves költségét az anyag koptatóképessége alapján. Az alacsonyabb kezdeti vételárú gép gyakran lényegesen magasabb üzemeltetési költségekkel jár, ha gyakori pengecserét igényel, túl sok áramot fogyaszt, vagy túl sok munkaórát igényel a rutinszerviz.
Naponta: Vizsgálja meg a vágókamrát, nincs-e benne apríthatatlan törmelék, és ellenőrizze az automatikus kenőrendszer szintjét.
Hetente: Zsírozza meg az összes fő csapágyat, ellenőrizze a sebességváltó olajszintjét, és ellenőrizze, hogy a tisztítóujjak nem kopnak-e túlzottan.
Havonta: Ellenőrizze az összes rögzítőcsavar meghúzási nyomatékát, ellenőrizze a hidraulikatömlők kopását, és nézze át a PLC hibanaplóit.
Negyedévente: Mérje meg a pengerés tűrését, és ütemezze be a rotor eltávolítását a pengeélezéshez, ha a teljesítmény csökken.
A nehézipari berendezések telepítése szigorú létesítménytervezést igényel. A beszerzési folyamat korai szakaszában foglalkozzon a telepítés fizikai valóságával. Értékelje a betonalapok statikus és dinamikus terhelési követelményeit. A nagy nyomatékú gépek jelentős vibrációt és torziós feszültséget keltenek. Az alapzatnak fel kell vennie ezeket a dinamikus terheléseket, hogy megakadályozza a szerkezeti kifáradást. A létesítmények gyakran külön az aprítógéphez öntött izolált beton alátéteket igényelnek, amelyek 4000 PSI terhelésű, nehéz betonacél szőnyegekkel megerősített betont használnak.
A tartályok függőleges távolsága határozza meg, hogyan tölti be a gépet. Győződjön meg arról, hogy a létesítmény megfelelő belmagassággal rendelkezik a szállítószalagok, markolós kotrógépek vagy targonca billenő tartályai számára. A betápláló és kimenő szállítószalag-rendszerekkel való integrációnak zökkenőmentesnek kell lennie. A kivezető szállítószalagnak elegendő szélességűnek és sebességűnek kell lennie ahhoz, hogy gyorsan eltávolítsa az aprított anyagot. Ha az anyag visszacsúszik a vágókamra alá, az súlyos rotorkopást, másodlagos aprítást és esetleges elakadást okoz.
A kibocsátáscsökkentés, a por és a zajcsökkentés gondos értékelést igényel a szabályozási megfelelés fenntartása és a munkahelyi biztonság biztosítása érdekében. A morzsalékos anyagok feldolgozása során jelentős mennyiségű levegőben szálló por keletkezik. Mérje fel az integrált porelszívó rendszerek szükségességét. A párásító rendszerek nagynyomású vízfúvókák segítségével elnyomják a port a garat nyílásánál. A páraelszívók a levegőben lévő részecskéket a külső zsákház szűrőegységeibe szívják.
Akusztikai burkolatok szükségessé válnak, ha városi ipari övezetekben vagy zárt létesítményekben működnek. Fém vagy sűrű műanyagok aprítása magas decibelszintet generál, gyakran meghaladja a 90 dB(A) értéket. A garat és a vágókamra körüli akusztikus burkolat védi a dolgozókat a halláskárosodástól, és biztosítja, hogy a létesítmény megfeleljen a helyi munkahelyi zajvédelmi előírásoknak.
A beszerzési döntés véglegesítése előtt tegye meg az alábbi gyakorlati lépéseket:
Kérjen dokumentált anyagvizsgálatot a gyártótól az adott hulladékáram reprezentatív mintájának felhasználásával.
Követeljen egy kísérleti kísérletet az átviteli igények, a kimeneti méretezés és az adagolási mechanizmus hatékonyságának ellenőrzésére.
Tekintse át a részletes karbantartási kézikönyvet, hogy megbizonyosodjon a pontos munkaórákról és a teljes pengecseréhez szükséges szerszámokról.
Ellenőrizze a berendezés fizikai méreteit a létesítmény elrendezéséhez képest, biztosítva a megfelelő távolságot a kihordó szállítószalagok és a felső daruk számára.
Erősítse meg a kritikus kopóalkatrészek, például pengék, távtartók és csapágyak elérhetőségét és átfutási idejét a gyártó helyi készletéből.
V: A penge élettartama teljes mértékben az anyag koptatóképességétől, az üzemóráktól és a használt acélötvözettől függ. A tiszta műanyagok D2-es acélpengékkel történő feldolgozása több ezer üzemórát eredményez. A gumiabroncsok acélszalaggal vagy koptató szennyeződést tartalmazó anyagokkal történő aprítása jelentősen csökkenti a penge élettartamát, ezért néhány havonta élezést vagy cserét igényel.
V: A kéttengelyes gép alacsony fordulatszámot és nagy forgatónyomatékot használ befelé ellentétes forgó tengelyekkel, hogy öntáplálja és nyírja az anyagot, így durva teljesítményt produkál. Az egytengelyes gép nagy sebességgel, kisebb nyomatékkal, hidraulikus nyomóhengerrel és méretező szitával rendkívül egyenletes, kisebb kibocsátott részecskét állít elő.
V: A szabványos modellek nem tudnak nehéz, tömör fémeket, például motorblokkokat, vastag acéllemezeket vagy tömör acéltengelyeket feldolgozni. Nem alkalmasak erősen robbanásveszélyes anyagokhoz vagy rendkívül koptató aggregátumokhoz, például kőzetekhez és betonhoz, amelyek katasztrofális pengehibát és tengelytorzulást okoznak.
V: Nagyméretű, kis sűrűségű vagy üreges tárgyak, például műanyag hordók, IBC hordók vagy ömlesztett települési hulladék feldolgozásakor hidraulikus présre van szükség. Ezek az elemek hajlamosak a forgó tengelyek tetején pattanni. A prés lenyomja őket a vágókampókba, hogy biztosítsa a folyamatos adagolást.
V: Ha egy kemény tárgy beszorítja a rotorokat, a PLC a motor áramerősségének vagy hidraulikus nyomásának hirtelen megugrását észleli. A rendszer automatikusan leállítja a tengelyeket, megfordítja a forgásukat, hogy megszüntesse az akadályt, majd folytatja az előre forgást. Ez megakadályozza a motor kiégését és a mechanikai sérüléseket.
V: A karbantartás magában foglalja a vágókamra és a garat napi szemrevételezését. A heti feladatok közé tartozik a csapágyak kenése és a sebességváltó olajszintjének ellenőrzése. A negyedéves vagy éves karbantartás megköveteli a pengekopás ellenőrzését, a vágási távolságok beállítását, valamint a kopott kések, távtartók vagy tisztítóujjak cseréjét az üzemórák alapján.
V: Számítsa ki az áteresztőképességet úgy, hogy kombinálja a csúcstérfogat-szükségletét és az anyag térfogatsűrűségét a tervezett üzemidő alatt. Mindig vegye figyelembe a 20%-os puffert a túlfeszültségek és a váratlan leállások esetére, hogy biztosítsa, hogy a gép kezelje a csúcsigényeket anélkül, hogy szűk keresztmetszetté válna.