Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-25 Pochodzenie: Strona
Odzysk materiałów przemysłowych i redukcja objętości wymagają bezkompromisowej siły mechanicznej. Zakup niewłaściwego sprzętu powoduje poważne wąskie gardła operacyjne, nadmierne wymagania konserwacyjne i katastrofalne przestoje. Menedżerowie obiektów i inżynierowie ds. zakupów poruszają się po nasyconym rynku urządzeń przemysłowych. Wybór odpowiedniej maszyny wymaga przełożenia złożonych specyfikacji technicznych – takich jak przełożenia momentu obrotowego, metalurgia ostrzy, konfiguracje napędów i mechanizmy podające – na przewidywalne wyniki operacyjne dla określonych strumieni odpadów. W tym przewodniku omówiono funkcje inżynieryjne i zabezpieczenia operacyjne, które należy ocenić przed sfinalizowaniem zakupu. Koncentrujemy się na dopasowaniu możliwości maszyny bezpośrednio do strumienia materiału, aby zapewnić maksymalną przepustowość i niezawodność.
Dopasowanie materiału do maszyny: Wydajność niszczarki zależy od dopasowania geometrii ostrza i metalurgii do określonej gęstości, rozmiaru i wytrzymałości na ścinanie materiału docelowego.
Układ napędowy i zabezpieczenie przed przeciążeniem: Układy napędowe o wysokim momencie obrotowym i niskiej prędkości w połączeniu ze zautomatyzowanymi mechanizmami cofania sterowanymi przez sterownik PLC nie podlegają negocjacjom, aby zapobiec przepaleniu silnika podczas zacięć materiału.
Dostępność konserwacji definiuje zwrot z inwestycji: Sprzęt zaprojektowany z modułowymi wałami i dostępnymi komorami cięcia drastycznie skraca godziny pracy i przestoje wymagane do rutynowej wymiany ostrzy.
Kontekst konfiguracji: Rozdrabniacz dwuwałowy doskonale radzi sobie z pierwotnym, grubym rozdrabnianiem. Zrozumienie jego zalet w zakresie energii i konserwacji w porównaniu z modelami czterowałowymi ma kluczowe znaczenie dla ustalenia realistycznych oczekiwań dotyczących przepustowości i kontrolowania kosztów operacyjnych.
Ustalenie podstawowych wymagań dotyczących pierwotnego zmniejszenia rozmiaru decyduje o całym procesie wyboru sprzętu. Zdefiniuj sukces na podstawie wymaganej przepustowości w tonach na godzinę, docelowej wielkości wyjściowej i cech fizycznych materiału podawanego. Bez tych twardych wskaźników wybór maszyny opiera się na domysłach, co nieuchronnie prowadzi do słabszej wydajności lub awarii mechanicznej na hali produkcyjnej.
Różne konfiguracje niszczarek służą zupełnie różnym celom operacyjnym. Rozdrabniacz jednowałowy pracuje z dużymi prędkościami i wykorzystuje hydrauliczny siłownik popychający do dociskania materiału do wirującego rotora wyposażonego w bloki tnące. Taka konstrukcja zapewnia bardzo równomierny rozmiar wyjściowy, ponieważ materiał musi przejść przez sito sortujące przed opuszczeniem komory cięcia. Jednakże maszyny jednowałowe ciężko radzą sobie z nieporęcznymi, pustymi w środku lub bardzo gęstymi materiałami, które do rozbicia wymagają ogromnej początkowej siły ścinającej.
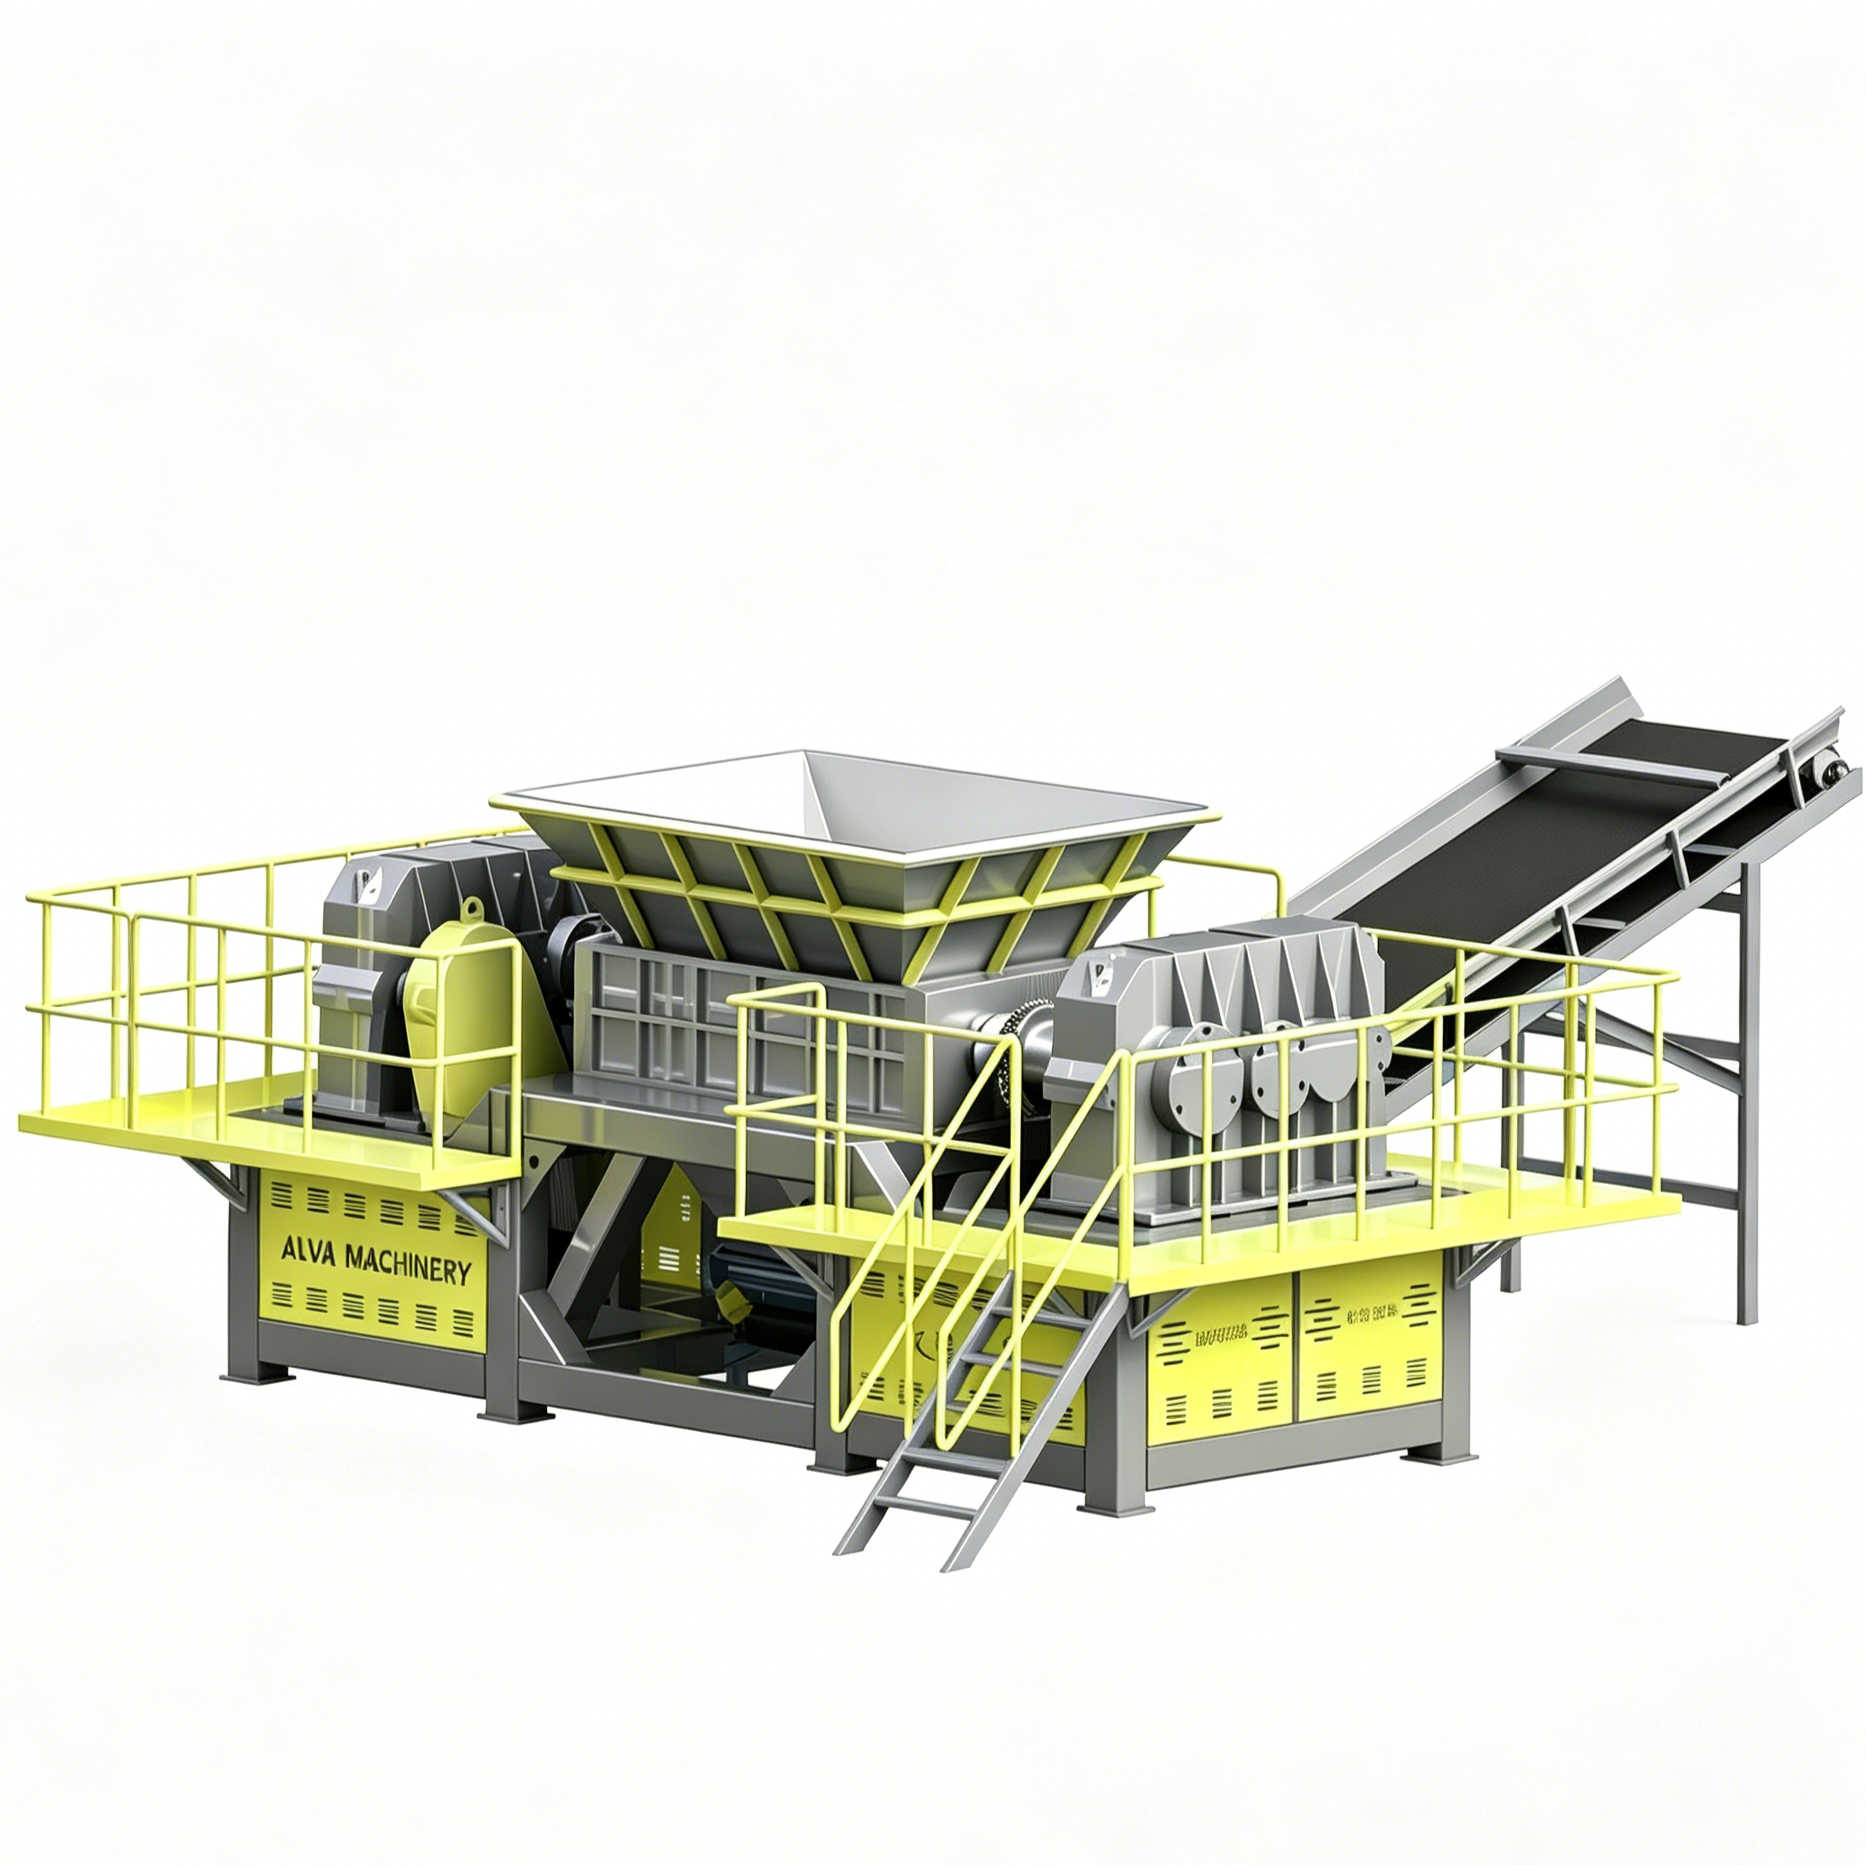
A Niszczarka dwuwałowa działa na zupełnie innej zasadzie mechanicznej. Wykorzystuje wolnoobrotowe wały przeciwbieżne o wysokim momencie obrotowym, wyposażone w zazębiające się tarcze tnące, które chwytają i ciągną materiał w dół. Ta konfiguracja doskonale sprawdza się przy zgrubnej redukcji rozmiaru. Nie korzysta z siatki kalibracyjnej, co oznacza, że wielkość wyjściowa jest określana wyłącznie na podstawie szerokości ostrzy tnących i geometrii haków. Taka konstrukcja zapewnia ogromną siłę ścinającą bez wytwarzania nadmiernego ciepła, co jest niezbędne podczas obróbki materiałów wrażliwych na temperaturę, takich jak tworzywa sztuczne czy guma.
Przejście na układ czterowałowy ma sens tylko wtedy, gdy potrzebny jest zarówno wysoki moment obrotowy, jak i jednolity, przesiewany wymiar w jednym przejściu. Maszyny czterowałowe wykorzystują dwa główne wały tnące i dwa wtórne wały kalibrujące umieszczone nad ekranem. Chociaż są skuteczne w określonych zastosowaniach, takich jak niszczenie elektrośmieci, mają jednak istotne wady. Rozdrabniacze dwuwałowe mają wyraźną przewagę nad modelami czterowałowymi. Zużywają znacznie mniej energii i wymagają znacznie mniej konserwacji, ponieważ jest mniej ruchomych części, mniej łożysk do smarowania i nie ma ekranów, które trzeba czyścić lub wymieniać. Gdy w dalszym procesie wystarczająca jest redukcja zgrubna, optymalnym wyborem pozostaje system dwuwałowy.
Maszyny te wyjątkowo dobrze radzą sobie z określonymi podstawowymi zastosowaniami. Idealne przypadki użycia obejmują komunalne odpady stałe (MSW), wielkogabarytowe tworzywa sztuczne, opony osobowe i komercyjne, odpady elektroniczne i lekki złom. Do recyklingu tworzyw sztucznych maszyny te z łatwością rozkładają duże odpady, pojemniki IBC i grubościenne rury HDPE. Musisz rozpoznać materialne ograniczenia. Ciężkie bloki z litej stali, bloki silnika i kruszywa o wysokiej ścieralności stwarzają poważne ryzyko. Obróbka tych materiałów powoduje szybką degradację ostrza, ugięcie wału lub katastrofalną awarię skrzyni biegów.
Porównanie konfiguracji niszczarki przemysłowej |
|||
Funkcja operacyjna |
System jednowałowy |
System podwójnego wału |
System czterowałowy |
|---|---|---|---|
Prędkość obrotowa i moment obrotowy |
Wysoka prędkość / niski moment obrotowy |
Niska prędkość / wysoki moment obrotowy |
Niska prędkość / wysoki moment obrotowy |
Podstawowy mechanizm karmienia |
Hydrauliczny siłownik popychacza |
Samozasilanie (grawitacyjne i rotory) |
Samozasilanie (grawitacyjne i rotory) |
Wyjściowa jednorodność cząstek |
Wysoki (ekranowany wydruk) |
Zgrubne (wyjście nieekranowane) |
Wysoki (ekranowany wydruk) |
Względne zużycie energii |
Umiarkowany |
Niski do umiarkowanego |
Wysoki |
Złożoność konserwacji |
Umiarkowany |
Niski |
Wysoki |
Idealne typy materiałów |
Drewno, jednolite tworzywa sztuczne, papier |
Opony, odpady komunalne, tworzywa sztuczne wielkogabarytowe, odpady elektroniczne |
Elektroodpady, odpady medyczne, dyski twarde |
Układ napędowy decyduje o sile mechanicznej, jaką maszyna przykłada do odpornych materiałów. Dokładnie oceń pojemność silnika i stosunek momentu obrotowego do prędkości. Obróbka przy niskiej prędkości i wysokim momencie obrotowym zapewnia ogromną przewagę mechaniczną, umożliwiając maszynie ścinanie gęstych materiałów bez generowania nadmiernego tarcia. Wytwarzanie ciepła jest szkodliwe podczas obróbki tworzyw sztucznych lub gumy, ponieważ powoduje topienie, owinięcie się materiału wokół wałów i ostatecznie uszkodzenie uszczelnienia łożyska.
Oceń moc znamionową kilowatów (kW) lub koni mechanicznych (HP) w porównaniu z oczekiwaną gęstością nasypową strumienia materiału. Wyższa moc znamionowa nie oznacza automatycznie lepszych osiągów, jeśli przełożenie redukcji biegów jest nieprawidłowe. Skrzynia biegów przetwarza prędkość silnika na moment obrotowy. Gęste materiały wymagają agresywnej redukcji biegów, aby zmaksymalizować moment obrotowy na wałach tnących. Poszukaj wytrzymałych przekładni planetarnych lub śrubowych zaprojektowanych specjalnie do zastosowań obciążonych udarowo.
Wybór pomiędzy hydraulicznymi i elektrycznymi układami napędowymi zasadniczo zmienia parametry eksploatacyjne i wymagania infrastruktury obiektu. Napędy elektryczne oferują wyraźne korzyści dla wielu obiektów stacjonarnych. Zapewniają wyższą efektywność energetyczną podczas pracy ciągłej i wymagają niższych początkowych nakładów inwestycyjnych. Napędy elektryczne są dostosowane do spójnych, przewidywalnych strumieni materiałów tam, gdzie obciążenia udarowe są minimalne. Nowoczesne systemy elektryczne często wykorzystują napędy o zmiennej częstotliwości (VFD), aby zapewnić lepszą kontrolę prędkości i zmniejszyć prąd rozruchowy podczas rozruchu.
Napędy hydrauliczne działają inaczej, wykorzystując samodzielny zasilacz hydrauliczny (HPU) do napędzania silników hydraulicznych zamontowanych bezpośrednio na wałach tnących. Taka konfiguracja zapewnia ogromne korzyści w przypadku materiałów bardzo zmiennych lub podatnych na wstrząsy. Układy hydrauliczne oferują natychmiastową możliwość cofania bez obciążania styczników elektrycznych. Zapewniają doskonałą absorpcję obciążeń udarowych, chroniąc elementy mechaniczne przed nagłymi zacięciami. Zapewniają również maksymalny szczytowy moment obrotowy przy zerowej prędkości obrotowej, umożliwiając maszynie przeżuwanie twardych materiałów od chwili zatrzymania. Zrównoważ te zalety z wyższymi kosztami operacyjnymi i zwiększoną złożonością konserwacji. Płyn hydrauliczny wymaga regularnego monitorowania, filtrowania i aktywnego zarządzania temperaturą za pomocą chłodnic oleju.
Oblicz całkowitą wymaganą przepustowość w tonach na godzinę, aby ustalić bazowe wymagania dotyczące mocy.
Przeanalizuj strumień materiału pod kątem potencjalnych obciążeń udarowych (np. ukryty metal w MSW), aby określić, czy konieczny jest napęd hydrauliczny.
Sprawdź, czy infrastruktura elektryczna obiektu jest w stanie obsłużyć pobór prądu podczas rozruchu dużych silników elektrycznych.
Jeśli wybierasz napęd hydrauliczny, oceń przestrzeń fizyczną dostępną dla samodzielnych zasilaczy hydraulicznych i systemów chłodzenia.
Komora cięcia stanowi serce każdego urządzenia Komercyjna niszczarka . Geometria ostrzy i konfiguracje haków decydują o tym, jak skutecznie maszyna przetwarza określony strumień odpadów. Oceń liczbę haczyków, ich kształt i całkowitą grubość ostrza. Przeciwbieżny obrót równoległych wałów do wewnątrz, wyposażonych w zazębiające się tarcze tnące w kształcie haków, decyduje o agresywności chwytania materiału i określa ostateczny rozmiar rozdrobnionych cząstek.
Mniej haczyków na ostrzu skutkuje bardziej agresywnym zgryzem. Konstrukcja z pojedynczym lub podwójnym haczykiem sprawdza się w przypadku nieporęcznych, pustych w środku przedmiotów, takich jak beczki o pojemności 55 galonów, które są odporne na podawanie. Więcej haczyków na ostrze tworzy mniejsze, częstsze ugryzienia, co pasuje do gęstych, solidnych materiałów, takich jak grube plastikowe przeczyszczenia lub gumowe bloki. Grubość ostrza jest bezpośrednio powiązana z szerokością rozdrobnionych pasków wyjściowych. Cieńsze ostrza wytwarzają mniejsze cząstki, ale są bardziej podatne na odkształcenia boczne i pękanie pod dużym obciążeniem.
Twardość materiału i standardy obróbki cieplnej są krytycznymi punktami oceny. Zapotrzebuj na wysokowytrzymałe, poddane obróbce cieplnej stale stopowe na tarcze tnące. Typowe standardy przemysłowe obejmują stal narzędziową D2, stal narzędziową H13 lub specjalistyczne, zastrzeżone stopy. Stal D2 zapewnia wyjątkową odporność na zużycie ze względu na wysoką zawartość węgla i chromu, dzięki czemu nadaje się do materiałów ściernych, takich jak opony zawierające brud i pasy stalowe. Stal H13 zapewnia doskonałą wytrzymałość i odporność na wstrząsy, zapobiegając pękaniu ostrza w przypadku napotkania nieoczekiwanych wtrąceń metali.
Operatorzy stają przed ciągłym wyborem pomiędzy twardością ostrza a wytrzymałością. Twardsze ostrza (np. 58-60 HRC) są odporne na zużycie, ale stają się kruche. Twardsze ostrza (np. 50-54 HRC) pochłaniają uderzenia, ale szybciej tracą ostrość. Dopasuj metalurgię do głównego strumienia materiału. Jeśli Twój materiał zawiera częste i nieprzewidywalne zanieczyszczenia metalami, przedłóż wytrzymałość nad twardość bezwzględną, aby zapobiec katastrofalnej w skutkach awarii ostrza.
Mechanika blokowania wałów i precyzyjna obróbka odróżniają maszyny premium od modeli gorszych. Obowiązkowe są ścisłe tolerancje pomiędzy przeciwbieżnymi tarczami tnącymi. Precyzyjne odstępy zapewniają czyste działanie ścinające. Jeśli szczelina między ostrzami jest zbyt duża, maszyna raczej rozerwie lub złoży materiał niż go przetnie. To rozdzieranie zmniejsza wydajność, zwiększa zużycie energii i powoduje owijanie się materiału wokół wałów, co wymaga ręcznej interwencji w celu usunięcia.
Porównanie metalurgii ostrzy niszczarki |
|||
Typ stopu stali |
Charakterystyka podstawowa |
Idealna aplikacja |
Wrażliwość |
|---|---|---|---|
Stal narzędziowa D2 |
Wysoka odporność na zużycie |
Czyste tworzywa sztuczne, opony, papier |
Kruche przy dużych obciążeniach udarowych |
Stal narzędziowa H13 |
Wysoka odporność na wstrząsy |
Mieszane MSW, lekki złom |
Szybsze zużycie krawędzi materiałów ściernych |
Hardox 500/600 |
Doskonała wytrzymałość |
Duże odpady budowlane |
Niższa retencja krawędzi w porównaniu ze stalami narzędziowymi |
Niestandardowe, hartowane |
Twarda obudowa, mocny rdzeń |
Bardzo zmienne strumienie odpadów |
Wyższy koszt wymiany |
Wprowadzenie materiału decyduje o ogólnej wydajności produkcyjnej. Mechanika samozasilania opiera się na geometrii komory tnącej i wewnętrznym obrocie wałów. Gdy wały obracają się ku sobie, haki w naturalny sposób chwytają i ciągną materiały w dół. W przypadku wielu gęstych lub ciężkich materiałów grawitacja i działanie rotora zapewniają wystarczającą siłę podawania bez pomocy zewnętrznej. Kąt ścian leja zasypowego również odgrywa rolę; strome ściany zapobiegają mostkowaniu materiału i zapewniają ciągły przepływ do strefy cięcia.
Niektóre strumienie odpadów są odporne na ten naturalny proces odżywiania. Dowiedz się, kiedy należy wybrać opcjonalny siłownik hydrauliczny lub wspomaganie prasy. Materiały nieporęczne, puste w środku lub o małej gęstości często przechodzą przez lej zasypowy. Przedmioty takie jak pojemniki IBC, duże plastikowe beczki lub luźne odpady komunalne odbijają się od wierzchu rotorów, wytrzymując początkowe ugryzienie haczyków.
Wspomaganie prasy hydraulicznej montuje się nad lub w sąsiedztwie komory cięcia. Fizycznie wpycha uparte materiały do wałów tnących. To ciągłe ciśnienie zapewnia, że ostrza mogą uchwycić materiał, utrzymując stałą przepustowość. Bez wspomagania prasy obróbka pustych elementów skutkuje wydłużonymi czasami przestojów i poważnie zmniejszoną wydajnością operacyjną. Oceń gęstość nasypową materiału, aby określić, czy ten opcjonalny mechanizm jest konieczny. Jeśli materiał waży mniej niż 10 funtów na stopę sześcienną, prawie zawsze wymagane jest wspomaganie tłoka.
Przemysłowe środowiska niszczenia są nieprzewidywalne. Przedmioty, których nie można rozdrobnić, nieuchronnie przedostaną się do komory cięcia. Mechanizmy automatycznego cofania i systemy zapobiegania zakleszczeniom chronią Twoją inwestycję przed katastrofalną awarią mechaniczną. Zrozumienie mechaniki wykrywania przeciążenia, aby mieć pewność, że maszyna będzie w stanie chronić się podczas pracy bez obsługi.
W przypadku przekroczenia limitów momentu obrotowego podczas zakleszczenia materiału system musi natychmiast zareagować. Układ sterowania wykrywa skok natężenia prądu silnika (w napędach elektrycznych) lub ciśnienia hydraulicznego (w napędach hydraulicznych). System automatycznie wstrzymuje obrót wałów, odwraca wały w celu usunięcia zacięcia, zmienia orientację materiału i wznawia pracę do przodu. Cała ta sekwencja odbywa się automatycznie, bez interwencji operatora. Jeśli maszyna wielokrotnie zacina się na tym samym przedmiocie – zazwyczaj trzy razy z rzędu – wyłącza się i uruchamia alarm wizualny lub dźwiękowy.
Programowalne sterowniki logiczne (PLC) i integracja czujników stanowią mózg tych zabezpieczeń. Oceń stopień zaawansowania systemu sterowania PLC. Sterownik PLC stale monitoruje parametry krytyczne, śledząc natężenie prądu silnika, ciśnienie płynu hydraulicznego i temperaturę łożysk głównych. Jeśli temperatura łożysk przekroczy bezpieczne granice operacyjne, sterownik PLC zatrzymuje maszynę, aby zapobiec degradacji uszczelnienia i uszkodzeniu łożyska.
Możliwości rejestrowania danych w sterowniku PLC pomagają w konserwacji predykcyjnej. Śledząc historyczne skoki natężenia prądu i godziny pracy, zespoły konserwacyjne przewidują, kiedy ostrza wymagają naostrzenia lub wymiany. To precyzyjne sterowanie poprawia odpowiedzialność operatora i zapewnia, że maszyna działa ściśle w granicach zaprojektowanych mechanicznych ograniczeń.
Ostrza, przekładki i palce czyszczące są częściami zużywającymi się. Z biegiem czasu ulegają degradacji i wymagają wymiany. Oceniaj maszyny na podstawie łatwości dostępu techników do komory cięcia. Złożone, zamknięte projekty zmieniają rutynową konserwację w wielodniowe przestoje operacyjne, poważnie wpływające na wydajność obiektu.
Modułowa konstrukcja umożliwiająca wymianę ostrza i wału ma duży wpływ na koszty cyklu życia. Poszukaj obudów łożysk dzielonych. Dzielona obudowa umożliwia technikom odkręcenie górnej połowy zespołu łożyska i podniesienie całego wirnika prosto do góry i wyjęcie z maszyny za pomocą suwnicy. Bez dzielonych obudów technicy muszą wyciągać wały poziomo z boku maszyny, co wymaga ogromnej przestrzeni na podłodze i specjalistycznego oprzyrządowania do ekstrakcji.
Oceń dokładnie projekty ostrzy modułowych. Indywidualne, przykręcane ostrza pozwalają na wymianę jedynie uszkodzonych sekcji rotora. W przypadku solidnie ułożonych wirników należy usunąć cały wał, wycisnąć nieuszkodzone ostrza, wymienić uszkodzoną tarczę i ponownie złożyć cały stos. Konstrukcje modułowe drastycznie skracają przestoje konserwacyjne i obniżają koszty części zamiennych.
Zużycie energii ma bezpośredni wpływ na koszty operacyjne. Uwzględnij pobór energii na tonę przetworzonego materiału. Wymagania dotyczące smarowania gąsienic dla skrzyń biegów i łożysk. Oblicz roczny koszt wymiany noży na podstawie ścieralności materiału. Maszyna z niższą początkową ceną zakupu często wiąże się ze znacznie wyższymi kosztami operacyjnymi, jeśli wymaga częstej wymiany ostrzy, zużywa nadmierne ilości energii elektrycznej lub wymaga nadmiernej liczby godzin pracy w celu rutynowego serwisowania.
Codziennie: Sprawdzaj komorę cięcia pod kątem niezniszczalnych zanieczyszczeń i sprawdzaj poziom układu automatycznego smarowania.
Co tydzień: Nasmaruj wszystkie główne łożyska, sprawdź poziom oleju w skrzyni biegów i sprawdź palce czyszczące pod kątem nadmiernego zużycia.
Co miesiąc: Sprawdź moment obrotowy wszystkich śrub mocujących, sprawdź węże hydrauliczne pod kątem przetarć i przejrzyj dzienniki usterek sterownika PLC.
Co kwartał: Zmierz tolerancje szczeliny ostrzy i zaplanuj demontaż wirnika w celu naostrzenia ostrzy, jeśli wydajność spadnie.
Instalacja ciężkiego sprzętu przemysłowego wymaga rygorystycznego planowania obiektu. Należy uwzględnić fizyczne realia instalacji na wczesnym etapie procesu zakupowego. Oceń wymagania dotyczące obciążenia statycznego i dynamicznego fundamentów betonowych. Maszyny o wysokim momencie obrotowym generują znaczne wibracje i naprężenia skrętne. Fundament musi absorbować te obciążenia dynamiczne, aby zapobiec zmęczeniu konstrukcji. Często w obiektach wymagane są izolowane podkładki betonowe wylane specjalnie dla rozdrabniacza, wykorzystujące beton o ciśnieniu 4000 PSI wzmocniony ciężkimi matami zbrojeniowymi.
Pionowy prześwit dla zbiorników decyduje o sposobie załadunku maszyny. Upewnij się, że Twój obiekt ma odpowiednią wysokość sufitu dla przenośników paszowych, koparek chwytakowych lub pojemników wywrotnych do wózków widłowych. Integracja z systemami przenośników doprowadzających i odbierających musi przebiegać bezproblemowo. Przenośnik odbiorczy musi mieć wystarczającą szerokość i prędkość, aby szybko usunąć rozdrobniony materiał. Jeśli materiał cofa się pod komorą cięcia, powoduje to poważne zużycie rotora, wtórne rozdrabnianie i potencjalne zakleszczenie.
Kontrola emisji, łagodzenie pyłu i hałasu wymagają dokładnej oceny, aby zachować zgodność z przepisami i zapewnić bezpieczeństwo w miejscu pracy. Przetwarzanie materiałów kruchych generuje znaczną ilość cząstek stałych unoszących się w powietrzu. Oceń potrzebę stosowania zintegrowanych systemów tłumienia pyłu. Systemy zamgławiające tłumią kurz przy otworze zbiornika za pomocą wysokociśnieniowych dysz wodnych. Okapy odciągowe wciągają cząstki stałe unoszące się w powietrzu do zewnętrznych jednostek filtracyjnych workowych.
Obudowy akustyczne stają się niezbędne podczas pracy w miejskich strefach przemysłowych lub obiektach zamkniętych. Rozdrabnianie metalu lub gęstych tworzyw sztucznych generuje wysoki poziom decybeli, często przekraczający 90 dB(A). Panele akustyczne wokół leja zasypowego i komory cięcia chronią pracowników przed uszkodzeniem słuchu i zapewniają zgodność obiektu z lokalnymi przepisami dotyczącymi hałasu w miejscu pracy.
Przed sfinalizowaniem decyzji dotyczącej zamówienia wykonaj następujące dalsze kroki, które można podjąć:
Poproś producenta o udokumentowane badanie materiału, wykorzystując reprezentatywną próbkę konkretnego strumienia odpadów.
Zażądaj próby pilotażowej w celu sprawdzenia wydajności, wielkości produkcji i skuteczności mechanizmu podającego.
Przejrzyj szczegółową instrukcję konserwacji, aby potwierdzić dokładny czas pracy i narzędzia wymagane do pełnej wymiany ostrza.
Sprawdź fizyczne wymiary sprzętu w stosunku do układu obiektu, zapewniając odpowiedni prześwit dla przenośników odbierających i suwnic.
Potwierdź dostępność i terminy realizacji krytycznych części zużywalnych, takich jak ostrza, przekładki i łożyska, z lokalnego magazynu producenta.
Odp.: Żywotność ostrza zależy całkowicie od ścieralności materiału, godzin pracy i konkretnego użytego stopu stali. Obróbka czystych tworzyw sztucznych za pomocą ostrzy ze stali D2 zapewnia tysiące godzin pracy. Rozdrabnianie opon za pomocą pasów stalowych lub materiałów zawierających ścierny brud znacznie skraca żywotność ostrzy, wymagając ostrzenia lub wymiany co kilka miesięcy.
Odp.: Maszyna z podwójnym wałem wykorzystuje niską prędkość i wysoki moment obrotowy z skierowanymi do wewnątrz wałami przeciwbieżnymi do samopodawania i ścinania materiału, wytwarzając gruboziarnistą moc wyjściową. Maszyna jednowałowa wykorzystuje dużą prędkość, niższy moment obrotowy, hydrauliczny siłownik popychający i sito sortujące, aby wytworzyć bardzo jednorodną, mniejszą cząstkę wyjściową.
Odp.: Modele standardowe nie mogą przetwarzać ciężkich metali stałych, takich jak bloki silnika, grube blachy stalowe lub wały z litej stali. Nie nadają się również do materiałów wysoce wybuchowych lub kruszywa o dużej ścieralności, takich jak skały i beton, które powodują katastrofalne awarie łopatek i odkształcenie wału.
Odp.: Do przetwarzania nieporęcznych, o małej gęstości lub pustych w środku przedmiotów, takich jak plastikowe beczki, pojemniki IBC lub sypkie odpady komunalne, potrzebna jest prasa hydrauliczna. Przedmioty te mają tendencję do odbijania się od obracających się wałów. Prasa wciska je w haki tnące, aby zapewnić ciągłe podawanie.
Odp.: Kiedy twardy przedmiot blokuje wirniki, sterownik PLC wykrywa nagły wzrost natężenia prądu silnika lub ciśnienia hydraulicznego. System automatycznie zatrzymuje wały, odwraca ich obrót w celu usunięcia przeszkody, a następnie wznawia obrót do przodu. Zapobiega to spaleniu silnika i uszkodzeniom mechanicznym.
Odp.: Konserwacja obejmuje codzienną kontrolę wzrokową komory cięcia i leja zasypowego. Cotygodniowe zadania obejmują smarowanie łożysk i sprawdzanie poziomu oleju w skrzyni biegów. Konserwacja kwartalna lub roczna wymaga sprawdzenia zużycia ostrzy, wyregulowania luzów cięcia i wymiany zużytych noży, przekładek lub palców czyszczących w zależności od godzin pracy.
Odp.: Oblicz przepustowość, łącząc szczytowe zapotrzebowanie na objętość i gęstość nasypową materiału w planowanych godzinach pracy. Zawsze uwzględniaj 20% bufor na wypadek obciążeń udarowych i nieoczekiwanych przestojów, aby mieć pewność, że maszyna poradzi sobie ze szczytowymi wymaganiami obiektu, nie tworząc wąskiego gardła.