Просмотры: 0 Автор: Редактор сайта Время публикации: 25 сентября 2026 г. Происхождение: Сайт
Восстановление промышленного материала и уменьшение объема требуют бескомпромиссной механической силы. Приобретение неправильного оборудования приводит к серьезным узким местам в работе, чрезмерным требованиям к техническому обслуживанию и катастрофическим простоям. Менеджеры объектов и инженеры по снабжению ориентируются на насыщенном рынке промышленного оборудования. Выбор подходящей машины требует перевода сложных технических характеристик, таких как коэффициенты крутящего момента, металлургия лезвий, конфигурации привода и механизмы подачи, в предсказуемые эксплуатационные результаты для конкретных потоков отходов. В этом руководстве подробно описаны технические характеристики и эксплуатационные меры безопасности, которые необходимо оценить перед завершением покупки. Мы уделяем особое внимание тому, чтобы возможности машин соответствовали вашему материальному потоку, чтобы обеспечить максимальную производительность и надежность.
Соответствие материала и машины. Жизнеспособность измельчителя зависит от соответствия геометрии лезвия и металлургии конкретной плотности, размеру и прочности на сдвиг целевого материала.
Силовая передача и защита от перегрузки: Низкоскоростные системы привода с высоким крутящим моментом в сочетании с автоматическими реверсивными механизмами, управляемыми ПЛК, являются обязательными для предотвращения перегорания двигателя во время застревания материала.
Доступность обслуживания определяет рентабельность инвестиций: оборудование с модульными валами и доступными режущими камерами значительно сокращает трудозатраты и время простоя, необходимое для плановой замены лезвий.
Контекст конфигурации: Двухвальный измельчитель превосходно справляется с первичным, грубым измельчением. Понимание его преимуществ в энергопотреблении и обслуживании по сравнению с четырехвальными моделями имеет решающее значение для установления реалистичных ожиданий пропускной способности и контроля эксплуатационных расходов.
Установление базовых требований к уменьшению первичного размера определяет весь процесс выбора оборудования. Определите успех по требуемой пропускной способности в тоннах в час, целевому размеру выпускаемой продукции и физическим характеристикам подаваемого материала. Без этих жестких показателей выбор машины зависит от догадок, что неизбежно приводит к снижению производительности или механическим сбоям на производстве.
Различные конфигурации измельчителей служат совершенно разным эксплуатационным целям. Одновальный измельчитель работает на высоких скоростях, используя гидравлический толкатель, который нагнетает материал на вращающийся ротор, оснащенный режущими блоками. Такая конструкция обеспечивает очень однородный размер на выходе, поскольку материал должен пройти через калибровочное сито перед выходом из камеры резки. Однако одновальные машины тяжело справляются с громоздкими, полыми или очень плотными материалами, для разрушения которых требуется огромная начальная сила сдвига.
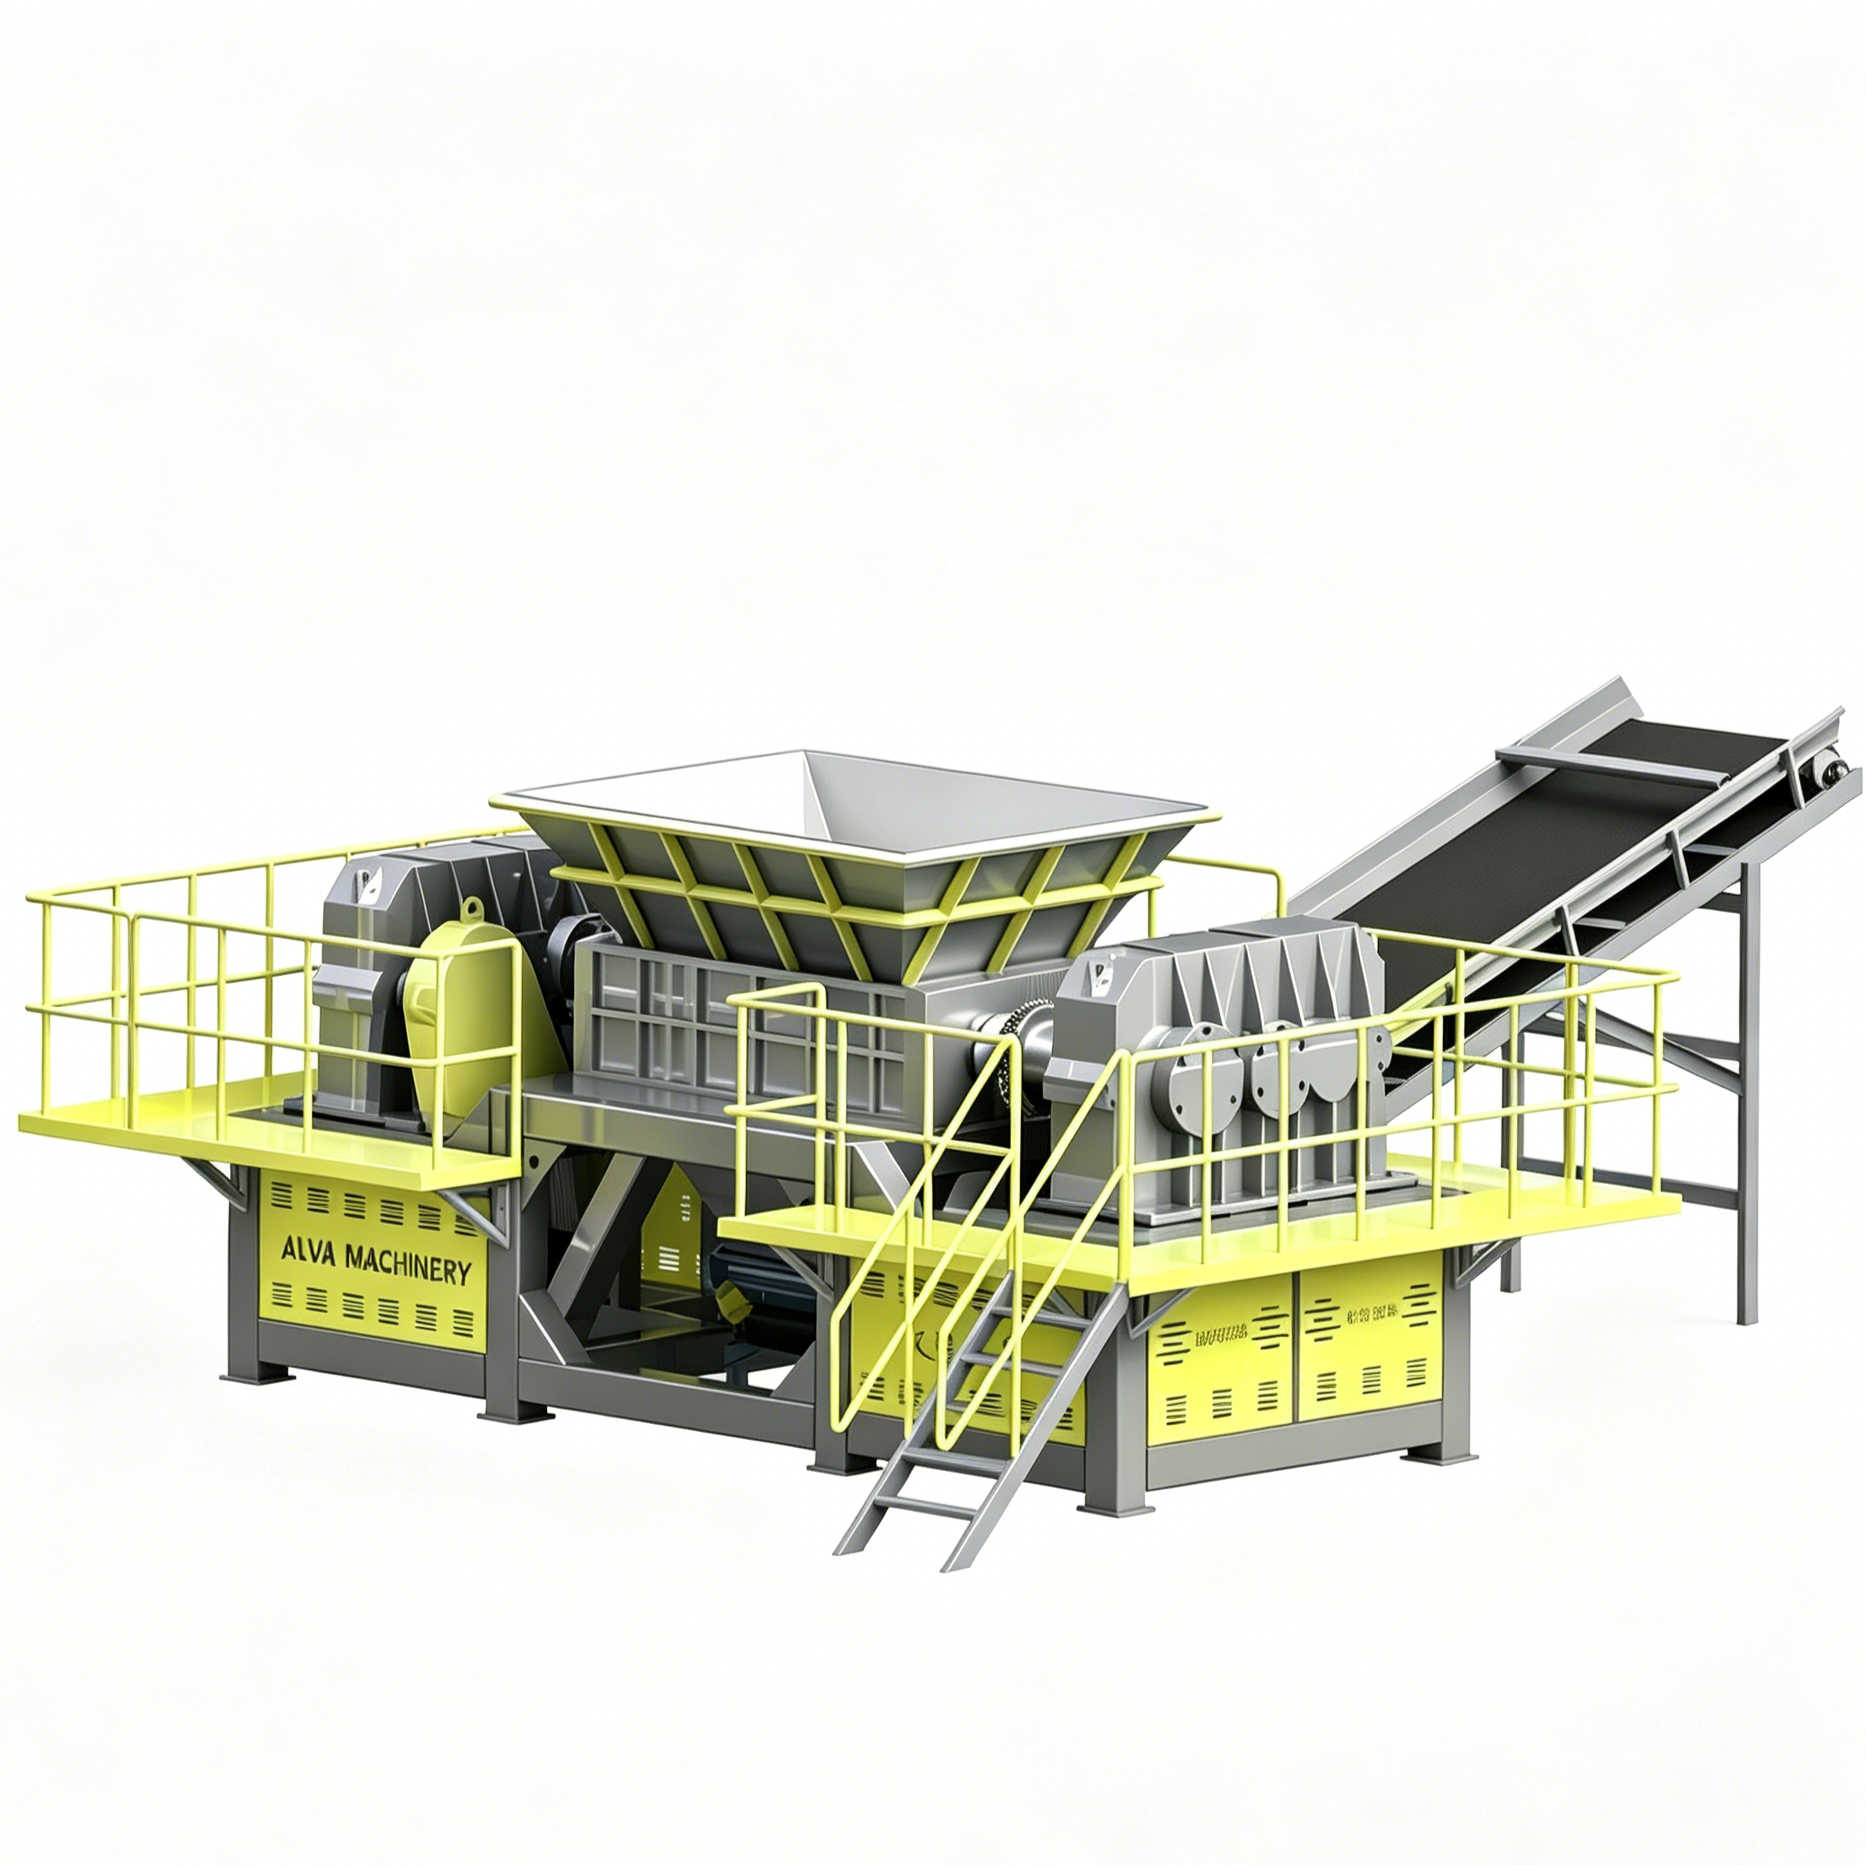
А Двухвальный измельчитель работает по совершенно другому механическому принципу. В нем используются низкоскоростные валы противоположного вращения с высоким крутящим моментом, оснащенные блокирующими режущими дисками, которые захватывают и тянут материал вниз. Эта конфигурация превосходно подходит для грубого уменьшения размера. Он не использует калибровочный экран, то есть выходной размер определяется исключительно шириной режущих лезвий и геометрией крючков. Такая конструкция обеспечивает огромную силу сдвига без выделения чрезмерного тепла, что жизненно важно при обработке чувствительных к температуре материалов, таких как пластмассы или резина.
Переход на четырехвальную систему имеет смысл только тогда, когда вам нужен как высокий крутящий момент, так и равномерная калибровка за один проход. В четырехвальных машинах используются два первичных режущих вала и два вторичных калибровочных вала, расположенных над ситом. Хотя они эффективны для конкретных применений, таких как уничтожение электронных отходов, они имеют существенные недостатки. Двухвальные измельчители имеют явные преимущества перед четырехвальными моделями. Они потребляют значительно меньше энергии и требуют гораздо меньшего обслуживания, поскольку в них меньше движущихся частей, меньше подшипников, требующих смазки, и нет сеток, которые нужно очищать или заменять. Если для последующего процесса достаточно грубого измельчения, оптимальным выбором остается двухвальная система.
Эти машины исключительно хорошо справляются с конкретными основными задачами. Идеальные варианты использования включают твердые бытовые отходы (ТБО), громоздкие пластмассы, легковые и коммерческие шины, электронные отходы и легкий металлолом. При переработке пластика эти машины легко разрушают большие продувочные материалы, контейнеры IBC и толстостенные трубы из полиэтилена высокой плотности. Вы должны признать материальные ограничения. Тяжелые цельные стальные блоки, блоки двигателей и высокоабразивные агрегаты представляют серьезную опасность. Обработка этих материалов приводит к быстрому износу лезвия, отклонению вала или катастрофическому выходу из строя коробки передач.
Сравнение конфигураций промышленных измельчителей |
|||
Операционная функция |
Одновальная система |
Двухвальная система |
Четырехвальная система |
|---|---|---|---|
Скорость вращения и крутящий момент |
Высокая скорость/низкий крутящий момент |
Низкая скорость/высокий крутящий момент |
Низкая скорость/высокий крутящий момент |
Первичный механизм подачи |
Гидравлический толкатель |
Самоподача (гравитация и роторы) |
Самоподача (гравитация и роторы) |
Однородность выходных частиц |
Высокий (экранированный выход) |
Грубый (неэкранированный выход) |
Высокий (экранированный выход) |
Относительное энергопотребление |
Умеренный |
От низкого до среднего |
Высокий |
Сложность обслуживания |
Умеренный |
Низкий |
Высокий |
Идеальные типы материалов |
Дерево, однородный пластик, бумага |
Шины, ТБО, крупногабаритные пластмассы, электронные отходы |
Электронные отходы, медицинские отходы, жесткие диски |
Силовой агрегат определяет механическую силу, которую ваша машина прилагает к прочным материалам. Тщательно оцените мощность двигателя и соотношение крутящего момента к скорости. Низкая скорость обработки с высоким крутящим моментом обеспечивает огромное механическое преимущество, позволяя машине резать плотные материалы, не создавая чрезмерного трения. Выделение тепла вредно при обработке пластмасс или резины, поскольку оно приводит к плавлению, наматыванию материала на валы и возможному выходу из строя уплотнения подшипника.
Оцените мощность в киловаттах (кВт) или лошадиных силах (л.с.) в зависимости от ожидаемой объемной плотности потока вашего материала. Более высокая мощность не означает автоматически лучшую производительность, если передаточное число редуктора неправильное. Редуктор преобразует скорость двигателя в крутящий момент. Плотные материалы требуют агрессивного редуктора для максимизации крутящего момента на режущих валах. Ищите планетарные или косозубые редукторы для тяжелых условий эксплуатации, разработанные специально для работы в условиях ударных нагрузок.
Выбор между гидравлическими и электрическими системами привода фундаментально меняет эксплуатационные параметры и требования к инфраструктуре объекта. Электроприводы предлагают явные преимущества для многих стационарных объектов. Они обеспечивают более высокую энергоэффективность при непрерывной работе и требуют меньших первоначальных капитальных затрат. Электроприводы подходят для стабильных и предсказуемых потоков материалов, где ударные нагрузки минимальны. В современных электрических системах часто используются частотно-регулируемые приводы (ЧРП), чтобы обеспечить лучший контроль скорости и снизить пусковой ток во время запуска.
Гидравлические приводы работают по-другому: в них используется автономная гидравлическая силовая установка (HPU) для привода гидромоторов, установленных непосредственно на режущих валах. Эта установка обеспечивает огромные преимущества для очень изменчивых или подверженных ударам материалов. Гидравлические системы обеспечивают возможность мгновенного реверса без нагрузки на электрические контакторы. Они обеспечивают превосходное поглощение ударных нагрузок, защищая механические компоненты от внезапных заеданий. Они также обеспечивают максимальный пиковый крутящий момент при нулевых оборотах, позволяя машине пережевывать твердые материалы с полной остановки. Сбалансируйте эти преимущества с более высокими эксплуатационными расходами и повышенной сложностью обслуживания. Гидравлическая жидкость требует регулярного контроля, фильтрации и активного регулирования температуры с помощью масляных радиаторов.
Рассчитайте общую требуемую пропускную способность в тоннах в час, чтобы определить базовые требования к мощности.
Проанализируйте поток материала на предмет потенциальных ударных нагрузок (например, скрытого металла в ТБО), чтобы определить, необходим ли гидравлический привод.
Убедитесь, что электрическая инфраструктура объекта способна выдержать пусковую силу больших электродвигателей.
При выборе гидравлического привода оцените физическое пространство, доступное для автономных гидравлических силовых агрегатов и систем охлаждения.
Режущая камера представляет собой сердце любого Коммерческий измельчитель . Геометрия лезвий и конфигурация крюков определяют, насколько эффективно машина перерабатывает конкретный поток отходов. Оцените количество крючков, форму крючка и общую толщину лезвия. Вращение параллельных валов внутрь, оснащенных взаимосвязанными крючковидными режущими дисками, определяет агрессивность захвата материала и определяет конечный размер измельченных частиц.
Меньшее количество зацепов на лезвии приводит к более агрессивной поклевке. Конструкция с одним или двумя крючками хорошо подходит для громоздких полых предметов, таких как бочки емкостью 55 галлонов, которые сопротивляются подаче. Большее количество крючков на лезвие создает более мелкие и более частые поклевки, что подходит для плотных, твердых материалов, таких как толстые пластиковые прокладки или резиновые блоки. Толщина лезвия напрямую зависит от ширины измельчаемых полос на выходе. Более тонкие лезвия производят более мелкие частицы, но более подвержены боковому отклонению и поломке при больших нагрузках.
Стандарты твердости материала и термической обработки являются критически важными моментами оценки. Требуются высокопрочные, термообработанные легированные стали для отрезных дисков. Общие промышленные стандарты включают инструментальную сталь D2, инструментальную сталь H13 или специализированные запатентованные сплавы. Сталь D2 обеспечивает исключительную износостойкость благодаря высокому содержанию углерода и хрома, что делает ее подходящей для абразивных материалов, таких как шины, содержащие грязь, и стальных лент. Сталь H13 обеспечивает превосходную прочность и ударопрочность, предотвращая разрушение лезвия при столкновении с неожиданными металлическими включениями.
Операторы постоянно сталкиваются с необходимостью выбора между твердостью и прочностью лезвия. Более твердые лезвия (например, 58-60 HRC) устойчивы к износу, но становятся хрупкими. Более прочные лезвия (например, 50-54 HRC) поглощают удары, но быстрее теряют остроту. Сопоставьте металлургию с вашим основным потоком материалов. Если ваш материал часто содержит непредсказуемые металлические примеси, отдайте предпочтение прочности над абсолютной твердостью, чтобы предотвратить катастрофический выход лезвия из строя.
Механика блокировки валов и прецизионная обработка отличают машины премиум-класса от моделей худшего качества. Жесткие допуски между вращающимися в противоположных направлениях отрезными дисками являются обязательными. Точное расстояние обеспечивает чистоту среза. Если зазор между лезвиями слишком велик, машина будет разрывать или складывать материал, а не резать его. Такое разрывающее действие снижает производительность, увеличивает потребление энергии и приводит к наматыванию материала на валы, что требует ручного вмешательства для очистки.
Сравнение металлургии обычных лезвий шредера |
|||
Тип стального сплава |
Основная характеристика |
Идеальное применение |
Уязвимость |
|---|---|---|---|
Инструментальная сталь D2 |
Высокая износостойкость |
Чистый пластик, шины, бумага |
Хрупкость при сильных ударных нагрузках |
Инструментальная сталь H13 |
Высокая ударопрочность |
Смешанные ТБО, легкий металлолом |
Ускоренный износ кромки абразивных материалов. |
Хардокс 500/600 |
Отличная прочность |
Крупногабаритный строительный мусор |
Меньшее удержание кромки, чем у инструментальных сталей. |
Специально закаленный |
Твердый внешний вид, прочное ядро |
Очень изменчивые потоки отходов |
Более высокая стоимость замены |
Введение материала определяет общую эффективность производительности. Механика с автоматической подачей зависит от геометрии режущей камеры и вращения валов внутрь. Когда валы поворачиваются навстречу друг другу, крючки естественным образом захватывают и тянут материалы вниз. Для многих плотных или тяжелых материалов сила тяжести и действие ротора обеспечивают достаточную силу подачи без внешней помощи. Угол стенок бункера также играет роль; крутые стенки предотвращают скопление материала и обеспечивают непрерывный поток в зону резки.
Некоторые потоки отходов сопротивляются этому естественному процессу питания. Поймите, когда следует использовать дополнительный гидроцилиндр или вспомогательный пресс. Громоздкие, полые материалы или материалы низкой плотности часто застревают в бункере. Такие предметы, как контейнеры IBC, большие пластиковые бочки или твердые бытовые отходы, подпрыгивают на роторах, сопротивляясь первоначальному зацеплению крючков.
Гидравлический пресс-усилитель устанавливается над камерой резки или рядом с ней. Он физически толкает твердые материалы в режущие валы. Постоянное давление гарантирует, что лезвия смогут захватывать материал, поддерживая постоянную производительность. Без помощи пресса обработка полых изделий приводит к увеличению времени простоя и значительному снижению эффективности работы. Оцените объемную плотность вашего материала, чтобы определить, необходим ли этот дополнительный механизм. Если ваш материал весит менее 10 фунтов на кубический фут, почти всегда требуется помощь тарана.
Условия промышленного измельчения непредсказуемы. Не подлежащие измельчению предметы неизбежно попадут в камеру резки. Механизмы автореверса и системы предотвращения застревания защищают ваши инвестиции от катастрофических механических поломок. Изучите механизм обнаружения перегрузки, чтобы обеспечить защиту машины во время работы без участия человека.
При превышении предельных значений крутящего момента во время застревания материала система должна реагировать мгновенно. Система управления фиксирует скачок силы тока двигателя (в электроприводах) или гидравлического давления (в гидроприводах). Система автоматически приостанавливает вращение валов, реверсирует валы, чтобы устранить застревание, меняет ориентацию материала и возобновляет работу в прямом направлении. Вся эта последовательность действий происходит автоматически, без вмешательства оператора. Если машина неоднократно застревает на одном и том же объекте (обычно три раза подряд), она выключается и подает визуальный или звуковой сигнал.
Программируемые логические контроллеры (ПЛК) и интеграция датчиков составляют основу этих мер безопасности. Оцените сложность системы управления ПЛК. ПЛК непрерывно контролирует критически важные параметры, отслеживая силу тока двигателя, давление гидравлической жидкости и температуру коренных подшипников. Если температура подшипников превышает безопасные эксплуатационные пределы, ПЛК приостанавливает работу машины, чтобы предотвратить ухудшение уплотнения и выход подшипника из строя.
Возможности регистрации данных в ПЛК помогают проводить профилактическое обслуживание. Отслеживая исторические скачки силы тока и часы работы, группы технического обслуживания прогнозируют, когда лезвия потребуют заточки или замены. Такое точное управление повышает ответственность оператора и гарантирует, что машина работает строго в пределах предусмотренных механических пределов.
Лезвия, прокладки и чистящие пальцы являются быстроизнашивающимися деталями. Со временем они изнашиваются и требуют замены. Оценивайте машины по тому, насколько легко техническим специалистам получить доступ к камере резки. Сложные закрытые конструкции превращают плановое техническое обслуживание в многодневные остановки работы, что серьезно влияет на производительность предприятия.
Модульная конструкция для замены лезвий и валов сильно влияет на затраты в течение жизненного цикла. Ищите разъемные корпуса подшипников. Разъемный корпус позволяет техническим специалистам отвинчивать верхнюю половину подшипникового узла и поднимать весь ротор прямо вверх и из машины с помощью мостового крана. Без разъемных корпусов техническим специалистам приходится вытягивать валы горизонтально сбоку от машины, что требует большой площади и специальных инструментов для извлечения.
Тщательно оцените модульные конструкции лезвий. Индивидуальные лопасти с болтовым креплением позволяют заменять только поврежденные участки ротора. Для роторов с цельной сборкой требуется снять весь вал, отпрессовать неповрежденные лопасти, заменить сломанный диск и снова собрать весь пакет. Модульная конструкция значительно сокращает время простоя при обслуживании и снижает затраты на замену деталей.
Потребление энергии напрямую влияет на ваши эксплуатационные расходы. Коэффициент энергопотребления на тонну обрабатываемого материала. Отслеживайте требования к смазке редукторов и подшипников. Рассчитайте годовую стоимость сменных ножей, исходя из абразивности вашего материала. Машина с более низкой первоначальной закупочной ценой часто несет значительно более высокие эксплуатационные расходы, если она требует частой замены лезвий, потребляет чрезмерное количество электроэнергии или требует чрезмерного рабочего времени для текущего обслуживания.
Ежедневно: Осматривайте камеру резки на наличие неразрезаемого мусора и проверяйте уровни автоматической смазки в системе.
Еженедельно: Смажьте все основные подшипники, проверьте уровень масла в коробке передач и проверьте чистящие пальцы на предмет чрезмерного износа.
Ежемесячно: затягивайте все крепежные болты, проверяйте гидравлические шланги на предмет истирания и просматривайте журналы неисправностей ПЛК.
Ежеквартально: измеряйте допуски на зазор между лезвиями и планируйте снятие ротора для заточки лезвий в случае падения производительности.
Установка тяжелого промышленного оборудования требует тщательного планирования объекта. Учитывайте физические особенности установки на ранних этапах процесса закупок. Оцените требования к статической и динамической нагрузке для вашего бетонного фундамента. Машины с высоким крутящим моментом создают значительную вибрацию и скручивающее напряжение. Фундамент должен поглощать эти динамические нагрузки, чтобы предотвратить усталость конструкции. Часто на предприятиях требуются изолированные бетонные площадки, залитые специально для измельчителя, с использованием бетона плотностью 4000 фунтов на квадратный дюйм, армированного тяжелыми арматурными матами.
Вертикальный зазор для бункеров определяет способ загрузки машины. Убедитесь, что на вашем предприятии имеется достаточная высота потолка для подающих конвейеров, грейферных экскаваторов или опрокидывающихся бункеров вилочных погрузчиков. Интеграция с подающими и отводящими конвейерными системами должна быть бесшовной. Выводной конвейер должен иметь достаточную ширину и скорость для быстрой эвакуации измельченного материала. Если материал попадает под режущую камеру, это вызывает сильный износ ротора, вторичное измельчение и потенциальное заклинивание.
Контроль выбросов, снижение пыли и шума требуют тщательной оценки для соблюдения нормативных требований и обеспечения безопасности на рабочем месте. При переработке рыхлых материалов образуется значительное количество твердых частиц, переносимых по воздуху. Оценить необходимость интегрированных систем пылеподавления. Системы туманообразования подавляют пыль у отверстия бункера с помощью водяных форсунок высокого давления. Вытяжные зонты вытягивают находящиеся в воздухе частицы во внешние рукавные фильтры.
Акустические кожухи становятся необходимыми при работе в городских промышленных зонах или закрытых помещениях. При измельчении металла или плотного пластика возникает высокий уровень децибел, часто превышающий 90 дБ(А). Акустические панели вокруг бункера и камеры резки защищают работников от повреждения органов слуха и обеспечивают соответствие вашего предприятия местным нормам по шуму на производстве.
Прежде чем принять окончательное решение о закупках, выполните следующие практические шаги:
Запросите документальное тестирование материала у производителя, используя репрезентативную пробу вашего конкретного потока отходов.
Потребуйте пилотного испытания для проверки заявлений о пропускной способности, размерах выходных данных и эффективности механизма подачи.
Ознакомьтесь с подробным руководством по техническому обслуживанию, чтобы узнать точное количество человеко-часов и инструментов, необходимых для полной замены лезвия.
Проверьте физические размеры оборудования на соответствие планировке вашего предприятия, обеспечив достаточное пространство для выходных конвейеров и мостовых кранов.
Подтвердите наличие и сроки поставки критически важных изнашиваемых деталей, таких как лезвия, прокладки и подшипники, из местного склада производителя.
О: Срок службы лезвия полностью зависит от абразивности материала, часов работы и конкретного используемого стального сплава. Обработка чистого пластика лезвиями из стали D2 обеспечивает тысячи часов работы. Измельчение шин стальными лентами или материалами, содержащими абразивную грязь, значительно сокращает срок службы лезвий, требуя заточки или замены каждые несколько месяцев.
A: Двухвальная машина использует низкую скорость и высокий крутящий момент с валами, вращающимися в противоположных направлениях, для самостоятельной подачи и резки материала, обеспечивая грубую производительность. Одновальная машина использует высокую скорость, меньший крутящий момент, гидравлический толкатель и калибровочное сито для получения на выходе высокооднородных частиц меньшего размера.
О: Стандартные модели не могут обрабатывать тяжелые твердые металлы, такие как блоки двигателей, толстые стальные пластины или цельные стальные валы. Они также не подходят для работы с взрывоопасными материалами или чрезвычайно абразивными заполнителями, такими как камни и бетон, которые вызывают катастрофический выход из строя лопастей и деформацию вала.
Ответ: Гидравлический пресс необходим при обработке объемных, малоплотных или полых предметов, таких как пластиковые бочки, контейнеры IBC или сыпучие бытовые отходы. Эти предметы имеют тенденцию подпрыгивать на вращающихся валах. Пресс прижимает их к режущим крюкам, чтобы обеспечить непрерывную подачу.
О: Когда жесткий предмет заклинивает роторы, ПЛК обнаруживает внезапный скачок силы тока двигателя или гидравлического давления. Система автоматически останавливает валы, меняет их направление вращения, чтобы устранить препятствие, а затем возобновляет вращение вперед. Это предотвращает перегорание двигателя и механические повреждения.
О: Техническое обслуживание включает ежедневный визуальный осмотр режущей камеры и бункера. Еженедельные задачи включают смазку подшипников и проверку уровня масла в коробке передач. Ежеквартальное или ежегодное техническое обслуживание требует проверки износа лезвия, регулировки режущего зазора и замены изношенных ножей, прокладок или чистящих пальцев в зависимости от количества часов работы.
Ответ: Рассчитайте пропускную способность, объединив требования к пиковому объему и объемную плотность материала в течение запланированных часов работы. Всегда учитывайте 20-процентный запас на случай скачков нагрузки и непредвиденных простоев, чтобы машина справлялась с пиковыми нагрузками и не стала узким местом.