Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-09-25 Kaynak: Alan
Endüstriyel malzeme geri kazanımı ve hacmin azaltılması, tavizsiz mekanik güç gerektirir. Yanlış ekipmanın tedarik edilmesi, ciddi operasyonel darboğazlara, aşırı bakım gereksinimlerine ve yıkıcı arıza sürelerine neden olur. Tesis yöneticileri ve satın alma mühendisleri doymuş bir endüstriyel ekipman pazarında geziniyor. Doğru makineyi seçmek, tork oranları, bıçak metalurjisi, sürücü konfigürasyonları ve besleme mekanizmaları gibi karmaşık teknik özelliklerin belirli atık akışları için öngörülebilir operasyonel sonuçlara dönüştürülmesini gerektirir. Bu kılavuz, satın alma işleminizi tamamlamadan önce değerlendirmeniz gereken mühendislik özelliklerini ve operasyonel önlemleri açıklamaktadır. Maksimum verim ve güvenilirlik sağlamak için makine yeteneklerini doğrudan malzeme akışınızla eşleştirmeye odaklanıyoruz.
Malzemeden Makineye Uyum: Bir parçalayıcının uygulanabilirliği, bıçak geometrisi ve metalurjisinin hedef malzemenin belirli yoğunluğu, boyutu ve kesme mukavemeti ile hizalanmasına bağlıdır.
Güç Aktarma Organı ve Aşırı Yük Koruması: Otomatik PLC kontrollü ters çevirme mekanizmalarıyla eşleştirilmiş yüksek torklu, düşük hızlı tahrik sistemleri, malzeme sıkışmaları sırasında motorun yanmasını önlemek için tartışılamaz.
Bakım Erişilebilirliği Yatırım Getirisini Tanımlar: Modüler şaftlar ve erişilebilir kesme odalarıyla tasarlanan ekipman, rutin bıçak değiştirmeleri için gereken çalışma saatlerini ve arıza süresini büyük ölçüde azaltır.
Konfigürasyon İçeriği: Çift şaftlı bir öğütücü, birincil, kaba boyut küçültme konusunda mükemmeldir. Dört şaftlı modellere göre enerji ve bakım avantajlarını anlamak, gerçekçi üretim beklentileri oluşturmak ve OpEx'i kontrol etmek açısından kritik öneme sahiptir.
Birincil boyutun küçültülmesi için temel gerekliliklerin belirlenmesi, tüm ekipman seçim sürecinizi belirler. Başarıyı, saat başına ton cinsinden gereken üretim miktarına, hedef çıktı boyutuna ve beslenen malzemenin fiziksel özelliklerine göre tanımlayın. Bu katı ölçümler olmadan, bir makinenin seçilmesi tahmine dayalıdır ve bu da kaçınılmaz olarak tesis sahasında düşük performansa veya mekanik arızaya yol açar.
Farklı parçalayıcı konfigürasyonları tamamen farklı operasyonel amaçlara hizmet eder. Tek şaftlı bir öğütücü, malzemeyi kesme bloklarıyla donatılmış dönen bir rotora doğru itmek için hidrolik bir itici şahmerdan kullanarak yüksek hızlarda çalışır. Bu tasarım, malzemenin kesme odasından çıkmadan önce bir boyutlandırma eleğinden geçmesi gerektiğinden son derece düzgün bir çıktı boyutu üretir. Bununla birlikte, tek şaftlı makineler, parçalanması için büyük bir başlangıç kesme kuvveti gerektiren hacimli, içi boş veya oldukça yoğun malzemelerle yoğun bir şekilde mücadele eder.
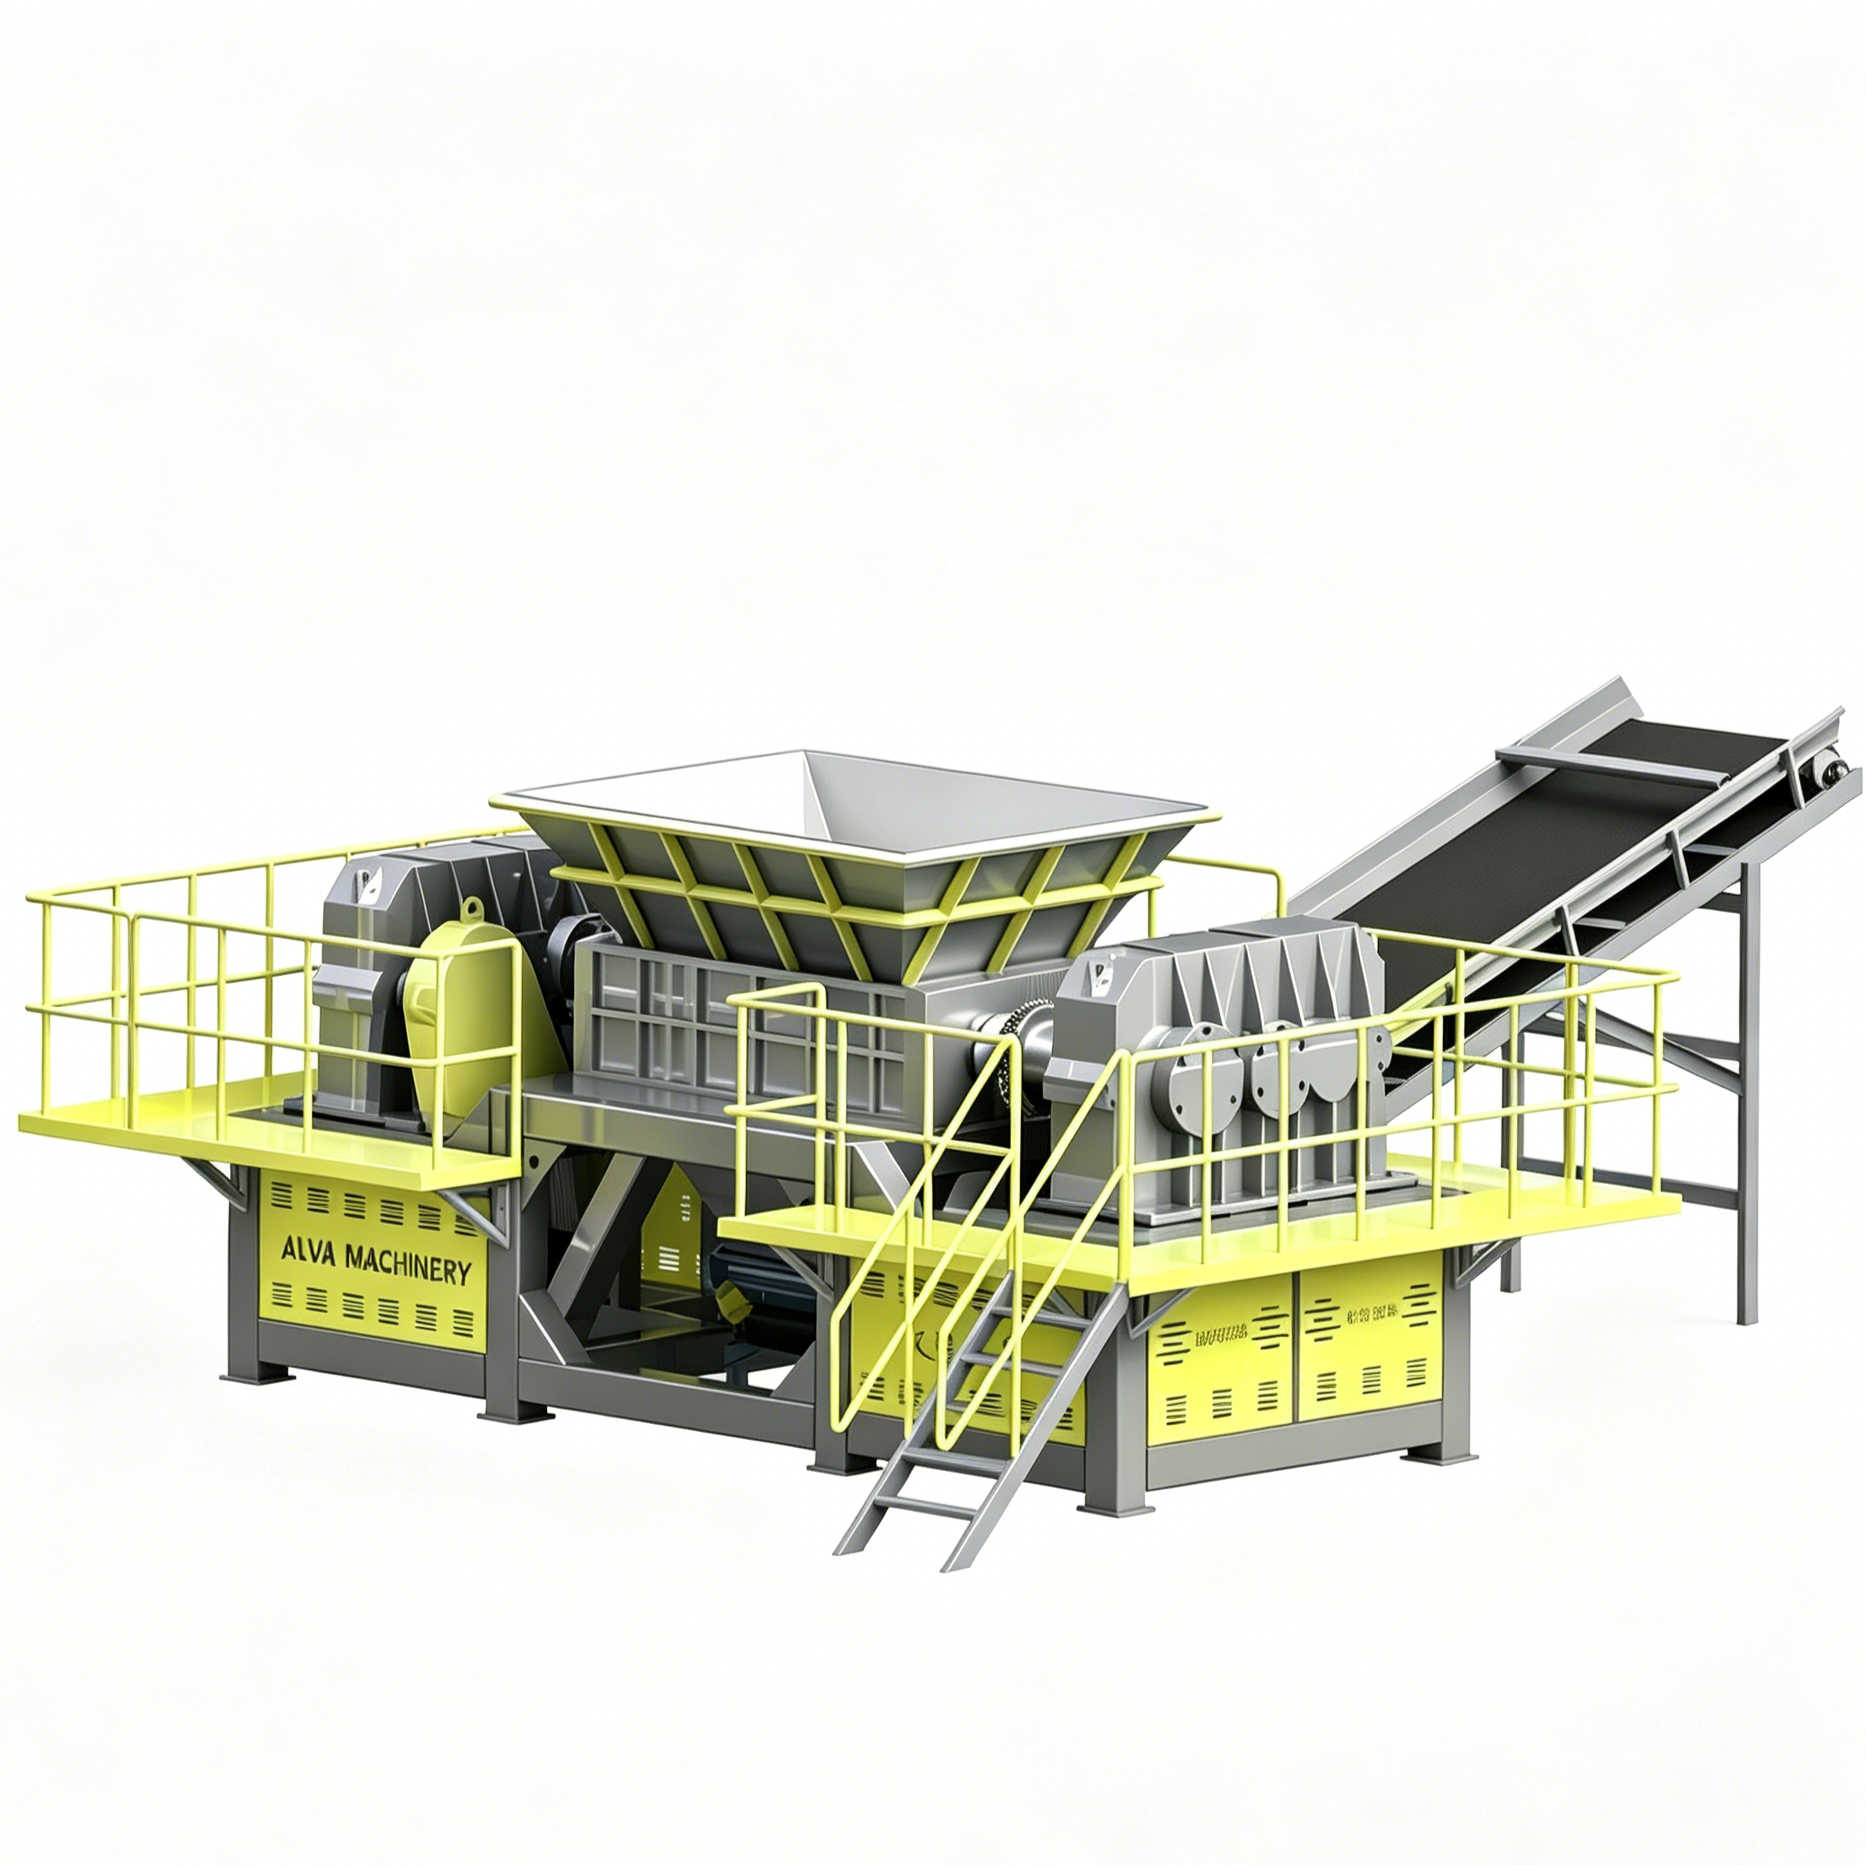
A Çift Şaftlı Parçalayıcı tamamen farklı bir mekanik prensiple çalışır. Malzemeyi tutup aşağıya çeken, birbirine kenetlenen kesme diskleriyle donatılmış düşük hızlı, yüksek torklu, ters yönde dönen şaftlar kullanır. Bu konfigürasyon kaba boyutun küçültülmesinde mükemmeldir. Boyutlandırma ekranı kullanmaz; bu, çıktı boyutunun yalnızca kesme bıçaklarının genişliği ve kancaların geometrisi tarafından belirlendiği anlamına gelir. Bu tasarım, plastik veya kauçuk gibi sıcaklığa duyarlı malzemeleri işlerken hayati önem taşıyan aşırı ısı üretmeden muazzam bir kesme kuvveti sağlar.
Dört şaftlı sisteme geçmek, yalnızca tek geçişte hem yüksek torka hem de tekdüze, ekranlı boyutlandırmaya ihtiyaç duyduğunuzda anlamlıdır. Dört şaftlı makineler, bir eleğin üzerine yerleştirilmiş iki ana kesme şaftı ve iki ikincil boyutlandırma şaftı kullanır. E-atık imhası gibi spesifik uygulamalar için etkili olmalarına rağmen önemli dezavantajlara sahiptirler. Çift şaftlı öğütücüler, dört şaftlı modellere göre belirgin avantajlara sahiptir. Önemli ölçüde daha az enerji tüketirler ve çok daha az bakım gerektirirler çünkü daha az hareketli parça, yağlanacak daha az yatak vardır ve temizlenecek veya değiştirilecek elek yoktur. Sonraki prosesiniz için kaba redüksiyon yeterli olduğunda, iki şaftlı sistem en uygun seçim olmaya devam eder.
Bu makineler belirli birincil uygulamaları son derece iyi bir şekilde yerine getirir. İdeal kullanım örnekleri arasında Belediye Katı Atıkları (KKA), hacimli plastikler, binek ve ticari lastikler, e-atık ve hafif hurda metal yer alır. Plastik geri dönüşümü için bu makineler büyük tasfiyeleri, IBC kutularını ve kalın duvarlı HDPE borularını kolaylıkla parçalar. Maddi sınırlamaların farkında olmalısınız. Ağır katı çelik bloklar, motor blokları ve yüksek derecede aşındırıcı agregalar ciddi riskler oluşturur. Bu malzemelerin işlenmesi bıçağın hızla bozulmasına, şaftın sapmasına veya ciddi dişli kutusu arızasına neden olur.
Endüstriyel Parçalayıcı Konfigürasyon Karşılaştırması |
|||
Operasyonel Özellik |
Tek Şaftlı Sistem |
Çift Milli Sistem |
Dört Şaftlı Sistem |
|---|---|---|---|
Dönme Hızı ve Torku |
Yüksek Hız / Düşük Tork |
Düşük Hız / Yüksek Tork |
Düşük Hız / Yüksek Tork |
Birincil Besleme Mekanizması |
Hidrolik İtici Ram |
Kendiliğinden Beslenen (Yerçekimi ve Rotorlar) |
Kendiliğinden Beslenen (Yerçekimi ve Rotorlar) |
Çıkış Parçacık Tekdüzeliği |
Yüksek (Ekranlı Çıkış) |
Kaba (Ekranlanmamış Çıkış) |
Yüksek (Ekranlı Çıkış) |
Bağıl Enerji Tüketimi |
Ilıman |
Düşük ila Orta |
Yüksek |
Bakım Karmaşıklığı |
Ilıman |
Düşük |
Yüksek |
İdeal Malzeme Çeşitleri |
Ahşap, Düzgün Plastikler, Kağıt |
Lastikler, MSW, Hacimli Plastikler, E-Atık |
E-Atık, Tıbbi Atık, Sabit Diskler |
Güç aktarım sistemi, makinenizin dayanıklı malzemelere uyguladığı mekanik kuvveti belirler. Motor kapasitesini ve tork-hız oranlarını dikkatli bir şekilde değerlendirin. Düşük hızlı, yüksek torklu işleme, muazzam bir mekanik avantaj sağlayarak makinenin yoğun malzemeleri aşırı sürtünme yaratmadan kesmesine olanak tanır. Isı oluşumu, plastik veya kauçuğun işlenmesi sırasında erimeye, malzemenin millerin etrafına sarılmasına ve sonuçta yatak contasının arızalanmasına neden olduğundan zararlıdır.
Malzeme akışınızın beklenen yığın yoğunluğuna göre kilowatt (kW) veya beygir gücü (HP) değerlerini değerlendirin. Daha yüksek bir beygir gücü değeri, vites küçültme oranının yanlış olması durumunda otomatik olarak daha iyi performans anlamına gelmez. Şanzıman motor hızını dönme torkuna dönüştürür. Yoğun malzemeler, kesme millerindeki torku en üst düzeye çıkarmak için agresif dişli redüksiyonu gerektirir. Darbeli yük uygulamaları için özel olarak tasarlanmış ağır hizmet tipi planet veya helisel dişli kutularını arayın.
Hidrolik ve elektrikli tahrik sistemleri arasında seçim yapmak, operasyonel parametreleri ve tesis altyapı gereksinimlerini temelden değiştirir. Elektrikli tahrikler birçok sabit tesis için belirgin avantajlar sunar. Sürekli çalışma sırasında daha yüksek enerji verimliliği sağlarlar ve daha düşük başlangıç sermaye harcaması gerektirirler. Elektrikli tahrikler, şok yüklerin minimum düzeyde olduğu tutarlı, öngörülebilir malzeme akışlarına uygundur. Modern elektrik sistemleri, daha iyi hız kontrolü sağlamak ve başlatma sırasında ani akımı azaltmak için sıklıkla Değişken Frekanslı Sürücüleri (VFD'ler) kullanır.
Hidrolik sürücüler, doğrudan kesme millerine monte edilen hidrolik motorları tahrik etmek için bağımsız bir hidrolik güç ünitesi (HPU) kullanarak farklı şekilde çalışır. Bu kurulum, oldukça değişken veya darbeye eğilimli malzemeler için çok büyük faydalar sağlar. Hidrolik sistemler, elektrik kontaktörlerini zorlamadan anında geri dönüş yetenekleri sunar. Mekanik bileşenleri ani sıkışmalardan koruyarak üstün darbe yükü emilimi sağlarlar. Ayrıca sıfır RPM'de maksimum maksimum tork sağlayarak makinenin sert malzemeleri tam bir duruştan itibaren çiğnemesine olanak tanır. Bu avantajları daha yüksek işletme giderleri ve artan bakım karmaşıklığıyla dengeleyin. Hidrolik sıvısı, yağ soğutucuları aracılığıyla düzenli izleme, filtreleme ve aktif sıcaklık yönetimi gerektirir.
Temel beygir gücü gereksinimlerini belirlemek için gereken toplam verimi saat başına ton cinsinden hesaplayın.
Hidrolik tahrikin gerekli olup olmadığını belirlemek için malzeme akışını potansiyel şok yüklerine (örneğin, MSW'de gizli metal) karşı analiz edin.
Tesisin elektrik altyapısının, büyük elektrik motorlarının başlangıç amper çekişini karşılayabildiğini doğrulayın.
Hidrolik tahrik seçiyorsanız, bağımsız hidrolik güç üniteleri ve soğutma sistemleri için mevcut fiziksel alanı değerlendirin.
Kesme odası herhangi bir ürünün kalbini temsil eder Ticari Parçalayıcı Makinesi . Bıçak geometrisi ve kanca konfigürasyonları, makinenin spesifik atık akışınızı ne kadar etkili bir şekilde işlediğini belirler. Kanca sayısını, kanca şeklini ve genel bıçağın kalınlığını değerlendirin. Birbirine kenetlenen, kanca şeklindeki kesme diskleriyle donatılmış paralel şaftların içe doğru ters yönde dönüşü, malzeme tutucunun agresifliğini belirler ve nihai parçalanmış parçacık boyutunu belirler.
Bıçağa daha az kanca takılması daha agresif bir ısırıkla sonuçlanır. Tek veya çift kancalı tasarım, beslenmeye dirençli 55 galonluk variller gibi hacimli, içi boş öğeler için iyi çalışır. Bıçak başına daha fazla kanca, kalın plastik temizleme parçaları veya kauçuk bloklar gibi yoğun, katı malzemelere uygun olan daha küçük, daha sık ısırıklar oluşturur. Bıçak kalınlığı doğrudan parçalanmış çıktı şeritlerinin genişliğiyle ilişkilidir. Daha ince bıçaklar daha küçük parçacıklar üretir ancak ağır yükler altında yanal sapmaya ve kırılmaya karşı daha hassastır.
Malzeme sertliği ve ısıl işlem standartları kritik değerlendirme noktalarıdır. Kesme diskleri için yüksek dayanımlı, ısıl işlem görmüş alaşımlı çelikler talep edin. Yaygın endüstriyel standartlar arasında D2 takım çeliği, H13 takım çeliği veya özel tescilli alaşımlar bulunur. D2 çeliği, yüksek karbon ve krom içeriği nedeniyle olağanüstü aşınma direnci sunarak kir içeren lastikler ve çelik kuşaklar gibi aşındırıcı malzemeler için uygundur. H13 çeliği üstün tokluk ve şok direnci sağlayarak beklenmeyen metal kalıntılarıyla karşılaşıldığında bıçağın parçalanmasını önler.
Operatörler bıçağın sertliği ile tokluğu arasında sürekli bir denge kurma durumuyla karşı karşıyadır. Daha sert bıçaklar (örneğin 58-60 HRC) aşınmaya karşı direnç gösterir ancak kırılgan hale gelir. Daha sert bıçaklar (örneğin 50-54 HRC) darbeleri emer ancak kenarlarını daha hızlı kaybederler. Metalurjiyi birincil malzeme akışınızla eşleştirin. Malzemeniz sık sık öngörülemeyen metal kirletici maddeler içeriyorsa, ciddi bıçak arızalarını önlemek için mutlak sertlik yerine tokluğa öncelik verin.
Şaft kilitleme mekaniği ve hassas işleme, birinci sınıf makineleri daha düşük modellerden ayırıyor. Ters yönde dönen kesme diskleri arasında sıkı toleranslar olması zorunludur. Hassas aralık, temiz kesme işlemi sağlar. Bıçaklar arasındaki boşluk çok genişse, makine malzemeyi kesmek yerine yırtacak veya katlayacaktır. Bu yırtılma eylemi verimi azaltır, enerji tüketimini artırır ve malzemenin şaftların etrafına sarılmasına neden olur ve temizlemek için manuel müdahale gerektirir.
Ortak Parçalayıcı Bıçak Metalurjisi Karşılaştırması |
|||
Çelik Alaşımlı Tip |
Birincil Özellik |
İdeal Uygulama |
Güvenlik Açığı |
|---|---|---|---|
D2 Takım Çeliği |
Yüksek Aşınma Direnci |
Temiz Plastik, Lastik, Kağıt |
Ağır şok yükleri altında kırılgan |
H13 Takım Çeliği |
Yüksek Şok Direnci |
Karışık MSW, Hafif Hurda Metal |
Aşındırıcı malzemelerde daha hızlı kenar aşınması |
Hardox 500/600 |
Mükemmel Dayanıklılık |
Hacimli İnşaat Atıkları |
Takım çeliklerine göre daha düşük kenar tutuşu |
Özel Yüzey Sertleştirilmiş |
Sert Dış Görünüm, Sağlam Çekirdek |
Son Derece Değişken Atık Akışları |
Daha yüksek değiştirme maliyeti |
Malzeme girişi genel üretim verimliliğini belirler. Kendi kendini besleme mekaniği, kesme odasının geometrisine ve şaftların içe doğru dönmesine dayanır. Şaftlar birbirine doğru döndükçe kancalar doğal olarak malzemeleri yakalayıp aşağı doğru çekiyor. Birçok yoğun veya ağır malzeme için yerçekimi ve rotor hareketi, dışarıdan yardım almadan yeterli besleme kuvveti sağlar. Hazne duvarlarının açısı da bir rol oynar; dik duvarlar malzemenin köprülenmesini önler ve kesme bölgesine sürekli bir akış sağlar.
Bazı atık akışları bu doğal besleme sürecine direnç gösterir. İsteğe bağlı hidrolik silindiri veya pres desteğini ne zaman belirtmeniz gerektiğini anlayın. Hacimli, içi boş veya düşük yoğunluklu malzemeler genellikle haznenin üzerinde köprü oluşturur. IBC kutuları, büyük plastik fıçılar veya gevşek kentsel katı atıklar gibi öğeler rotorların üstünden sıçrayarak kancaların ilk ısırmasına direnç gösterir.
Kesme odasının üstüne veya yanına bir hidrolik pres desteği monte edilir. İnatçı malzemeleri fiziksel olarak kesme millerine doğru zorlar. Bu sürekli basınç, bıçakların malzemeyi kavrayabilmesini ve tutarlı bir verim elde edilmesini sağlar. Pres desteği olmadan içi boş öğelerin işlenmesi, boşta kalma sürelerinin uzamasına ve operasyonel verimliliğin ciddi şekilde azalmasına neden olur. Bu isteğe bağlı mekanizmanın gerekli olup olmadığını belirlemek için malzemenizin yığın yoğunluğunu değerlendirin. Malzemenizin ağırlığı fit küp başına 10 pound'dan azsa, neredeyse her zaman bir koç desteği gereklidir.
Endüstriyel parçalama ortamları tahmin edilemez. Parçalanamayan parçalar kaçınılmaz olarak kesme odasına girecektir. Otomatik ters çevirme mekanizmaları ve sıkışma önleme sistemleri, yatırımınızı yıkıcı mekanik arızalardan korur. Makinenin insansız çalışma sırasında kendini koruyabilmesini sağlamak için aşırı yük algılama mekaniğini anlayın.
Malzeme sıkışması sırasında tork sınırları aşıldığında sistemin anında tepki vermesi gerekir. Kontrol sistemi motor amperinde (elektrikli tahriklerde) veya hidrolik basınçta (hidrolik tahriklerde) bir artış tespit eder. Sistem, şaft dönüşünü otomatik olarak duraklatır, sıkışmayı gidermek için şaftları ters çevirir, malzemeyi yeniden yönlendirir ve ileri çalışmaya devam eder. Tüm bu süreç, operatörün müdahalesine gerek kalmadan otomatik olarak gerçekleşir. Makine aynı nesne üzerinde tekrar tekrar (genelde art arda üç kez) sıkışma yaparsa kapanır ve görsel veya işitsel bir alarmı tetikler.
Programlanabilir Lojik Kontrolörler (PLC'ler) ve sensör entegrasyonu bu korumaların beynini oluşturur. PLC kontrol sisteminin karmaşıklığını değerlendirin. PLC, kritik parametreleri sürekli olarak izleyerek motor amperini, hidrolik sıvı basıncını ve ana yatak sıcaklıklarını takip eder. Rulman sıcaklıkları güvenli çalışma sınırlarını aşarsa PLC, contanın bozulmasını ve rulman arızasını önlemek için makineyi duraklatır.
PLC içindeki veri kaydetme yetenekleri, kestirimci bakıma yardımcı olur. Bakım ekipleri, geçmiş amper artışlarını ve çalışma saatlerini takip ederek bıçakların ne zaman keskinleştirilmesi veya değiştirilmesi gerektiğini tahmin eder. Bu hassas kontrol, operatörün sorumluluğunu artırır ve makinenin tasarlanan mekanik limitler dahilinde çalışmasını sağlar.
Bıçaklar, ara parçalar ve temizleme parmakları aşınan parçalardır. Zamanla bozulurlar ve değiştirilmeleri gerekir. Makineleri, teknisyenlerin kesme odasına ne kadar kolay eriştiğine göre değerlendirin. Karmaşık, kapalı tasarımlar, rutin bakımı birkaç günlük operasyonel kapatmalara dönüştürerek tesis çıktısını ciddi şekilde etkiler.
Bıçak ve şaft değişimine yönelik modüler tasarım, kullanım ömrü masraflarını büyük ölçüde etkiler. Ayrık yataklı yatakları arayın. Bölünmüş mahfaza, teknisyenlerin yatak tertibatının üst yarısını sökmesine ve bir tavan vinci kullanarak tüm rotoru düz bir şekilde yukarıya kaldırıp makineden dışarı çıkarmasına olanak tanır. Bölünmüş muhafazalar olmadığında, teknisyenlerin milleri makinenin yanından yatay olarak çekmesi gerekir; bu da çok büyük bir zemin alanı ve özel çıkarma aletleri gerektirir.
Modüler kanat tasarımlarını dikkatle değerlendirin. Bireysel cıvatalı bıçaklar, rotorun yalnızca hasarlı kısımlarını değiştirmenize olanak tanır. Sağlam istiflenmiş rotorlar, şaftın tamamını çıkarmanızı, hasarsız bıçakları bastırarak çıkarmanızı, kırık diski değiştirmenizi ve tüm yığını yeniden birleştirmenizi gerektirir. Modüler tasarımlar bakım süresini önemli ölçüde azaltır ve yedek parça maliyetlerini düşürür.
Enerji tüketimi işletme giderlerinizi doğrudan etkiler. İşlenmiş malzemenin tonu başına enerji çekimi faktörü. Dişli kutuları ve yataklar için yağlama gereksinimlerini takip edin. Malzemenizin aşındırıcılığına göre yedek bıçakların yıllık maliyetini hesaplayın. İlk satın alma fiyatı daha düşük olan bir makine, sık sık bıçak değişimi gerektiriyorsa, aşırı elektrik tüketiyorsa veya rutin servis için aşırı çalışma saatleri talep ediyorsa, genellikle önemli ölçüde daha yüksek işletme giderlerine neden olur.
Günlük: Kesme haznesini parçalanamayan kalıntılar açısından inceleyin ve otomatik yağlama sistemi seviyelerini doğrulayın.
Haftalık: Tüm ana yatakları gresleyin, dişli kutusu yağ seviyelerini kontrol edin ve temizleme parmaklarında aşırı aşınma olup olmadığını kontrol edin.
Aylık: Tüm montaj cıvatalarını torkla kontrol edin, hidrolik hortumları aşınma açısından inceleyin ve PLC arıza kayıtlarını inceleyin.
Üç ayda bir: Bıçak boşluğu toleranslarını ölçün ve verim düşerse bıçağın keskinleştirilmesi için rotorun çıkarılmasını planlayın.
Ağır endüstriyel ekipmanların kurulumu titiz bir tesis planlaması gerektirir. Tedarik sürecinin başlarında kurulumun fiziksel gerçeklerini ele alın. Beton temellerinizin statik ve dinamik yük gereksinimlerini değerlendirin. Yüksek torklu makineler önemli düzeyde titreşim ve burulma gerilimi oluşturur. Yapısal yorulmayı önlemek için temelin bu dinamik yükleri absorbe etmesi gerekir. Çoğu zaman tesisler, ağır inşaat demiri şiltelerle güçlendirilmiş 4000 PSI beton kullanılarak parçalayıcı için özel olarak dökülmüş izole beton pedlere ihtiyaç duyar.
Hazneler için dikey açıklık, makineyi nasıl yükleyeceğinizi belirler. Tesisinizin yem konveyörleri, kıskaçlı ekskavatörler veya forklift boşaltma siloları için yeterli tavan yüksekliğine sahip olduğundan emin olun. Besleme ve çıkış konveyör sistemleriyle entegrasyon kusursuz olmalıdır. Çıkış konveyörü, kıyılmış malzemeyi hızlı bir şekilde tahliye etmek için yeterli genişliğe ve hıza sahip olmalıdır. Malzemenin kesme bölmesinin altına birikmesi halinde bu, ciddi rotor aşınmasına, ikincil parçalanmaya ve potansiyel sıkışmaya neden olur.
Emisyon kontrolü, toz ve gürültünün azaltılması, mevzuat uyumluluğunu sürdürmek ve işyeri güvenliğini sağlamak için dikkatli bir değerlendirme gerektirir. Gevrek malzemelerin işlenmesi, havada önemli miktarda partikül madde üretir. Entegre toz bastırma sistemlerine olan ihtiyacı değerlendirin. Sisleme sistemleri, yüksek basınçlı su nozullarını kullanarak hazne açıklığında tozu bastırır. Ekstraksiyon davlumbazları havadaki partikülleri harici torbalı filtreleme ünitelerine çeker.
Kentsel sanayi bölgelerinde veya kapalı tesislerde çalışırken akustik muhafazalar gerekli hale gelir. Metal veya yoğun plastiklerin parçalanması, genellikle 90 dB(A)'yı aşan yüksek desibel seviyeleri üretir. Hazne ve kesme odasının etrafındaki akustik paneller, çalışanları işitme hasarından korur ve tesisinizin yerel mesleki gürültü yönetmeliklerine uygun olmasını sağlar.
Tedarik kararınızı kesinleştirmeden önce bu uygulanabilir sonraki adımları atın:
Spesifik atık akışınızın temsili bir örneğini kullanarak üreticiden belgelenmiş malzeme testi talep edin.
Üretim taleplerini, çıktı boyutlarını ve besleme mekanizmasının etkinliğini doğrulamak için bir pilot deneme talep edin.
Tam bıçak değişimi için gereken tam çalışma saatlerini ve aletleri doğrulamak için ayrıntılı bakım kılavuzunu inceleyin.
Ekipmanın fiziksel boyutlarını tesis düzeninize göre doğrulayın ve çıkış konveyörleri ve tavan vinçleri için yeterli açıklık sağlayın.
Üreticinin yerel envanterinden bıçaklar, ara parçalar ve rulmanlar gibi kritik aşınan parçaların bulunabilirliğini ve teslim sürelerini doğrulayın.
C: Bıçak ömrü tamamen malzemenin aşındırıcılığına, çalışma saatlerine ve kullanılan özel çelik alaşımına bağlıdır. Temiz plastiklerin D2 çelik bıçaklarla işlenmesi binlerce saatlik çalışma sağlar. Lastiklerin çelik kayışlarla veya aşındırıcı kir içeren malzemelerle parçalanması bıçak ömrünü önemli ölçüde azaltır ve birkaç ayda bir bileme veya değiştirme gerektirir.
C: Çift şaftlı bir makine, kendi kendini beslemek ve malzemeyi kesmek için içe doğru ters yönde dönen şaftlarla düşük hız ve yüksek tork kullanır ve kaba bir çıktı üretir. Tek şaftlı bir makine, oldukça düzgün, daha küçük bir çıktı partikülü üretmek için yüksek hız, daha düşük tork, bir hidrolik itici şahmerdan ve bir boyutlandırma eleği kullanır.
C: Standart modeller, motor blokları, kalın çelik plakalar veya katı çelik miller gibi ağır katı metalleri işleyemez. Ayrıca, ciddi derecede bıçak arızasına ve şaftın bozulmasına neden olan yüksek derecede patlayıcı malzemeler veya kaya ve beton gibi aşırı aşındırıcı agregalar için de uygun değildirler.
C: Plastik fıçılar, IBC kutuları veya gevşek belediye atıkları gibi hacimli, düşük yoğunluklu veya içi boş öğeleri işlerken hidrolik prese ihtiyaç vardır. Bu öğeler dönen millerin üzerinde sıçrama eğilimindedir. Pres, sürekli beslemeyi sağlamak için onları kesme kancalarına doğru zorlar.
C: Sert bir nesne rotorları sıkıştırdığında PLC, motor amperinde veya hidrolik basınçta ani bir yükselme tespit eder. Sistem, şaftları otomatik olarak durdurur, tıkanıklığı gidermek için dönüşlerini tersine çevirir ve ardından ileri dönüşe devam eder. Bu, motorun yanmasını ve mekanik hasarı önler.
C: Bakım, kesme odasının ve haznenin günlük görsel incelemelerini içerir. Haftalık görevler arasında yatakların yağlanması ve dişli kutusu yağ seviyelerinin kontrol edilmesi yer alır. Üç ayda bir veya yıllık bakım, bıçak aşınmasının incelenmesini, kesme açıklıklarının ayarlanmasını ve çalışma saatlerine göre aşınmış bıçakların, ara parçaların veya temizleme parmaklarının değiştirilmesini gerektirir.
C: Planladığınız çalışma saatleri boyunca en yüksek hacim gereksinimlerinizi ve malzemenin yığın yoğunluğunu birleştirerek verimi hesaplayın. Makinenin darboğaz olmadan yoğun tesis taleplerini karşılamasını sağlamak için ani yükler ve beklenmedik arıza süreleri için her zaman %20'lik bir tamponu hesaba katın.