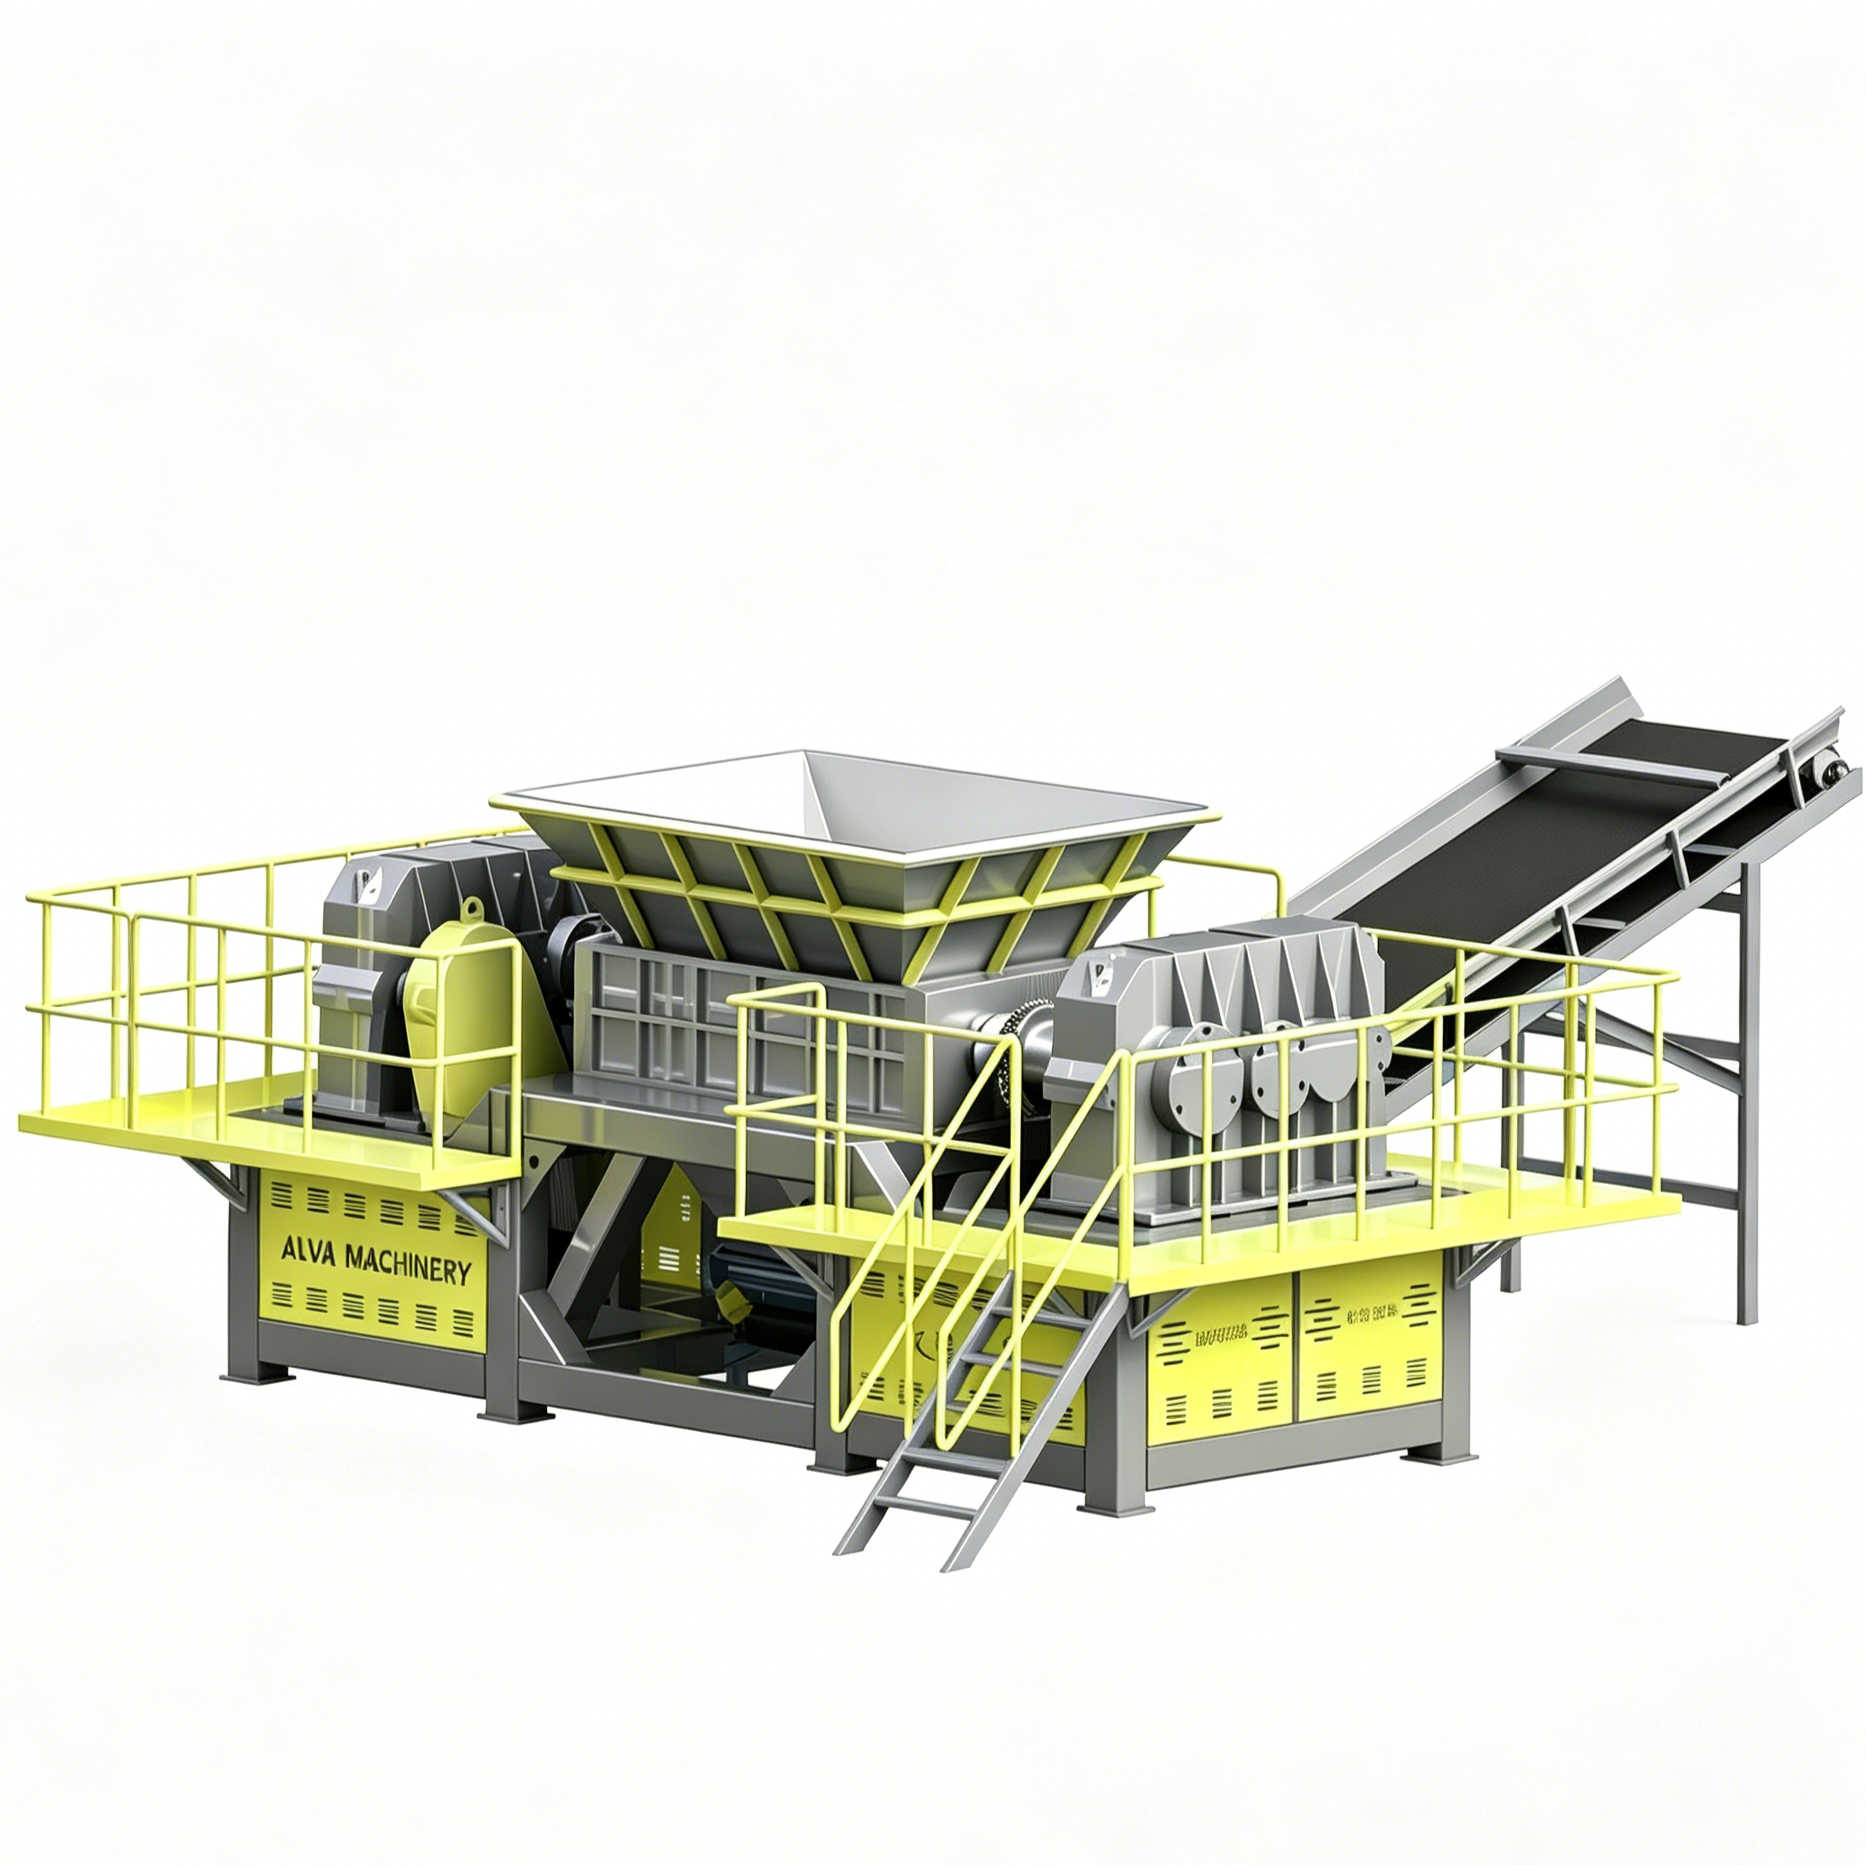
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-09-25 उत्पत्ति: साइट
औद्योगिक सामग्री पुनर्प्राप्ति और मात्रा में कमी के लिए समझौताहीन यांत्रिक बल की आवश्यकता होती है। गलत उपकरण ख़रीदने से गंभीर परिचालन संबंधी बाधाएँ, अत्यधिक रखरखाव की माँग और विनाशकारी डाउनटाइम पैदा होता है। सुविधा प्रबंधक और खरीद इंजीनियर औद्योगिक उपकरणों के एक संतृप्त बाजार में नेविगेट करते हैं। सही मशीन का चयन करने के लिए जटिल तकनीकी विशिष्टताओं - जैसे टॉर्क अनुपात, ब्लेड धातुकर्म, ड्राइव कॉन्फ़िगरेशन और फीडिंग तंत्र - को विशिष्ट अपशिष्ट धाराओं के लिए पूर्वानुमानित परिचालन परिणामों में अनुवाद करने की आवश्यकता होती है। यह मार्गदर्शिका उन इंजीनियरिंग सुविधाओं और परिचालन सुरक्षा उपायों के बारे में बताती है जिनका मूल्यांकन आपको अपनी खरीदारी को अंतिम रूप देने से पहले करना चाहिए। हम अधिकतम थ्रूपुट और विश्वसनीयता सुनिश्चित करने के लिए मशीन क्षमताओं को सीधे आपकी सामग्री स्ट्रीम से मिलान करने पर ध्यान केंद्रित करते हैं।
सामग्री-से-मशीन मिलान: एक श्रेडर की व्यवहार्यता लक्ष्य सामग्री के विशिष्ट घनत्व, आकार और कतरनी ताकत के साथ ब्लेड ज्यामिति और धातु विज्ञान को संरेखित करने पर निर्भर करती है।
पावरट्रेन और ओवरलोड सुरक्षा: सामग्री जाम के दौरान मोटर बर्नआउट को रोकने के लिए स्वचालित पीएलसी-नियंत्रित रिवर्सिंग तंत्र के साथ जोड़े गए उच्च-टॉर्क, कम-स्पीड ड्राइव सिस्टम गैर-परक्राम्य हैं।
रखरखाव पहुंच आरओआई को परिभाषित करती है: मॉड्यूलर शाफ्ट और सुलभ कटिंग कक्षों के साथ डिज़ाइन किए गए उपकरण नियमित ब्लेड प्रतिस्थापन के लिए आवश्यक श्रम घंटों और डाउनटाइम को काफी कम कर देते हैं।
कॉन्फ़िगरेशन संदर्भ: एक डबल शाफ्ट श्रेडर प्राथमिक, मोटे आकार में कमी में उत्कृष्टता प्राप्त करता है। यथार्थवादी थ्रूपुट अपेक्षाओं को स्थापित करने और OpEx को नियंत्रित करने के लिए चार-शाफ्ट मॉडल पर इसकी ऊर्जा और रखरखाव लाभों को समझना महत्वपूर्ण है।
प्राथमिक आकार में कमी के लिए आधारभूत आवश्यकताओं को स्थापित करना आपकी संपूर्ण उपकरण चयन प्रक्रिया को निर्धारित करता है। प्रति घंटे टन में आवश्यक थ्रूपुट, लक्ष्य आउटपुट आकार और इनफ़ीड सामग्री की भौतिक विशेषताओं के आधार पर सफलता को परिभाषित करें। इन कठिन मेट्रिक्स के बिना, मशीन का चयन अनुमान पर निर्भर करता है, जो अनिवार्य रूप से सुविधा क्षेत्र में खराब प्रदर्शन या यांत्रिक विफलता का कारण बनता है।
अलग-अलग श्रेडर कॉन्फ़िगरेशन पूरी तरह से अलग-अलग परिचालन उद्देश्यों को पूरा करते हैं। एक एकल-शाफ्ट श्रेडर उच्च गति पर काम करता है, जो कटिंग ब्लॉकों से सुसज्जित कताई रोटर के खिलाफ सामग्री को मजबूर करने के लिए हाइड्रोलिक पुशर रैम का उपयोग करता है। यह डिज़ाइन अत्यधिक समान आउटपुट आकार उत्पन्न करता है क्योंकि कटिंग कक्ष से बाहर निकलने से पहले सामग्री को आकार देने वाली स्क्रीन से गुजरना होगा। हालाँकि, एकल-शाफ्ट मशीनें भारी, खोखली या अत्यधिक घनी सामग्री के साथ भारी संघर्ष करती हैं जिन्हें तोड़ने के लिए बड़े पैमाने पर प्रारंभिक कतरनी बल की आवश्यकता होती है।
ए डबल शाफ्ट श्रेडर पूरी तरह से अलग यांत्रिक सिद्धांत पर काम करता है। यह इंटरलॉकिंग कटिंग डिस्क से सुसज्जित कम गति, उच्च-टॉर्क काउंटर-रोटेटिंग शाफ्ट का उपयोग करता है जो सामग्री को पकड़ता है और नीचे की ओर खींचता है। यह कॉन्फ़िगरेशन मोटे आकार में कमी लाने में उत्कृष्ट है। यह साइज़िंग स्क्रीन का उपयोग नहीं करता है, जिसका अर्थ है कि आउटपुट आकार केवल काटने वाले ब्लेड की चौड़ाई और हुक की ज्यामिति से निर्धारित होता है। यह डिज़ाइन अत्यधिक गर्मी उत्पन्न किए बिना बड़े पैमाने पर कतरनी बल प्रदान करता है, जो प्लास्टिक या रबर जैसी तापमान-संवेदनशील सामग्री को संसाधित करते समय महत्वपूर्ण है।
चार-शाफ्ट प्रणाली की ओर कदम बढ़ाना केवल तभी समझ में आता है जब आपको एक ही पास में उच्च टॉर्क और समान, स्क्रीन आकार दोनों की आवश्यकता होती है। चार-शाफ्ट मशीनें एक स्क्रीन के ऊपर स्थित दो प्राथमिक कटिंग शाफ्ट और दो माध्यमिक आकार के शाफ्ट का उपयोग करती हैं। ई-कचरा विनाश जैसे विशिष्ट अनुप्रयोगों के लिए प्रभावी होते हुए भी, उनमें महत्वपूर्ण कमियाँ हैं। डबल-शाफ्ट श्रेडर चार-शाफ्ट मॉडल की तुलना में अलग फायदे रखते हैं। वे काफी कम ऊर्जा की खपत करते हैं और बहुत कम रखरखाव की आवश्यकता होती है क्योंकि कम चलने वाले हिस्से होते हैं, ग्रीस लगाने के लिए कम बीयरिंग होते हैं, और साफ़ करने या बदलने के लिए कोई स्क्रीन नहीं होती है। जब आपकी डाउनस्ट्रीम प्रक्रिया के लिए मोटे कटौती पर्याप्त होती है, तो दो-शाफ्ट प्रणाली इष्टतम विकल्प बनी रहती है।
ये मशीनें विशिष्ट प्राथमिक अनुप्रयोगों को असाधारण रूप से अच्छी तरह से संभालती हैं। आदर्श उपयोग के मामलों में नगरपालिका ठोस अपशिष्ट (एमएसडब्ल्यू), भारी प्लास्टिक, यात्री और वाणिज्यिक टायर, ई-कचरा और हल्की स्क्रैप धातु शामिल हैं। प्लास्टिक रीसाइक्लिंग के लिए, ये मशीनें बड़े पर्जिंग, आईबीसी टोट्स और मोटी दीवार वाले एचडीपीई पाइप को आसानी से तोड़ देती हैं। आपको भौतिक सीमाओं को पहचानना होगा। भारी ठोस स्टील ब्लॉक, इंजन ब्लॉक और अत्यधिक अपघर्षक समुच्चय गंभीर जोखिम पैदा करते हैं। इन सामग्रियों को संसाधित करने से ब्लेड का तेजी से क्षरण, शाफ्ट विक्षेपण, या भयावह गियरबॉक्स विफलता होती है।
औद्योगिक श्रेडर कॉन्फ़िगरेशन तुलना |
|||
परिचालन सुविधा |
एकल-शाफ़्ट प्रणाली |
डबल-शाफ्ट प्रणाली |
चार-शाफ्ट प्रणाली |
|---|---|---|---|
घूर्णी गति और टॉर्क |
उच्च गति/कम टॉर्क |
कम गति/उच्च टॉर्क |
कम गति/उच्च टॉर्क |
प्राथमिक आहार तंत्र |
हाइड्रोलिक पुशर राम |
स्व-आहार (गुरुत्वाकर्षण और रोटर्स) |
स्व-आहार (गुरुत्वाकर्षण और रोटर्स) |
आउटपुट कण एकरूपता |
उच्च (स्क्रीन आउटपुट) |
मोटे (अनस्क्रीन आउटपुट) |
उच्च (स्क्रीन आउटपुट) |
सापेक्ष ऊर्जा खपत |
मध्यम |
निम्न से मध्यम |
उच्च |
रखरखाव की जटिलता |
मध्यम |
कम |
उच्च |
आदर्श सामग्री प्रकार |
लकड़ी, समान प्लास्टिक, कागज |
टायर, MSW, भारी प्लास्टिक, ई-अपशिष्ट |
ई-कचरा, मेडिकल अपशिष्ट, हार्ड ड्राइव |
पावरट्रेन आपकी मशीन द्वारा प्रतिरोधी सामग्रियों पर लगाए जाने वाले तीव्र यांत्रिक बल को निर्देशित करता है। मोटर क्षमता और टॉर्क-टू-स्पीड अनुपात का सावधानीपूर्वक मूल्यांकन करें। कम गति, उच्च-टोक़ प्रसंस्करण एक बड़े पैमाने पर यांत्रिक लाभ प्रदान करता है, जिससे मशीन अत्यधिक घर्षण पैदा किए बिना घनी सामग्री को काटने की अनुमति देती है। प्लास्टिक या रबर को संसाधित करते समय गर्मी उत्पन्न करना हानिकारक होता है, क्योंकि यह पिघलने, शाफ्ट के चारों ओर सामग्री लपेटने और अंततः बीयरिंग सील विफलता का कारण बनता है।
अपने सामग्री प्रवाह के अपेक्षित थोक घनत्व के विरुद्ध किलोवाट (किलोवाट) या अश्वशक्ति (एचपी) रेटिंग का मूल्यांकन करें। यदि गियर रिडक्शन अनुपात गलत है तो उच्च हॉर्स पावर रेटिंग स्वचालित रूप से बेहतर प्रदर्शन के बराबर नहीं होती है। गियरबॉक्स मोटर की गति को घूर्णी टॉर्क में परिवर्तित करता है। सघन सामग्रियों को काटने वाले शाफ्ट पर टॉर्क को अधिकतम करने के लिए आक्रामक गियर कटौती की आवश्यकता होती है। विशेष रूप से शॉक-लोड अनुप्रयोगों के लिए डिज़ाइन किए गए हेवी-ड्यूटी ग्रहीय या हेलिकल गियरबॉक्स की तलाश करें।
हाइड्रोलिक और इलेक्ट्रिक ड्राइव सिस्टम के बीच चयन करने से परिचालन मापदंडों और सुविधा बुनियादी ढांचे की आवश्यकताओं में मौलिक परिवर्तन होता है। इलेक्ट्रिक ड्राइव कई स्थिर सुविधाओं के लिए विशिष्ट लाभ प्रदान करते हैं। वे निरंतर संचालन के दौरान उच्च ऊर्जा दक्षता प्रदान करते हैं और कम प्रारंभिक पूंजी व्यय की आवश्यकता होती है। इलेक्ट्रिक ड्राइव सुसंगत, पूर्वानुमानित सामग्री धाराओं के लिए उपयुक्त हैं जहां शॉक लोड न्यूनतम हैं। आधुनिक इलेक्ट्रिक सिस्टम अक्सर बेहतर गति नियंत्रण प्रदान करने और स्टार्टअप के दौरान इनरश करंट को कम करने के लिए वेरिएबल फ्रीक्वेंसी ड्राइव्स (वीएफडी) का उपयोग करते हैं।
हाइड्रोलिक ड्राइव अलग तरीके से काम करते हैं, कटिंग शाफ्ट पर सीधे लगे हाइड्रोलिक मोटर्स को चलाने के लिए एक स्टैंडअलोन हाइड्रोलिक पावर यूनिट (एचपीयू) का उपयोग करते हैं। यह सेटअप अत्यधिक परिवर्तनशील या आघात-प्रवण सामग्रियों के लिए अत्यधिक लाभ प्रदान करता है। हाइड्रोलिक सिस्टम विद्युत संपर्ककर्ताओं पर दबाव डाले बिना तात्कालिक उलट क्षमता प्रदान करते हैं। वे बेहतर शॉक लोड अवशोषण प्रदान करते हैं, यांत्रिक घटकों को अचानक जाम से बचाते हैं। वे शून्य आरपीएम पर अधिकतम पीक टॉर्क भी प्रदान करते हैं, जिससे मशीन को कठिन सामग्री को बिना रुके चबाने की अनुमति मिलती है। उच्च परिचालन व्यय और बढ़ी हुई रखरखाव जटिलता के विरुद्ध इन लाभों को संतुलित करें। हाइड्रोलिक द्रव को तेल कूलर के माध्यम से नियमित निगरानी, निस्पंदन और सक्रिय तापमान प्रबंधन की आवश्यकता होती है।
आधारभूत अश्वशक्ति आवश्यकताओं को स्थापित करने के लिए प्रति घंटे टन में कुल आवश्यक थ्रूपुट की गणना करें।
हाइड्रोलिक ड्राइव आवश्यक है या नहीं यह निर्धारित करने के लिए संभावित शॉक लोड (उदाहरण के लिए, एमएसडब्ल्यू में छिपी धातु) के लिए सामग्री धारा का विश्लेषण करें।
सत्यापित करें कि सुविधा का विद्युत बुनियादी ढांचा बड़े इलेक्ट्रिक मोटरों के स्टार्टअप एम्परेज ड्रॉ को संभाल सकता है।
हाइड्रोलिक ड्राइव का चयन करते समय स्टैंडअलोन हाइड्रोलिक पावर इकाइयों और कूलिंग सिस्टम के लिए उपलब्ध भौतिक स्थान का मूल्यांकन करें।
काटने वाला कक्ष किसी के दिल का प्रतिनिधित्व करता है वाणिज्यिक श्रेडर मशीन । ब्लेड ज्यामिति और हुक कॉन्फ़िगरेशन यह तय करते हैं कि मशीन आपके विशिष्ट अपशिष्ट प्रवाह को कितनी प्रभावी ढंग से संसाधित करती है। हुक की संख्या, हुक आकार और समग्र ब्लेड मोटाई का मूल्यांकन करें। इंटरलॉकिंग, हुक-आकार की कटिंग डिस्क से सुसज्जित समानांतर शाफ्ट का अंदरूनी काउंटर-रोटेशन सामग्री की आक्रामकता को निर्धारित करता है और अंतिम कटे हुए कण आकार को निर्धारित करता है।
ब्लेड पर कम हुक के परिणामस्वरूप अधिक आक्रामक दंश होता है। एक सिंगल या डबल-हुक डिज़ाइन 55-गैलन ड्रम जैसी भारी, खोखली वस्तुओं के लिए अच्छा काम करता है जो खाने में बाधा डालते हैं। प्रति ब्लेड अधिक हुक छोटे, अधिक बार काटने का काम करते हैं, जो मोटे प्लास्टिक पर्जिंग या रबर ब्लॉक जैसी घनी, ठोस सामग्री के लिए उपयुक्त होते हैं। ब्लेड की मोटाई सीधे कटे हुए आउटपुट स्ट्रिप्स की चौड़ाई से संबंधित होती है। पतले ब्लेड छोटे कण उत्पन्न करते हैं लेकिन भारी भार के तहत पार्श्व विक्षेपण और टूटने के प्रति अधिक संवेदनशील होते हैं।
सामग्री की कठोरता और ताप उपचार मानक महत्वपूर्ण मूल्यांकन बिंदु हैं। कटिंग डिस्क के लिए उच्च शक्ति, ताप-उपचारित मिश्र धातु स्टील्स की मांग करें। सामान्य औद्योगिक मानकों में D2 टूल स्टील, H13 टूल स्टील, या विशेष मालिकाना मिश्र धातु शामिल हैं। डी2 स्टील अपनी उच्च कार्बन और क्रोमियम सामग्री के कारण असाधारण घिसाव प्रतिरोध प्रदान करता है, जो इसे गंदगी वाले टायर और स्टील बेल्ट जैसे अपघर्षक पदार्थों के लिए उपयुक्त बनाता है। H13 स्टील बेहतर कठोरता और आघात प्रतिरोध प्रदान करता है, अप्रत्याशित धातु समावेशन का सामना करने पर ब्लेड को टूटने से बचाता है।
ऑपरेटरों को ब्लेड की कठोरता और कठोरता के बीच निरंतर व्यापार-बंद का सामना करना पड़ता है। कठोर ब्लेड (उदाहरण के लिए, 58-60 एचआरसी) घिसाव को रोकते हैं लेकिन भंगुर हो जाते हैं। कठोर ब्लेड (उदाहरण के लिए, 50-54 एचआरसी) प्रभावों को अवशोषित करते हैं लेकिन तेजी से अपनी धार खो देते हैं। धातुकर्म को अपनी प्राथमिक सामग्री धारा से मिलाएँ। यदि आपकी सामग्री में बार-बार, अप्रत्याशित धातु संदूषक होते हैं, तो विनाशकारी ब्लेड विफलता को रोकने के लिए पूर्ण कठोरता पर कठोरता को प्राथमिकता दें।
शाफ्ट इंटरलॉकिंग यांत्रिकी और सटीक मशीनिंग प्रीमियम मशीनों को निम्न मॉडल से अलग करती है। काउंटर-रोटेटिंग कटिंग डिस्क के बीच कड़ी सहनशीलता अनिवार्य है। परिशुद्धता रिक्ति स्वच्छ कतरनी कार्रवाई सुनिश्चित करती है। यदि ब्लेड के बीच का अंतर बहुत बड़ा है, तो मशीन सामग्री को काटने के बजाय फाड़ देगी या मोड़ देगी। यह फाड़ने की क्रिया थ्रूपुट को ख़राब करती है, ऊर्जा की खपत को बढ़ाती है, और शाफ्ट के चारों ओर सामग्री को लपेटने का कारण बनती है, जिसे साफ़ करने के लिए मैन्युअल हस्तक्षेप की आवश्यकता होती है।
सामान्य श्रेडर ब्लेड धातुकर्म तुलना |
|||
इस्पात मिश्र धातु प्रकार |
प्राथमिक विशेषता |
आदर्श अनुप्रयोग |
भेद्यता |
|---|---|---|---|
D2 टूल स्टील |
उच्च पहनने का प्रतिरोध |
प्लास्टिक, टायर, कागज साफ करें |
भारी आघात भार के तहत भंगुर |
H13 टूल स्टील |
उच्च आघात प्रतिरोध |
मिश्रित MSW, हल्की स्क्रैप धातु |
अपघर्षक पदार्थों पर किनारों का तेजी से घिसाव |
हार्डॉक्स 500/600 |
उत्कृष्ट कठोरता |
भारी निर्माण अपशिष्ट |
टूल स्टील्स की तुलना में कम धार प्रतिधारण |
कस्टम केस-कठोर |
कठोर बाहरी भाग, कठोर कोर |
अत्यधिक परिवर्तनशील अपशिष्ट धाराएँ |
उच्च प्रतिस्थापन लागत |
सामग्री का परिचय समग्र थ्रूपुट दक्षता को निर्धारित करता है। सेल्फ-फीडिंग मैकेनिक्स कटिंग चैंबर की ज्यामिति और शाफ्ट के अंदरूनी घुमाव पर निर्भर करते हैं। जैसे ही शाफ्ट एक-दूसरे की ओर मुड़ते हैं, हुक स्वाभाविक रूप से सामग्री को पकड़ते हैं और नीचे की ओर खींचते हैं। कई सघन या भारी सामग्रियों के लिए, गुरुत्वाकर्षण और रोटर क्रिया बाहरी सहायता के बिना पर्याप्त पोषण बल प्रदान करती है। हॉपर की दीवारों का कोण भी एक भूमिका निभाता है; खड़ी दीवारें सामग्री को आपस में जुड़ने से रोकती हैं और काटने वाले क्षेत्र में निरंतर प्रवाह सुनिश्चित करती हैं।
कुछ अपशिष्ट धाराएँ इस प्राकृतिक आहार प्रक्रिया का विरोध करती हैं। समझें कि वैकल्पिक हाइड्रोलिक रैम या प्रेस सहायता कब निर्दिष्ट करनी है। भारी, खोखली या कम घनत्व वाली सामग्री अक्सर हॉपर के पार जाती है। आईबीसी टोट्स, बड़े प्लास्टिक बैरल, या ढीले नगरपालिका ठोस अपशिष्ट जैसे आइटम रोटर्स के शीर्ष पर उछलते हैं, जो हुक के शुरुआती काटने का विरोध करते हैं।
एक हाइड्रोलिक प्रेस सहायता काटने वाले कक्ष के ऊपर या उसके निकट स्थापित होती है। यह भौतिक रूप से जिद्दी सामग्रियों को काटने वाले शाफ्ट में नीचे धकेलता है। यह निरंतर दबाव सुनिश्चित करता है कि ब्लेड लगातार थ्रूपुट बनाए रखते हुए सामग्री को पकड़ सकें। प्रेस की सहायता के बिना, खोखली वस्तुओं को संसाधित करने से निष्क्रिय समय बढ़ जाता है और परिचालन दक्षता गंभीर रूप से कम हो जाती है। यह वैकल्पिक तंत्र आवश्यक है या नहीं यह निर्धारित करने के लिए अपनी सामग्री के थोक घनत्व का मूल्यांकन करें। यदि आपकी सामग्री का वजन 10 पाउंड प्रति घन फुट से कम है, तो लगभग हमेशा एक रैम सहायता की आवश्यकता होती है।
औद्योगिक कतरन वातावरण अप्रत्याशित हैं। बिना कटे हुए आइटम अनिवार्य रूप से काटने वाले कक्ष में प्रवेश करेंगे। ऑटो-रिवर्सिंग तंत्र और जाम निवारण प्रणालियाँ आपके निवेश को भयावह यांत्रिक विफलता से बचाती हैं। यह सुनिश्चित करने के लिए कि मशीन मानव रहित संचालन के दौरान अपनी सुरक्षा कर सके, अधिभार का पता लगाने की प्रक्रिया को समझें।
जब सामग्री जाम के दौरान टॉर्क सीमा पार हो जाती है, तो सिस्टम को तुरंत प्रतिक्रिया देनी चाहिए। नियंत्रण प्रणाली मोटर एम्परेज (इलेक्ट्रिक ड्राइव में) या हाइड्रोलिक दबाव (हाइड्रोलिक ड्राइव में) में स्पाइक का पता लगाती है। सिस्टम स्वचालित रूप से शाफ्ट रोटेशन को रोक देता है, जाम को साफ़ करने के लिए शाफ्ट को उलट देता है, सामग्री को पुन: व्यवस्थित करता है, और आगे के संचालन को फिर से शुरू करता है। यह पूरा क्रम ऑपरेटर के हस्तक्षेप के बिना स्वचालित रूप से होता है। यदि मशीन एक ही वस्तु पर बार-बार जाम होती है - आमतौर पर लगातार तीन बार - तो यह बंद हो जाती है और एक दृश्य या श्रव्य अलार्म चालू हो जाता है।
प्रोग्रामयोग्य लॉजिक कंट्रोलर (पीएलसी) और सेंसर एकीकरण इन सुरक्षा उपायों का मस्तिष्क बनाते हैं। पीएलसी नियंत्रण प्रणाली की परिष्कार का मूल्यांकन करें। पीएलसी लगातार महत्वपूर्ण मापदंडों की निगरानी करता है, मोटर एम्परेज, हाइड्रोलिक द्रव दबाव और मुख्य असर तापमान पर नज़र रखता है। यदि बियरिंग का तापमान सुरक्षित परिचालन सीमा से अधिक हो जाता है, तो पीएलसी सील के क्षरण और बियरिंग की विफलता को रोकने के लिए मशीन को रोक देता है।
पीएलसी के भीतर डेटा लॉगिंग क्षमताएं पूर्वानुमानित रखरखाव में सहायता करती हैं। ऐतिहासिक एम्परेज स्पाइक्स और परिचालन घंटों को ट्रैक करके, रखरखाव टीमें भविष्यवाणी करती हैं कि ब्लेड को कब तेज करने या बदलने की आवश्यकता होती है। यह सटीक नियंत्रण ऑपरेटर की जवाबदेही में सुधार करता है और यह सुनिश्चित करता है कि मशीन अपनी डिज़ाइन की गई यांत्रिक सीमाओं के भीतर सख्ती से संचालित हो।
ब्लेड, स्पेसर और सफ़ाई करने वाली उंगलियाँ घिसे-पिटे हिस्से हैं। वे समय के साथ खराब हो जाते हैं और प्रतिस्थापन की आवश्यकता होती है। तकनीशियन कितनी आसानी से कटिंग चैंबर तक पहुंचते हैं, इसके आधार पर मशीनों का मूल्यांकन करें। जटिल, संलग्न डिज़ाइन नियमित रखरखाव को बहु-दिवसीय परिचालन शटडाउन में बदल देते हैं, जिससे सुविधा उत्पादन पर गंभीर प्रभाव पड़ता है।
ब्लेड और शाफ्ट प्रतिस्थापन के लिए मॉड्यूलर डिज़ाइन जीवनचक्र के खर्चों को भारी प्रभावित करता है। विभाजित-असर वाले आवासों की तलाश करें। एक स्प्लिट हाउसिंग तकनीशियनों को बेयरिंग असेंबली के ऊपरी आधे हिस्से को खोलने और ओवरहेड क्रेन का उपयोग करके पूरे रोटर को सीधे मशीन से ऊपर और बाहर उठाने की अनुमति देती है। विभाजित आवासों के बिना, तकनीशियनों को शाफ्ट को मशीन के किनारे से क्षैतिज रूप से खींचना होगा, जिसके लिए बड़े पैमाने पर फर्श की जगह और विशेष निष्कर्षण टूलींग की आवश्यकता होती है।
मॉड्यूलर ब्लेड डिज़ाइन का सावधानीपूर्वक मूल्यांकन करें। अलग-अलग बोल्ट-ऑन ब्लेड आपको रोटर के केवल क्षतिग्रस्त हिस्सों को बदलने की अनुमति देते हैं। सॉलिड स्टैक्ड रोटर्स के लिए आपको पूरे शाफ्ट को हटाने, क्षतिग्रस्त ब्लेडों को दबाने, टूटी हुई डिस्क को बदलने और पूरे स्टैक को फिर से इकट्ठा करने की आवश्यकता होती है। मॉड्यूलर डिज़ाइन रखरखाव डाउनटाइम और प्रतिस्थापन भाग की लागत को काफी कम कर देता है।
ऊर्जा की खपत सीधे आपके परिचालन खर्चों को प्रभावित करती है। प्रसंस्कृत सामग्री के प्रति टन ऊर्जा खपत का कारक। गियरबॉक्स और बीयरिंग के लिए ट्रैक स्नेहन आवश्यकताएँ। अपनी सामग्री की घर्षण क्षमता के आधार पर प्रतिस्थापन चाकू की वार्षिक लागत की गणना करें। यदि मशीन को बार-बार ब्लेड बदलने की आवश्यकता होती है, अत्यधिक बिजली की खपत होती है, या नियमित सर्विसिंग के लिए अत्यधिक श्रम घंटों की आवश्यकता होती है, तो कम प्रारंभिक खरीद मूल्य वाली मशीन को अक्सर काफी अधिक परिचालन खर्च उठाना पड़ता है।
प्रतिदिन: काटने योग्य मलबे के लिए काटने वाले कक्ष का निरीक्षण करें और ऑटो-ल्यूब सिस्टम स्तर का सत्यापन करें।
साप्ताहिक: सभी मुख्य बीयरिंगों को चिकना करें, गियरबॉक्स के तेल के स्तर की जाँच करें, और अत्यधिक घिसाव के लिए सफाई करने वाली उंगलियों का निरीक्षण करें।
मासिक: टॉर्क सभी बढ़ते बोल्टों की जांच करता है, घर्षण के लिए हाइड्रोलिक होसेस का निरीक्षण करता है, और पीएलसी गलती लॉग की समीक्षा करता है।
त्रैमासिक: ब्लेड गैप सहनशीलता को मापें और यदि थ्रूपुट गिरता है तो ब्लेड को तेज करने के लिए रोटर हटाने का शेड्यूल करें।
भारी औद्योगिक उपकरण स्थापित करने के लिए कठोर सुविधा योजना की आवश्यकता होती है। खरीद प्रक्रिया के प्रारंभ में ही स्थापना की भौतिक वास्तविकताओं पर ध्यान दें। अपनी कंक्रीट नींव के लिए स्थिर और गतिशील लोड आवश्यकताओं का मूल्यांकन करें। उच्च-टोक़ मशीनें महत्वपूर्ण कंपन और मरोड़ वाला तनाव उत्पन्न करती हैं। संरचनात्मक थकान को रोकने के लिए नींव को इन गतिशील भारों को अवशोषित करना चाहिए। अक्सर, सुविधाओं के लिए विशेष रूप से श्रेडर के लिए डाले गए पृथक कंक्रीट पैड की आवश्यकता होती है, जिसमें भारी रीबार मैट के साथ प्रबलित 4000 पीएसआई कंक्रीट का उपयोग किया जाता है।
हॉपर के लिए ऊर्ध्वाधर निकासी यह तय करती है कि आप मशीन को कैसे लोड करते हैं। सुनिश्चित करें कि आपकी सुविधा में फ़ीड कन्वेयर, ग्रैपल एक्सकेवेटर, या फोर्कलिफ्ट टिपिंग डिब्बे के लिए पर्याप्त छत की ऊंचाई है। इनफ़ीड और आउटफ़ीड कन्वेयर सिस्टम के साथ एकीकरण निर्बाध होना चाहिए। कटी हुई सामग्री को शीघ्रता से निकालने के लिए आउटफ़ीड कन्वेयर में पर्याप्त चौड़ाई और गति होनी चाहिए। यदि सामग्री काटने वाले कक्ष के नीचे जमा हो जाती है, तो यह गंभीर रोटर घिसाव, द्वितीयक टुकड़े-टुकड़े होने और संभावित जामिंग का कारण बनता है।
नियामक अनुपालन बनाए रखने और कार्यस्थल सुरक्षा सुनिश्चित करने के लिए उत्सर्जन नियंत्रण, धूल और शोर शमन के लिए सावधानीपूर्वक मूल्यांकन की आवश्यकता होती है। भुरभुरी सामग्रियों के प्रसंस्करण से महत्वपूर्ण वायुजनित कण उत्पन्न होते हैं। एकीकृत धूल दमन प्रणालियों की आवश्यकता का मूल्यांकन करें। मिस्टिंग सिस्टम उच्च दबाव वाले पानी के नोजल का उपयोग करके हॉपर के उद्घाटन पर धूल को दबाते हैं। निष्कर्षण हुड हवाई कणों को बाहरी बैगहाउस निस्पंदन इकाइयों में खींचते हैं।
शहरी औद्योगिक क्षेत्रों या संलग्न सुविधाओं में संचालन करते समय ध्वनिक बाड़े आवश्यक हो जाते हैं। धातु या घने प्लास्टिक को काटने से उच्च डेसिबल स्तर उत्पन्न होता है, जो अक्सर 90 डीबी (ए) से अधिक होता है। हॉपर और कटिंग चैंबर के चारों ओर ध्वनिक पैनलिंग श्रमिकों को सुनने की क्षति से बचाता है और आपकी सुविधा को स्थानीय व्यावसायिक शोर अध्यादेशों के अनुरूप रखता है।
अपने खरीद निर्णय को अंतिम रूप देने से पहले ये कार्रवाई योग्य अगले कदम उठाएँ:
अपने विशिष्ट अपशिष्ट प्रवाह के प्रतिनिधि नमूने का उपयोग करके निर्माता से प्रलेखित सामग्री परीक्षण का अनुरोध करें।
थ्रूपुट दावों, आउटपुट आकार और फीडिंग तंत्र की प्रभावशीलता को सत्यापित करने के लिए एक पायलट परीक्षण की मांग करें।
पूर्ण ब्लेड परिवर्तन के लिए आवश्यक सटीक श्रम घंटों और टूलींग की पुष्टि करने के लिए विस्तृत रखरखाव मैनुअल की समीक्षा करें।
आउटफ़ीड कन्वेयर और ओवरहेड क्रेन के लिए पर्याप्त निकासी सुनिश्चित करते हुए, अपनी सुविधा लेआउट के अनुसार उपकरण के भौतिक आयामों को सत्यापित करें।
निर्माता की स्थानीय सूची से ब्लेड, स्पेसर और बीयरिंग जैसे महत्वपूर्ण पहनने वाले हिस्सों की उपलब्धता और लीड समय की पुष्टि करें।
उत्तर: ब्लेड का जीवनकाल पूरी तरह से सामग्री के घर्षण, संचालन के घंटों और उपयोग किए गए विशिष्ट स्टील मिश्र धातु पर निर्भर करता है। डी2 स्टील ब्लेड के साथ स्वच्छ प्लास्टिक को संसाधित करने से हजारों घंटे का ऑपरेशन मिलता है। स्टील बेल्ट या अपघर्षक गंदगी युक्त सामग्री के साथ टायरों को काटने से ब्लेड का जीवन काफी कम हो जाता है, जिससे हर कुछ महीनों में तेज करने या बदलने की आवश्यकता होती है।
ए: एक डबल शाफ्ट मशीन स्वयं-फ़ीड और कतरनी सामग्री के लिए आवक काउंटर-रोटेटिंग शाफ्ट के साथ कम गति और उच्च टोक़ का उपयोग करती है, जिससे मोटे आउटपुट का उत्पादन होता है। एक एकल शाफ्ट मशीन अत्यधिक समान, छोटे आउटपुट कण का उत्पादन करने के लिए उच्च गति, कम टॉर्क, एक हाइड्रोलिक पुशर रैम और एक साइज़िंग स्क्रीन का उपयोग करती है।
ए: मानक मॉडल इंजन ब्लॉक, मोटी स्टील प्लेट या ठोस स्टील शाफ्ट जैसी भारी ठोस धातुओं को संसाधित नहीं कर सकते हैं। वे अत्यधिक विस्फोटक सामग्री या चट्टानों और कंक्रीट जैसे अत्यधिक अपघर्षक समुच्चय के लिए भी अनुपयुक्त हैं, जो विनाशकारी ब्लेड विफलता और शाफ्ट विरूपण का कारण बनते हैं।
उत्तर: प्लास्टिक बैरल, आईबीसी टोट्स, या ढीले नगरपालिका कचरे जैसी भारी, कम घनत्व वाली या खोखली वस्तुओं को संसाधित करते समय एक हाइड्रोलिक प्रेस की आवश्यकता होती है। ये वस्तुएँ घूमने वाले शाफ्ट के ऊपर उछलती हैं। निरंतर फीडिंग सुनिश्चित करने के लिए प्रेस उन्हें काटने वाले हुकों में डाल देती है।
ए: जब कोई कठोर वस्तु रोटर्स को जाम कर देती है, तो पीएलसी मोटर एम्परेज या हाइड्रोलिक दबाव में अचानक वृद्धि का पता लगाता है। सिस्टम स्वचालित रूप से शाफ्ट को रोक देता है, रुकावट को दूर करने के लिए उनके घूर्णन को उलट देता है, और फिर आगे की ओर घूमना शुरू कर देता है। यह मोटर बर्नआउट और यांत्रिक क्षति को रोकता है।
ए: रखरखाव में कटिंग चैंबर और हॉपर का दैनिक दृश्य निरीक्षण शामिल है। साप्ताहिक कार्यों में बीयरिंगों को चिकनाई देना और गियरबॉक्स तेल के स्तर की जाँच करना शामिल है। त्रैमासिक या वार्षिक रखरखाव के लिए ब्लेड घिसाव का निरीक्षण करना, काटने की मंजूरी को समायोजित करना, और घिसे हुए चाकू, स्पेसर को बदलना या परिचालन घंटों के आधार पर उंगलियों की सफाई की आवश्यकता होती है।
उत्तर: अपने नियोजित परिचालन घंटों के दौरान अपनी चरम मात्रा आवश्यकताओं और सामग्री के थोक घनत्व को मिलाकर थ्रूपुट की गणना करें। सर्ज लोड और अप्रत्याशित डाउनटाइम के लिए हमेशा 20% बफर को ध्यान में रखें ताकि यह सुनिश्चित हो सके कि मशीन किसी बाधा के बिना चरम सुविधा मांगों को संभालती है।