Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 2026-09-25 Паходжанне: Сайт
Прамысловае аднаўленне матэрыялаў і памяншэнне аб'ёмаў патрабуюць бескампраміснай механічнай сілы. Закупка няправільнага абсталявання стварае сур'ёзныя працоўныя вузкія месцы, празмерныя патрабаванні да абслугоўвання і катастрафічныя прастоі. Менеджэры аб'ектаў і інжынеры па закупках арыентуюцца на насычаным рынку прамысловага абсталявання. Выбар правільнай машыны патрабуе перакладу складаных тэхнічных спецыфікацый, такіх як каэфіцыент крутоўнага моманту, металургія ляза, канфігурацыя прывада і механізмы падачы, у прадказальныя вынікі працы для канкрэтных патокаў адходаў. У гэтым кіраўніцтве разбіваюцца інжынерныя асаблівасці і эксплуатацыйныя меры бяспекі, якія вы павінны ацаніць перад завяршэннем пакупкі. Мы арыентуемся на адпаведнасць магчымасцей машыны непасрэдна вашаму матэрыяльнаму патоку, каб забяспечыць максімальную прапускную здольнасць і надзейнасць.
Супастаўленне матэрыялу з машынай: жыццяздольнасць здрабняльніка залежыць ад сумяшчэння геаметрыі ляза і металургіі з пэўнай шчыльнасцю, памерам і трываласцю на зрух мэтавага матэрыялу.
Сілавая трансмісія і абарона ад перагрузкі: сістэмы прывада з высокім крутоўным момантам і нізкай хуткасцю ў спалучэнні з аўтаматызаванымі механізмамі рэверсу, якія кіруюцца ПЛК, не падлягаюць абмеркаванню для прадухілення перагарання рухавіка падчас затораў матэрыялу.
Даступнасць тэхнічнага абслугоўвання вызначае рэнтабельнасць інвестыцый: абсталяванне, распрацаванае з модульнымі валамі і даступнымі рэжучымі камерамі, значна скарачае працоўныя гадзіны і час прастою, неабходны для звычайнай замены ляза.
Кантэкст канфігурацыі: здрабняльнік з падвойным валам выдатна спраўляецца з першасным грубым памяншэннем памеру. Разуменне яго пераваг у энергетыцы і тэхнічным абслугоўванні перад мадэлямі з чатырма валамі мае вырашальнае значэнне для ўстанаўлення рэалістычных чаканняў прапускной здольнасці і кантролю аперацыйных выдаткаў.
Усталяванне базавых патрабаванняў да памяншэння першаснага памеру вызначае ўвесь працэс выбару абсталявання. Вызначце поспех патрабаванай прапускной здольнасцю ў тонах у гадзіну, мэтавым памерам выхаду і фізічнымі характарыстыкамі падачы матэрыялу. Без гэтых жорсткіх паказчыкаў выбар машыны абапіраецца на здагадкі, якія непазбежна прыводзяць да недастатковай прадукцыйнасці або механічнай паломкі на падлозе аб'екта.
Розныя канфігурацыі здрабняльніка служаць цалкам розным эксплуатацыйным мэтам. Аднаўальны здрабняльнік працуе на высокіх хуткасцях, выкарыстоўваючы гідраўлічны штурхальнік, каб прыціснуць матэрыял да круцільнага ротара, абсталяванага рэжучымі блокамі. Гэтая канструкцыя забяспечвае вельмі аднастайны выхадны памер, таму што матэрыял павінен прайсці праз сіта для праклейвання перад выхадам з камеры рэзкі. Аднак аднавальныя машыны цяжка працуюць з грувасткімі, полымі або вельмі шчыльнымі матэрыяламі, для разбурэння якіх патрабуецца велізарная першапачатковая сіла зруху.
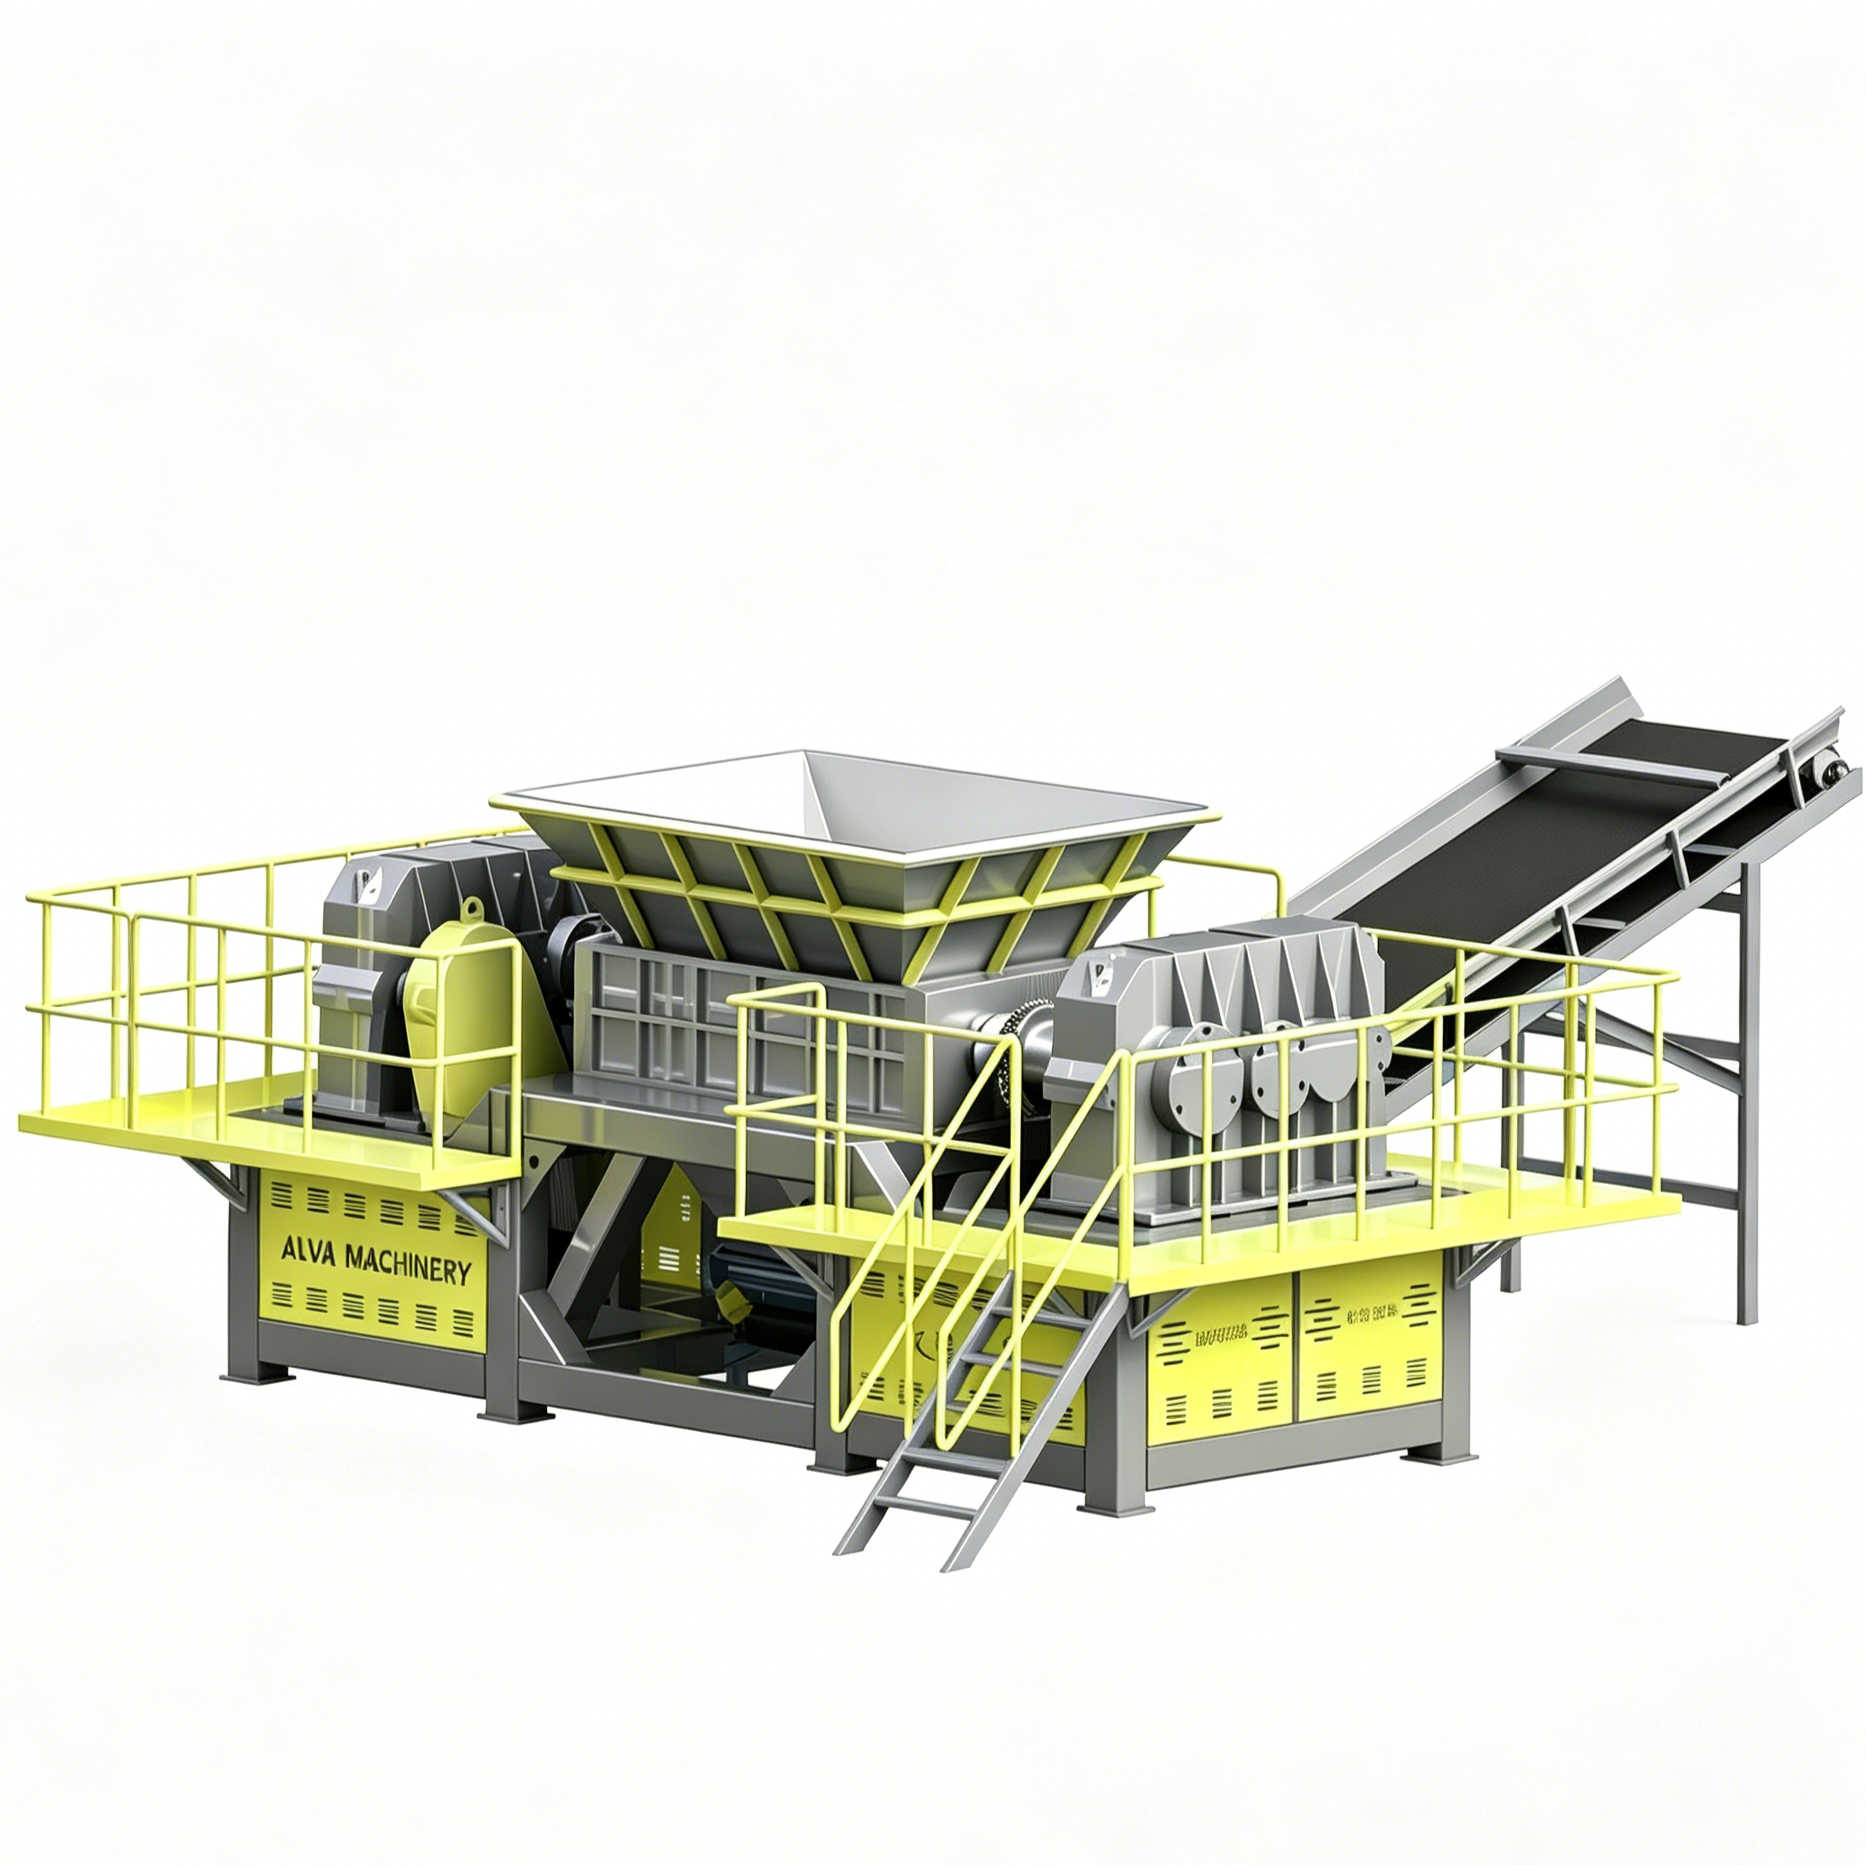
А Двухваловой здрабняльнік працуе на зусім іншым механічным прынцыпе. У ім выкарыстоўваюцца нізкахуткасныя валы з высокім крутоўным момантам, якія верцяцца ў процілеглым кірунку, абсталяваныя злучанымі рэжучымі дыскамі, якія захопліваюць і цягнуць матэрыял уніз. Гэтая канфігурацыя адрозніваецца грубым памяншэннем памеру. Ён не выкарыстоўвае экран памеру, гэта значыць, што выходны памер вызначаецца выключна шырынёй рэжучых лязоў і геаметрыяй гаплікаў. Гэтая канструкцыя забяспечвае велізарную сілу зруху без выдзялення празмернага цяпла, што вельмі важна пры апрацоўцы адчувальных да тэмпературы матэрыялаў, такіх як пластмасы або гума.
Пераход да чатырохвальнай сістэмы мае сэнс толькі тады, калі вам патрэбны як высокі крутоўны момант, так і раўнамерная праверка памераў за адзін праход. Чатырохвалавыя машыны выкарыстоўваюць два асноўныя рэжучыя валы і два другасныя размеркавальныя валы, размешчаныя над экранам. Нягледзячы на тое, што яны эфектыўныя для пэўных прыкладанняў, такіх як знішчэнне электронных адходаў, яны маюць істотныя недахопы. Двухвальные здрабняльнікі маюць відавочныя перавагі ў параўнанні з чатырохвальнымі мадэлямі. Яны спажываюць значна менш энергіі і патрабуюць значна меншага абслугоўвання, таму што ў іх менш рухомых частак, менш падшыпнікаў, якія трэба змазваць, і няма экранаў, якія трэба ачысціць або замяніць. Калі грубага абмяншэння дастаткова для наступнага працэсу, двухвальная сістэма застаецца аптымальным выбарам.
Гэтыя машыны выключна добра спраўляюцца з пэўнымі асноўнымі прыкладаннямі. Ідэальныя варыянты выкарыстання ўключаюць цвёрдыя бытавыя адходы (ТБО), буйнагабарытныя пластмасы, легкавыя і камерцыйныя шыны, электронныя адходы і лёгкі металалом. Для перапрацоўкі пластыка гэтыя машыны лёгка разбураюць вялікія ачысткі, сумкі IBC і таўстасценныя трубы з ПНД. Вы павінны прызнаць матэрыяльныя абмежаванні. Цяжкія цвёрдыя сталёвыя блокі, блокі рухавікоў і высокаабразіўныя запаўняльнікі ўяўляюць сур'ёзную небяспеку. Апрацоўка гэтых матэрыялаў выклікае хуткую дэградацыю ляза, прагін вала або катастрафічны выхад з ладу каробкі перадач.
Параўнанне канфігурацыі прамысловага здрабняльніка |
|||
Функцыя эксплуатацыі |
Одновальная сістэма |
Двухвальная сістэма |
Чатырохвальная сістэма |
|---|---|---|---|
Хуткасць кручэння і крутоўны момант |
Высокая хуткасць / нізкі крутоўны момант |
Нізкая хуткасць / высокі крутоўны момант |
Нізкая хуткасць / высокі крутоўны момант |
Механізм першаснага харчавання |
Гідраўлічны штурхач |
Самастойнае харчаванне (гравітацыя і ротары) |
Самастойнае харчаванне (гравітацыя і ротары) |
Аднастайнасць часціц на выхадзе |
Высокі (экранаваны выхад) |
Грубы (неэкранаваны выхад) |
Высокі (экранаваны выхад) |
Адноснае спажыванне энергіі |
Умераны |
Ад нізкага да сярэдняга |
Высокі |
Складанасць абслугоўвання |
Умераны |
Нізкі |
Высокі |
Ідэальныя тыпы матэрыялаў |
Дрэва, аднастайная пластмаса, папера |
Шыны, ТБО, буйнагабарытныя пластмасы, электронныя адходы |
Электронныя адходы, медыцынскія адходы, жорсткія дыскі |
Трансмісія вызначае чыстую механічную сілу, якую ваша машына прыкладае да ўстойлівых матэрыялаў. Уважліва ацаніце магутнасць рухавіка і суадносіны крутоўнага моманту і хуткасці. Нізкая хуткасць апрацоўкі з высокім крутоўным момантам забяспечвае велізарную механічную перавагу, дазваляючы машыне зрухаць шчыльныя матэрыялы, не ствараючы празмернага трэння. Выдзяленне цяпла шкодна пры апрацоўцы пластыка або гумы, бо выклікае расплаўленне, накручванне матэрыялу вакол валаў і канчатковую паломку ўшчыльнення падшыпнікаў.
Ацаніце паказчыкі кілават (кВт) або конскіх сіл (HP) у параўнанні з чаканай аб'ёмнай шчыльнасцю вашага патоку матэрыялу. Больш высокая магутнасць не азначае аўтаматычна лепшую прадукцыйнасць, калі перадаткавае стаўленне няправільнае. Скрынка перадач пераўтворыць хуткасць рухавіка ў крутоўны момант. Шчыльныя матэрыялы патрабуюць агрэсіўнага памяншэння перадач, каб максымізаваць крутоўны момант на рэжучых валах. Шукайце звышмоцныя планетарныя або шрубавыя рэдуктары, распрацаваныя спецыяльна для прымянення ўдарных нагрузак.
Выбар паміж сістэмамі гідраўлічнага і электрычнага прывадаў прынцыпова мяняе эксплуатацыйныя параметры і патрабаванні да інфраструктуры аб'екта. Для многіх стацыянарных аб'ектаў электрапрывады даюць відавочныя перавагі. Яны забяспечваюць больш высокую энергаэфектыўнасць пры працяглай працы і патрабуюць меншых першапачатковых капітальных выдаткаў. Электрычныя прывады падыходзяць для стабільных, прадказальных патокаў матэрыялаў, дзе ўдарныя нагрузкі мінімальныя. У сучасных электрычных сістэмах часта выкарыстоўваюцца прывады з пераменнай частатой (VFD), каб забяспечыць лепшы кантроль хуткасці і паменшыць кідкі пускавога току падчас запуску.
Гідраўлічныя прывады працуюць па-іншаму, выкарыстоўваючы аўтаномны гідраўлічны агрэгат (HPU) для прывада гідраўлічных рухавікоў, устаноўленых непасрэдна на рэжучыя валы. Такая ўстаноўка забяспечвае велізарныя перавагі для вельмі зменлівых або схільных да ўдараў матэрыялаў. Гідраўлічныя сістэмы забяспечваюць імгненны рэверс без нагрузкі на электрычныя кантакторы. Яны забяспечваюць найвышэйшае паглынанне ўдарнай нагрузкі, абараняючы механічныя кампаненты ад раптоўнага закліноўвання. Яны таксама забяспечваюць максімальны пік крутоўнага моманту пры нулявых абаротах, што дазваляе машыне перажоўваць цвёрдыя матэрыялы з мёртвай кропкі. Збалансуйце гэтыя перавагі з больш высокімі эксплуатацыйнымі выдаткамі і падвышанай складанасцю абслугоўвання. Гідраўлічная вадкасць патрабуе рэгулярнага кантролю, фільтрацыі і актыўнага кіравання тэмпературай з дапамогай алейных ахаладжальнікаў.
Разлічыце агульную неабходную прапускную здольнасць у тонах у гадзіну, каб вызначыць базавыя патрабаванні да конскіх сіл.
Прааналізуйце паток матэрыялу на наяўнасць патэнцыйных ударных нагрузак (напрыклад, схаванага металу ў ТБО), каб вызначыць, ці неабходны гідраўлічны прывад.
Пераканайцеся, што электрычная інфраструктура аб'екта можа апрацоўваць пусковую сілу току вялікіх электрарухавікоў.
Ацаніце фізічную прастору, даступную для аўтаномных гідраўлічных агрэгатаў і сістэм астуджэння, калі выбіраеце гідраўлічны прывад.
Рэжучая камера ўяўляе сабой сэрца любога Камерцыйны здрабняльнік . Геаметрыя ляза і канфігурацыя крука вызначаюць, наколькі эфектыўна машына апрацоўвае ваш канкрэтны паток адходаў. Ацаніце колькасць гаплікаў, форму кручка і агульную таўшчыню ляза. Супрацьвярчэнне ўнутр паралельных валаў, абсталяваных злучанымі кручкападобнымі рэжучымі дыскамі, вызначае агрэсіўнасць захопу матэрыялу і вызначае канчатковы памер здробненых часціц.
Меншая колькасць гаплікаў на лязе прыводзіць да больш агрэсіўнага ўкусу. Канструкцыя з адзінарным або падвойным кручком добра падыходзіць для грувасткіх полых прадметаў, такіх як бочкі на 55 галонаў, якія не паддаюцца падачы. Большая колькасць гаплікаў на лязо стварае меншыя, больш частыя ўкусы, якія падыходзяць для шчыльных, цвёрдых матэрыялаў, такіх як тоўсты пластык або гумовыя блокі. Таўшчыня ляза наўпрост залежыць ад шырыні здробненых выхадных палос. Больш тонкія ляза вырабляюць меншыя часціцы, але больш успрымальныя да бакавога адхілення і паломкі пры вялікіх нагрузках.
Цвёрдасць матэрыялу і стандарты тэрмічнай апрацоўкі з'яўляюцца крытычнымі пунктамі ацэнкі. Для адрэзных дыскаў патрабуюцца высокатрывалыя тэрмічнаму апрацаваныя легаваныя сталі. Агульныя прамысловыя стандарты ўключаюць інструментальную сталь D2, інструментальную сталь H13 або спецыяльныя запатэнтаваныя сплавы. Сталь D2 забяспечвае выключную зносаўстойлівасць дзякуючы высокаму ўтрыманню вугляроду і хрому, што робіць яе прыдатнай для абразіўных матэрыялаў, такіх як шыны, якія змяшчаюць бруд, і сталёвыя рамяні. Сталь H13 забяспечвае выдатную трываласць і ўдаратрываласць, прадухіляючы разбіванне ляза пры сутыкненні з нечаканымі ўключэннямі металу.
Аператары сутыкаюцца з пастаянным кампрамісам паміж цвёрдасцю і трываласцю ляза. Больш цвёрдыя ляза (напрыклад, 58-60 HRC) супрацьстаяць зносу, але становяцца далікатнымі. Больш цвёрдыя ляза (напрыклад, 50-54 HRC) паглынаюць удары, але хутчэй губляюць край. Суаднясіце металургію з вашым першасным матэрыяльным патокам. Калі ваш матэрыял змяшчае частыя, непрадказальныя металічныя забруджванні, аддавайце перавагу трываласці перад абсалютнай цвёрдасцю, каб прадухіліць катастрафічную паломку ляза.
Механіка блакіроўкі вала і дакладная апрацоўка адрозніваюць машыны прэміум-класа ад мадэляў ніжэйшага ўзроўню. Жорсткія допускі паміж рэжучымі дыскамі, якія верцяцца ў процілеглым кірунку, абавязковыя. Дакладны інтэрвал забяспечвае чысты зрух. Калі прамежак паміж лёзамі занадта вялікі, машына будзе рваць або складаць матэрыял, а не рэзаць яго. Гэта дзеянне разрыву пагаршае прапускную здольнасць, павялічвае спажыванне энергіі і выклікае накручванне матэрыялу вакол валаў, што патрабуе ручнога ўмяшання для ачысткі.
Параўнанне металургічнага ляза звычайнага здрабняльніка |
|||
Тып сталёвага сплаву |
Першасная характарыстыка |
Ідэальнае прымяненне |
Уразлівасць |
|---|---|---|---|
Інструментальная сталь D2 |
Высокая зносаўстойлівасць |
Чыстыя пластмасы, шыны, папера |
Крохкі пры моцных ударных нагрузках |
Інструментальная сталь H13 |
Высокая ўдаратрываласць |
Змешаныя ТБО, Лёгкі металалом |
Больш хуткі знос абразіўных матэрыялаў |
Хардокс 500/600 |
Выдатная трываласць |
Буйныя будаўнічыя адходы |
Ніжняе ўтрыманне краю, чым інструментальныя сталі |
Індывідуальныя загартаваныя |
Цвёрды экстэр'ер, жорсткае ядро |
Вельмі зменлівыя патокі адходаў |
Больш высокі кошт замены |
Увядзенне матэрыялу вызначае агульную эфектыўнасць прапускной здольнасці. Механіка з самазабеспячэннем абапіраецца на геаметрыю рэжучай камеры і кручэнне валаў унутр. Калі валы паварочваюцца адзін да аднаго, гакі натуральным чынам захопліваюць і цягнуць матэрыялы ўніз. Для многіх шчыльных або цяжкіх матэрыялаў сіла цяжару і ротара забяспечваюць дастатковую сілу падачы без знешняй дапамогі. Таксама гуляе ролю кут нахілу сценак бункера; стромкія сценкі прадухіляюць пераадоленне матэрыялу і забяспечваюць бесперапынны паток у зону рэзкі.
Некаторыя патокі адходаў супраціўляюцца гэтаму натуральнаму працэсу харчавання. Зразумець, калі ўказваць дадатковы гідраўлічны балончык або прэс-дапаможнік. Аб'ёмныя, полыя матэрыялы або матэрыялы з нізкай шчыльнасцю часта перакідваюць бункер. Такія прадметы, як сумкі IBC, вялікія пластыкавыя бочкі або сыпкія цвёрдыя бытавыя адходы, падскокваюць на ротарах, супраціўляючыся першаму ўкусу гаплікаў.
Гідраўлічны прэс усталёўваецца над рэжучай камерай або побач з ёй. Гэта фізічна прымушае ўпартыя матэрыялы ўніз у рэжучыя валы. Гэты бесперапынны ціск гарантуе, што ляза могуць захопліваць матэрыял, падтрымліваючы стабільную прапускную здольнасць. Без дапамогі прэса апрацоўка полых вырабаў прыводзіць да павелічэння часу прастою і сур'ёзнага зніжэння эфектыўнасці працы. Ацаніце аб'ёмную шчыльнасць вашага матэрыялу, каб вызначыць, ці патрэбны гэты дадатковы механізм. Калі ваш матэрыял важыць менш за 10 фунтаў на кубічны фут, амаль заўсёды патрабуецца трамбоўка.
Умовы прамысловага драбнення непрадказальныя. Прадметы, якія не здрабняюцца, непазбежна трапляюць у камеру нарэзкі. Механізмы аўтаматычнага рэверсу і сістэмы прадухілення закліноўвання абараняюць вашу інвестыцыю ад катастрафічнага механічнага збою. Зразумець механіку выяўлення перагрузкі, каб гарантаваць, што машына можа абараніць сябе падчас беспілотнай працы.
Пры перавышэнні абмежаванняў крутоўнага моманту падчас закліноўвання матэрыялу сістэма павінна імгненна рэагаваць. Сістэма кіравання вызначае ўсплёск сілы току рухавіка (у электрапрывадаў) або гідраўлічнага ціску (у гідраўлічных прывадаў). Сістэма аўтаматычна прыпыняе кручэнне вала, пераварочвае валы, каб ліквідаваць затор, пераарыентуе матэрыял і аднаўляе рух наперад. Уся гэтая паслядоўнасць адбываецца аўтаматычна без умяшання аператара. Калі машына часта закліноўвае на адным і тым жа аб'екце - звычайна тры разы запар - яна адключаецца і выклікае візуальны або гукавы сігнал.
Праграмуемыя лагічныя кантролеры (ПЛК) і інтэграцыя датчыкаў складаюць аснову гэтых гарантый. Ацаніце складанасць сістэмы кіравання ПЛК. ПЛК пастаянна кантралюе важныя параметры, адсочваючы сілу току рухавіка, ціск гідраўлічнай вадкасці і тэмпературу асноўных падшыпнікаў. Калі тэмпература падшыпнікаў перавышае бяспечныя эксплуатацыйныя межы, ПЛК прыпыняе працу машыны, каб прадухіліць дэградацыю ўшчыльнення і выхад з ладу падшыпнікаў.
Магчымасці рэгістрацыі даных у ПЛК дапамагаюць у прагнастычным абслугоўванні. Адсочваючы гістарычныя скокі сілы току і гадзіны працы, каманды тэхнічнага абслугоўвання прадказваюць, калі ляза трэба завострыць або замяніць. Такое дакладнае кіраванне павышае адказнасць аператара і гарантуе, што машына працуе строга ў межах распрацаваных механічных межаў.
Ляза, пракладкі і пальцы для чысткі з'яўляюцца дэталямі, якія зносяцца. З часам яны дэградуюць і патрабуюць замены. Ацэньвайце машыны ў залежнасці ад таго, наколькі лёгка спецыялісты атрымліваюць доступ да камеры рэзкі. Складаныя замкнёныя канструкцыі ператвараюць звычайнае тэхнічнае абслугоўванне ў шматдзённыя адключэнні, што сур'ёзна ўплывае на прадукцыйнасць аб'екта.
Модульная канструкцыя для замены ляза і вала моцна ўплывае на выдаткі на працягу ўсяго тэрміну службы. Шукайце карпусы з раз'ёмнымі падшыпнікамі. Раздзельны корпус дазваляе тэхнікам адкруціць верхнюю палову падшыпнікавага вузла і падняць увесь ротар прама ўверх і з машыны з дапамогай падвеснага крана. Без раздзельных карпусоў тэхнікі павінны выцягваць валы гарызантальна з боку машыны, што патрабуе вялікай плошчы на падлозе і спецыяльных інструментаў для экстракцыі.
Уважліва ацаніце модульныя канструкцыі ляза. Індывідуальныя балтавым лопасці дазваляюць замяняць толькі пашкоджаныя ўчасткі ротара. Цвёрда складзеныя ротары патрабуюць, каб вы выдалілі ўвесь вал, адціснулі непашкоджаныя лопасці, замянілі зламаны дыск і зноў сабралі ўвесь стос. Модульныя канструкцыі істотна скарачаюць час прастою пры тэхнічным абслугоўванні і зніжаюць кошт запасных частак.
Спажыванне энергіі непасрэдна ўплывае на вашы эксплуатацыйныя выдаткі. Улічвайце спажыванне энергіі на тону апрацаванага матэрыялу. Патрабаванні да змазкі гусенічных каробак і падшыпнікаў. Разлічыце гадавы кошт запасных нажоў у залежнасці ад абразіўнасці вашага матэрыялу. Машына з больш нізкай пачатковай цаной пакупкі часта нясе значна большыя эксплуатацыйныя выдаткі, калі яна патрабуе частай замены ляза, спажывае празмерную колькасць электраэнергіі або патрабуе празмерных працоўных гадзін для звычайнага абслугоўвання.
Штодня: правярайце рэжучую камеру на прадмет смецця, якое нельга здрабніць, і правярайце ўзровень сістэмы аўтаматычнай змазкі.
Штотыдзень: змазвайце ўсе асноўныя падшыпнікі, правярайце ўзровень алею ў каробцы перадач і правярайце ачышчальныя пальцы на наяўнасць празмернага зносу.
Штомесяц: правярайце крутоўны момант усіх крапежных нітаў, правярайце гідраўлічныя шлангі на наяўнасць пацёртасцяў і праглядайце журналы няспраўнасцей ПЛК.
Штоквартальна: вымярайце допускі на зазор ляза і плануйце выдаленне ротара для завострывання ляза ў выпадку падзення прапускной здольнасці.
Ўстаноўка цяжкага прамысловага абсталявання патрабуе строгага планавання аб'екта. Звярніце ўвагу на фізічныя рэаліі ўстаноўкі на ранніх стадыях працэсу закупак. Ацаніце патрабаванні да статычнай і дынамічнай нагрузцы для вашых бетонных падмуркаў. Машыны з высокім крутоўным момантам ствараюць значную вібрацыю і круцільныя нагрузкі. Падмурак павінен паглынаць гэтыя дынамічныя нагрузкі, каб прадухіліць стомленасць канструкцыі. Часта на аб'ектах патрабуюцца ізаляваныя бетонныя падушкі, залітыя спецыяльна для здрабняльніка, з выкарыстаннем бетону 4000 PSI, умацаванага цяжкімі арматурнымі матамі.
Вертыкальны зазор для бункераў вызначае спосаб загрузкі машыны. Упэўніцеся, што вышыня столі на вашым прадпрыемстве дастатковая для падачы канвеераў, грейферных экскаватараў або перакульваючых бункераў вілачных пагрузчыкаў. Інтэграцыя з канвеернымі сістэмамі падачы і выхаду павінна быць бясшвоўнай. Выхадны канвеер павінен мець дастатковую шырыню і хуткасць для хуткай эвакуацыі здробненага матэрыялу. Калі матэрыял назапашваецца пад рэжучай камерай, гэта выклікае сур'ёзны знос ротара, другаснае драбненне і магчымае закліноўванне.
Кантроль выкідаў, зніжэнне пылу і шуму патрабуюць дбайнай ацэнкі для падтрымання адпаведнасці нарматыўным патрабаванням і бяспекі на працоўным месцы. Апрацоўка рассыпістых матэрыялаў стварае значныя часціцы ў паветры. Ацаніце неабходнасць інтэграваных сістэм пылападаўлення. Сістэмы распылення душаць пыл у адтуліны бункера з дапамогай вадзяных фарсунак пад высокім ціскам. Выцяжныя выцяжкі выцягваюць цвёрдыя часціцы ў знешнія рукавныя фільтры.
Акустычныя агароджы становяцца неабходнымі пры працы ў гарадскіх прамысловых зонах або закрытых памяшканнях. Драбненне металу або шчыльнага пластыка стварае высокі ўзровень дэцыбел, часта перавышаючы 90 дБ(А). Акустычная ашалёўка вакол бункера і камеры рэзкі абараняе работнікаў ад пашкоджання слыху і забяспечвае адпаведнасць вашага прадпрыемства мясцовым нормам аб шуме на працоўным месцы.
Выканайце наступныя дзеянні, перш чым прыняць рашэнне аб закупках:
Запытайце дакументальна пацверджанае тэставанне матэрыялу ў вытворцы з выкарыстаннем рэпрэзентатыўнай выбаркі вашага канкрэтнага патоку адходаў.
Патрабуйце пілотнага выпрабавання для праверкі патрабаванняў да прапускной здольнасці, памеру выхаду і эфектыўнасці механізму падачы.
Праглядзіце падрабязную інструкцыю па тэхнічным абслугоўванні, каб пацвердзіць дакладныя працоўныя гадзіны і інструменты, неабходныя для поўнай замены ляза.
Правярайце фізічныя памеры абсталявання ў адпаведнасці з планіроўкай вашага аб'екта, забяспечваючы дастатковы зазор для выходных канвеераў і падвесных кранаў.
Пацвердзіце наяўнасць і тэрміны пастаўкі крытычна зношаных частак, такіх як ляза, пракладкі і падшыпнікі, з мясцовага інвентара вытворцы.
A: Тэрмін службы ляза цалкам залежыць ад абразіўнасці матэрыялу, працоўных гадзін і канкрэтнага сталёвага сплаву, які выкарыстоўваецца. Апрацоўка чыстага пластыка сталёвымі лязамі D2 забяспечвае тысячы гадзін працы. Драбненне шын сталёвымі рамянямі або матэрыяламі, якія змяшчаюць абразіўны бруд, значна скарачае тэрмін службы ляза, што патрабуе завострывання або замены кожныя некалькі месяцаў.
A: Машына з падвойным валам выкарыстоўвае нізкую хуткасць і высокі крутоўны момант з валамі, якія круцяцца ўнутр супрацьлегла, для самастойнай падачы і зруху матэрыялу, вырабляючы грубы выхад. Машына з адным валам выкарыстоўвае высокую хуткасць, меншы крутоўны момант, гідраўлічны штурхач і памерны экран для атрымання вельмі аднастайных меншых часціц на выхадзе.
A: Стандартныя мадэлі не могуць апрацоўваць цяжкія цвёрдыя металы, такія як блокі рухавікоў, тоўстыя сталёвыя пласціны або суцэльныя сталёвыя валы. Яны таксама непрыдатныя для выбухованебяспечных матэрыялаў або надзвычай абразіўных запаўняльнікаў, такіх як камяні і бетон, якія выклікаюць катастрафічную паломку ляза і дэфармацыю вала.
A: Гідраўлічны прэс неабходны пры апрацоўцы грувасткіх прадметаў з нізкай шчыльнасцю або полых прадметаў, такіх як пластыкавыя бочкі, сумкі IBC або сыпкія бытавыя адходы. Гэтыя прадметы, як правіла, падскокваюць на верцяцца валах. Прэс прымушае іх апускаць у рэжучыя крукі, каб забяспечыць бесперапынную падачу.
A: Калі цвёрды прадмет закліноўвае ротары, ПЛК выяўляе раптоўны ўсплёск сілы току рухавіка або гідраўлічнага ціску. Сістэма аўтаматычна спыняе валы, змяняе іх кручэнне, каб ліквідаваць перашкоду, а затым аднаўляе кручэнне наперад. Гэта прадухіляе перагаранне рухавіка і механічныя пашкоджанні.
A: Тэхнічнае абслугоўванне ўключае штодзённыя візуальныя агляды рэжучай камеры і бункера. Штотыднёвыя задачы ўключаюць змазку падшыпнікаў і праверку ўзроўню алею ў каробцы перадач. Штоквартальнае або штогадовае тэхнічнае абслугоўванне патрабуе праверкі зносу ляза, рэгулявання зазораў для рэзкі і замены зношаных нажоў, распорак або чысткі пальцаў у залежнасці ад гадзін працы.
A: Разлічыце прапускную здольнасць, аб'яднаўшы патрабаванні да максімальнага аб'ёму і насыпную шчыльнасць матэрыялу на працягу запланаваных гадзін працы. Заўсёды ўлічвайце 20% буфера на скачкі нагрузкі і нечаканыя прастоі, каб гарантаваць, што машына спраўляецца з пікавымі патрабаваннямі аб'екта, не ператвараючыся ў вузкае месца.