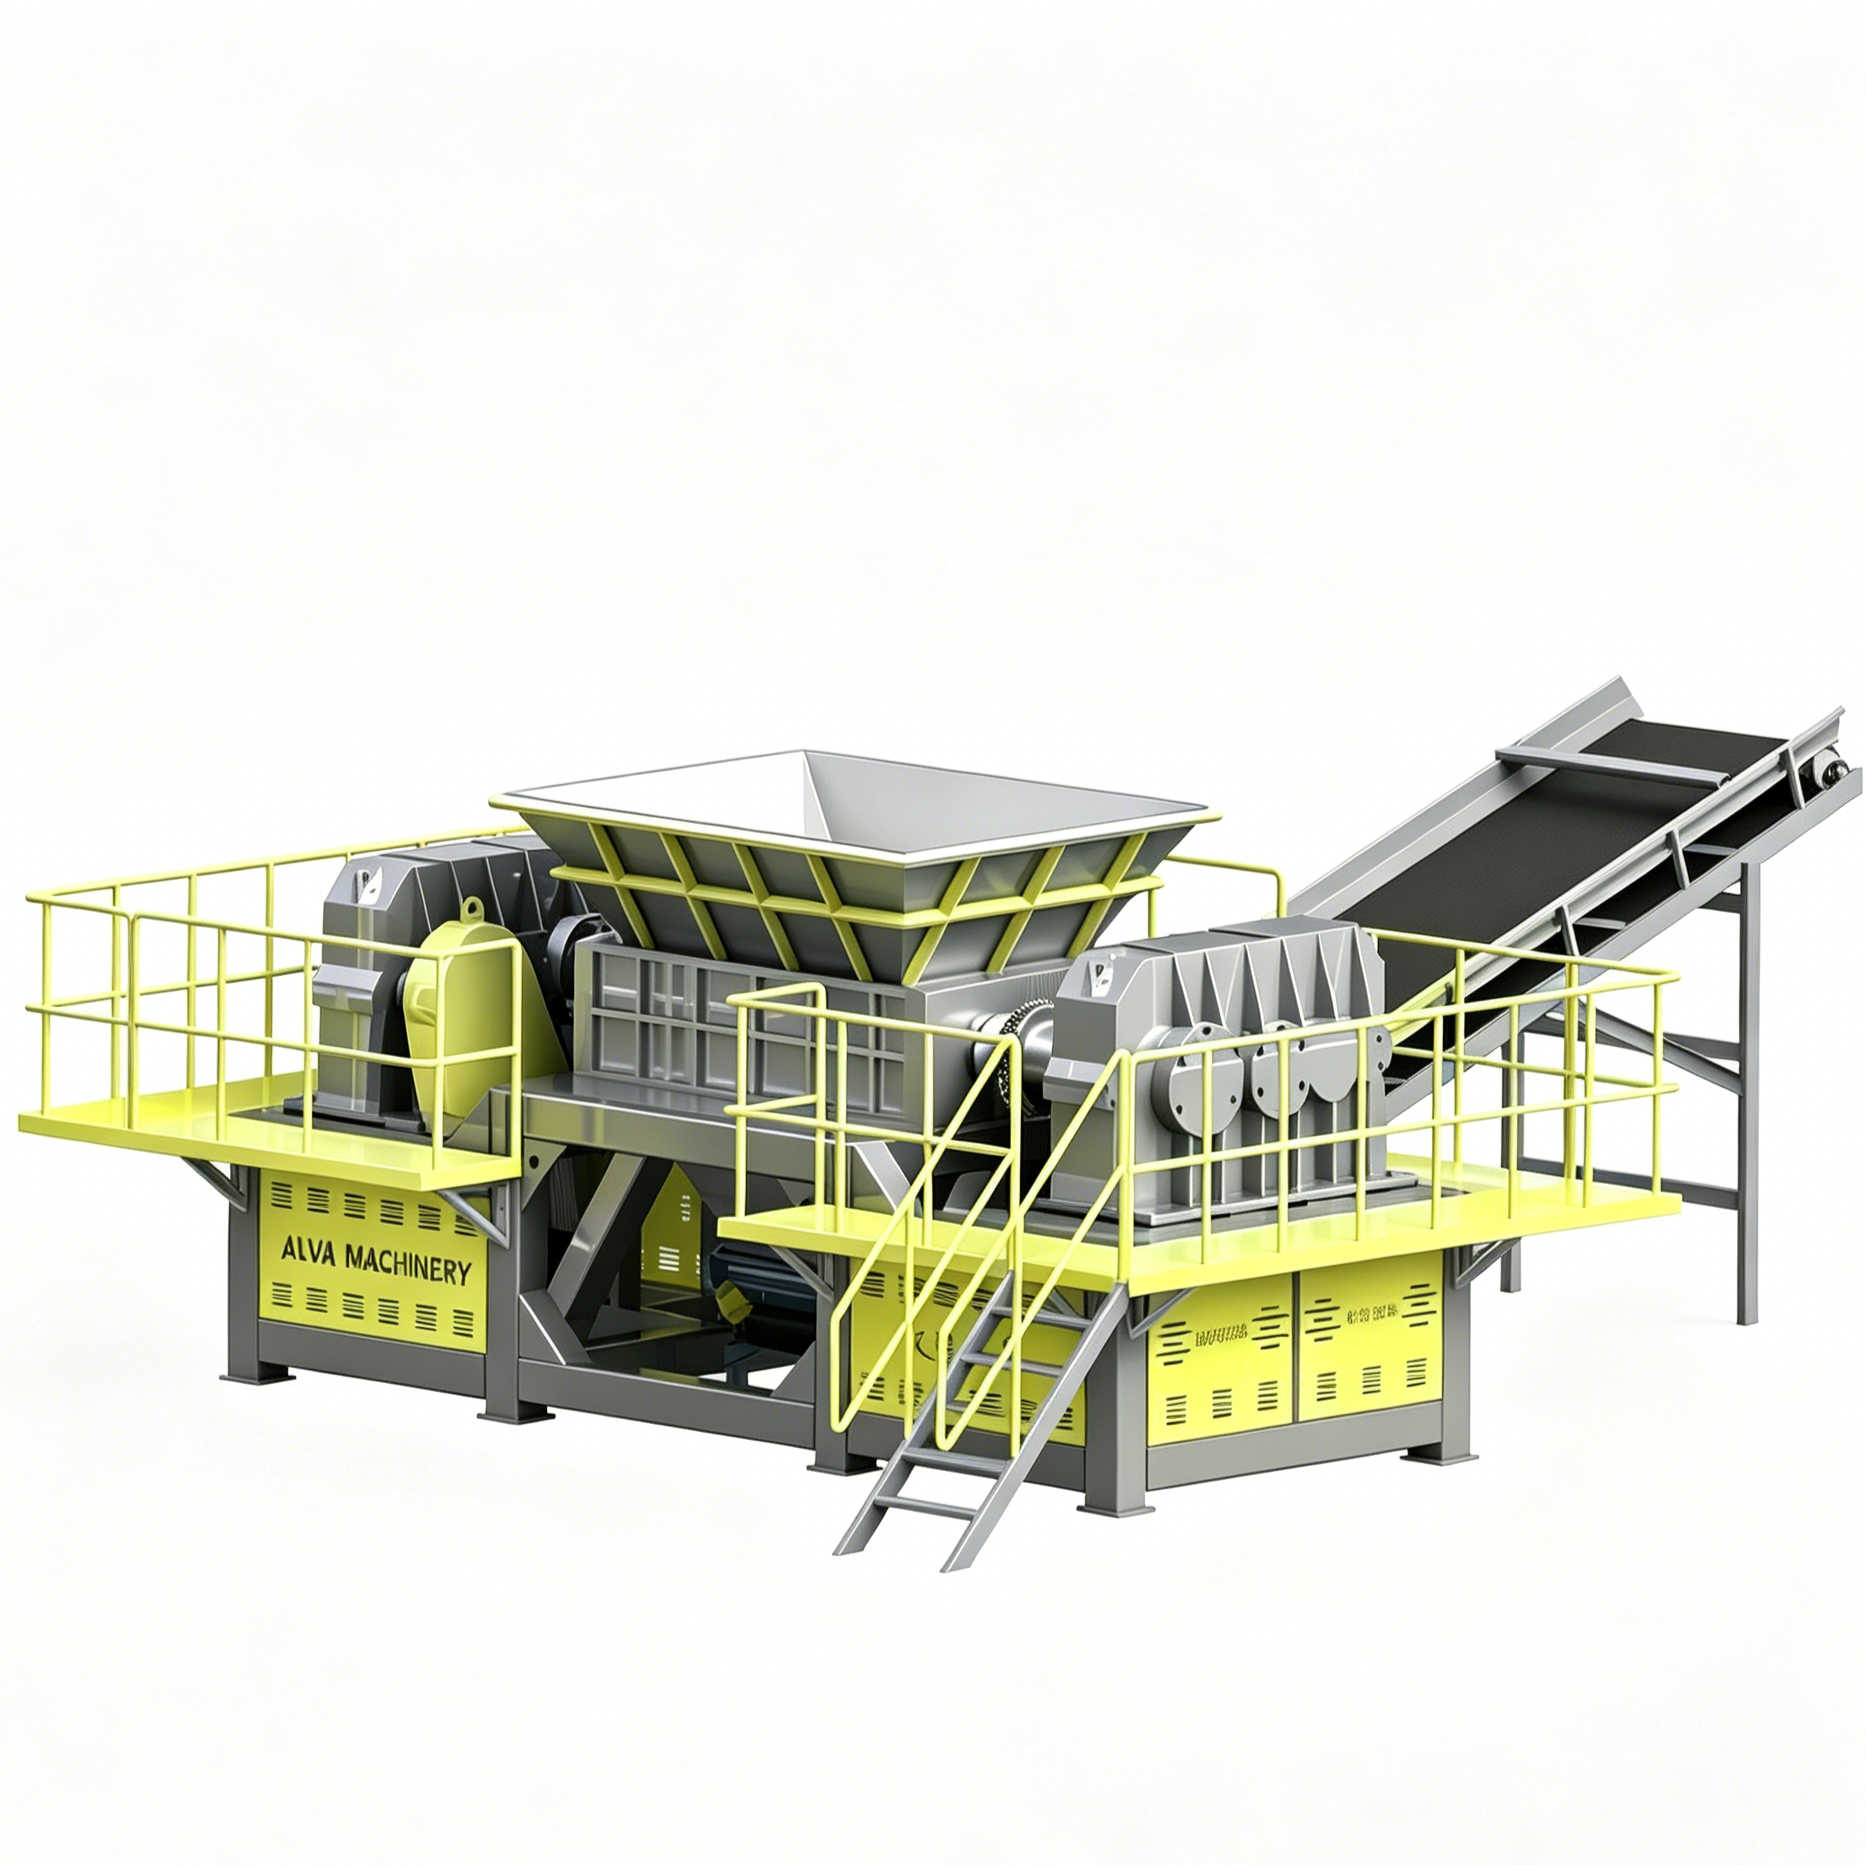
工業用材料の回収と減容には、妥協のない機械力が必要です。間違った機器を購入すると、運用上の深刻なボトルネック、過度のメンテナンス要求、壊滅的なダウンタイムが発生します。施設管理者と調達エンジニアは、飽和した産業機器市場をナビゲートします。適切な機械を選択するには、トルク比、ブレードの冶金、駆動構成、供給機構などの複雑な技術仕様を、特定の廃棄物の流れに対する予測可能な運用結果に変換する必要があります。このガイドでは、購入を確定する前に評価する必要があるエンジニアリング機能と運用上の安全対策について詳しく説明します。当社は、最大のスループットと信頼性を確保するために、機械の能力をお客様の材料の流れに直接適合させることに重点を置いています。
材料と機械のマッチング: シュレッダーの実行可能性は、ブレードの形状と冶金をターゲット材料の特定の密度、サイズ、せん断強度に合わせて調整するかどうかにかかっています。
パワートレインと過負荷保護: 材料詰まり時のモーターの焼損を防ぐために、高トルク、低速の駆動システムと PLC 制御の自動反転機構を組み合わせることは交渉の余地がありません。
メンテナンスのアクセシビリティが ROI を定義: モジュール式シャフトとアクセス可能な切断チャンバーを備えて設計された装置により、定期的なブレード交換に必要な労働時間とダウンタイムが大幅に削減されます。
構成コンテキスト: ダブルシャフトシュレッダーは、一次的な粗いサイズの縮小に優れています。 4 シャフト モデルと比較したエネルギーとメンテナンスの利点を理解することは、現実的なスループットの期待値を確立し、OpEx を制御するために重要です。
主要なサイズ削減のベースライン要件を確立することで、機器の選択プロセス全体が決まります。必要なスループット (トン/時)、目標の生産量、供給材料の物理的特性によって成功を定義します。これらの確かな指標がなければ、マシンの選択は推測に頼ることになり、必然的に施設フロアでパフォーマンス低下や機械故障が発生します。
シュレッダーの構成が異なれば、運用目的もまったく異なります。シングルシャフトシュレッダーは高速で動作し、油圧プッシャーラムを利用して切断ブロックが取り付けられた回転ローターに材料を押し付けます。この設計では、材料が切断チャンバーから出る前にサイジングスクリーンを通過する必要があるため、非常に均一な出力サイズが得られます。ただし、シングルシャフト機械は、破壊するために大きな初期剪断力を必要とする、かさばる、中空、または高密度の材料を処理するのに非常に苦労します。
あ 二軸シュレッダーは 全く異なる機械原理で動作します。材料を掴んで下方に引っ張る連動カッティングディスクを備えた低速、高トルクの逆回転シャフトを使用しています。この構成は、粗いサイズの縮小に優れています。サイズ設定画面は使用しないため、出力サイズは切断刃の幅とフックの形状のみによって決まります。この設計は、過剰な熱を発生させることなく大きなせん断力を提供します。これは、プラスチックやゴムなどの温度に敏感な材料を加工する場合に不可欠です。
4 シャフト システムへのステップアップは、高トルクと均一な選別されたサイジングの両方を 1 回のパスで行う必要がある場合にのみ意味があります。 4 シャフト機械は、スクリーンの上に配置された 2 本の主切断シャフトと 2 本の二次サイジング シャフトを使用します。電子機器廃棄物の破壊などの特定の用途には効果的ですが、重大な欠点もあります。二軸シュレッダーには、四軸モデルに比べて明確な利点があります。可動部品が少なく、グリースを塗るベアリングも少なく、スクリーンの掃除や交換が必要ないため、消費エネルギーが大幅に少なく、メンテナンスの必要性も大幅に軽減されます。下流プロセスで粗圧下で十分な場合には、依然として 2 シャフト システムが最適な選択肢となります。
これらのマシンは、特定の主要なアプリケーションを非常にうまく処理します。理想的な使用例には、都市固形廃棄物 (MSW)、かさばるプラスチック、乗用車および商用タイヤ、電子機器廃棄物、軽金属スクラップなどがあります。プラスチックのリサイクルの場合、これらの機械は、大きなパージ、IBC トート、厚肉の HDPE パイプを簡単に分解します。物質的な制限を認識する必要があります。重い固体鋼ブロック、エンジンブロック、および摩耗性の高い骨材は重大なリスクをもたらします。これらの材料を処理すると、ブレードの急速な劣化、シャフトのたわみ、またはギアボックスの致命的な故障が発生します。
産業用シュレッダーの構成比較 |
|||
運用上の特徴 |
一軸システム |
両軸システム |
4軸システム |
|---|---|---|---|
回転速度とトルク |
高速・低トルク |
低速・高トルク |
低速・高トルク |
一次送り機構 |
油圧プッシャーラム |
自己給餌 (重力とローター) |
自己給餌 (重力とローター) |
出力粒子の均一性 |
高 (スクリーン出力) |
粗い(非スクリーン出力) |
高 (スクリーン出力) |
相対的なエネルギー消費量 |
適度 |
低から中程度 |
高い |
メンテナンスの複雑さ |
適度 |
低い |
高い |
理想的な材料の種類 |
木材、ユニフォームプラスチック、紙 |
タイヤ、一般廃棄物、かさばるプラスチック、電子機器廃棄物 |
電子機器廃棄物、医療廃棄物、ハードドライブ |
パワートレインは、機械が耐性のある材料に加える機械的な力を決定します。モーター容量とトルク対速度比を慎重に評価してください。低速、高トルクの加工により機械的に大きな利点が得られ、過剰な摩擦を発生させることなく緻密な材料を剪断することができます。プラスチックやゴムを加工する際、発熱は溶解、材料のシャフトへの巻き付き、最終的にはベアリングシールの破損を引き起こすため、有害です。
材料ストリームの予想されるかさ密度に対してキロワット (kW) または馬力 (HP) 定格を評価します。ギア減速比が正しくない場合、馬力定格が高くても、自動的にパフォーマンスが向上するとは限りません。ギアボックスはモーターの速度を回転トルクに変換します。緻密な材料では、切断シャフトのトルクを最大化するために積極的なギア減速が必要です。衝撃荷重用途向けに特別に設計された頑丈な遊星歯車またはヘリカル ギアボックスを探してください。
油圧駆動システムと電気駆動システムのどちらを選択するかによって、動作パラメータと施設インフラストラクチャの要件が根本的に変わります。電気ドライブは、多くの固定施設に明確な利点をもたらします。連続運転時のエネルギー効率が向上し、初期資本支出が少なくて済みます。電気ドライブは、衝撃荷重が最小限に抑えられる、一貫した予測可能な材料の流れに適しています。最新の電気システムでは、多くの場合、可変周波数ドライブ (VFD) を利用して、より優れた速度制御を提供し、起動時の突入電流を低減します。
油圧ドライブの動作は異なり、スタンドアロンの油圧パワー ユニット (HPU) を利用して、切断シャフトに直接取り付けられた油圧モーターを駆動します。この設定は、非常に変化しやすい材料や衝撃を受けやすい材料に多大なメリットをもたらします。油圧システムは、電気接触器にストレスを与えることなく瞬時に逆転機能を提供します。優れた衝撃荷重吸収機能を備え、機械部品を突然の詰まりから保護します。また、ゼロ RPM で最大のピーク トルクを提供し、機械が停止した状態から硬い材料を噛み砕くことができます。これらの利点を、運用コストの増加やメンテナンスの複雑さの増加とバランスさせてください。作動油には定期的な監視、濾過、およびオイルクーラーによる積極的な温度管理が必要です。
ベースラインの馬力要件を確立するために、必要な合計スループットを 1 時間あたりのトン単位で計算します。
潜在的な衝撃荷重 (MSW の隠れた金属など) について材料の流れを分析し、油圧駆動が必要かどうかを判断します。
施設の電気インフラが大型電気モーターの起動アンペア数の消費に対応できることを確認します。
油圧ドライブを選択する場合は、スタンドアロンの油圧パワーユニットと冷却システムに利用できる物理スペースを評価します。
カッティングチャンバーはあらゆるものの心臓部を表します。 業務用シュレッダーマシン。ブレードの形状とフックの構成により、機械が特定の廃棄物の流れをどのように効率的に処理するかが決まります。フックの数、フックの形状、刃全体の厚さを評価します。連動するフック型の切断ディスクを取り付けた平行シャフトを内向きに逆回転させることで、材料の掴みの積極性が決まり、最終的な細断粒子サイズが決まります。
ブレード上のフックが少ないほど、より攻撃的なバイトになります。シングルまたはダブルフックのデザインは、55 ガロンのドラム缶など、送り込みに抵抗のあるかさばる中空のアイテムに適しています。ブレードあたりのフックが多いほど、より小さく頻繁なバイトが発生し、厚いプラスチックのパージやゴムブロックなどの高密度で固体の材料に適しています。ブレードの厚さは、細断された出力ストリップの幅に直接関係します。ブレードが薄いと生成される粒子は小さくなりますが、大きな負荷がかかると横方向のたわみや破損が起こりやすくなります。
材料の硬度と熱処理の基準が重要な評価ポイントとなります。カッティングディスクには高強度の熱処理合金鋼が必要です。一般的な工業規格には、D2 工具鋼、H13 工具鋼、または特殊な独自の合金が含まれます。 D2 スチールは、炭素とクロムの含有量が高いため優れた耐摩耗性を備えており、汚れを含むタイヤやスチールベルトなどの研磨材に適しています。 H13 鋼は優れた靭性と耐衝撃性を備え、予期しない金属混入物に遭遇した場合でも刃の飛散を防ぎます。
オペレーターは、ブレードの硬度と靱性の間の常にトレードオフに直面します。より硬いブレード(たとえば、58 ~ 60 HRC)は摩耗には耐えますが、脆くなります。より丈夫なブレード (例: 50 ~ 54 HRC) は衝撃を吸収しますが、切れ味が早く失われます。冶金を主要な材料の流れに合わせます。材料に予測不可能な金属汚染物質が頻繁に含まれている場合は、致命的なブレードの破損を防ぐために、絶対的な硬度よりも靭性を優先してください。
シャフト連動機構と精密加工により、高級マシンと劣悪なモデルを区別します。二重反転カッティングディスク間の公差を厳密にすることが必須です。正確な間隔により、きれいなせん断動作が保証されます。刃の間の隙間が広すぎると、機械は材料を切断するのではなく、引き裂いたり折り畳んだりしてしまいます。この引き裂き動作により、スループットが低下し、エネルギー消費が増加し、材料がシャフトに巻き付く原因となり、除去するには手動介入が必要になります。
一般的なシュレッダーブレードの冶金比較 |
|||
鋼合金タイプ |
主な特徴 |
理想的な用途 |
脆弱性 |
|---|---|---|---|
D2 工具鋼 |
高い耐摩耗性 |
クリーンなプラスチック、タイヤ、紙 |
大きな衝撃荷重を受けると脆くなる |
H13工具鋼 |
高い耐衝撃性 |
混合MSW、軽金属スクラップ |
研磨材でのエッジの摩耗が速い |
ハードックス 500/600 |
優れた靭性 |
粗大建設廃棄物 |
工具鋼よりも刃先保持力が低い |
カスタムケースハードン |
ハードな外装、タフなコア |
非常に多様な廃棄物の流れ |
交換コストが高くなる |
材料の導入により、全体的なスループット効率が決まります。自動供給機構は、切断チャンバーの形状とシャフトの内向き回転に依存しています。シャフトが互いに向かって回転すると、フックが自然に材料を掴んで下方に引っ張ります。多くの高密度または重い材料の場合、重力とローターの作用により、外部からの補助がなくても十分な供給力が得られます。ホッパーの壁の角度も影響します。急な壁により材料のブリッジングが防止され、切断ゾーンへの連続的な流れが保証されます。
特定の廃棄物の流れは、この自然な供給プロセスに抵抗します。オプションの油圧ラムまたはプレス アシストをいつ指定するかを理解します。かさばる、中空、または低密度の材料は、ホッパーを越えて橋が架かることがよくあります。 IBC トート、大きなプラスチックの樽、またはゆるい都市固形廃棄物のようなアイテムは、ローターの上で跳ね返り、フックの最初の噛み込みに抵抗します。
油圧プレス補助装置が切断チャンバーの上または隣接して取り付けられます。頑固な材料を物理的に切断シャフトに押し込みます。この継続的な圧力により、ブレードが確実に材料を掴むことができ、一貫したスループットが維持されます。プレスアシストがないと、中空品を加工するとアイドル時間が長くなり、作業効率が大幅に低下します。材料のかさ密度を評価して、このオプションのメカニズムが必要かどうかを判断してください。材料の重量が立方フィートあたり 10 ポンド未満の場合は、ほとんどの場合、ラムアシストが必要です。
産業用シュレッダー環境は予測不可能です。細断不可能なアイテムは必然的に切断チャンバーに入ります。自動逆転機構と詰まり防止システムが、致命的な機械的故障から投資を保護します。過負荷検出の仕組みを理解して、無人運転中に機械を確実に保護できるようにします。
材料詰まり時にトルク制限を超えた場合、システムは即座に反応する必要があります。制御システムは、モーターのアンペア数 (電気ドライブの場合) または油圧 (油圧ドライブの場合) のスパイクを検出します。システムは自動的にシャフトの回転を一時停止し、シャフトを逆転させて詰まりを解消し、材料の向きを変えて、前進動作を再開します。このシーケンス全体は、オペレーターの介入なしで自動的に行われます。機械が同じ物体で繰り返し詰まりを起こすと (通常は 3 回連続して)、機械がシャットダウンし、視覚的または聴覚的な警報を鳴らします。
プログラマブル ロジック コントローラー (PLC) とセンサーの統合は、これらの安全対策の頭脳を形成します。 PLC制御システムの高度さを評価します。 PLC は重要なパラメータを継続的に監視し、モーターのアンペア数、作動油の圧力、メインベアリングの温度を追跡します。ベアリングの温度が安全な動作限界を超えると、PLC はシールの劣化やベアリングの故障を防ぐために機械を一時停止します。
PLC 内のデータ ログ機能は、予知保全に役立ちます。過去のアンペア数のスパイクと稼働時間を追跡することで、メンテナンス チームはブレードの研ぎや交換が必要になる時期を予測します。この精密な制御により、オペレータの責任が向上し、機械が設計された機械的制限内で厳密に動作することが保証されます。
ブレード、スペーサー、クリーニングフィンガーは摩耗部品です。時間の経過とともに劣化し、交換が必要になります。技術者が切断チャンバーにどれだけ簡単にアクセスできるかに基づいて機械を評価します。複雑な密閉設計により、日常的なメンテナンスが数日間にわたる運用停止となり、施設の生産量に重大な影響を及ぼします。
ブレードとシャフト交換のためのモジュール設計は、ライフサイクル費用に大きな影響を与えます。スプリットベアリングハウジングを探してください。ハウジングが分割されているため、技術者はベアリング アセンブリの上半分のボルトを外し、ローター全体を天井クレーンを使用して真っすぐに持ち上げて機械から取り出すことができます。分割ハウジングがないと、技術者はシャフトを機械の側面から水平に引き抜く必要があり、広大な床面積と特殊な引き抜き工具が必要になります。
モジュール式ブレードの設計を慎重に評価します。個別のボルトオンブレードにより、ローターの損傷した部分のみを交換できます。ソリッドスタックローターでは、シャフト全体を取り外し、損傷していないブレードを押し落とし、壊れたディスクを交換し、スタック全体を再組み立てする必要があります。モジュラー設計により、メンテナンスのダウンタイムが大幅に削減され、交換部品のコストが削減されます。
エネルギー消費は営業経費に直接影響します。処理された材料 1 トンあたりのエネルギー消費を考慮します。ギアボックスとベアリングの潤滑要件を追跡します。材質の研磨性に基づいて、交換用ナイフの年間コストを計算します。初期購入価格が低い機械では、頻繁にブレードを交換したり、過度の電力を消費したり、日常の保守に過度の労働時間を要求したりする場合、多くの場合、大幅に高い運用コストが発生します。
毎日: 切断チャンバーに細断できない破片がないか検査し、自動潤滑システムのレベルを確認します。
毎週: すべてのメインベアリングにグリースを塗り、ギアボックスのオイルレベルをチェックし、クリーニングフィンガーに過度の摩耗がないか検査します。
毎月: すべての取り付けボルトのトルクをチェックし、油圧ホースの摩耗を検査し、PLC の障害ログを確認します。
四半期ごと: ブレードギャップの許容差を測定し、スループットが低下した場合にブレードを研ぐためにローターの取り外しをスケジュールします。
重産業機器を設置するには、厳密な設備計画が必要です。調達プロセスの早い段階で設置の物理的現実に対処します。コンクリート基礎の静的および動的荷重要件を評価します。高トルクの機械は、重大な振動とねじり応力を発生させます。構造疲労を防ぐために、基礎はこれらの動的荷重を吸収する必要があります。多くの場合、施設では、重い鉄筋マットで強化された 4000 PSI コンクリートを使用して、シュレッダー専用に注入された隔離されたコンクリート パッドが必要になります。
ホッパーの垂直方向のクリアランスは、機械への積み込み方法を決定します。施設の天井高が、フィードコンベア、グラップル掘削機、またはフォークリフトの転倒箱に適切であることを確認してください。インフィードおよびアウトフィードコンベヤシステムとの統合はシームレスである必要があります。アウトフィードコンベアは、細断された材料を素早く排出するために十分な幅と速度を備えていなければなりません。材料が切断チャンバーの下に逆流すると、ローターの深刻な磨耗、二次的な細断、および潜在的な詰まりが発生します。
規制遵守を維持し、職場の安全を確保するには、排出制御、粉塵、騒音の軽減を慎重に評価する必要があります。脆い材料を処理すると、大量の浮遊粒子状物質が発生します。統合された粉塵抑制システムの必要性を評価します。ミストシステムは高圧水ノズルによりホッパー開口部の粉塵を抑制します。抽出フードは、浮遊微粒子を外部のバグハウス濾過ユニットに引き込みます。
都市部の工業地帯や密閉された施設で運用する場合には、防音エンクロージャが必要になります。金属や高密度プラスチックを細断すると、多くの場合 90 dB(A) を超える高いデシベル レベルが発生します。ホッパーと切断チャンバーの周囲の吸音パネルは、作業者を聴覚障害から保護し、施設を地域の職業騒音条例に準拠させます。
調達の決定を最終的に行う前に、次の実行可能なステップを実行してください。
特定の廃棄物の流れの代表的なサンプルを使用して、文書化された材料テストをメーカーに要求します。
スループットの主張、出力サイジング、および供給メカニズムの有効性を検証するためのパイロットトライアルを要求します。
詳細なメンテナンスマニュアルを参照して、ブレード全体の交換に必要な正確な作業時間と工具を確認してください。
施設のレイアウトに照らして機器の物理的寸法を確認し、アウトフィードコンベアと天井クレーンのための適切なクリアランスを確保します。
メーカーの現地在庫から、ブレード、スペーサー、ベアリングなどの重要な摩耗部品の在庫状況と納期を確認します。
A: ブレードの寿命は、材料の摩耗性、使用時間、使用する特定の合金鋼によって完全に異なります。 D2 スチールブレードできれいなプラスチックを処理すると、数千時間の作業が可能になります。スチールベルトや研磨汚れを含む素材でタイヤを細断すると、刃の寿命が大幅に短くなり、数か月ごとに研ぐか交換する必要があります。
A: ダブルシャフト機械は、内側逆回転シャフトによる低速と高トルクを使用して材料を自己送りしてせん断し、粗い出力を生成します。シングルシャフトマシンは、高速、低トルク、油圧プッシャーラム、およびサイジングスクリーンを使用して、均一性の高い、より小さな出力粒子を生成します。
A: 標準モデルでは、エンジンブロックや厚鋼板、ソリッドスチールシャフトなどの重量固体金属は加工できません。また、致命的なブレードの破損やシャフトの歪みを引き起こす、爆発性の高い物質や、岩やコンクリートなどの非常に研磨性の高い骨材には適していません。
A: プラスチック製の樽、IBC トート、都市廃棄物のようなかさばる、低密度、または中空のアイテムを処理する場合は、油圧プレスが必要です。これらのアイテムは回転シャフトの上で跳ね返る傾向があります。プレスによって切断フックに押し込まれ、連続供給が保証されます。
A: 硬い物体がローターに詰まると、PLC はモーターのアンペア数または油圧の突然のスパイクを検出します。システムは自動的にシャフトを停止し、障害物を取り除くために回転を逆転させ、その後正回転を再開します。これにより、モーターの焼損や機械的損傷が防止されます。
A: メンテナンスには、切断チャンバーとホッパーの毎日の目視検査が含まれます。毎週のタスクには、ベアリングの注油とギアボックスのオイルレベルのチェックが含まれます。四半期または毎年のメンテナンスでは、ブレードの磨耗を検査し、切断クリアランスを調整し、磨耗したナイフやスペーサーを交換したり、稼働時間に基づいてフィンガーをクリーニングしたりする必要があります。
A: ピーク時の体積要件と、計画された稼働時間にわたる材料のかさ密度を組み合わせて、スループットを計算します。マシンがボトルネックになることなくピーク時の設備需要を確実に処理できるように、サージ負荷と予期せぬダウンタイムに対する 20% のバッファーを常に考慮に入れてください。