المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-09-27 الأصل: موقع
هل تعلم أن الحرارة غير المدارة يمكن أن تدمر البلاستيك المعاد تدويره بالكامل؟ في عالم معالجة البوليمر الذي يتطلب الكثير من المتطلبات، يؤدي الاحتكاك حتمًا إلى إذابة الخردة أثناء مرحلة الطحن. يؤدي هذا التدهور الحراري إلى تدمير جودة البوليمر وإعاقة الآلات، مما يؤدي إلى توقفها عن العمل باهظ الثمن. ومع ذلك، فإن تكنولوجيا الطحن المتخصصة تحل هذه المشكلة بالتحديد. خلال هذا الدليل الشامل، سوف نستكشف كيف تعمل أنظمة التبريد المتقدمة والتحسين الدقيق لحجم الشبكة معًا لتحويل النفايات إلى مسحوق عالي الجودة يتدفق بحرية.
حساسية المواد: يمتلك كل من PVC وPE وPP وABS عتبات حرارية مميزة. يؤدي تطبيق نهج طحن موحد عبر جميع البوليمرات حتمًا إلى تدهور المواد وضعف جودة المسحوق.
التبريد أمر بالغ الأهمية: يؤدي تنفيذ أنظمة تبريد الماء أو الهواء عالية الفعالية إلى منع ذوبان البوليمر، وتدهور اللون، والمشكلة المحبطة المتمثلة في انسداد الشاشة.
حجم الشبكة يملي التطبيق: يؤثر حجم الشبكة المحدد بشكل مباشر على دقة المسحوق وكثافته الظاهرية وقابلية سيولته. تعتبر هذه المقاييس ضرورية للغاية لعمليات التصنيع النهائية مثل البثق والقولبة الدورانية.
تآزر النظام: يتطلب إنتاج المسحوق الأمثل توازنًا ميكانيكيًا دقيقًا بين سرعة الدوار وكفاءة التبريد وحجم شبكة الغربال الاهتزازية.
عائد استثمار المعدات: يؤدي تخصيص رأس المال لمعدات الطحن المتخصصة إلى تقليل هدر المواد، وتقليل وقت التوقف عن العمل، وزيادة القيمة السوقية للمسحوق الناتج بشكل كبير.
يؤدي الدفع العالمي نحو التصنيع المستدام إلى تغيير جذري في كيفية تعامل المنشآت مع إعادة تدوير البلاستيك. تاريخيًا، كان إنتاج إعادة الطحن الخشن كافيًا لقولبة الحقن الأساسية. اليوم، تتطلب متطلبات الاقتصاد الدائري الصارمة درجة أعلى من النقاء والاتساق. ويشير محللو الصناعة إلى ارتفاع هائل في الطلب على المساحيق المعاد تدويرها فائقة الدقة والموحدة للغاية، لا سيما في قطاعات القولبة الدوارة والأصبغة الرئيسية. يبتعد المصنعون عن الكسارات العامة ويستثمرون بكثافة في خطوط الطحن المتخصصة. ويعود هذا التحول إلى الحاجة إلى مزج المحتوى المعاد تدويره مع البوليمرات البكر بسلاسة دون المساس بالسلامة الهيكلية أو اللمسات الجمالية. ونتيجة لذلك، تحول التحكم الدقيق في حجم الجسيمات والإدارة الحرارية من ميزة تنافسية إلى متطلبات صناعية صارمة.
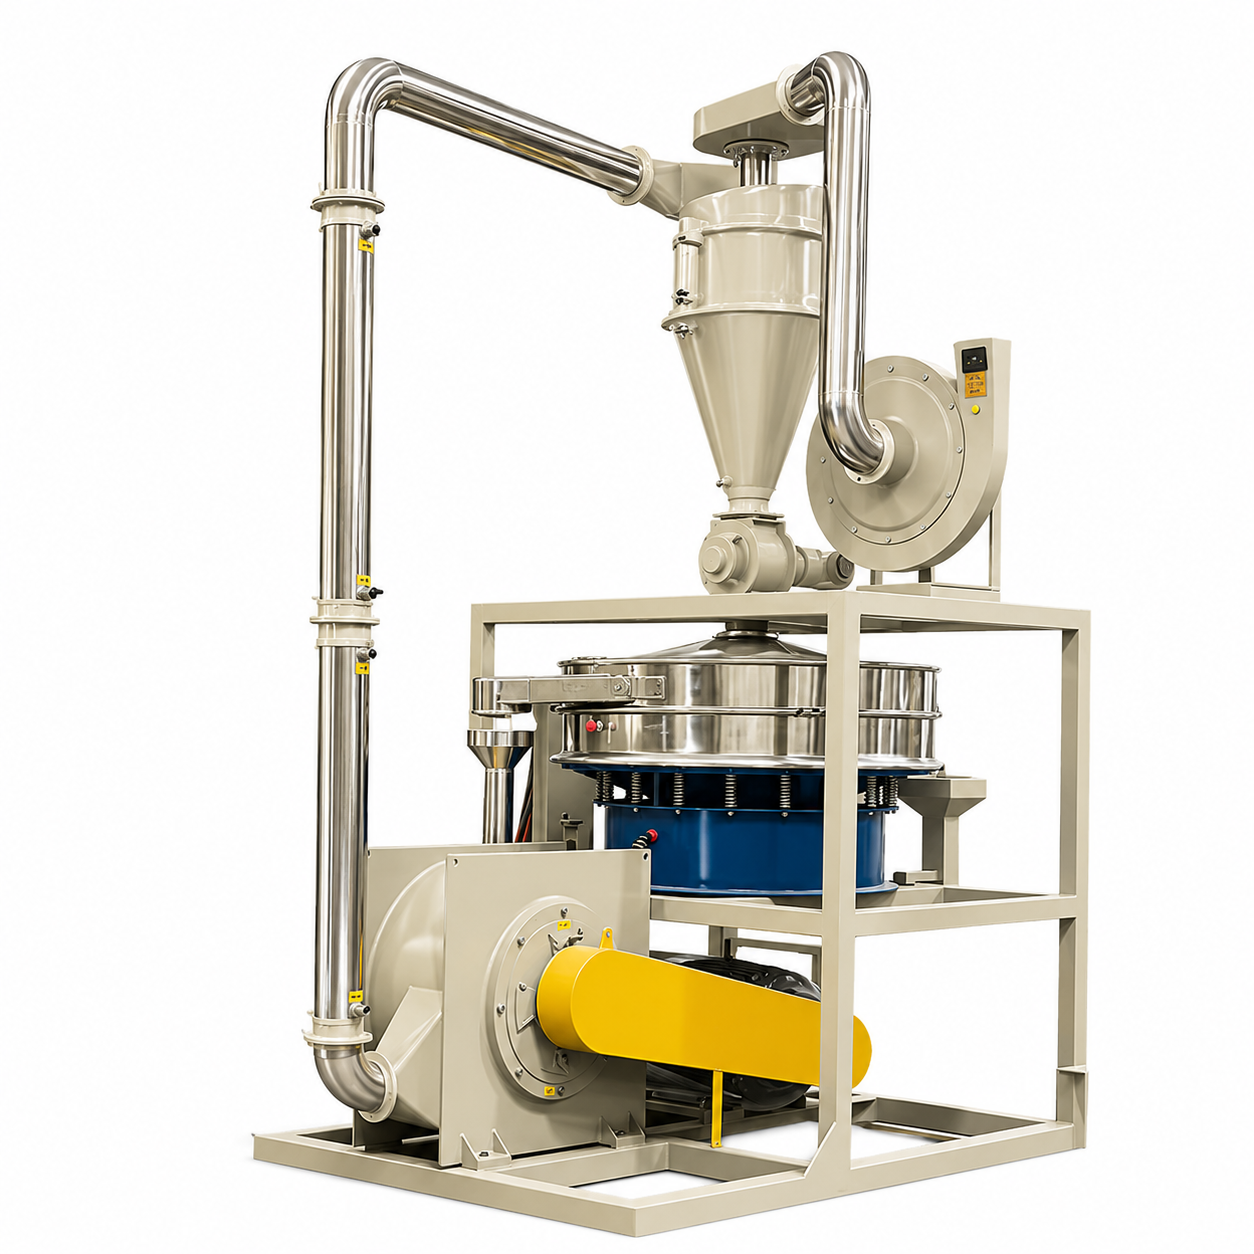
في قلب المنشأة الحديثة، أ تعمل مطحنة إعادة تدوير البلاستيك كنظام تخفيض ميكانيكي عالي السرعة. لقد تم تصميمه لمعالجة الحبيبات أو الرقائق أو القصاصات المقطوعة وتحويلها إلى مسحوق عالي النقاء. على عكس آلات تمزيق الورق القياسية التي تنتج فقط رقائق خشنة، تعمل هذه الوحدات المتطورة على مبدأ القص والتأثير عالي السرعة. داخل الحجرة، يقوم العمود الرئيسي بتشغيل دوارات متخصصة بسرعات تتجاوز في كثير من الأحيان 3000 دورة في الدقيقة. يؤدي هذا إلى إنشاء قوة قص ميكانيكية هائلة، مما يؤدي إلى تمزيق البوليمر إربًا مقابل الجزء الثابت الثابت حتى تصبح الجزيئات صغيرة بما يكفي للمرور عبر شاشة ترشيح مخصصة.
بالنسبة لقولبة الحقن القياسية، تكون الكريات البلاستيكية الخشنة كافية بشكل عام. في المقابل، تتطلب عمليات التصنيع المتقدمة أن تكون المادة الخام في حالة مسحوق مجهري لتعمل بشكل صحيح. على سبيل المثال، يعتمد القولبة الدورانية بشكل كامل على المسحوق لتغطية الجزء الداخلي من القوالب الساخنة بالتساوي. سوف تذوب الكريات القياسية ببساطة إلى كتل غير متساوية وغير صالحة للاستعمال. بالمثل، يتطلب بثق الأنابيب ومزج الألوان مسحوقًا موحدًا لضمان الخلط الكيميائي السلس ومعدلات تدفق الذوبان المتسقة.
يعد فهم الخصائص الجزيئية والحرارية المميزة للبوليمرات المختلفة الخطوة الأكثر أهمية في تحسين عملية الطحن. يجب على مديري المصانع تعديل معاييرهم التشغيلية بناءً على نوع البلاستيك المحدد الذي تتم معالجته. إن تطبيق قوة ميكانيكية خاطئة على بوليمر حساس للحرارة هو وصفة مضمونة لفشل المعدات.
يمثل كلوريد البولي فينيل، المعروف باسم PVC، تحديًا فريدًا بسبب ثباته الحراري المنخفض بشكل ملحوظ. عند تعرضها للاحتكاك العالي لغرفة الطحن، تسخن هذه المادة بسرعة. إذا تجاوزت درجة الحرارة الحد المحدد لها، يبدأ البلاستيك في التحلل كيميائيًا. ويتجلى ذلك في تغير اللون الشديد وانبعاث غاز حمض الهيدروكلوريك المسبب للتآكل. وبسبب هذه المخاطر الكامنة، فإن معالجة هذا البوليمر تتطلب عادةً عملية مخصصة مطحنة PVC مجهزة بدوار قرصي متخصص. يوفر هذا التصميم المحدد عملية قطع نظيفة تقلل من الاحتكاك غير الضروري. فهو يضمن قص المادة بسرعة وخروجها من الغرفة قبل أن يؤدي تراكم الحرارة إلى انهيار كيميائي.
في تناقض صارخ مع المواد البلاستيكية الصلبة، تتميز البولي أوليفينات المرنة مثل البولي إيثيلين والبولي بروبيلين بمؤشر تدفق ذوبان مرتفع ونقاط انصهار منخفضة نسبيًا. وبدلاً من الاحتراق، فإنها تميل إلى أن تصبح أكثر ليونة وتصبح شديدة اللزوجة عند تعرضها للحرارة الناتجة عن الاحتكاك. عندما تصل هذه المواد إلى نقطة التليين داخل الحجرة، فإنها تصبح لزجة. تتسبب هذه الحالة اللاصقة في تكتل جزيئات البلاستيك معًا، مما يؤدي إلى سد حلق التغذية أو انسداد غرفة الطحن تمامًا. تتطلب معالجة هذه المواد البلاستيكية المرنة تحكمًا قويًا في درجة الحرارة واستخدام دوار من النوع التوربيني الذي يولد تدفق هواء داخلي أعلى.
أكريلونتريل بوتادين ستايرين، المعروف على نطاق واسع باسم ABS، هو بلاستيك هندسي مشهور بمقاومته العالية للصدمات وصلابته وصلابته. وهو لا يذوب بسهولة مثل البولي إيثيلين، ولا يتحلل بسرعة مثل كلوريد البولي فينيل. ومع ذلك، فإن صلابتها المطلقة تتطلب قوة ميكانيكية هائلة لسحقها. إن الطبيعة الكاشطة للمواد البلاستيكية الصلبة تعني أن تآكل الشفرات الدوارة والجزء الثابت يتسارع بشكل كبير. تتطلب المعالجة الفعالة معدات مصنوعة من سبائك عالية المقاومة للتآكل ومحركًا قادرًا على الحفاظ على عزم الدوران العالي دون توقف.
نوع البوليمر |
الحساسية الحرارية |
الدوار الموصى به |
حجم الشبكة المشتركة |
تطبيق المصب الأساسي |
|---|---|---|---|---|
بولي كلوريد الفينيل |
خطر كبير للحرق |
القرص الدوار |
40 - 80 شبكة |
بثق الأنابيب والملف الشخصي |
البولي ايثيلين / البولي إثيلين المنخفض الكثافة الخطي |
ارتفاع خطر الذوبان |
توربو الدوار |
20 - 35 شبكة |
صب التناوب |
ABS |
معتدل |
القرص / دبوس الدوار |
20 - 40 شبكة |
إضافات صب الحقن |
تملي الفيزياء الأساسية لغرفة الطحن أن الطاقة الحركية عالية السرعة ستتحول حتماً إلى طاقة حرارية شديدة. عندما يدور الدوار بآلاف الدورات في الدقيقة، فإن القص والتأثير المستمر لجزيئات البلاستيك يولد حرارة كبيرة. إذا لم تتم إدارة هذه الحرارة بشكل فعال، فإن درجة الحرارة الداخلية لـ a سوف تتجاوز آلة مسحوق البلاستيك الحدود الحرارية للبوليمر بسرعة. تخيل إيقاف التشغيل في منتصف نوبة العمل لأن الدوار مغلف بكتلة صلبة من البلاستيك المنصهر. هذه هي الحقيقة القاسية للإدارة الحرارية السيئة. وبدون التبريد الكافي، يتعرض المشغلون للتدهور الحراري للمنتج، والتكتل الشديد، والخسارة الكاملة للخصائص الفيزيائية المطلوبة.
ولمقاومة هذه الحرارة الناجمة عن الاحتكاك، تستخدم المطاحن الصناعية آليات تبريد متطورة ومتعددة الطبقات.
سترات تبريد المياه: هذا هو المعيار الأساسي للآلات الموثوقة. تم تصميم المعدات باستخدام سترات مائية مدمجة تحيط بغرفة الطحن الرئيسية، وأغطية المحامل، وأقراص الطحن الثابتة. يتم ضخ الماء البارد بشكل مستمر من خلال هذه السترات، مما يمتص الحرارة من الأسطح المعدنية عن طريق التوصيل.
أنظمة سحب الهواء المستحث: تعمل مراوح السحب عالية الضغط، جنبًا إلى جنب مع تبريد الماء، على سحب كميات هائلة من الهواء المحيط من خلال غرفة الطحن. يعمل نظام السحب هذا كناقل هوائي لنقل المسحوق النهائي إلى خارج الطاحونة بينما يقوم بغسل الحجرة بشكل مستمر بهواء بارد لمنع ظهور جيوب حرارية موضعية.
إن إنتاج مواد معاد تدويرها عالية الجودة لا يقتصر فقط على تقليل حجم البلاستيك. يتعلق الأمر بتحقيق اتساق الأبعاد الدقيق. تتطلب عمليات التصنيع الحديثة تفاوتات صارمة للغاية في حجم الجسيمات.
في الفصل الصناعي، يشير حجم الشبكة إلى عدد الفتحات لكل بوصة خطية من الشاشة. كلما زاد رقم الشبكة، كلما كان من الضروري أن تمر الجزيئات من خلالها بشكل أدق. عند التشغيل معدات الطحن الدقيقة ، تخضع رقائق البلاستيك الخام لقص ميكانيكي مكثف. بمجرد كسرها، يتم نقل المادة إلى شاشة تهتز. يعمل هذا الغربال كآلية مراقبة الجودة الأولية. تمر الجزيئات الصغيرة بما يكفي عبر الشبكة كمنتج نهائي. يتم رفض الأجزاء كبيرة الحجم تلقائيًا وإعادتها إلى غرفة الطحن لمزيد من المعالجة.
توجد مقايضة مادية أساسية في كل عملية إعادة تدوير. هناك علاقة عكسية بين نعومة المسحوق وإنتاجية الإنتاج. عندما تتطلب المنشأة مسحوقًا ناعمًا جدًا، مثل 60 إلى 80 شبكة، يتم إعادة تدوير نسبة أعلى من المادة مرة أخرى إلى غرفة الطحن. تعني زيادة وقت الإقامة أن الدوار يجب أن يؤدي المزيد من العمل الميكانيكي. ونتيجة لذلك، تنخفض القدرة الإنتاجية الإجمالية ويزداد استهلاك الطاقة النوعية. يتيح استخدام شبكة أكثر خشونة خروج المواد من النظام بسرعة، مما يزيد من الإنتاجية في الساعة. ومع ذلك، قد يمتلك المسحوق الخشن كثافة كبيرة ضعيفة، مما يجعله غير مناسب للتطبيقات النهائية الحساسة.
يعد تحقيق الحجم المثالي للشبكة أمرًا بسيطًا ميكانيكيًا من الناحية النظرية، ولكنه يعتمد بشكل كبير على الاستقرار الديناميكي الحراري في الممارسة العملية. تعمية الشاشة هو مصطلح صناعي يصف الظاهرة التي تلتصق فيها جزيئات بلاستيكية شبه ذائبة أو لزجة بأسلاك الشاشة الشبكية الاهتزازية. غالبًا ما يسمع المشغلون تغييرًا واضحًا في طبقة الصوت الصوتية للماكينة قبل حدوث التعمية مباشرةً. يشير هذا الصوت الخافت والمجهد إلى أن المادة محاصرة في حلقة إعادة تدوير مستمرة. ومن خلال استخدام أسلوب التبريد المزدوج، يمكن للمشغلين الحفاظ على توازن ديناميكي حراري مستقر. عندما يعمل نظام التبريد بكفاءة، تظل جزيئات البلاستيك صلبة وجافة ومتدفقة بحرية، مما يقضي تمامًا على خطر التكتل.
يمثل شراء معدات الطحن الصناعية نفقات رأسمالية كبيرة. لمديري المصانع، تقييم المواصفات الفنية ل يتطلب الطاحن البلاستيكي نهجًا صارمًا قائمًا على الأدلة ومصممًا خصيصًا لأهداف إنتاج محددة.
إن أداة التمييز الميكانيكية الأساسية في معدات الطحن هي تصميم الدوار. سيؤدي تطبيق الدوار الخاطئ على بلاستيك معين إلى ضعف جودة المسحوق وتسارع تآكل الشفرة. تعتبر آلات السحق القرصية، التي تتميز بأقراص مسطحة مسننة، مثالية للمواد البلاستيكية الصلبة. إنها توفر تعديلات دقيقة للفجوة من أجل قص متسق. تم تصميم الساحقات التوربينية، التي تتميز ببنية شفرة تشبه التوربينات، للمواد المرنة والحساسة للحرارة. يولد التصميم التوربيني تدفقًا داخليًا هائلاً للهواء، وهو أمر بالغ الأهمية للحفاظ على برودة المواد.
لا تقبلي بالمكونات الأصغر حجمًا. بالنسبة لعملية تجارية تهدف إلى إنتاج ما بين 150 إلى 400 كجم في الساعة، ابحث عن مواصفات قوية. يجب أن تتراوح قوة المحرك الرئيسي بين 37 كيلو واط و75 كيلو واط لتوفير عزم الدوران المناسب. تأكد من أن شفرات القطع مصنوعة من فولاذ الأدوات عالي الجودة، مثل SKD-11، لمقاومة الطبيعة الكاشطة للخردة الملوثة. علاوة على ذلك، يجب أن تتميز الماكينة عالية الجودة بنظام سترة تبريد مائي متكامل تمامًا حول كل من الحجرة ومبيت المحمل لضمان التشغيل المستمر على مدار 24 ساعة.
يتطلب الطحن الدقيق الحديث دقة لا يمكن للتشغيل اليدوي توفيرها بشكل موثوق. الميزة المهمة التي يجب البحث عنها هي وحدة التغذية الاهتزازية الذكية المتشابكة إلكترونيًا مع تيار المحرك الرئيسي. إذا ارتفع الحمل الداخلي أو اقتربت درجة الحرارة من نقطة تليين البوليمر، فيجب على وحدة التحكم المنطقية القابلة للبرمجة تقليل معدل التغذية تلقائيًا. يمنع نظام التغذية المرتدة ذات الحلقة المغلقة انسداد الغرفة ويحمي المحرك من الاحتراق الكارثي، مما يؤدي في النهاية إلى عائد ممتاز على الاستثمار.
يتطلب إنتاج مسحوق بلاستيكي من الدرجة الأولى توازنًا دقيقًا ومحسوبًا للغاية للقوة الميكانيكية، والتحكم الصارم في درجة الحرارة، والترشيح الدقيق للجسيمات. لا يؤدي الترقية إلى نظام طحن حديث مبرد جيدًا إلى تحسين تدفق المسحوق فحسب، بل يقلل أيضًا من هدر المواد بشكل كبير. ومن خلال فهم الخصائص الحرارية الفريدة للبوليمرات المختلفة ومطابقتها مع التكوينات الصحيحة للعضو الدوار والشبكة، يمكن للمنشآت زيادة هوامش ربحها بشكل كبير. خذ الوقت الكافي لتقييم قدرات الطحن الحالية لديك اليوم. لضمان اختيار الآلات الأكثر كفاءة وقوة لتدفق المواد المحددة لديك، استكشف الحلول المتقدمة المتوفرة في cnalva.com وقم بتحويل خردة البلاستيك الخاصة بك إلى موارد تصنيع عالية القيمة.
هذا البوليمر حساس للغاية للحرارة ويتحلل بسهولة تحت الضغط الحراري. يجب أن تظل درجة حرارة غرفة الطحن بشكل عام أقل من 60 إلى 70 درجة مئوية. يتطلب الحفاظ على درجة الحرارة هذه نظام تبريد مائي قوي. سيؤدي الفشل في التحكم في الحرارة إلى تغير لون المسحوق واحتمال إطلاق الغازات المسببة للتآكل.
على الرغم من أن ذلك ممكن من الناحية الفنية باستخدام آلة متعددة الاستخدامات، إلا أنه نادرًا ما يكون مثاليًا للإنتاج على نطاق صناعي. تتطلب المواد البلاستيكية الصلبة عادةً دوارًا من النوع القرصي للقص الفعال، في حين تتطلب البولي أوليفينات المرنة دوارًا من النوع التوربيني لطحن الصدمات وتبريد الهواء المعزز. ويتطلب التبديل بين هذه المواد تغيير نوع الدوار واستبدال الشاشة الشبكية، مما يؤدي إلى توقف تشغيلي كبير.
يحدث التكتل أو التكتل بشكل عالمي تقريبًا بسبب التراكم الحراري الزائد داخل حجرة الطحن. إذا كانت البنية التحتية للتبريد غير كافية أو تم دفع معدل التغذية إلى مستوى مرتفع للغاية، فإن درجة الحرارة الداخلية تتجاوز نقطة تليين البلاستيك. يؤدي هذا إلى اندماج الجزيئات معًا، وفقدان قابليتها للتدفق، وفي النهاية تعمي الشاشة الشبكية الاهتزازية.
بالنسبة لتطبيقات القولبة الدورانية، والتي تستخدم في الغالب البولي إيثيلين الخطي منخفض الكثافة، فإن حجم الشبكة من 30 إلى 35 هو معيار الصناعة. يضمن حجم الجسيمات المحدد هذا أن المسحوق يمتلك كثافة كبيرة وقابلية سيولة ممتازة. إنها تسمح للمادة بأن تذوب بالتساوي وتغطي الجزء الداخلي من القالب بسلاسة دون ترك ثقوب هيكلية.
يعتمد عمر الشفرة بشكل كبير على مدى كشط البوليمر المحدد الذي تتم معالجته والإنتاجية التشغيلية. سوف تعمل المواد البلاستيكية الصلبة على إضعاف أسطح القطع بشكل أسرع بكثير من البوليمرات الأكثر ليونة. كمعيار للصيانة العامة، يجب على المشغلين فحص الشفرات أو الأقراص فعليًا كل 300 إلى 500 ساعة من التشغيل لضمان كفاءة القص المتسقة ومنع الانخفاض في القدرة الإنتاجية.
يختلف استهلاك الطاقة بناءً على الإنتاجية المطلوبة ونقاء المسحوق. عادةً ما تستخدم الوحدة الصناعية القياسية التي تنتج من 200 إلى 300 كجم في الساعة محركًا رئيسيًا يتراوح بين 37 كيلو وات و55 كيلو وات. عند احتساب المعدات المساعدة مثل مراوح السحب والصمامات الدوارة، يتراوح إجمالي طاقة النظام عادةً من 45 كيلو واط إلى 75 كيلو واط. تستخدم الآلات الفعالة عناصر تحكم في التغذية الآلية للحفاظ على تشغيل المحرك عند مستوى التيار الأمثل، مما يمنع إهدار الطاقة.
يعتمد منع التصاق المواد بشكل كامل على الحفاظ على درجة حرارة داخلية منخفضة. يجب على المشغلين التأكد من أن سترات تبريد المياه لديها تدفق كافٍ وأن إمدادات المياه المبردة تظل أقل من 15 درجة مئوية. بالإضافة إلى ذلك، فإن ضبط مروحة السحب المستحثة لسحب المزيد من الهواء عبر الحجرة يساعد على النقل الهوائي وإزالة الحرارة المتبقية، مما يحافظ على جفاف الجزيئات البلاستيكية ويمنعها من الالتصاق بالأسطح المعدنية.