Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-27 Origen: Sitio
¿Sabías que el calor no gestionado puede arruinar por completo el plástico reciclado? En el exigente mundo del procesamiento de polímeros, la fricción inevitablemente derrite la chatarra durante la fase de trituración. Esta degradación térmica destruye la calidad del polímero y bloquea la maquinaria, lo que provoca costosos tiempos de inactividad. Sin embargo, la tecnología de fresado especializada resuelve exactamente este problema. A lo largo de esta guía completa, exploraremos cómo los sistemas de enfriamiento avanzados y la optimización precisa del tamaño de malla funcionan juntos para transformar los desechos en polvo de flujo libre y de primera calidad.
Sensibilidad del material: PVC, PE, PP y ABS poseen umbrales térmicos distintos. La aplicación de un enfoque de molienda uniforme en todos los polímeros conduce inevitablemente a la degradación del material y a una mala calidad del polvo.
El enfriamiento es crucial: la implementación de sistemas de enfriamiento por agua o aire altamente efectivos evita la fusión del polímero, la degradación del color y el frustrante problema de la obstrucción de la pantalla.
El tamaño de malla dicta la aplicación: El tamaño de malla seleccionado influye directamente en la finura, la densidad aparente y la fluidez del polvo. Estas métricas son estrictamente necesarias para los procesos de fabricación posteriores, como la extrusión y el moldeo rotacional.
Sinergia del sistema: La producción de polvo óptima requiere un equilibrio mecánico preciso entre la velocidad del rotor, la eficiencia de enfriamiento y el tamaño de malla de la criba vibratoria.
ROI del equipo: la asignación de capital hacia equipos de molienda especializados reduce el desperdicio de material, minimiza el tiempo de inactividad operativa y aumenta significativamente el valor de mercado del polvo de salida.
El impulso global por la fabricación sostenible está cambiando fundamentalmente la forma en que las instalaciones abordan el reciclaje de plástico. Históricamente, producir triturado grueso era suficiente para el moldeo por inyección básico. Hoy en día, los estrictos mandatos de la economía circular exigen una mayor pureza y coherencia. Los analistas de la industria notan un aumento masivo en la demanda de polvos reciclados ultrafinos y altamente uniformes, particularmente en los sectores de rotomoldeo y masterbatch. Los fabricantes se están alejando de las trituradoras genéricas e invirtiendo fuertemente en líneas de molienda especializadas. Este cambio está impulsado por la necesidad de combinar a la perfección contenido reciclado con polímeros vírgenes sin comprometer la integridad estructural o el acabado estético. En consecuencia, el control de precisión sobre el tamaño de las partículas y la gestión térmica ha pasado de ser una ventaja competitiva a un requisito estricto de la industria.
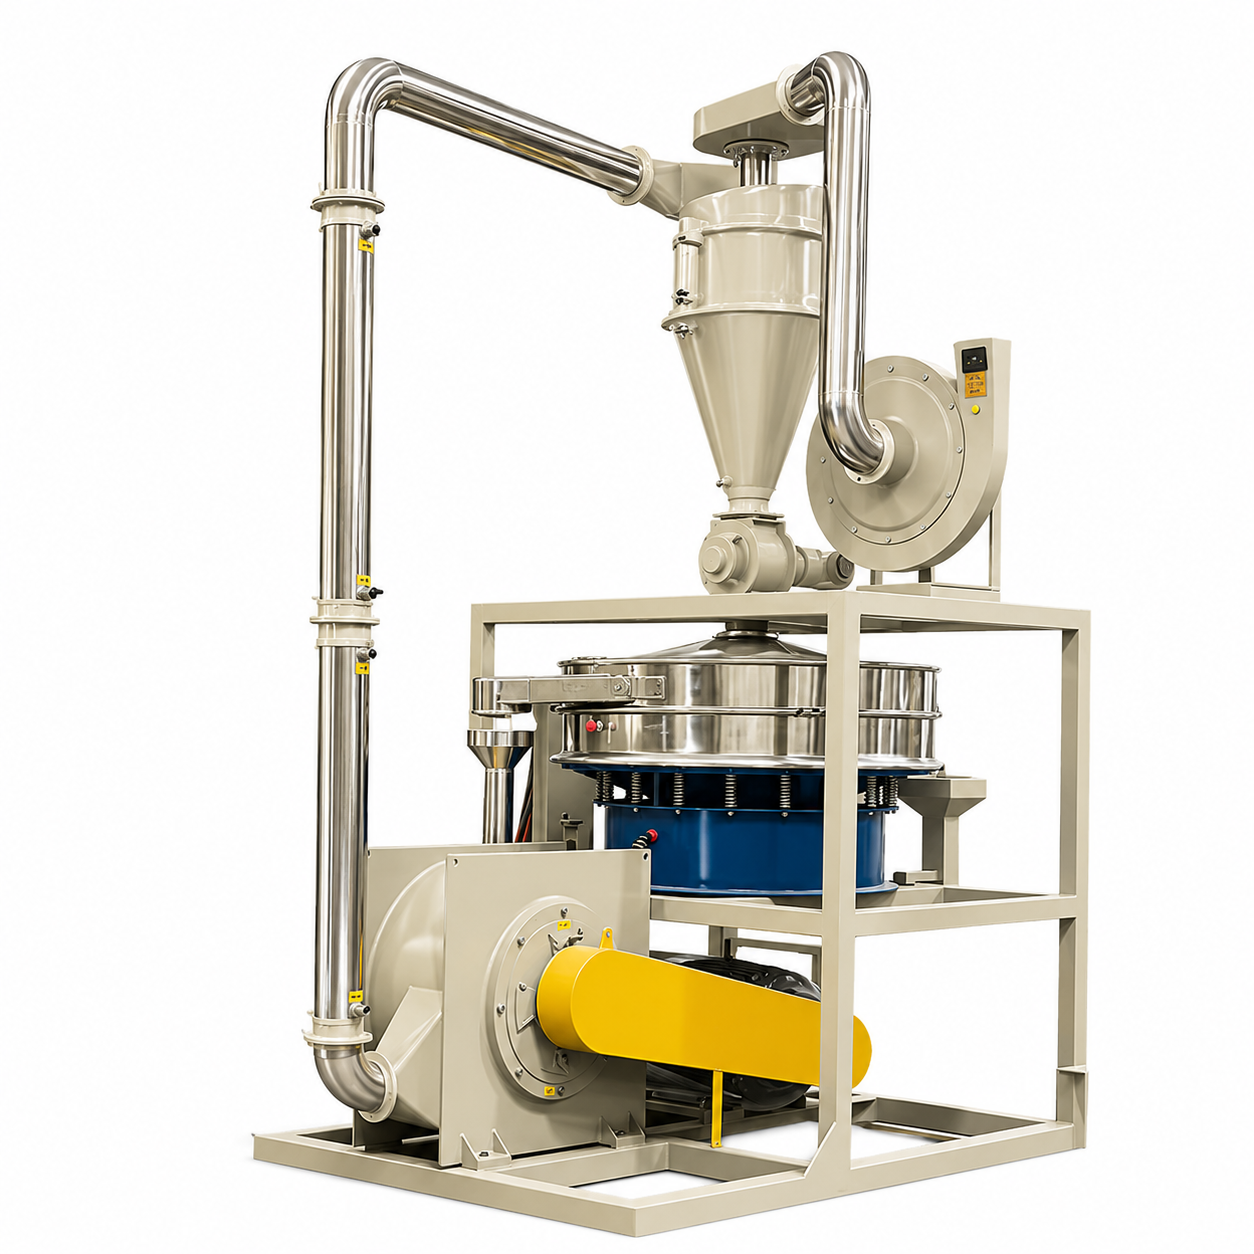
En el centro de una instalación moderna, un El molino de reciclaje de plástico actúa como un sistema de reducción mecánica de alta velocidad. Está diseñado para procesar gránulos, escamas o desechos cortados hasta obtener un polvo altamente refinado. A diferencia de las trituradoras estándar que simplemente producen virutas gruesas, estas sofisticadas unidades funcionan según el principio de corte e impacto a alta velocidad. Dentro de la cámara, el eje principal impulsa rotores especializados a velocidades que a menudo superan las 3000 RPM. Esto crea una fuerza de corte mecánica masiva, que desgarra el polímero contra un estator estacionario hasta que las partículas son lo suficientemente pequeñas como para pasar a través de una pantalla de filtración designada.
Para el moldeo por inyección estándar, generalmente son suficientes gránulos de plástico gruesos. Por el contrario, los procesos de fabricación avanzados requieren que la materia prima esté en estado de polvo microscópico para funcionar correctamente. Por ejemplo, el moldeo rotacional se basa completamente en polvo para cubrir uniformemente el interior de los moldes calentados. Los gránulos estándar simplemente se derretirían formando grumos desiguales e inutilizables. De manera similar, la extrusión de tuberías y la mezcla de colores requieren un polvo uniforme para garantizar una mezcla química perfecta y tasas de flujo de fusión consistentes.
Comprender las distintas propiedades moleculares y térmicas de los diferentes polímeros es el paso más crítico para optimizar una operación de molienda. Los gerentes de planta deben ajustar sus parámetros operativos en función del plástico específico que se procesa. Aplicar la fuerza mecánica incorrecta a un polímero sensible al calor es una receta garantizada para fallar el equipo.
El cloruro de polivinilo, comúnmente conocido como PVC, presenta un desafío único debido a su estabilidad térmica notablemente baja. Cuando se somete a la alta fricción de una cámara de molienda, este material se calienta rápidamente. Si la temperatura supera su umbral específico, el plástico comienza a degradarse químicamente. Esto se manifiesta como una decoloración severa y la peligrosa liberación de gas corrosivo de ácido clorhídrico. Debido a estos riesgos inherentes, el procesamiento de este polímero generalmente requiere un equipo dedicado. Molino de PVC equipado con un rotor tipo disco especializado. Este diseño específico proporciona una acción de corte limpia que minimiza la fricción innecesaria. Garantiza que el material se corte rápidamente y salga de la cámara antes de que la acumulación de calor provoque una descomposición química.
A diferencia de los plásticos rígidos, las poliolefinas flexibles como el polietileno y el polipropileno se caracterizan por su alto índice de fluidez y puntos de fusión relativamente bajos. En lugar de quemarse, tienden a ablandarse y volverse muy viscosos cuando se exponen al calor inducido por la fricción. Cuando estos materiales alcanzan su punto de ablandamiento dentro de la cámara, se vuelven pegajosos. Este estado adhesivo hace que las partículas de plástico se aglutinen, provocando puentes en la garganta de alimentación o obstruyendo completamente la cámara de molienda. El procesamiento de estos plásticos flexibles exige un control de temperatura agresivo y la utilización de un rotor tipo turbo que genera un mayor flujo de aire interno.
El acrilonitrilo butadieno estireno, ampliamente conocido como ABS, es un plástico de ingeniería conocido por su alta resistencia al impacto, rigidez y dureza. No se funde tan fácilmente como el polietileno ni se degrada tan rápidamente como el cloruro de polivinilo. Sin embargo, su gran dureza requiere una inmensa fuerza mecánica para pulverizarse. La naturaleza abrasiva de los plásticos duros acelera significativamente el desgaste de las palas del rotor y del estator. El procesamiento eficiente requiere equipos construidos con aleaciones muy resistentes al desgaste y un motor capaz de mantener un par elevado sin detenerse.
Tipo de polímero |
Sensibilidad térmica |
Rotor recomendado |
Tamaño de malla común |
Aplicación primaria aguas abajo |
|---|---|---|---|---|
CLORURO DE POLIVINILO |
Alto riesgo de quemarse |
Rotor de disco |
Malla 40 - 80 |
Extrusión de tuberías y perfiles |
PE/LLDPE |
Alto riesgo de derretirse |
Turborotor |
20 - 35 malla |
Moldeo rotacional |
ABS |
Moderado |
Rotor de disco/pasador |
Malla 20 - 40 |
Aditivos para moldeo por inyección |
La física fundamental de una cámara de molienda dicta que la energía cinética de alta velocidad se convertirá inevitablemente en energía térmica extrema. A medida que el rotor gira a miles de revoluciones por minuto, el corte y el impacto constantes de las partículas de plástico generan un calor significativo. Si este calor no se gestiona activamente, la temperatura interna de un La máquina de polvo de plástico superará rápidamente los límites térmicos del polímero. Imagine una parada a mitad de un turno porque el rotor está encerrado en un bloque sólido de plástico derretido. Esta es la dura realidad de una mala gestión térmica. Sin un enfriamiento adecuado, los operadores experimentan una degradación térmica del producto, una severa formación de grumos y la pérdida total de las propiedades físicas requeridas.
Para combatir este calor inducido por la fricción, los molinos de grado industrial emplean sofisticados mecanismos de enfriamiento de múltiples capas.
Chaquetas de refrigeración por agua: este es el estándar básico para maquinaria confiable. El equipo está diseñado con camisas de agua integradas que rodean la cámara de molienda principal, las carcasas de los cojinetes y los discos de molienda estacionarios. El agua fría se bombea continuamente a través de estas camisas, absorbiendo el calor de las superficies metálicas por conducción.
Sistemas de tiro de aire inducido: trabajando en conjunto con el enfriamiento por agua, los ventiladores de tiro de alta presión extraen grandes volúmenes de aire ambiental a través de la cámara de molienda. Este sistema de tiro actúa como un transportador neumático para transportar el polvo terminado fuera del molino mientras limpia continuamente la cámara con aire más frío para evitar bolsas de calor localizadas.
Producir material reciclado de alta calidad no se trata únicamente de reducir el tamaño del plástico. Se trata de lograr una consistencia dimensional precisa. Los procesos de fabricación modernos requieren tolerancias de tamaño de partículas extremadamente estrictas.
En la separación industrial, el tamaño de la malla se refiere al número de aberturas por pulgada lineal de una pantalla. Cuanto mayor sea el número de malla, más finas deben ser las partículas para pasar. Al operar Equipo de molienda fina , las escamas de plástico en bruto se someten a un intenso cizallamiento mecánico. Una vez fracturado, el material es transportado a una criba vibratoria. Este tamiz actúa como el principal mecanismo de control de calidad. Las partículas lo suficientemente pequeñas pasan a través de la malla como producto final. Los fragmentos de gran tamaño se rechazan automáticamente y se devuelven a la cámara de molienda para su posterior procesamiento.
En cada operación de reciclaje existe una compensación física fundamental. Existe una relación inversa entre la finura del polvo y el rendimiento de la producción. Cuando una instalación requiere un polvo muy fino, como de malla 60 a 80, un porcentaje mayor del material se recircula de regreso a la cámara de molienda. Este mayor tiempo de residencia significa que el rotor debe realizar más trabajo mecánico. En consecuencia, la capacidad de producción general disminuye y el consumo específico de energía aumenta. La utilización de una malla más gruesa permite que el material salga del sistema rápidamente, lo que aumenta el rendimiento por hora. Sin embargo, el polvo grueso puede tener una densidad aparente pobre, lo que lo hace inadecuado para aplicaciones delicadas posteriores.
Lograr el tamaño de malla ideal es mecánicamente sencillo en teoría, pero en la práctica depende en gran medida de la estabilidad termodinámica. El cegamiento de la criba es un término industrial que describe el fenómeno en el que partículas de plástico semiderretidas o pegajosas se adhieren a los alambres de la criba de malla vibratoria. Los operadores suelen escuchar un cambio distintivo en el tono acústico de la máquina justo antes de que se produzca el cegamiento. Este sonido apagado y laborioso indica que el material está atrapado en un circuito de recirculación continua. Al utilizar un enfoque de enfriamiento dual, los operadores pueden mantener un equilibrio termodinámico estable. Cuando el sistema de enfriamiento funciona de manera eficiente, las partículas de plástico permanecen rígidas, secas y fluyen libremente, eliminando por completo la amenaza de aglomeración.
La adquisición de equipos de molienda industrial representa un gasto de capital significativo. Para los gerentes de planta, evaluar las especificaciones técnicas de una pulverizador de plástico requiere un enfoque riguroso, basado en evidencia, adaptado a objetivos de producción específicos.
El principal diferenciador mecánico en los equipos de molienda es el diseño del rotor. Aplicar el rotor incorrecto a un plástico específico dará como resultado una mala calidad del polvo y un desgaste acelerado de las cuchillas. Los pulverizadores de disco, con discos planos y dentados, son óptimos para plásticos rígidos. Ofrecen ajustes de espacio precisos para un corte consistente. Los turbopulverizadores, que presentan una estructura de pala similar a una turbina, están diseñados para materiales flexibles y sensibles al calor. El diseño turbo genera un flujo de aire interno masivo, lo cual es fundamental para mantener los materiales frescos.
No se conforme con componentes de tamaño insuficiente. Para una operación comercial que apunta a entre 150 y 400 kilogramos por hora, busque especificaciones sólidas. El motor principal debe oscilar entre 37 kW y 75 kW para proporcionar el par adecuado. Asegúrese de que las hojas de corte estén fabricadas con acero para herramientas de alta calidad, como SKD-11, para resistir la naturaleza abrasiva de la chatarra contaminada. Además, una máquina de alta calidad debe contar con un sistema de camisa de refrigeración por agua totalmente integrado alrededor de la cámara y la carcasa del rodamiento para garantizar un funcionamiento continuo las 24 horas.
El rectificado fino moderno requiere una precisión que el funcionamiento manual no puede proporcionar de forma fiable. Una característica fundamental a buscar es un alimentador vibratorio inteligente entrelazado electrónicamente con el amperaje del motor principal. Si la carga interna aumenta o la temperatura se acerca al punto de ablandamiento del polímero, el controlador lógico programable debe reducir automáticamente la velocidad de alimentación. Este sistema de retroalimentación de circuito cerrado evita la obstrucción de la cámara y protege el motor contra un desgaste catastrófico, lo que en última instancia genera un retorno de la inversión superior.
La producción de polvo plástico de primer nivel requiere un equilibrio delicado y altamente calculado de fuerza mecánica, un control estricto de la temperatura y una filtración precisa de partículas. La actualización a un sistema de molienda moderno y bien refrigerado no solo mejora la fluidez del polvo sino que también reduce drásticamente el desperdicio de material. Al comprender las propiedades térmicas únicas de los diferentes polímeros y combinarlas con las configuraciones correctas de rotor y malla, las instalaciones pueden aumentar significativamente sus márgenes de beneficio. Tómese el tiempo para evaluar sus capacidades actuales de rectificado hoy. Para asegurarse de seleccionar la maquinaria más eficiente y robusta para su flujo de materiales específico, explore las soluciones avanzadas disponibles en cnalva.com y transforme sus desechos de plástico en recursos de fabricación de alto valor.
Este polímero es muy sensible al calor y se degrada fácilmente bajo estrés térmico. Por lo general, la temperatura de la cámara de molienda debe mantenerse estrictamente por debajo de 60 a 70 grados centígrados. Mantener esta temperatura requiere un robusto sistema de refrigeración por agua. Si no se controla el calor, se producirá la decoloración del polvo y la posible liberación de gases corrosivos.
Si bien es técnicamente posible con una máquina muy versátil, rara vez es óptimo para la producción a escala industrial. Los plásticos rígidos generalmente requieren un rotor de tipo disco para un corte efectivo, mientras que las poliolefinas flexibles requieren un rotor de tipo turbo para la molienda por impacto y una refrigeración por aire mejorada. Cambiar entre estos materiales requiere cambiar el tipo de rotor y reemplazar la pantalla de malla, lo que introduce un tiempo de inactividad operativo significativo.
La formación de grumos o aglomeración es causada casi universalmente por una acumulación térmica excesiva dentro de la cámara de molienda. Si la infraestructura de refrigeración es inadecuada o la velocidad de alimentación se aumenta demasiado, la temperatura interna supera el punto de reblandecimiento del plástico. Esto hace que las partículas se fusionen, pierdan su fluidez y, finalmente, ceguen la criba de malla vibratoria.
Para aplicaciones de moldeo rotacional, que utilizan predominantemente polietileno lineal de baja densidad, el estándar de la industria es un tamaño de malla de 30 a 35. Este tamaño de partícula específico garantiza que el polvo posea una excelente densidad aparente y fluidez. Permite que el material se derrita uniformemente y cubra el interior del molde suavemente sin dejar poros estructurales.
La vida útil de la hoja depende en gran medida de la abrasividad del polímero específico que se procesa y del rendimiento operativo. Los plásticos duros y rígidos opacarán las superficies de corte mucho más rápido que los polímeros más blandos. Como estándar de mantenimiento general, los operadores deben inspeccionar físicamente las cuchillas o los discos cada 300 a 500 horas de operación para garantizar una eficiencia de corte constante y evitar caídas en la capacidad de producción.
El consumo de energía varía según el rendimiento requerido y la finura del polvo. Una unidad industrial estándar que produce entre 200 y 300 kilogramos por hora suele utilizar un motor principal de entre 37 kW y 55 kW. Si se tienen en cuenta los equipos auxiliares, como ventiladores de tiro y válvulas rotativas, la potencia total del sistema suele oscilar entre 45 kW y 75 kW. Las máquinas eficientes utilizan controles de alimentación automatizados para mantener el motor funcionando con un amperaje óptimo, evitando el desperdicio de energía.
La prevención de la adhesión del material depende exclusivamente del mantenimiento de una temperatura interna baja. Los operadores deben asegurarse de que las camisas de refrigeración por agua tengan un flujo adecuado y que el suministro de agua enfriada se mantenga por debajo de los 15 grados Celsius. Además, ajustar el ventilador de tiro inducido para impulsar más aire a través de la cámara ayuda al transporte neumático y elimina el calor residual, manteniendo las partículas de plástico secas y evitando que se peguen a las superficies metálicas.