Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 27-09-2026 Asal: Lokasi
Tahukah Anda bahwa panas yang tidak dikelola dapat merusak plastik daur ulang? Dalam dunia pemrosesan polimer yang menuntut, gesekan pasti akan melelehkan potongan selama fase penggilingan. Degradasi termal ini merusak kualitas polimer dan menghambat mesin, sehingga menyebabkan waktu henti yang mahal. Namun, teknologi penggilingan khusus memecahkan masalah ini. Sepanjang panduan komprehensif ini, kita akan mengeksplorasi bagaimana sistem pendingin canggih dan optimalisasi ukuran mesh yang tepat bekerja sama untuk mengubah limbah menjadi bubuk berkualitas premium dan mengalir bebas.
Sensitivitas Bahan: PVC, PE, PP, dan ABS masing-masing memiliki ambang batas termal yang berbeda. Menerapkan pendekatan penggilingan yang seragam pada semua polimer pasti akan menyebabkan degradasi material dan kualitas bubuk yang buruk.
Pendinginan itu Penting: Menerapkan sistem pendingin air atau udara yang sangat efektif mencegah pencairan polimer, degradasi warna, dan masalah penyumbatan layar yang membuat frustrasi.
Ukuran Jaring Mendikte Aplikasi: Ukuran jaring yang dipilih secara langsung mempengaruhi kehalusan, kepadatan massal, dan kemampuan mengalir bubuk. Metrik ini sangat diperlukan untuk proses manufaktur hilir seperti ekstrusi dan pencetakan rotasi.
Sinergi Sistem: Menghasilkan bubuk yang optimal memerlukan keseimbangan mekanis yang tepat antara kecepatan rotor, efisiensi pendinginan, dan ukuran jaring layar getar.
ROI Peralatan: Alokasi modal untuk peralatan penggilingan khusus mengurangi limbah material, meminimalkan waktu henti operasional, dan secara signifikan meningkatkan nilai pasar bubuk keluaran.
Dorongan global untuk manufaktur berkelanjutan secara mendasar mengubah cara fasilitas melakukan pendekatan daur ulang plastik. Secara historis, menghasilkan penggilingan kasar sudah cukup untuk pencetakan injeksi dasar. Saat ini, mandat ekonomi sirkular yang ketat menuntut kemurnian dan konsistensi yang lebih tinggi. Analis industri mencatat lonjakan besar dalam permintaan bubuk daur ulang yang sangat halus dan sangat seragam, khususnya di sektor rotomolding dan masterbatch. Produsen beralih dari penghancur generik dan berinvestasi besar-besaran pada jalur penggilingan khusus. Pergeseran ini didorong oleh kebutuhan untuk memadukan konten daur ulang dengan polimer murni tanpa mengurangi integritas struktural atau hasil akhir estetika. Akibatnya, kendali presisi atas ukuran partikel dan manajemen termal telah beralih dari keunggulan kompetitif menjadi persyaratan industri yang ketat.
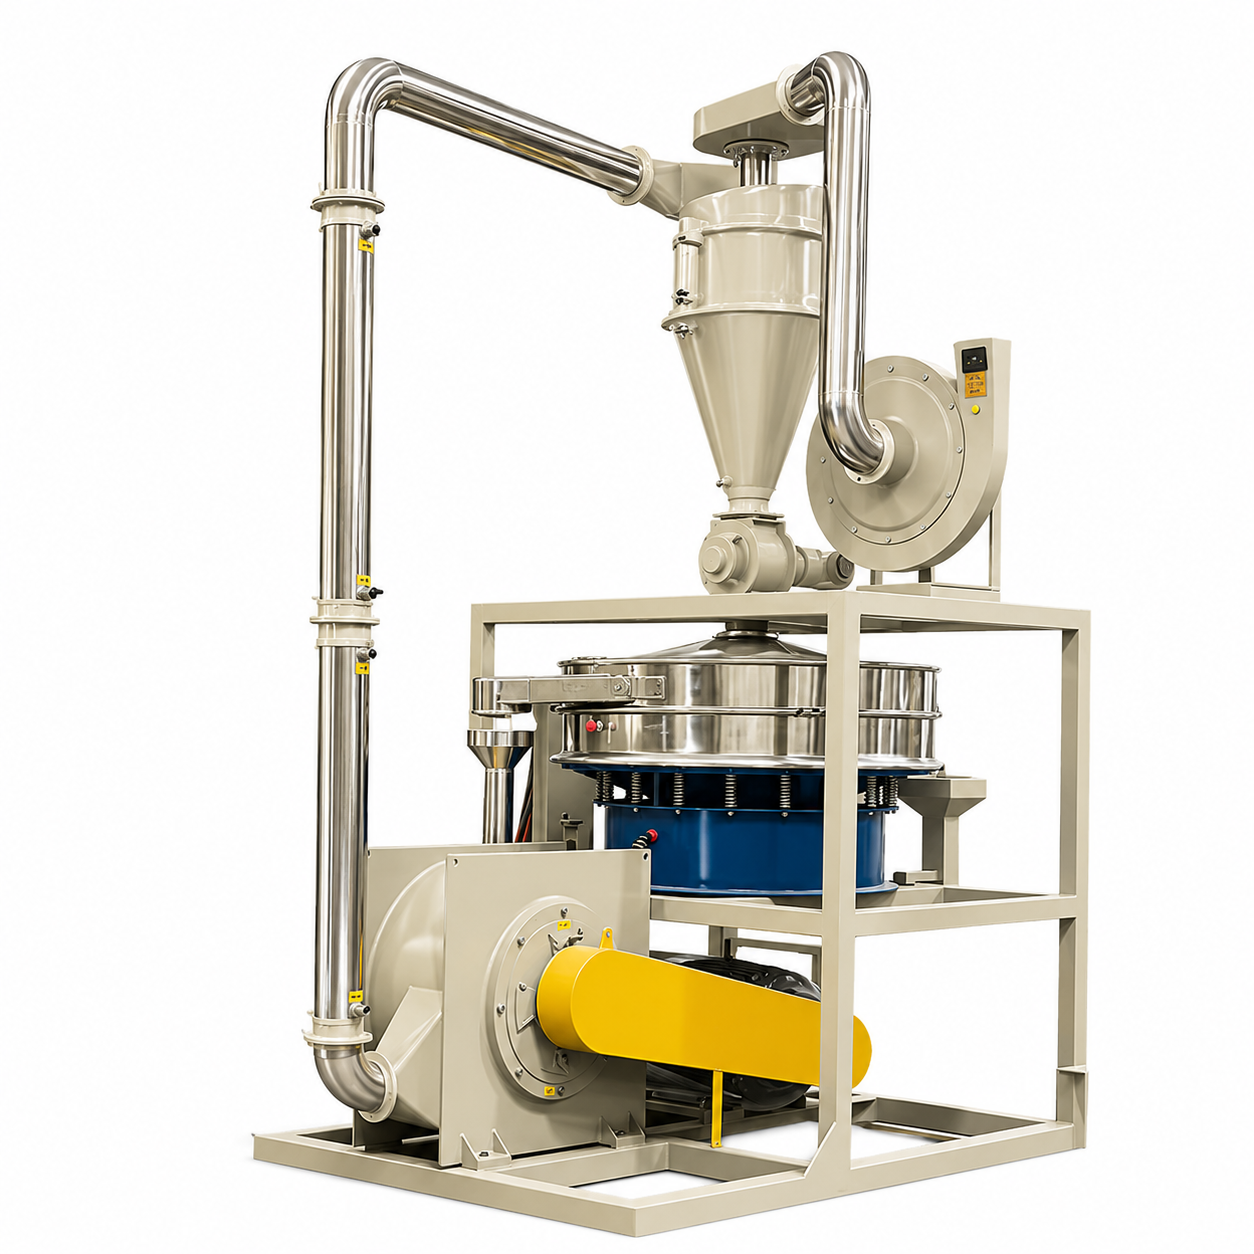
Inti dari fasilitas modern, a pabrik daur ulang plastik bertindak sebagai sistem reduksi mekanis berkecepatan tinggi. Ini direkayasa untuk memproses butiran, serpihan, atau sisa potongan menjadi bubuk yang sangat halus. Tidak seperti mesin penghancur standar yang hanya menghasilkan serpihan kasar, unit canggih ini beroperasi berdasarkan prinsip pemotongan dan tumbukan berkecepatan tinggi. Di dalam ruangan, poros utama menggerakkan rotor khusus dengan kecepatan seringkali melebihi 3.000 RPM. Hal ini menciptakan gaya geser mekanis yang sangat besar, merobek polimer terhadap stator stasioner hingga partikel cukup kecil untuk melewati layar filtrasi yang ditentukan.
Untuk cetakan injeksi standar, pelet plastik kasar umumnya cukup. Sebaliknya, proses manufaktur tingkat lanjut memerlukan bahan mentah dalam bentuk bubuk mikroskopis agar dapat berfungsi dengan benar. Misalnya, cetakan rotasi bergantung sepenuhnya pada bubuk untuk melapisi bagian dalam cetakan yang dipanaskan secara merata. Pelet standar akan meleleh menjadi gumpalan yang tidak rata dan tidak dapat digunakan. Demikian pula, ekstrusi pipa dan pencampuran warna memerlukan bubuk yang seragam untuk memastikan pencampuran bahan kimia yang lancar dan laju aliran lelehan yang konsisten.
Memahami sifat molekuler dan termal yang berbeda dari polimer yang berbeda adalah langkah paling penting dalam mengoptimalkan operasi penggilingan. Manajer pabrik harus menyesuaikan parameter operasionalnya berdasarkan jenis plastik tertentu yang sedang diproses. Menerapkan gaya mekanis yang salah pada polimer yang peka terhadap panas merupakan penyebab kegagalan peralatan.
Polivinil klorida, umumnya dikenal sebagai PVC, menghadirkan tantangan unik karena stabilitas termalnya yang sangat rendah. Ketika terkena gesekan tinggi pada ruang penggilingan, material ini memanas dengan cepat. Jika suhu melebihi ambang batas spesifiknya, plastik mulai terurai secara kimia. Hal ini bermanifestasi sebagai perubahan warna parah dan pelepasan gas asam klorida korosif yang berbahaya. Karena risiko yang melekat ini, pemrosesan polimer ini biasanya memerlukan keahlian khusus Pabrik penggilingan PVC dilengkapi dengan rotor tipe cakram khusus. Desain khusus ini memberikan tindakan pemotongan bersih yang meminimalkan gesekan yang tidak perlu. Ini memastikan material terpotong dengan cepat dan keluar dari ruangan sebelum akumulasi panas menyebabkan kerusakan kimia.
Berbeda sekali dengan plastik kaku, poliolefin fleksibel seperti polietilen dan polipropilen mempunyai ciri indeks aliran leleh yang tinggi dan titik leleh yang relatif rendah. Alih-alih terbakar, bahan-bahan tersebut cenderung melunak dan menjadi sangat kental ketika terkena panas akibat gesekan. Ketika bahan-bahan ini mencapai titik lunaknya di dalam ruangan, bahan-bahan tersebut menjadi lengket. Keadaan perekat ini menyebabkan partikel-partikel plastik menggumpal, sehingga menyebabkan tersumbatnya saluran pengumpan atau menyumbat ruang penggilingan sepenuhnya. Pemrosesan plastik fleksibel ini memerlukan kontrol suhu yang agresif dan penggunaan rotor tipe turbo yang menghasilkan aliran udara internal yang lebih tinggi.
Acrylonitrile butadiene styrene, dikenal luas sebagai ABS, adalah plastik rekayasa yang terkenal karena ketahanan benturan, kekakuan, dan kekerasannya yang tinggi. Bahan ini tidak mudah meleleh seperti polietilen, juga tidak terdegradasi secepat polivinil klorida. Namun, ketangguhannya memerlukan kekuatan mekanik yang sangat besar untuk menghancurkannya. Sifat plastik keras yang bersifat abrasif menyebabkan keausan pada bilah rotor dan stator meningkat secara signifikan. Pemrosesan yang efisien memerlukan peralatan yang dibuat dari paduan dengan ketahanan aus yang tinggi dan motor yang mampu mempertahankan torsi tinggi tanpa terhenti.
Tipe Polimer |
Sensitivitas Termal |
Rotor yang Direkomendasikan |
Ukuran Jaring Umum |
Aplikasi Hilir Utama |
|---|---|---|---|---|
PVC |
Resiko tinggi terbakar |
Rotor Cakram |
40 - 80 Jala |
Ekstrusi Pipa dan Profil |
PE/LLDPE |
Risiko tinggi meleleh |
Rotor Turbo |
20 - 35 Jaring |
Cetakan Rotasi |
ABS |
Sedang |
Rotor Cakram/Pin |
20 - 40 Jaring |
Aditif Cetakan Injeksi |
Fisika dasar ruang penggilingan menyatakan bahwa energi kinetik berkecepatan tinggi pasti akan diubah menjadi energi panas ekstrem. Saat rotor berputar dengan kecepatan ribuan putaran per menit, gesekan dan tumbukan partikel plastik secara konstan menghasilkan panas yang signifikan. Jika panas ini tidak dikelola secara aktif, suhu internal a mesin serbuk plastik akan dengan cepat melampaui batas termal polimer. Bayangkan penghentian di tengah shift karena rotor terbungkus dalam balok plastik padat yang meleleh. Ini adalah kenyataan pahit dari pengelolaan termal yang buruk. Tanpa pendinginan yang memadai, operator akan mengalami degradasi termal produk, penggumpalan parah, dan hilangnya sifat fisik yang diperlukan.
Untuk mengatasi panas akibat gesekan ini, pabrik kelas industri menggunakan mekanisme pendinginan berlapis-lapis yang canggih.
Jaket Pendingin Air: Ini adalah standar dasar untuk mesin yang andal. Peralatan ini dirancang dengan jaket air terintegrasi yang mengelilingi ruang penggilingan utama, rumah bantalan, dan cakram gerinda stasioner. Air dingin dipompa terus menerus melalui jaket ini, menyerap panas dari permukaan logam melalui konduksi.
Sistem Aliran Udara Terinduksi: Bekerja bersama-sama dengan pendingin air, kipas angin bertekanan tinggi menarik sejumlah besar udara sekitar melalui ruang penggilingan. Sistem draft ini bertindak sebagai konveyor pneumatik untuk mengangkut bubuk jadi keluar dari pabrik sambil terus membilas ruangan dengan udara dingin untuk mencegah kantong panas terlokalisasi.
Memproduksi bahan daur ulang berkualitas tinggi bukan semata-mata tentang mengurangi ukuran plastik. Ini tentang mencapai konsistensi dimensi yang tepat. Proses manufaktur modern memerlukan toleransi ukuran partikel yang sangat ketat.
Dalam pemisahan industri, ukuran mata jaring mengacu pada jumlah bukaan per inci linier suatu layar. Semakin tinggi angka mesh, semakin halus partikel yang dapat melewatinya. Saat beroperasi peralatan penggilingan halus , serpihan plastik mentah dikenakan geser mekanis yang intens. Setelah retak, material diangkut ke layar bergetar. Saringan ini bertindak sebagai mekanisme kendali mutu utama. Partikel yang cukup kecil melewati mesh sebagai produk akhir. Fragmen berukuran besar secara otomatis ditolak dan dikirim kembali ke ruang penggilingan untuk diproses lebih lanjut.
Ada trade-off fisik yang mendasar dalam setiap operasi daur ulang. Ada hubungan terbalik antara kehalusan bubuk dan hasil produksi. Ketika suatu fasilitas memerlukan serbuk yang sangat halus, seperti 60 hingga 80 mesh, persentase material yang lebih tinggi akan disirkulasikan kembali ke dalam ruang penggilingan. Peningkatan waktu tinggal ini berarti rotor harus melakukan lebih banyak kerja mekanis. Akibatnya, kapasitas produksi secara keseluruhan menurun dan konsumsi energi spesifik meningkat. Memanfaatkan jaring yang lebih kasar memungkinkan material keluar dari sistem dengan cepat, sehingga meningkatkan hasil per jam. Namun, bubuk kasar mungkin memiliki kepadatan curah yang buruk, sehingga tidak cocok untuk aplikasi hilir yang rumit.
Mencapai ukuran mesh yang ideal secara mekanis mudah dilakukan secara teori, namun sangat bergantung pada stabilitas termodinamika dalam praktiknya. Layar yang membutakan adalah istilah industri yang menggambarkan fenomena di mana partikel plastik yang setengah meleleh atau lengket menempel pada kabel layar jaring yang bergetar. Operator sering kali mendengar perubahan nyata pada nada akustik alat berat tepat sebelum terjadi kebutaan. Suara yang teredam dan bekerja keras ini menunjukkan bahwa material terperangkap dalam lingkaran resirkulasi yang terus menerus. Dengan memanfaatkan pendekatan pendinginan ganda, operator dapat mempertahankan keseimbangan termodinamika yang stabil. Ketika sistem pendingin beroperasi secara efisien, partikel plastik tetap kaku, kering, dan mengalir bebas, sehingga sepenuhnya menghilangkan ancaman penggumpalan.
Pengadaan peralatan penggilingan industri mewakili belanja modal yang signifikan. Bagi manajer pabrik, mengevaluasi spesifikasi teknis a penghancur plastik memerlukan pendekatan yang ketat dan berbasis bukti yang disesuaikan dengan tujuan produksi tertentu.
Pembeda mekanis utama pada peralatan milling adalah desain rotor. Menerapkan rotor yang salah pada plastik tertentu akan menghasilkan kualitas bubuk yang buruk dan mempercepat keausan bilah. Alat penghancur cakram, yang dilengkapi cakram datar dan bergerigi, optimal untuk plastik kaku. Mereka menawarkan penyesuaian celah yang tepat untuk pemotongan yang konsisten. Alat penghancur turbo, yang memiliki struktur bilah seperti turbin, dirancang untuk bahan yang fleksibel dan peka terhadap panas. Desain turbo menghasilkan aliran udara internal yang besar, yang sangat penting untuk menjaga material tetap dingin.
Jangan puas dengan komponen berukuran kecil. Untuk operasi komersial yang menargetkan 150 hingga 400 kilogram per jam, carilah spesifikasi yang kuat. Motor utama harus berkisar antara 37kW dan 75kW untuk memberikan torsi yang memadai. Pastikan bilah pemotong dibuat dari baja perkakas bermutu tinggi, seperti SKD-11, untuk tahan terhadap sifat abrasif dari potongan yang terkontaminasi. Selain itu, alat berat berkualitas tinggi harus dilengkapi sistem jaket pendingin air yang terintegrasi penuh di sekitar ruang dan rumah bantalan untuk menjamin pengoperasian 24 jam terus menerus.
Penggilingan halus modern memerlukan ketelitian yang tidak dapat dilakukan dengan andal oleh pengoperasian manual. Fitur penting yang harus dicari adalah pengumpan getaran cerdas yang bertautan secara elektronik dengan arus listrik motor utama. Jika beban internal melonjak atau suhu mendekati titik lunak polimer, pengontrol logika yang dapat diprogram harus secara otomatis mengurangi laju pengumpanan. Sistem umpan balik loop tertutup ini mencegah penyumbatan ruang dan melindungi motor dari kelelahan yang parah, yang pada akhirnya menghasilkan laba atas investasi yang unggul.
Memproduksi bubuk plastik kelas atas memerlukan keseimbangan kekuatan mekanik yang rumit dan sangat diperhitungkan, kontrol suhu yang ketat, dan penyaringan partikel yang tepat. Peningkatan ke sistem penggilingan yang modern dan berpendingin baik tidak hanya meningkatkan kemampuan mengalir bubuk namun juga secara drastis mengurangi limbah material. Dengan memahami sifat termal unik dari berbagai polimer dan mencocokkannya dengan konfigurasi rotor dan mesh yang benar, fasilitas dapat meningkatkan margin keuntungan mereka secara signifikan. Luangkan waktu untuk menilai kemampuan penggilingan Anda saat ini. Untuk memastikan Anda memilih mesin yang paling efisien dan tangguh untuk aliran material spesifik Anda, jelajahi solusi canggih yang tersedia di cnalva.com dan ubah sampah plastik Anda menjadi sumber daya manufaktur bernilai tinggi.
Polimer ini sangat sensitif terhadap panas dan mudah terdegradasi di bawah tekanan termal. Suhu ruang penggilingan umumnya harus dijaga di bawah 60 hingga 70 derajat Celcius. Mempertahankan suhu ini memerlukan sistem pendingin air yang kuat. Kegagalan mengendalikan panas akan mengakibatkan perubahan warna bubuk dan potensi pelepasan gas korosif.
Meskipun secara teknis hal ini dapat dilakukan dengan mesin yang sangat serbaguna, hal ini jarang kali optimal untuk produksi skala industri. Plastik kaku biasanya memerlukan rotor tipe cakram untuk pemotongan yang efektif, sedangkan poliolefin fleksibel memerlukan rotor tipe turbo untuk penggilingan benturan dan peningkatan pendinginan udara. Peralihan antara material ini memerlukan perubahan jenis rotor dan penggantian mesh screen, yang menyebabkan waktu henti operasional yang signifikan.
Penggumpalan, atau aglomerasi, hampir secara umum disebabkan oleh akumulasi panas yang berlebihan di dalam ruang penggilingan. Jika infrastruktur pendinginan tidak memadai atau laju pengumpanan terlalu tinggi, suhu internal melebihi titik lunak plastik. Hal ini menyebabkan partikel-partikel menyatu, kehilangan kemampuan mengalirnya, dan akhirnya membutakan saringan jaring yang bergetar.
Untuk aplikasi cetakan rotasi, yang sebagian besar menggunakan polietilen densitas rendah linier, ukuran mata jaring 30 hingga 35 adalah standar industri. Ukuran partikel spesifik ini memastikan bahwa bubuk tersebut memiliki kepadatan curah dan kemampuan mengalir yang sangat baik. Hal ini memungkinkan material meleleh secara merata dan melapisi bagian dalam cetakan dengan mulus tanpa meninggalkan lubang kecil struktural.
Umur blade sangat bergantung pada sifat abrasif polimer spesifik yang sedang diproses dan hasil operasionalnya. Plastik yang keras dan kaku akan membuat permukaan pemotongan lebih cepat kusam dibandingkan polimer yang lebih lunak. Sebagai standar perawatan umum, operator harus memeriksa bilah atau cakram secara fisik setiap 300 hingga 500 jam pengoperasian untuk memastikan efisiensi pemotongan yang konsisten dan mencegah penurunan kapasitas produksi.
Konsumsi daya bervariasi berdasarkan keluaran yang dibutuhkan dan kehalusan bubuk. Unit industri standar yang memproduksi 200 hingga 300 kilogram per jam biasanya menggunakan motor utama antara 37kW dan 55kW. Jika memperhitungkan peralatan tambahan seperti kipas angin dan katup putar, total daya sistem biasanya berkisar antara 45kW hingga 75kW. Mesin yang efisien menggunakan kontrol umpan otomatis untuk menjaga motor tetap berjalan pada arus listrik yang optimal, sehingga mencegah pemborosan energi.
Mencegah adhesi material sepenuhnya bergantung pada pemeliharaan suhu internal yang rendah. Operator harus memastikan jaket pendingin air memiliki aliran yang cukup dan pasokan air dingin tetap berada di bawah 15 derajat Celcius. Selain itu, menyesuaikan kipas angin induksi untuk menarik lebih banyak udara melalui ruangan membantu pengangkutan pneumatik dan menghilangkan sisa panas, menjaga partikel plastik tetap kering dan mencegahnya menempel pada permukaan logam.