Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 27.09.2026 Pochodzenie: Strona
Czy wiesz, że niezarządzane ciepło może całkowicie zniszczyć plastik z recyklingu? W wymagającym świecie przetwórstwa polimerów tarcie nieuchronnie topi złom podczas fazy mielenia. Ta degradacja termiczna niszczy jakość polimeru i blokuje maszyny, prowadząc do kosztownych przestojów. Jednak specjalistyczna technologia frezowania rozwiązuje dokładnie ten problem. W tym obszernym przewodniku przyjrzymy się, jak zaawansowane systemy chłodzenia i precyzyjna optymalizacja rozmiaru oczek współpracują ze sobą, aby przekształcić odpady w sypki proszek najwyższej jakości.
Wrażliwość materiału: PVC, PE, PP i ABS mają różne progi termiczne. Stosowanie jednolitego podejścia do szlifowania wszystkich polimerów nieuchronnie prowadzi do degradacji materiału i złej jakości proszku.
Chłodzenie ma kluczowe znaczenie: zastosowanie wysoce skutecznych systemów chłodzenia wodą lub powietrzem zapobiega topnieniu polimerów, degradacji kolorów i frustrującemu problemowi zatykania ekranu.
Rozmiar oczek decyduje o zastosowaniu: Wybrany rozmiar oczek bezpośrednio wpływa na rozdrobnienie, gęstość nasypową i sypkość proszku. Wskaźniki te są absolutnie niezbędne w dalszych procesach produkcyjnych, takich jak wytłaczanie i formowanie rotacyjne.
Synergia systemu: Wytwarzanie optymalnego proszku wymaga precyzyjnej równowagi mechanicznej pomiędzy prędkością wirnika, wydajnością chłodzenia i rozmiarem oczek wibrującego sita.
Zwrot z inwestycji w sprzęt: Alokacja kapitału w wyspecjalizowany sprzęt do mielenia zmniejsza straty materiałowe, minimalizuje przestoje operacyjne i znacznie zwiększa wartość rynkową wyjściowego proszku.
Globalne dążenie do zrównoważonej produkcji zasadniczo zmienia podejście zakładów do recyklingu tworzyw sztucznych. Historycznie rzecz biorąc, do podstawowego formowania wtryskowego wystarczała produkcja grubego przemiału. Obecnie rygorystyczne wymogi dotyczące gospodarki o obiegu zamkniętym wymagają wyższej czystości i spójności. Analitycy branżowi zauważają ogromny wzrost zapotrzebowania na ultradrobne, bardzo jednolite proszki pochodzące z recyklingu, szczególnie w sektorach formowania rotacyjnego i przedmieszek. Producenci odchodzą od standardowych kruszarek i intensywnie inwestują w specjalistyczne linie do mielenia. Zmiana ta wynika z potrzeby płynnego łączenia materiałów pochodzących z recyklingu z pierwotnymi polimerami bez uszczerbku dla integralności strukturalnej i estetyki wykończenia. W rezultacie precyzyjna kontrola wielkości cząstek i zarządzanie temperaturą przestała być przewagą konkurencyjną i stała się rygorystycznym wymogiem branżowym.
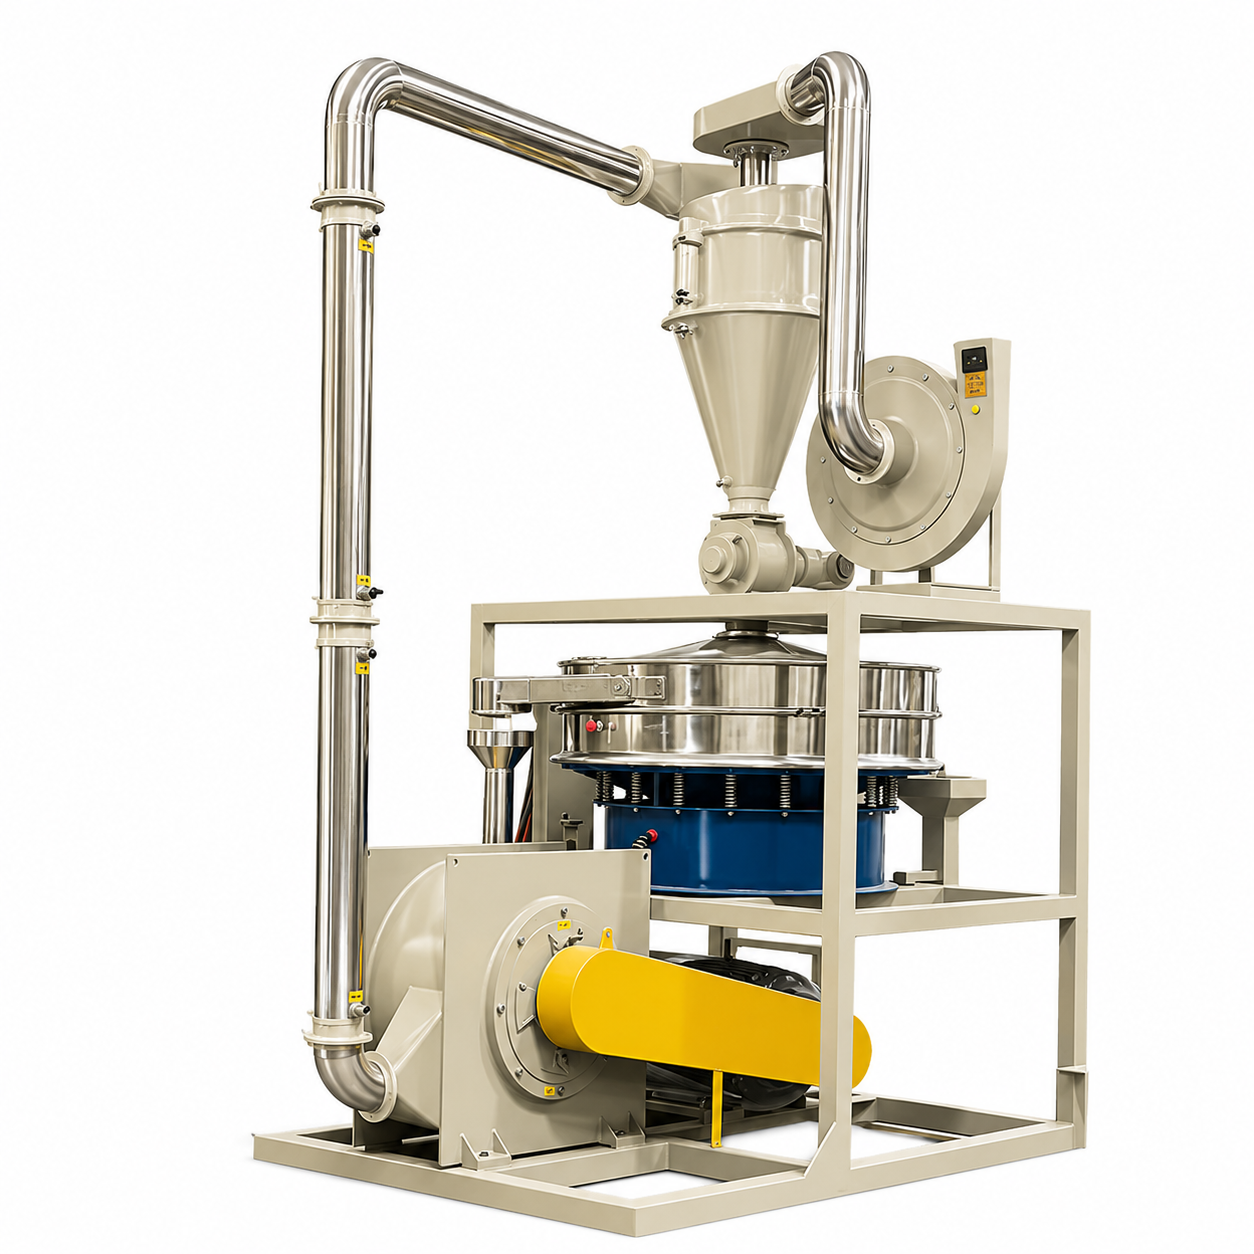
Podstawą nowoczesnego obiektu jest m.in młyn do recyklingu tworzyw sztucznych działa jak szybki mechaniczny system redukcji. Został zaprojektowany do przetwarzania granulek, płatków lub ścinków na wysoce rafinowany proszek. W przeciwieństwie do standardowych rozdrabniaczy, które wytwarzają jedynie grube wióry, te wyrafinowane urządzenia działają na zasadzie ścinania i uderzenia z dużą prędkością. Wewnątrz komory wał główny napędza wyspecjalizowane wirniki z prędkościami często przekraczającymi 3000 obr./min. Wytwarza to ogromną mechaniczną siłę ścinającą, rozdzierającą polimer na nieruchomym stojanie, aż cząstki będą wystarczająco małe, aby przejść przez wyznaczone sito filtracyjne.
Do standardowego formowania wtryskowego zazwyczaj wystarczające są gruboziarniste granulaty tworzywa sztucznego. Natomiast zaawansowane procesy produkcyjne wymagają, aby surowiec miał postać mikroskopijnego proszku, aby mógł prawidłowo funkcjonować. Na przykład formowanie rotacyjne opiera się wyłącznie na proszku, aby równomiernie pokryć wnętrze rozgrzanych form. Standardowy pellet po prostu stopiłby się w nierówne, bezużyteczne grudki. Podobnie wytłaczanie rur i mieszanie kolorów wymagają jednolitego proszku, aby zapewnić płynne mieszanie substancji chemicznych i stałe szybkości przepływu stopu.
Zrozumienie odrębnych właściwości molekularnych i termicznych różnych polimerów jest najważniejszym krokiem w optymalizacji operacji mielenia. Kierownicy zakładów muszą dostosować swoje parametry operacyjne w zależności od konkretnego przetwarzanego tworzywa sztucznego. Przyłożenie niewłaściwej siły mechanicznej do wrażliwego na ciepło polimeru jest gwarantowaną receptą na awarię sprzętu.
Polichlorek winylu, powszechnie znany jako PVC, stanowi wyjątkowe wyzwanie ze względu na jego wyjątkowo niską stabilność termiczną. Materiał ten poddawany dużemu tarciu w komorze mielącej szybko się nagrzewa. Jeśli temperatura przekroczy określony próg, tworzywo sztuczne zaczyna ulegać rozkładowi chemicznemu. Objawia się to poważnym odbarwieniem i niebezpiecznym uwolnieniem żrącego gazowego kwasu solnego. Ze względu na te nieodłączne ryzyko przetwarzanie tego polimeru zazwyczaj wymaga dedykowanego procesu Młynek do mielenia PCV wyposażony w specjalistyczny rotor talerzowy. Ta specyficzna konstrukcja zapewnia czyste cięcie, które minimalizuje niepotrzebne tarcie. Zapewnia szybkie ścinanie materiału i opuszczenie komory, zanim nagromadzenie ciepła spowoduje rozkład chemiczny.
W przeciwieństwie do sztywnych tworzyw sztucznych, elastyczne poliolefiny, takie jak polietylen i polipropylen, charakteryzują się wysokim wskaźnikiem szybkości płynięcia i stosunkowo niską temperaturą topnienia. Zamiast się palić, mają tendencję do mięknięcia i stają się bardzo lepkie pod wpływem ciepła wywołanego tarciem. Kiedy materiały te osiągną temperaturę mięknięcia wewnątrz komory, stają się lepkie. Ten stan klejenia powoduje zlepianie się cząstek tworzywa sztucznego, co prowadzi do mostkowania w gardzieli zasilającej lub całkowitego zatkania komory mielenia. Przetwarzanie tych elastycznych tworzyw sztucznych wymaga agresywnej kontroli temperatury i wykorzystania wirnika typu turbo, który generuje większy wewnętrzny przepływ powietrza.
Akrylonitryl-butadien-styren, powszechnie znany jako ABS, to tworzywo konstrukcyjne znane ze swojej wysokiej odporności na uderzenia, sztywności i twardości. Nie topi się tak łatwo jak polietylen i nie ulega degradacji tak szybko jak polichlorek winylu. Jednak jego sama wytrzymałość wymaga ogromnej siły mechanicznej do sproszkowania. Ścierny charakter twardych tworzyw sztucznych powoduje, że zużycie łopatek wirnika i stojana ulega znacznemu przyspieszeniu. Efektywne przetwarzanie wymaga sprzętu zbudowanego ze stopów o wysokiej odporności na zużycie oraz silnika zdolnego do utrzymania wysokiego momentu obrotowego bez przeciągnięcia.
Typ polimeru |
Czułość termiczna |
Zalecany rotor |
Typowy rozmiar siatki |
Podstawowe zastosowanie w dalszej części procesu |
|---|---|---|---|---|
PCV |
Wysokie ryzyko poparzenia |
Wirnik dyskowy |
40 - 80 oczek |
Wytłaczanie rur i profili |
PE/LLDPE |
Wysokie ryzyko stopienia |
Turbowirnik |
20 - 35 oczek |
Formowanie rotacyjne |
ABS |
Umiarkowany |
Wirnik tarczowo-sworzniowy |
20 - 40 oczek |
Dodatki do formowania wtryskowego |
Podstawowa fizyka komory mielenia nakazuje, że energia kinetyczna dużej prędkości nieuchronnie zamieni się w ekstremalną energię cieplną. Ponieważ wirnik obraca się z tysiącami obrotów na minutę, ciągłe ścinanie i uderzanie cząstek tworzywa sztucznego generuje znaczne ciepło. Jeśli ciepło to nie jest aktywnie zarządzane, temperatura wewnętrzna a maszyna do proszków z tworzywa sztucznego szybko przekroczy granice termiczne polimeru. Wyobraź sobie wyłączenie w połowie zmiany, ponieważ wirnik jest zamknięty w solidnym bloku stopionego plastiku. Taka jest brutalna rzeczywistość złego zarządzania ciepłem. Bez odpowiedniego chłodzenia operatorzy doświadczają termicznej degradacji produktu, silnego zbrylania i całkowitej utraty wymaganych właściwości fizycznych.
Aby zwalczyć ciepło wywołane tarciem, młyny przemysłowe wykorzystują wyrafinowane, wielowarstwowe mechanizmy chłodzące.
Płaszcze chłodzące wodę: Jest to podstawowy standard niezawodnych maszyn. Sprzęt posiada zintegrowane płaszcze wodne otaczające główną komorę mielenia, obudowy łożysk i stacjonarne tarcze mielące. Zimna woda jest pompowana w sposób ciągły przez te płaszcze, pochłaniając ciepło z powierzchni metalowych poprzez przewodzenie.
Systemy ciągu indukowanego powietrza: Pracując w połączeniu z chłodzeniem wodnym, wysokociśnieniowe wentylatory wyciągowe przeciągają ogromne ilości powietrza z otoczenia przez komorę mielenia. Ten system ciągu działa jak przenośnik pneumatyczny do transportu gotowego proszku z młyna, jednocześnie przepłukując komorę chłodniejszym powietrzem, aby zapobiec miejscowym kieszeniom cieplnym.
Wytwarzanie wysokiej jakości materiałów pochodzących z recyklingu nie polega wyłącznie na zmniejszaniu rozmiaru plastiku. Chodzi o osiągnięcie precyzyjnej spójności wymiarowej. Nowoczesne procesy produkcyjne wymagają niezwykle wąskich tolerancji wielkości cząstek.
W separacji przemysłowej rozmiar oczek odnosi się do liczby otworów na cal liniowy ekranu. Im wyższy numer oczka, tym drobniejsze cząstki muszą przejść. Podczas pracy drobnym sprzętem do mielenia , surowe płatki tworzywa sztucznego poddawane są intensywnemu ścinaniu mechanicznemu. Po rozdrobnieniu materiał transportowany jest na przesiewacz wibracyjny. Sito to pełni rolę głównego mechanizmu kontroli jakości. Wystarczająco małe cząstki przechodzą przez siatkę jako produkt końcowy. Nadwymiarowe fragmenty są automatycznie odrzucane i przekazywane z powrotem do komory mielenia w celu dalszej obróbki.
W każdej operacji recyklingu istnieje fundamentalny kompromis fizyczny. Istnieje odwrotna zależność pomiędzy rozdrobnieniem proszku a wydajnością produkcji. Gdy zakład wymaga bardzo drobnego proszku, np. o uziarnieniu 60 do 80 mesh, większy procent materiału jest zawracany z powrotem do komory mielenia. Ten wydłużony czas przebywania oznacza, że rotor musi wykonać większą pracę mechaniczną. W rezultacie zmniejsza się ogólna zdolność produkcyjna i wzrasta jednostkowe zużycie energii. Zastosowanie grubszej siatki pozwala materiałowi szybko opuścić system, zwiększając wydajność godzinową. Jednakże gruboziarnisty proszek może mieć słabą gęstość nasypową, co czyni go nieodpowiednim do delikatnych dalszych zastosowań.
Osiągnięcie idealnego rozmiaru oczek jest w teorii proste mechanicznie, ale w praktyce w dużym stopniu zależy od stabilności termodynamicznej. Zaślepienie ekranu to termin branżowy opisujący zjawisko, w którym półstopione lub lepkie cząstki tworzywa sztucznego przylegają do drutów wibrującego ekranu siatkowego. Operatorzy często słyszą wyraźną zmianę w tonie akustycznym maszyny tuż przed wystąpieniem oślepienia. Ten stłumiony, męczący dźwięk wskazuje, że materiał jest uwięziony w ciągłej pętli recyrkulacji. Stosując podejście podwójnego chłodzenia, operatorzy mogą utrzymać stabilną równowagę termodynamiczną. Gdy układ chłodzenia działa efektywnie, cząstki tworzywa sztucznego pozostają sztywne, suche i sypkie, całkowicie eliminując ryzyko aglomeracji.
Zakup przemysłowego sprzętu do mielenia wiąże się ze znacznym wydatkiem kapitałowym. Dla kierowników zakładów, ocena specyfikacji technicznych a Rozdrabniacz tworzyw sztucznych wymaga rygorystycznego, opartego na dowodach podejścia, dostosowanego do konkretnych celów produkcyjnych.
Podstawowym wyróżnikiem mechanicznym w sprzęcie frezującym jest konstrukcja wirnika. Zastosowanie niewłaściwego rotora do określonego tworzywa sztucznego spowoduje gorszą jakość proszku i przyspieszone zużycie ostrzy. Rozdrabniacze tarczowe, wyposażone w płaskie, ząbkowane tarcze, są optymalne do sztywnych tworzyw sztucznych. Oferują precyzyjną regulację szczeliny, zapewniając spójne ścinanie. Rozdrabniacze turbo, posiadające konstrukcję łopatek przypominającą turbinę, zostały zaprojektowane do pracy z elastycznymi, wrażliwymi na ciepło materiałami. Konstrukcja turbo generuje ogromny wewnętrzny przepływ powietrza, który ma kluczowe znaczenie dla utrzymania chłodu materiałów.
Nie zadowalaj się komponentami o niewymiarowych wymiarach. W przypadku operacji komercyjnej, której celem jest 150 do 400 kilogramów na godzinę, poszukaj solidnych specyfikacji. Aby zapewnić odpowiedni moment obrotowy, silnik główny powinien mieć moc od 37 kW do 75 kW. Upewnij się, że ostrza tnące są wykonane z wysokiej jakości stali narzędziowej, takiej jak SKD-11, aby wytrzymać właściwości ścierne zanieczyszczonego złomu. Co więcej, wysokiej jakości maszyna musi być wyposażona w w pełni zintegrowany system płaszcza chłodzącego wodę wokół komory i obudowy łożyska, aby zagwarantować ciągłą 24-godzinną pracę.
Nowoczesne szlifowanie dokładne wymaga precyzji, której nie można zapewnić w trybie ręcznym. Najważniejszą cechą, na którą należy zwrócić uwagę, jest inteligentny podajnik wibracyjny, elektronicznie powiązany z natężeniem prądu głównego silnika. Jeśli wewnętrzne skoki obciążenia lub temperatura zbliża się do temperatury mięknięcia polimeru, programowalny sterownik logiczny musi automatycznie zmniejszyć prędkość podawania. Ten system sprzężenia zwrotnego w zamkniętej pętli zapobiega zatykaniu komory i chroni silnik przed katastrofalnym przepaleniem, ostatecznie zapewniając doskonały zwrot z inwestycji.
Produkcja najwyższej jakości proszku z tworzywa sztucznego wymaga delikatnej, wysoce obliczonej równowagi siły mechanicznej, rygorystycznej kontroli temperatury i precyzyjnej filtracji cząstek. Modernizacja do nowoczesnego, dobrze chłodzonego systemu mielenia nie tylko poprawia sypkość proszku, ale także drastycznie zmniejsza straty materiału. Rozumiejąc unikalne właściwości termiczne różnych polimerów i dopasowując je do odpowiednich konfiguracji wirnika i siatki, zakłady mogą znacznie zwiększyć swoje marże zysku. Już dziś poświęć trochę czasu na ocenę swoich obecnych możliwości szlifowania. Aby mieć pewność, że wybierzesz najbardziej wydajne i niezawodne maszyny dla konkretnego strumienia materiałów, zapoznaj się z zaawansowanymi rozwiązaniami dostępnymi na stronie cnalva.com i przekształć złom tworzyw sztucznych w wartościowe zasoby produkcyjne.
Polimer ten jest bardzo wrażliwy na ciepło i łatwo ulega degradacji pod wpływem stresu termicznego. Ogólnie rzecz biorąc, temperatura w komorze mielenia powinna być utrzymywana poniżej 60 do 70 stopni Celsjusza. Utrzymanie tej temperatury wymaga solidnego układu chłodzenia wodą. Brak kontroli nad ciepłem spowoduje odbarwienie proszku i potencjalne uwolnienie gazów korozyjnych.
Chociaż jest to technicznie możliwe w przypadku bardzo wszechstronnej maszyny, rzadko jest optymalne w przypadku produkcji na skalę przemysłową. Sztywne tworzywa sztuczne zazwyczaj wymagają wirnika tarczowego do skutecznego ścinania, podczas gdy elastyczne poliolefiny wymagają wirnika typu turbo do mielenia udarowego i lepszego chłodzenia powietrzem. Przełączanie pomiędzy tymi materiałami wiąże się ze zmianą typu wirnika i wymianą przesiewacza, co wiąże się ze znacznymi przestojami eksploatacyjnymi.
Zlepianie się lub aglomeracja jest prawie powszechnie spowodowana nadmierną akumulacją termiczną w komorze mielenia. Jeśli infrastruktura chłodząca jest niewystarczająca lub prędkość podawania jest zbyt duża, temperatura wewnętrzna przekracza temperaturę mięknięcia tworzywa sztucznego. Powoduje to, że cząstki łączą się ze sobą, tracą płynność i ostatecznie oślepiają wibrujący ekran siatkowy.
W przypadku zastosowań związanych z formowaniem rotacyjnym, w których wykorzystuje się głównie liniowy polietylen o małej gęstości, standardem branżowym jest rozmiar oczek od 30 do 35. Ta specyficzna wielkość cząstek zapewnia, że proszek ma doskonałą gęstość nasypową i sypkość. Umożliwia równomierne stopienie materiału i gładkie pokrycie wnętrza formy bez pozostawiania strukturalnych dziur.
Żywotność ostrza w dużym stopniu zależy od ścieralności konkretnego przetwarzanego polimeru i wydajności operacyjnej. Twarde, sztywne tworzywa sztuczne tępią powierzchnie tnące znacznie szybciej niż miękkie polimery. Zgodnie z ogólnym standardem konserwacji operatorzy powinni fizycznie sprawdzać ostrza lub tarcze co 300–500 godzin pracy, aby zapewnić stałą wydajność ścinania i zapobiec spadkom wydajności produkcyjnej.
Zużycie energii różni się w zależności od wymaganej wydajności i stopnia rozdrobnienia proszku. Standardowa jednostka przemysłowa wytwarzająca od 200 do 300 kilogramów na godzinę zazwyczaj wykorzystuje silnik główny o mocy od 37 kW do 55 kW. Po uwzględnieniu wyposażenia pomocniczego, takiego jak wentylatory ciągu i zawory obrotowe, całkowita moc systemu zwykle waha się od 45 kW do 75 kW. Wydajne maszyny wykorzystują zautomatyzowane sterowanie posuwem, aby utrzymać optymalne natężenie prądu silnika, zapobiegając marnowaniu energii.
Zapobieganie przyleganiu materiału opiera się wyłącznie na utrzymywaniu niskiej temperatury wewnętrznej. Operatorzy muszą zapewnić odpowiedni przepływ w płaszczach chłodzących wodę i temperaturę wody lodowej poniżej 15 stopni Celsjusza. Dodatkowo regulacja wentylatora wyciągowego tak, aby przeciągała więcej powietrza przez komorę, pomaga w transporcie pneumatycznym i usuwa ciepło resztkowe, utrzymując cząstki tworzywa sztucznego w suchości i zapobiegając ich przywieraniu do metalowych powierzchni.