Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 2026-09-27 Паходжанне: Сайт
Ці ведаеце вы, што некіравальнае цяпло можа цалкам сапсаваць перапрацаваны пластык? У патрабавальным свеце перапрацоўкі палімераў трэнне непазбежна плавіць лом на этапе драбнення. Гэтая тэрмічная дэградацыя пагаршае якасць палімера і блакуе абсталяванне, што прыводзіць да дарагіх прастояў. Аднак спецыяльная тэхналогія фрэзеравання вырашае менавіта гэтую праблему. У гэтым поўным кіраўніцтве мы даведаемся, як удасканаленыя сістэмы астуджэння і дакладная аптымізацыя памеру вочак працуюць разам, каб ператварыць адходы ў сыпкі парашок прэміум-класа.
Адчувальнасць да матэрыялаў: кожны з ПВХ, ПЭ, ПП і АБС мае розныя цеплавыя парогі. Прымяненне раўнамернага падыходу драбнення для ўсіх палімераў непазбежна прыводзіць да дэградацыі матэрыялу і нізкай якасці парашка.
Астуджэнне мае вырашальнае значэнне: укараненне высокаэфектыўных сістэм вадзянога або паветранага астуджэння прадухіляе расплаўленне палімераў, пагаршэнне колеру і непрыемную праблему засмечвання экрана.
Памер вочак вызначае прымяненне: абраны памер вочак непасрэдна ўплывае на дробнасць, аб'ёмную шчыльнасць і цякучасць парашка. Гэтыя паказчыкі строга неабходныя для наступных вытворчых працэсаў, такіх як экструзія і ратацыйнае фармаванне.
Сінэргія сістэмы: для вытворчасці аптымальнага парашка неабходны дакладны механічны баланс паміж хуткасцю ротара, эфектыўнасцю астуджэння і памерам вібрацыйнага экрана.
Рэнтабельнасць інвестыцый у абсталяванне: размеркаванне капіталу на спецыялізаванае фрэзернае абсталяванне зніжае адходы, мінімізуе час прастою і значна павялічвае рынкавы кошт парашка, які выпускаецца.
Глабальнае імкненне да ўстойлівага вытворчасці карэнным чынам мяняе падыход прадпрыемстваў да перапрацоўкі пластыка. Гістарычна склалася так, што грубага памолу было дастаткова для асноўнага ліцця пад ціскам. Сёння строгія патрабаванні да цыркулярнай эканоміцы патрабуюць большай чысціні і паслядоўнасці. Прамысловыя аналітыкі адзначаюць велізарны ўсплёск попыту на звыштонкія, аднастайныя перапрацаваныя парашкі, асабліва ў сектарах ротацыйнага фармавання і маткавых сумесяў. Вытворцы адыходзяць ад звычайных драбнілак і ўкладваюць значныя сродкі ў спецыялізаваныя лініі памолу. Гэты зрух абумоўлены неабходнасцю бесперашкоднага змешвання перапрацаванага змесціва з першапачатковымі палімерамі без шкоды для структурнай цэласнасці або эстэтычнага выгляду. Такім чынам, дакладны кантроль памеру часціц і тэрмічны кантроль перайшлі з канкурэнтнай перавагі ў строгае патрабаванне галіны.
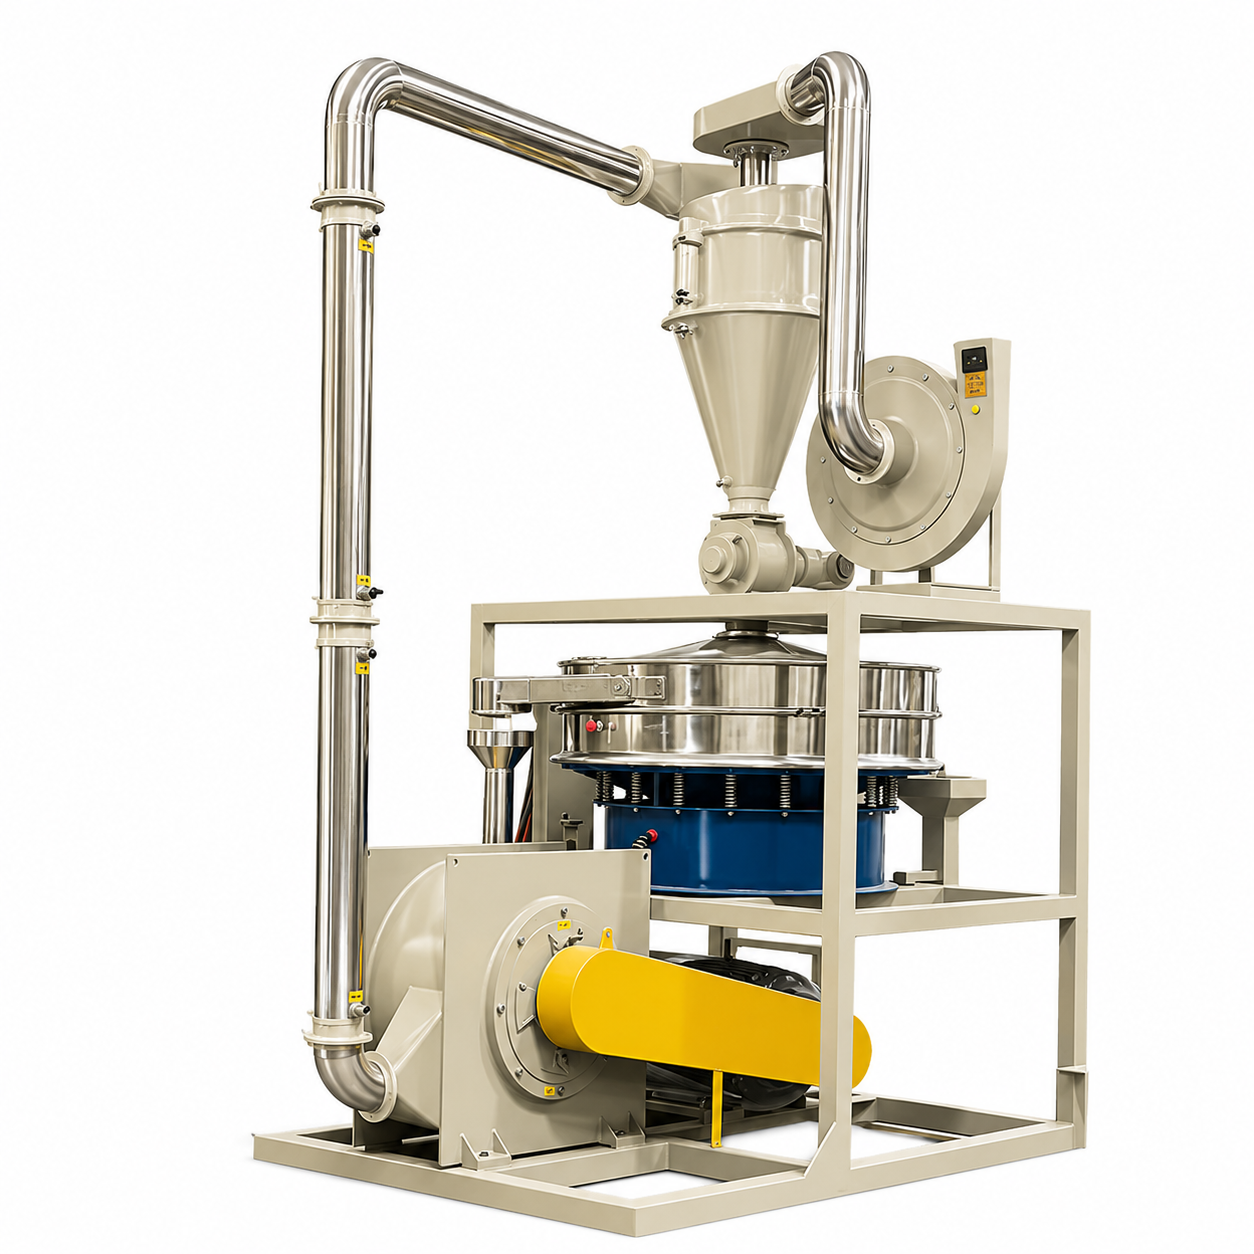
У аснове сучаснага аб'екта а завод па перапрацоўцы пластыка дзейнічае як высакахуткасная сістэма механічнага аднаўлення. Ён распрацаваны для перапрацоўкі гранул, шматкоў або абрэзкаў у высокаачышчаны парашок. У адрозненне ад стандартных здрабняльнікаў, якія вырабляюць толькі буйную габлюшку, гэтыя складаныя прылады працуюць па прынцыпе высокахуткаснага зруху і ўдару. Унутры камеры галоўны вал прыводзіць у рух спецыялізаваныя ротары з хуткасцямі, якія часта перавышаюць 3000 абаротаў у хвіліну. Гэта стварае велізарную механічную сілу зруху, якая разрывае палімер на часткі ад нерухомага статара, пакуль часціцы не стануць дастаткова малымі, каб прайсці праз прызначаны фільтрацыйны экран.
Для стандартнага ліцця пад ціскам звычайна дастаткова грубых пластыкавых гранул. У адрозненне ад гэтага, сучасныя вытворчыя працэсы патрабуюць, каб сыравіна была ў стане мікраскапічнага парашка, каб правільна функцыянаваць. Напрыклад, ратацыйнае фармаванне цалкам залежыць ад парашка для раўнамернага пакрыцця ўнутры нагрэтых формаў. Стандартныя гранулы проста расплавяцца ў няроўныя, непрыдатныя камякі. Аналагічным чынам для экструзіі труб і змешвання колераў патрабуецца аднастайны парашок для бесперашкоднага хімічнага змешвання і стабільнай хуткасці патоку расплаву.
Разуменне розных малекулярных і цеплавых уласцівасцяў розных палімераў з'яўляецца самым важным крокам у аптымізацыі аперацыі драбнення. Кіраўнікі заводаў павінны карэктаваць свае працоўныя параметры ў залежнасці ад канкрэтнага пластыка, які апрацоўваецца. Прымяненне няправільнай механічнай сілы да тэрмаадчувальнага палімера - гэта гарантаваны рэцэпт адмовы абсталявання.
Полівінілхларыд, шырока вядомы як ПВХ, уяўляе сабой унікальную праблему з-за сваёй надзвычай нізкай тэрмічнай стабільнасці. Падвяргаючыся моцнаму трэнню млыначнай камеры, гэты матэрыял хутка награваецца. Калі тэмпература перавышае пэўны парог, пластык пачынае хімічна раскладацца. Гэта выяўляецца сур'ёзным змяненнем колеру і небяспечным вылучэннем агрэсіўнага газу салянай кіслаты. З-за гэтых неад'емных рызык апрацоўка гэтага палімера звычайна патрабуе спецыяльнага спецыяліста Млын для памолу ПВХ, абсталяваны спецыялізаваным дыскавым ротарам. Гэтая спецыфічная канструкцыя забяспечвае чыстае рэзанне, якое зводзіць да мінімуму непатрэбнае трэнне. Гэта гарантуе, што матэрыял хутка рэжацца і выходзіць з камеры да таго, як назапашванне цяпла прывядзе да хімічнага разбурэння.
У адрозненне ад цвёрдых пластмас, гнуткія поліалефіны, такія як поліэтылен і поліпрапілен, характарызуюцца высокім індэксам цякучасці расплаву і адносна нізкай тэмпературай плаўлення. Замест таго, каб гарэць, яны, як правіла, мякчэюць і становяцца вельмі вязкімі пры ўздзеянні цяпла, выкліканага трэннем. Калі гэтыя матэрыялы дасягаюць кропкі размякчэння ўнутры камеры, яны становяцца ліпкімі. Гэты адгезійны стан прымушае часціцы пластыка зліпацца, што прыводзіць да перамыкання ў горле падачы або да поўнага засмечвання драбнільнай камеры. Апрацоўка гэтых гнуткіх пластыкаў патрабуе жорсткага кантролю тэмпературы і выкарыстання ротара турба-тыпу, які стварае большы ўнутраны паветраны паток.
Акрыланітрылбутадыенстырол, шырока вядомы як АБС, - гэта інжынерны пластык, які славіцца сваёй высокай ударатрываласцю, калянасцю і цвёрдасцю. Ён не плавіцца так лёгка, як поліэтылен, і не раскладаецца так хутка, як полівінілхларыд. Аднак яго чыстая трываласць патрабуе велізарнай механічнай сілы для распылення. Абразіўная прырода цвёрдых пластмас азначае, што знос лопасцей ротара і статара значна паскараецца. Эфектыўная апрацоўка патрабуе абсталявання, вырабленага з высокатрывалых да зносу сплаваў, і рухавіка, здольнага вытрымліваць высокі крутоўны момант без прыпынку.
Палімерны тып |
Цеплавая адчувальнасць |
Рэкамендаваны ротар |
Агульны памер сеткі |
Першаснае прымяненне ніжэй па плыні |
|---|---|---|---|---|
ПВХ |
Высокі рызыка апёку |
Дыскавы ротар |
40 - 80 меш |
Экструзія труб і профіляў |
PE / LLDPE |
Высокі рызыка раставання |
Турба ротар |
20 - 35 меш |
Ратацыйнае фармаванне |
АБС |
Умераны |
Дыск / шпількавы ротар |
20 - 40 меш |
Дабаўкі для ліцця пад ціскам |
Фундаментальная фізіка драбнільнай камеры прадугледжвае, што кінэтычная энергія на высокай хуткасці непазбежна ператвараецца ў экстрэмальную цеплавую энергію. Паколькі ротар круціцца з тысячамі абаротаў у хвіліну, пастаянныя зрухі і ўдары пластыкавых часціц ствараюць значнае цяпло. Калі гэтым цяплом актыўна не кіраваць, унутраная тэмпература a машына для пластыкавага парашка хутка перасягне цеплавыя межы палімера. Уявіце сабе адключэнне ў сярэдзіне змены, таму што ротар заключаны ў суцэльны блок з расплаўленага пластыка. Гэта суровая рэальнасць дрэннага кіравання тэмпературай. Без належнага астуджэння аператары адчуваюць тэрмічную дэградацыю прадукту, моцнае зліпанне і поўную страту неабходных фізічных уласцівасцей.
Для барацьбы з гэтым цяплом, выкліканым трэннем, млыны прамысловага класа выкарыстоўваюць складаныя шматслойныя механізмы астуджэння.
Курткі з вадзяным астуджэннем: гэта базавы стандарт для надзейнага абсталявання. Абсталяванне распрацавана з інтэграванымі вадзянымі кашулямі, якія атачаюць асноўную камеру драбнення, карпусы падшыпнікаў і нерухомыя шліфавальныя дыскі. Астуджаная вада бесперапынна прапампоўваецца праз гэтыя кашулі, паглынаючы цяпло ад металічных паверхняў з дапамогай электраправоднасці.
Сістэмы індукцыйнай цягі паветра: Працуючы ў тандэме з вадзяным астуджэннем, вентылятары высокага ціску ўцягваюць велізарныя аб'ёмы навакольнага паветра праз камеру драбнення. Гэтая цягавая сістэма дзейнічае як пнеўматычны канвеер для транспарціроўкі гатовага парашка з млына, пастаянна прамываючы камеру больш прахалодным паветрам, каб прадухіліць лакалізаваныя цеплавыя кішэні.
Вытворчасць высакаякасных перапрацаваных матэрыялаў - гэта не толькі памяншэнне памеру пластыка. Гаворка ідзе пра дасягненне дакладнай кансістэнцыі памераў. Сучасныя вытворчыя працэсы патрабуюць вельмі жорсткіх допускаў на памер часціц.
У прамысловым падзеле памер вочак адносіцца да колькасці адтулін на лінейны цаля экрана. Чым вышэй лік вочак, тым больш дробныя часціцы павінны прайсці скрозь. Пры эксплуатацыі абсталяванне для тонкага памолу , сырыя пластыкавыя шматкі падвяргаюцца інтэнсіўнаму механічнаму зруху. Пасля разлому матэрыял транспартуецца да вібрасіта. Гэта сіта дзейнічае як асноўны механізм кантролю якасці. Дастаткова дробныя часціцы праходзяць праз сетку ў якасці канчатковага прадукту. Негабарытныя фрагменты аўтаматычна адбракоўваюцца і вяртаюцца ў камеру драбнення для далейшай апрацоўкі.
Фундаментальны фізічны кампраміс існуе ў кожнай аперацыі па перапрацоўцы. Існуе зваротная залежнасць паміж дробнасцю парашка і прадукцыйнасцю. Калі прадпрыемству патрабуецца вельмі дробны парашок, напрыклад, памерам ад 60 да 80 меш, большы працэнт матэрыялу рэцыркулюе назад у млынавую камеру. Гэта павелічэнне часу знаходжання азначае, што ротар павінен выконваць больш механічнай працы. Такім чынам, агульная вытворчая магутнасць памяншаецца, а ўдзельная энергаёмістасць павялічваецца. Выкарыстанне больш грубай сеткі дазваляе матэрыялу хутка выходзіць з сістэмы, што павялічвае пагадзінную прапускную здольнасць. Аднак грубы парашок можа мець нізкую насыпную шчыльнасць, што робіць яго непрыдатным для далікатных прымянення.
Дасягненне ідэальнага памеру вочак механічна проста ў тэорыі, але моцна залежыць ад тэрмадынамічнай стабільнасці на практыцы. Асляпленне экрана - гэта галіновы тэрмін, які апісвае з'яву, калі напаўрасплаўленыя або ліпкія часціцы пластыка прыліпаюць да правадоў вібрацыйнага сеткаватага экрана. Аператары часта чуюць выразную змену ў акустычнай вышыні машыны непасрэдна перад тым, як адбываецца асляпленне. Гэты прыглушаны, напружаны гук паказвае на тое, што матэрыял знаходзіцца ў бесперапыннай пятлі рэцыркуляцыі. Выкарыстоўваючы падыход падвойнага астуджэння, аператары могуць падтрымліваць стабільную тэрмадынамічную раўнавагу. Калі сістэма астуджэння працуе эфектыўна, часціцы пластыка застаюцца цвёрдымі, сухімі і сыпкімі, цалкам ухіляючы пагрозу агламерацыі.
Набыццё прамысловага млынавага абсталявання ўяўляе сабой значныя капітальныя выдаткі. Для кіраўнікоў заводаў, якія ацэньваюць тэхнічныя характарыстыкі a пульверызатар пластыка патрабуе строгага, заснаванага на фактах падыходу, адаптаванага да канкрэтных вытворчых мэтаў.
Асноўная механічная асаблівасць фрэзернага абсталявання - гэта канструкцыя ротара. Прымяненне няправільнага ротара да пэўнага пластыка прывядзе да нізкай якасці парашка і паскоранага зносу ляза. Для цвёрдых пластмас аптымальна падыходзяць дыскавыя пульверызатары з плоскімі зубчастымі дыскамі. Яны прапануюць дакладныя рэгуляванні зазораў для паслядоўнага стрыжкі. Турбапульверызатары, якія маюць структуру ляза, падобную на турбіну, распрацаваны для гнуткіх, цеплаадчувальных матэрыялаў. Турбаканструкцыя стварае вялікі ўнутраны паветраны паток, які мае вырашальнае значэнне для падтрымання прахалоды матэрыялаў.
Не спыняйцеся на нізкагабарытных кампанентах. Для камерцыйнай працы з прадукцыйнасцю ад 150 да 400 кілаграмаў у гадзіну шукайце надзейныя характарыстыкі. Магутнасць галоўнага рухавіка павінна быць ад 37 да 75 кВт, каб забяспечыць належны крутоўны момант. Пераканайцеся, што рэжучыя ляза выраблены з высакаякаснай інструментальнай сталі, напрыклад SKD-11, каб супрацьстаяць абразіўнаму характару забруджанага лому. Акрамя таго, высакаякасная машына павінна мець цалкам інтэграваную сістэму вадзянога астуджэння вакол камеры і корпуса падшыпніка, каб гарантаваць бесперапынную 24-гадзінную працу.
Сучаснае тонкае шліфаванне патрабуе дакладнасці, якую не можа надзейна забяспечыць ручная аперацыя. Важнай асаблівасцю, на якую варта звярнуць увагу, з'яўляецца інтэлектуальны вібрацыйны сілкавальнік, электронна злучаны з сілай току асноўнага рухавіка. Калі ўнутраная нагрузка скача або тэмпература набліжаецца да кропкі размякчэння палімера, праграмуемы лагічны кантролер павінен аўтаматычна паменшыць хуткасць падачы. Гэтая сістэма зваротнай сувязі з замкнёным контурам прадухіляе засмечванне камеры і абараняе рухавік ад катастрафічнага перагарання, што ў канчатковым выніку забяспечвае выдатную аддачу ад інвестыцый.
Вытворчасць першакласнага пластыкавага парашка патрабуе тонкага, дакладна пралічанага балансу механічных сіл, строгага кантролю тэмпературы і дакладнай фільтрацыі часціц. Пераход на сучасную сістэму памолу з добрым астуджэннем не толькі паляпшае цякучасць парашка, але і значна памяншае адходы. Разумеючы унікальныя цеплавыя ўласцівасці розных палімераў і сумяшчаючы іх з правільнымі канфігурацыямі ротара і сеткі, прадпрыемствы могуць значна павялічыць сваю прыбытак. Знайдзіце час, каб ацаніць свае бягучыя магчымасці драбнення сёння. Каб пераканацца, што вы выбіраеце найбольш эфектыўнае і трывалае абсталяванне для вашага канкрэтнага матэрыяльнага патоку, вывучыце перадавыя рашэнні, даступныя на cnalva.com і ператварыце свой пластыкавы лом у каштоўныя вытворчыя рэсурсы.
Гэты палімер вельмі адчувальны да цяпла і лёгка руйнуецца пад уздзеяннем тэрмічнага ўздзеяння. Тэмпература драбнільнай камеры звычайна павінна падтрымлівацца строга ніжэй за 60-70 градусаў Цэльсія. Падтрыманне такой тэмпературы патрабуе надзейнай сістэмы вадзянога астуджэння. Няздольнасць кантраляваць цяпло прывядзе да абескаляроўвання парашка і патэнцыйнага выдзялення агрэсіўных газаў.
Хоць гэта тэхнічна магчыма з вельмі ўніверсальнай машынай, гэта рэдка бывае аптымальным для прамысловай вытворчасці. Жорсткія пластмасы звычайна патрабуюць ротара дыскавага тыпу для эфектыўнага зруху, у той час як гнуткія поліалефіны патрабуюць ротара турбатыпу для ўдарнага шліфавання і палепшанага паветранага астуджэння. Пераключэнне паміж гэтымі матэрыяламі патрабуе змены тыпу ротара і замены сеткаватага экрана, што прыводзіць да значнага часу прастою.
Зліпанне, або агламерацыя, амаль паўсюдна выклікана празмерным назапашваннем цяпла ўнутры млынальнай камеры. Калі інфраструктура астуджэння недастатковая або хуткасць падачы занадта высокая, унутраная тэмпература перавышае тэмпературу размякчэння пластыка. Гэта прыводзіць да таго, што часціцы зліваюцца разам, губляюць цякучасць і ў канчатковым выніку асляпляюць вібрацыйную сетку.
Для ратацыйнага фармавання, дзе пераважна выкарыстоўваецца лінейны поліэтылен нізкай шчыльнасці, памер вочак ад 30 да 35 з'яўляецца галіновым стандартам. Гэты канкрэтны памер часціц гарантуе, што парашок валодае выдатнай аб'ёмнай шчыльнасцю і цякучасцю. Гэта дазваляе матэрыялу раўнамерна плавіцца і гладка пакрываць унутраную частку формы, не пакідаючы структурных адтулін.
Тэрмін службы ляза моцна залежыць ад абразіўнасці канкрэтнага палімера, які апрацоўваецца, і прапускной здольнасці. Цвёрдыя, цвёрдыя пластыкі прытупляюць рэжучыя паверхні значна хутчэй, чым больш мяккія палімеры. У якасці агульнага стандарту тэхнічнага абслугоўвання аператары павінны фізічна правяраць ляза або дыскі кожныя 300-500 гадзін працы, каб забяспечыць стабільную эфектыўнасць зруху і прадухіліць падзенне вытворчых магутнасцей.
Энергаспажыванне вар'іруецца ў залежнасці ад неабходнай прапускной здольнасці і дробнасці парашка. Стандартная прамысловая ўстаноўка, якая вырабляе ад 200 да 300 кілаграмаў у гадзіну, звычайна выкарыстоўвае галоўны рухавік магутнасцю ад 37 да 55 кВт. Калі ўлічваць дапаможнае абсталяванне, такое як вентылятары і паваротныя клапаны, агульная магутнасць сістэмы звычайна вагаецца ад 45 да 75 кВт. Эфектыўныя машыны выкарыстоўваюць аўтаматызаваны кантроль падачы, каб рухавік працаваў на аптымальнай сіле току, прадухіляючы марнаванне энергіі.
Прадухіленне адгезіі матэрыялу цалкам залежыць ад падтрымання нізкай унутранай тэмпературы. Аператары павінны пераканацца, што рубашкі вадзянога астуджэння маюць дастатковы паток і што падача астуджанай вады застаецца ніжэй за 15 градусаў Цэльсія. Акрамя таго, рэгуляванне індукцыйнага вентылятара для ўцягвання большай колькасці паветра праз камеру дапамагае пнеўматычнай транспарціроўцы і выдаляе рэшткавае цяпло, захоўваючы часціцы пластыка сухімі і прадухіляючы іх прыліпанне да металічных паверхняў.