Прегледи: 0 Аутор: Уредник сајта Време објаве: 27.09.2026. Порекло: Сајт
Да ли сте знали да неконтролисана топлота може потпуно уништити рециклирану пластику? У захтевном свету прераде полимера, трење неизбежно топи отпад током фазе млевења. Ова термичка деградација уништава квалитет полимера и блокира машине, што доводи до скупих застоја. Међутим, специјализована технологија глодања решава управо овај проблем. У овом свеобухватном водичу ћемо истражити како напредни системи за хлађење и прецизна оптимизација величине мреже раде заједно да би се отпад претворио у прах врхунског квалитета.
Осетљивост материјала: ПВЦ, ПЕ, ПП и АБС имају различите термичке прагове. Примена уједначеног приступа млевењу на свим полимерима неизбежно доводи до деградације материјала и лошег квалитета праха.
Хлађење је кључно: Примена високо ефикасних система за хлађење водом или ваздухом спречава топљење полимера, деградацију боје и фрустрирајући проблем зачепљења екрана.
Величина мреже диктира примену: Изабрана величина мреже директно утиче на финоћу, насипну густину и течност праха. Ове метрике су стриктно неопходне за низводне производне процесе као што су екструзија и ротационо обликовање.
Синергија система: Производња оптималног праха захтева прецизну механичку равнотежу између брзине ротора, ефикасности хлађења и величине мреже вибрирајућег сита.
Повраћај улагања опреме: Капитална алокација према специјализованој опреми за млевење смањује отпад материјала, минимизира време застоја у раду и значајно повећава тржишну вредност излазног праха.
Глобални притисак на одрживу производњу суштински мења начин на који објекти приступају рециклирању пластике. Историјски гледано, грубо млевење је било довољно за основно бризгање. Данас, строги мандати циркуларне економије захтевају већу чистоћу и доследност. Индустријски аналитичари примећују огроман пораст потражње за ултра-финим, високо уједначеним рециклираним праховима, посебно у секторима ротоформирања и мастербатцх-а. Произвођачи се удаљавају од генеричких дробилица и улажу велика средства у специјализоване линије за млевење. Ова промена је вођена потребом да се рециклирани садржај беспрекорно помеша са првим полимерима без угрожавања структуралног интегритета или естетске завршне обраде. Сходно томе, прецизна контрола над величином честица и управљањем топлотом је прешла са конкурентске предности на строге захтеве индустрије.
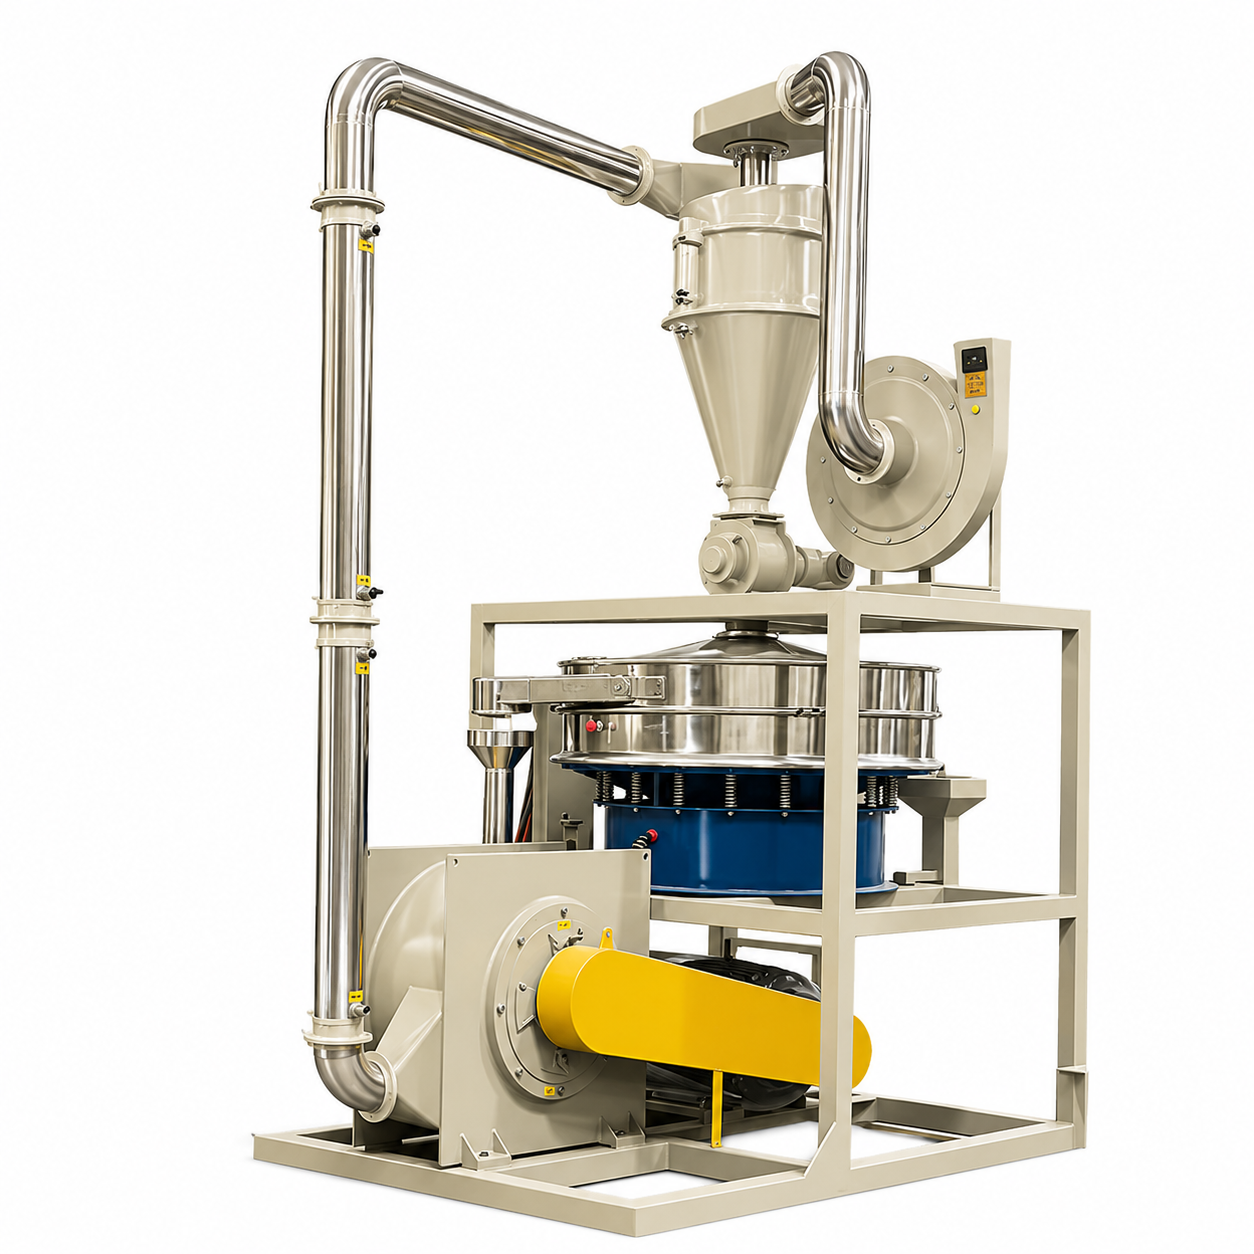
У језгру модерног објекта, а Млин за рециклажу пластике делује као систем механичке редукције велике брзине. Дизајниран је за прераду гранула, пахуљица или исечених остатака у високо рафинисан прах. За разлику од стандардних сецкалица које производе само грубу струготину, ове софистициране јединице раде на принципу смицања и удара велике брзине. Унутар коморе, главна осовина покреће специјализоване роторе при брзинама које често прелазе 3.000 о/мин. Ово ствара огромну механичку силу смицања, кидајући полимер на стационарни статор све док честице не буду довољно мале да прођу кроз одређено филтерско сито.
За стандардно бризгање, грубе пластичне пелете су генерално довољне. Насупрот томе, напредни производни процеси захтевају да сировина буде у стању микроскопског праха да би исправно функционисала. На пример, ротационо обликовање се у потпуности ослања на прах за равномерно облагање унутрашњости загрејаних калупа. Стандардне пелете би се једноставно растопиле у неравне, неупотребљиве грудвице. Слично, екструзија цеви и мешање боја захтевају униформан прах да би се обезбедило бешавно мешање хемикалија и конзистентне брзине протока растопљене масе.
Разумевање различитих молекуларних и термичких својстава различитих полимера је најкритичнији корак у оптимизацији операције млевења. Руководиоци постројења морају прилагодити своје оперативне параметре на основу специфичне пластике која се обрађује. Примена погрешне механичке силе на полимер осетљив на топлоту је гарантовани рецепт за квар опреме.
Поливинилхлорид, познатији као ПВЦ, представља јединствен изазов због своје изузетно ниске термичке стабилности. Када је подвргнут великом трењу коморе за млевење, овај материјал се брзо загрева. Ако температура пређе свој специфични праг, пластика почиње хемијски да се разграђује. Ово се манифестује као озбиљна промена боје и опасно ослобађање корозивног гаса хлороводоничне киселине. Због ових инхерентних ризика, обрада овог полимера обично захтева посвећену особу ПВЦ млин за млевење опремљен специјализованим ротором диска. Овај специфичан дизајн обезбеђује чисту акцију сечења која минимизира непотребно трење. Осигурава да се материјал брзо сече и изађе из коморе пре него што акумулација топлоте изазове хемијски слом.
За разлику од круте пластике, флексибилне полиолефине као што су полиетилен и полипропилен карактерише њихов висок индекс течења растопа и релативно ниске тачке топљења. Уместо да сагоре, они имају тенденцију да омекшају и постану високо вискозни када су изложени топлоти изазваној трењем. Када ови материјали достигну тачку омекшавања унутар коморе, постају лепљиви. Ово адхезивно стање узрокује згрушавање пластичних честица, што доводи до премошћавања у грлу за напајање или потпуног зачепљења коморе за млевење. Обрада ове флексибилне пластике захтева агресивну контролу температуре и коришћење турбо ротора који генерише већи унутрашњи проток ваздуха.
Акрилонитрил бутадиен стирен, надалеко познат као АБС, је инжењерска пластика позната по својој високој отпорности на удар, крутости и тврдоћи. Не топи се тако лако као полиетилен, нити се разграђује тако брзо као поливинилхлорид. Међутим, његова чиста жилавост захтева огромну механичку силу да би се распршила. Абразивна природа тврде пластике значи да је хабање и хабање лопатица ротора и статора значајно убрзано. Ефикасна обрада захтева опрему направљену од легура високе отпорности на хабање и мотор који може да издржи велики обртни момент без застоја.
Тип полимера |
Тхермал Сенситивити |
Препоручени ротор |
Уобичајена величина мреже |
Примарна низводна апликација |
|---|---|---|---|---|
ПВЦ |
Висок ризик од опекотина |
Дисц Ротор |
40 - 80 Месх |
Екструзија цеви и профила |
ПЕ / ЛЛДПЕ |
Висок ризик од топљења |
Турбо Ротор |
20 - 35 Месх |
Ротатионал Молдинг |
АБС |
Умерено |
Диск / Пин Ротор |
20 - 40 Месх |
Адитиви за бризгање |
Основна физика коморе за млевење налаже да ће се кинетичка енергија велике брзине неизбежно претворити у екстремну топлотну енергију. Како се ротор окреће хиљадама обртаја у минути, константно смицање и удари пластичних честица стварају значајну топлоту. Ако се овом топлотом не управља активно, унутрашња температура а машина за пластични прах ће брзо премашити термичке границе полимера. Замислите искључење усред смене јер је ротор упакован у чврст блок од растопљене пластике. Ово је сурова реалност лошег управљања топлотом. Без адекватног хлађења, оператери доживљавају термичку деградацију производа, озбиљно згрудавање и потпуни губитак потребних физичких својстава.
За борбу против ове топлоте изазване трењем, индустријски млинови користе софистициране, вишеслојне механизме хлађења.
Обуци за водено хлађење: Ово је основни стандард за поуздане машине. Опрема је пројектована са интегрисаним воденим кошуљима које окружују главну комору за млевење, кућишта лежајева и стационарне брусне дискове. Охлађена вода се непрекидно пумпа кроз ове омоте, апсорбујући топлоту са металних површина путем проводљивости.
Системи индуковане промаје ваздуха: Радећи у тандему са воденим хлађењем, вентилатори за вучу високог притиска повлаче огромне количине амбијенталног ваздуха кроз комору за млевење. Овај систем провлачења делује као пнеуматски транспортер за транспорт готовог праха из млина док непрекидно испира комору хладнијим ваздухом како би се спречили локализовани топлотни џепови.
Производња висококвалитетног рециклираног материјала није само смањење величине пластике. Ради се о постизању прецизне конзистентности димензија. Савремени производни процеси захтевају изузетно строге толеранције величине честица.
У индустријском одвајању, величина мреже се односи на број отвора по линеарном инчу екрана. Што је већи број мреже, то ће честице бити ситније да прођу. Приликом рада опрема за фино млевење , сирове пластичне љуспице су подвргнуте интензивном механичком смицању. Након ломљења, материјал се транспортује до вибрационог сита. Ово сито делује као примарни механизам контроле квалитета. Довољно мале честице пролазе кроз мрежу као коначни производ. Превелики фрагменти се аутоматски одбијају и враћају у комору за млевење ради даље обраде.
Основни физички компромис постоји у свакој операцији рециклирања. Постоји инверзна веза између финоће праха и производног протока. Када је објекту потребан веома фин прах, као што је 60 до 80 месх, већи проценат материјала се враћа назад у комору за млевење. Ово продужено време задржавања значи да ротор мора да обавља више механичког рада. Последично се смањује укупни производни капацитет и повећава специфична потрошња енергије. Коришћење грубље мреже омогућава материјалу да брзо изађе из система, повећавајући проток по сату. Међутим, груби прах може имати слабу насипну густину, што га чини неприкладним за деликатне апликације низводно.
Постизање идеалне величине мреже је механички једноставно у теорији, али веома зависи од термодинамичке стабилности у пракси. Заслепљивање екрана је индустријски израз који описује феномен где се полурастопљене или лепљиве пластичне честице пријањају за жице вибрирајуће мреже. Руковаоци често чују јасну промену у висини звука машине непосредно пре него што дође до заслепљивања. Овај пригушени, напоран звук указује на то да је материјал заробљен у континуираној рециркулацијској петљи. Користећи приступ двоструког хлађења, оператери могу да одрже стабилну термодинамичку равнотежу. Када систем за хлађење функционише ефикасно, пластичне честице остају круте, суве и слободно тече, потпуно елиминишући опасност од агломерације.
Набавка индустријске опреме за млевење представља значајан капитални издатак. За руководиоце постројења, оцењивање техничких спецификација а Пластични пулверизатор захтева строг приступ заснован на доказима прилагођен специфичним производним циљевима.
Примарни механички диференцијатор у опреми за глодање је дизајн ротора. Примена погрешног ротора на одређену пластику ће довести до лошег квалитета праха и убрзаног хабања сечива. Диск пулверизатори, са равним, назубљеним дисковима, оптимални су за круту пластику. Нуде прецизна подешавања зазора за доследно смицање. Турбо пулверизатори, са структуром лопатица налик турбини, пројектовани су за флексибилне материјале осетљиве на топлоту. Турбо дизајн генерише огроман унутрашњи проток ваздуха, што је кључно за одржавање хладноће материјала.
Немојте се задовољити мањим компонентама. За комерцијалне операције које циљају на 150 до 400 килограма на сат, потражите робусне спецификације. Главни мотор треба да се креће између 37кВ и 75кВ да би обезбедио адекватан обртни момент. Уверите се да су сечива за сечење произведена од висококвалитетног алатног челика, као што је СКД-11, да би издржали абразивну природу контаминираног отпада. Штавише, висококвалитетна машина мора имати потпуно интегрисани систем омотача воденог хлађења око коморе и кућишта лежаја како би се гарантовао непрекидан 24-часовни рад.
Модерно фино млевење захтева прецизност коју ручни рад не може поуздано да обезбеди. Критична карактеристика коју треба тражити је интелигентни вибрациони доводник који је електронски блокиран са амперажом главног мотора. Ако унутрашње оптерећење скочи или се температура приближи тачки омекшавања полимера, програмабилни логички контролер мора аутоматски смањити брзину додавања. Овај систем повратне спреге са затвореном петљом спречава зачепљење коморе и штити мотор од катастрофалног сагоревања, што на крају даје супериоран поврат улагања.
Производња врхунског пластичног праха захтева деликатан, високо прорачунат баланс механичке силе, строгу контролу температуре и прецизну филтрацију честица. Надоградња на модеран, добро хлађен систем млевења не само да побољшава проток праха већ и драстично смањује отпад материјала. Разумевањем јединствених термичких својстава различитих полимера и њиховим усклађивањем са исправним конфигурацијама ротора и мреже, објекти могу значајно повећати своју профитну маржу. Одвојите време да процените своје тренутне могућности брушења данас. Да бисте били сигурни да изаберете најефикасније и најснажније машине за ваш специфични ток материјала, истражите напредна решења доступна на цналва.цом и трансформишите свој пластични отпад у производне ресурсе високе вредности.
Овај полимер је веома осетљив на топлоту и лако се разграђује под термичким стресом. Температуру у комори за млевење генерално треба одржавати стриктно испод 60 до 70 степени Целзијуса. Одржавање ове температуре захтева снажан систем воденог хлађења. Неконтролисање топлоте ће довести до промене боје праха и потенцијалног ослобађања корозивних гасова.
Иако је то технички могуће са веома разноврсном машином, ретко је оптимално за индустријску производњу. Чврста пластика обично захтева ротор типа диска за ефикасно смицање, док флексибилни полиолефини захтевају турбо ротор за ударно млевење и побољшано хлађење ваздуха. Пребацивање између ових материјала захтева промену типа ротора и замену мрежастог екрана, што уводи значајно време застоја у раду.
Згрудавање, или агломерација, је скоро универзално узроковано прекомерном топлотном акумулацијом унутар коморе за млевење. Ако је расхладна инфраструктура неадекватна или је брзина додавања превисока, унутрашња температура прелази тачку омекшавања пластике. Ово узрокује да се честице споје заједно, изгубе своју течљивост и на крају заслепе вибрирајући мрежасти екран.
За апликације ротационог обликовања, које претежно користе линеарни полиетилен ниске густине, величина мреже од 30 до 35 је индустријски стандард. Ова специфична величина честица обезбеђује да прах поседује одличну запреминску густину и течност. Омогућава да се материјал равномерно топи и глатко обложи унутрашњост калупа без остављања структуралних рупа.
Век трајања сечива у великој мери зависи од абразивности специфичног полимера који се обрађује и оперативне пропусности. Тврда, крута пластика ће затупити површине за сечење много брже од мекших полимера. Као општи стандард одржавања, оператери треба да физички прегледају сечива или дискове сваких 300 до 500 сати рада како би осигурали доследну ефикасност смицања и спречили пад производног капацитета.
Потрошња енергије варира у зависности од потребног протока и финоће праха. Стандардна индустријска јединица која производи 200 до 300 килограма на сат обично користи главни мотор између 37 кВ и 55 кВ. Када се узме у обзир помоћна опрема као што су вентилатори и ротациони вентили, укупна снага система се обично креће од 45кВ до 75кВ. Ефикасне машине користе аутоматизоване контроле довода како би мотор радио на оптималној амперажи, спречавајући губитак енергије.
Спречавање адхезије материјала у потпуности се ослања на одржавање ниске унутрашње температуре. Оператери морају да обезбеде довољан проток у омотачу за хлађење воде и да довод охлађене воде остане испод 15 степени Целзијуса. Поред тога, подешавање вентилатора индуковане промаје да повуче више ваздуха кроз комору помаже пнеуматском транспорту и уклања преосталу топлоту, одржавајући пластичне честице сувим и спречавајући их да се залепе за металне површине.