Просмотры: 0 Автор: Редактор сайта Время публикации: 27.09.2026 Происхождение: Сайт
Знаете ли вы, что неконтролируемое тепло может полностью испортить переработанный пластик? В требовательном мире переработки полимеров трение неизбежно приводит к расплавлению лома на этапе измельчения. Эта термическая деградация ухудшает качество полимера и блокирует оборудование, что приводит к дорогостоящим простоям. Однако специализированная технология фрезерования решает именно эту проблему. В этом подробном руководстве мы рассмотрим, как современные системы охлаждения и точная оптимизация размера ячеек работают вместе, превращая отходы в сыпучий порошок премиум-класса.
Чувствительность к материалу: ПВХ, ПЭ, ПП и АБС имеют разные температурные пороги. Применение единого подхода к измельчению всех полимеров неизбежно приводит к деградации материала и ухудшению качества порошка.
Охлаждение имеет решающее значение: внедрение высокоэффективных систем водяного или воздушного охлаждения предотвращает плавление полимера, ухудшение цвета и неприятную проблему засорения сита.
Размер ячеек определяет применение: выбранный размер ячеек напрямую влияет на крупность, объемную плотность и сыпучесть порошка. Эти показатели строго необходимы для последующих производственных процессов, таких как экструзия и ротационное формование.
Синергия системы: производство оптимального порошка требует точного механического баланса между скоростью ротора, эффективностью охлаждения и размером ячеек вибросита.
Окупаемость инвестиций в оборудование: вложение капитала в специализированное оборудование для измельчения снижает отходы материала, сводит к минимуму время простоя и значительно увеличивает рыночную стоимость получаемого порошка.
Глобальное стремление к устойчивому производству фундаментально меняет подход предприятий к переработке пластика. Исторически сложилось так, что грубого измельчения было достаточно для базового литья под давлением. Сегодня строгие требования экономики замкнутого цикла требуют более высокой чистоты и последовательности. Отраслевые аналитики отмечают резкий рост спроса на ультратонкие, высокооднородные переработанные порошки, особенно в секторах ротационного формования и мастербатчей. Производители отказываются от обычных дробилок и вкладывают значительные средства в специализированные линии помола. Этот сдвиг вызван необходимостью плавно смешивать переработанные материалы с первичными полимерами без ущерба для структурной целостности или эстетического вида. Следовательно, точный контроль размера частиц и управление температурным режимом превратились из конкурентного преимущества в строгое требование отрасли.
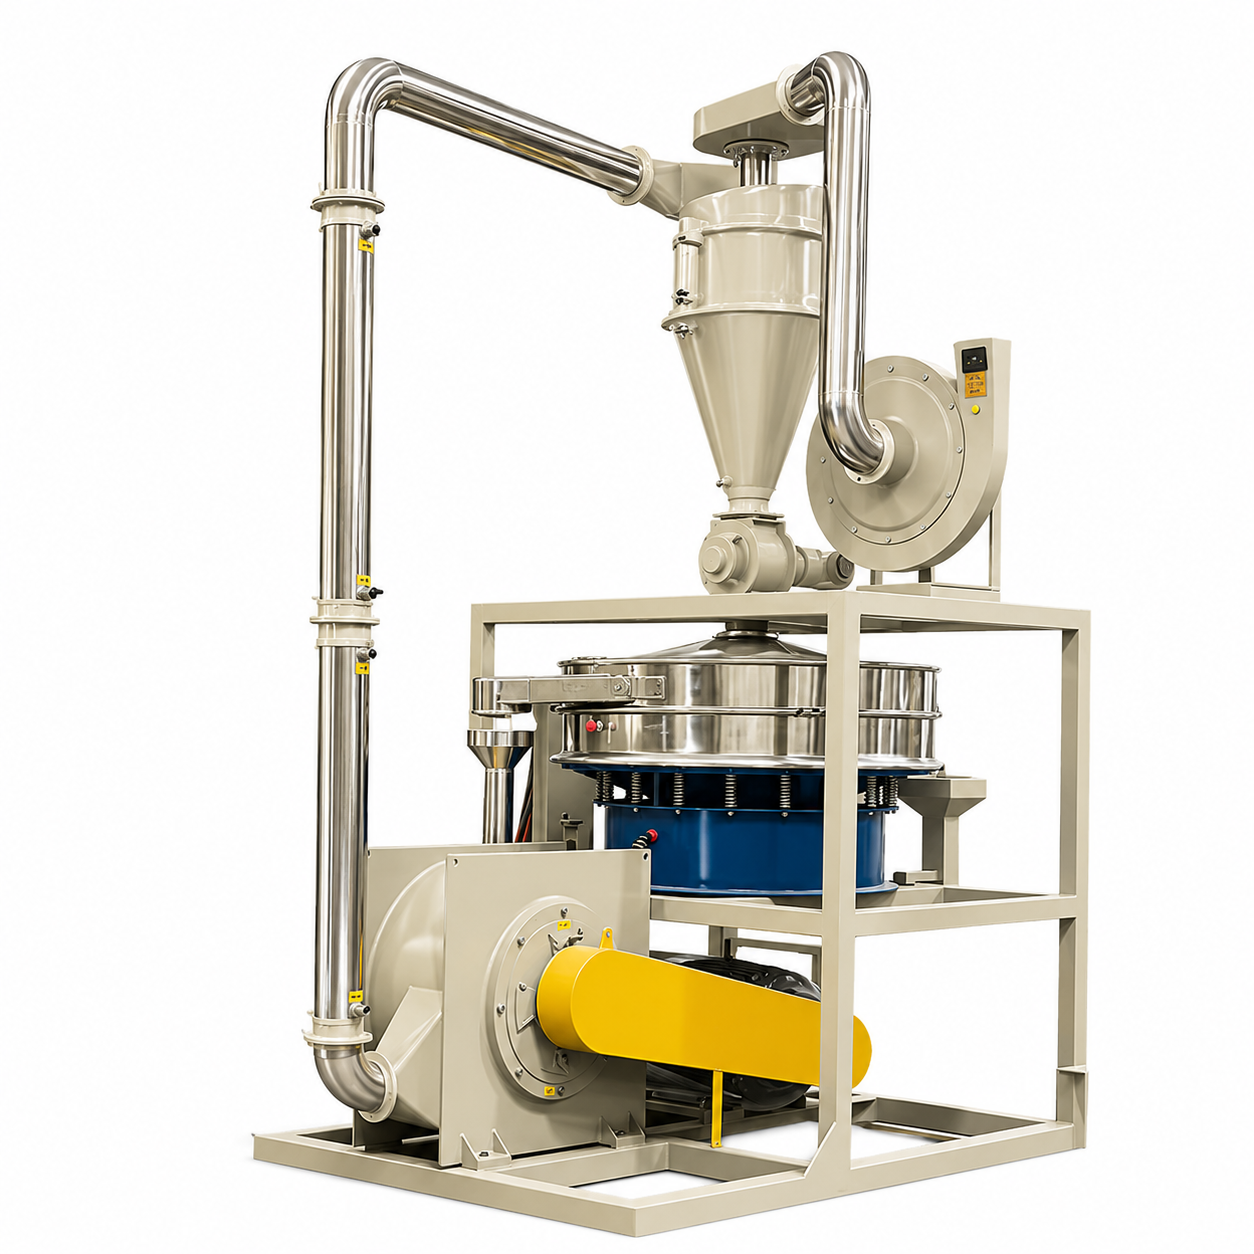
В основе современного объекта лежит Завод по переработке пластика действует как высокоскоростная система механического восстановления. Он предназначен для переработки гранул, хлопьев или обрезков в порошок высокой степени очистки. В отличие от стандартных измельчителей, которые производят только крупную стружку, эти сложные устройства работают по принципу высокоскоростного среза и удара. Внутри камеры главный вал приводит в движение специализированные роторы со скоростью, часто превышающей 3000 об/мин. Это создает огромную механическую силу сдвига, разрывая полимер на неподвижный статор до тех пор, пока частицы не станут достаточно маленькими, чтобы пройти через специальное фильтрующее сито.
Для стандартного литья под давлением обычно достаточно крупных пластиковых гранул. Напротив, для правильного функционирования передовые производственные процессы требуют, чтобы сырье находилось в состоянии микроскопического порошка. Например, ротационное формование полностью зависит от порошка, который равномерно покрывает внутреннюю часть нагретых форм. Стандартные пеллеты просто расплавились бы в неровные, непригодные для использования комки. Аналогичным образом, экструзия труб и смешивание цветов требуют однородного порошка, чтобы обеспечить плавное химическое смешивание и постоянную скорость потока расплава.
Понимание различных молекулярных и термических свойств различных полимеров является наиболее важным шагом в оптимизации операции измельчения. Руководители заводов должны корректировать свои рабочие параметры в зависимости от конкретного перерабатываемого пластика. Применение неправильной механической силы к термочувствительному полимеру — гарантированный путь к выходу оборудования из строя.
Поливинилхлорид, широко известный как ПВХ, представляет собой уникальную проблему из-за своей чрезвычайно низкой термической стабильности. Под воздействием высокого трения в камере измельчения этот материал быстро нагревается. Если температура превышает определенный порог, пластик начинает химически разлагаться. Это проявляется в сильном изменении цвета и опасном выделении едкого газа соляной кислоты. Из-за этих присущих рисков переработка этого полимера обычно требует специального Мельница для измельчения ПВХ, оснащенная специализированным ротором дискового типа. Эта особая конструкция обеспечивает чистое резание и минимизирует ненужное трение. Это обеспечивает быстрый сдвиг материала и его выход из камеры до того, как накопление тепла приведет к химическому распаду.
В отличие от жестких пластиков, гибкие полиолефины, такие как полиэтилен и полипропилен, характеризуются высоким индексом текучести расплава и относительно низкими температурами плавления. Вместо того, чтобы гореть, они имеют тенденцию размягчаться и становиться очень вязкими под воздействием тепла, вызванного трением. Когда эти материалы достигают точки размягчения внутри камеры, они становятся липкими. Это клейкое состояние приводит к слипанию пластиковых частиц, что приводит к закупориванию загрузочного отверстия или полному засорению камеры измельчения. Обработка этих гибких пластиков требует жесткого контроля температуры и использования ротора турбо-типа, который генерирует более высокий внутренний поток воздуха.
Акрилонитрил-бутадиен-стирол, широко известный как АБС, представляет собой инженерный пластик, известный своей высокой ударопрочностью, жесткостью и твердостью. Он не плавится так легко, как полиэтилен, и не разлагается так быстро, как поливинилхлорид. Однако его абсолютная прочность требует огромной механической силы для измельчения. Абразивная природа твердых пластмасс означает, что износ лопаток ротора и статора значительно ускоряется. Для эффективной обработки требуется оборудование, изготовленное из износостойких сплавов, и двигатель, способный выдерживать высокий крутящий момент без остановки.
Тип полимера |
Термическая чувствительность |
Рекомендуемый ротор |
Общий размер сетки |
Основное нисходящее приложение |
|---|---|---|---|---|
ПВХ |
Высокий риск ожога |
Дисковый ротор |
40–80 меш |
Экструзия труб и профилей |
ПЭ/ЛПЭНП |
Высокий риск таяния |
Турбо Ротор |
20–35 меш |
Ротационное формование |
АБС |
Умеренный |
Диск/штифтовый ротор |
20–40 меш |
Добавки для литья под давлением |
Фундаментальная физика камеры измельчения диктует, что высокоскоростная кинетическая энергия неизбежно преобразуется в экстремальную тепловую энергию. Поскольку ротор вращается со скоростью тысячи оборотов в минуту, постоянное сдвигание и удары пластиковых частиц выделяют значительное количество тепла. Если этим теплом не управлять активно, внутренняя температура Машина для изготовления пластикового порошка быстро превысит температурные пределы полимера. Представьте себе остановку в середине смены, потому что ротор заключен в твердый блок расплавленного пластика. Это суровая реальность плохого управления температурным режимом. Без надлежащего охлаждения операторы сталкиваются с термической деградацией продукта, сильным комкованием и полной потерей необходимых физических свойств.
Для борьбы с нагревом, вызванным трением, мельницы промышленного класса используют сложные многоуровневые механизмы охлаждения.
Рубашки водяного охлаждения: это базовый стандарт для надежного оборудования. Оборудование оснащено встроенными водяными рубашками, окружающими основную камеру измельчения, корпуса подшипников и неподвижные измельчающие диски. Охлажденная вода непрерывно прокачивается через эти рубашки, поглощая тепло с металлических поверхностей за счет проводимости.
Системы принудительной тяги: работая в тандеме с водяным охлаждением, вытяжные вентиляторы высокого давления протягивают огромные объемы окружающего воздуха через камеру измельчения. Эта вытяжная система действует как пневматический конвейер для транспортировки готового порошка из мельницы, одновременно непрерывно продувая камеру более холодным воздухом, чтобы предотвратить появление локальных тепловых карманов.
Производство высококачественного переработанного материала – это не только уменьшение размера пластика. Речь идет о достижении точной размерной согласованности. Современные производственные процессы требуют чрезвычайно жестких допусков по размеру частиц.
При промышленном разделении под размером ячейки понимают количество отверстий на линейный дюйм сита. Чем выше номер ячейки, тем мельче должны быть частицы, чтобы пройти сквозь них. При работе При использовании оборудования для тонкого измельчения необработанные пластиковые хлопья подвергаются интенсивному механическому сдвигу. После разрушения материал транспортируется на вибросито. Это сито действует как основной механизм контроля качества. Достаточно мелкие частицы проходят через сетку в качестве конечного продукта. Негабаритные фрагменты автоматически отбраковываются и возвращаются в камеру измельчения для дальнейшей обработки.
В каждой операции по переработке отходов существует фундаментальный физический компромисс. Существует обратная зависимость между крупностью порошка и производительностью производства. Когда предприятию требуется очень мелкий порошок, например от 60 до 80 меш, больший процент материала возвращается обратно в камеру измельчения. Это увеличенное время пребывания означает, что ротор должен выполнять больше механической работы. Следовательно, общая производственная мощность снижается, а удельные энергозатраты увеличиваются. Использование более крупной сетки позволяет материалу быстро выходить из системы, увеличивая почасовую производительность. Однако крупный порошок может иметь низкую объемную плотность, что делает его непригодным для деликатных последующих операций.
Достижение идеального размера ячейки теоретически несложно с механической точки зрения, но на практике сильно зависит от термодинамической стабильности. Запотевание сита — это промышленный термин, описывающий явление, когда полурасплавленные или липкие пластиковые частицы прилипают к проволокам вибрирующего сетчатого сита. Операторы часто слышат отчетливое изменение акустической высоты машины непосредственно перед тем, как происходит ослепление. Этот приглушенный, тяжёлый звук указывает на то, что материал попал в петлю непрерывной рециркуляции. Используя подход двойного охлаждения, операторы могут поддерживать стабильное термодинамическое равновесие. Когда система охлаждения работает эффективно, частицы пластика остаются жесткими, сухими и сыпучими, что полностью исключает угрозу агломерации.
Приобретение промышленного мукомольного оборудования представляет собой значительные капитальные затраты. Для руководителей предприятий, оценивающих технические характеристики Пластиковый распылитель требует строгого, научно обоснованного подхода, адаптированного к конкретным производственным целям.
Основным механическим отличием фрезерного оборудования является конструкция ротора. Использование неправильного ротора для конкретного пластика приведет к ухудшению качества порошка и ускоренному износу лезвия. Дисковые измельчители с плоскими зубчатыми дисками оптимальны для твердых пластмасс. Они обеспечивают точную регулировку зазора для обеспечения равномерного среза. Турбопульверизаторы с турбинной конструкцией лопаток предназначены для работы с гибкими, термочувствительными материалами. Турбо-конструкция создает мощный внутренний поток воздуха, который имеет решающее значение для охлаждения материалов.
Не соглашайтесь на компоненты меньшего размера. Для коммерческого предприятия, стремящегося к производительности от 150 до 400 килограммов в час, ищите надежные характеристики. Мощность главного двигателя должна находиться в диапазоне от 37 до 75 кВт, чтобы обеспечить достаточный крутящий момент. Убедитесь, что режущие лезвия изготовлены из высококачественной инструментальной стали, такой как SKD-11, чтобы выдерживать абразивный характер загрязненного лома. Кроме того, высококачественная машина должна иметь полностью интегрированную систему водяного охлаждения как вокруг камеры, так и вокруг корпуса подшипника, чтобы гарантировать непрерывную 24-часовую работу.
Современное тонкое шлифование требует точности, которую не может обеспечить ручное управление. Важнейшей особенностью, на которую следует обратить внимание, является интеллектуальный вибрационный питатель, электронно связанный с силой тока главного двигателя. Если внутренняя нагрузка резко возрастает или температура приближается к точке размягчения полимера, программируемый логический контроллер должен автоматически снизить скорость подачи. Эта система обратной связи с обратной связью предотвращает засорение камеры и защищает двигатель от катастрофического перегорания, что в конечном итоге обеспечивает превосходную окупаемость инвестиций.
Производство высококачественного пластикового порошка требует тонкого, тщательно рассчитанного баланса механических сил, строгого контроля температуры и точной фильтрации частиц. Переход на современную хорошо охлаждаемую систему измельчения не только улучшает сыпучесть порошка, но и значительно сокращает отходы материала. Понимая уникальные термические свойства различных полимеров и сопоставляя их с правильными конфигурациями ротора и сетки, предприятия могут значительно увеличить свою прибыль. Потратьте время, чтобы оценить свои текущие возможности шлифования сегодня. Чтобы убедиться, что вы выбираете наиболее эффективное и надежное оборудование для вашего конкретного потока материалов, изучите передовые решения, доступные на сайте cnalva.com и превратите свой пластиковый лом в ценные производственные ресурсы.
Этот полимер очень чувствителен к теплу и легко разрушается под воздействием температурных напряжений. Температура камеры измельчения обычно должна поддерживаться строго ниже 60–70 градусов Цельсия. Для поддержания этой температуры необходима надежная система водяного охлаждения. Неспособность контролировать температуру приведет к обесцвечиванию порошка и потенциальному выделению агрессивных газов.
Хотя это технически возможно с помощью универсальной машины, она редко бывает оптимальной для промышленного производства. Для жестких пластмасс обычно требуется ротор дискового типа для эффективного сдвига, тогда как для гибких полиолефинов требуется ротор турбо-типа для ударного измельчения и улучшенного воздушного охлаждения. Переключение между этими материалами требует изменения типа ротора и замены сетчатого экрана, что приводит к значительным простоям в работе.
Комкование или агломерация почти всегда вызвано чрезмерным накоплением тепла внутри камеры измельчения. Если инфраструктура охлаждения неадекватна или скорость подачи слишком высока, внутренняя температура превышает точку размягчения пластика. Это приводит к тому, что частицы сливаются вместе, теряют сыпучесть и в конечном итоге забивают вибрирующее сетчатое сито.
Для ротационного формования, в котором преимущественно используется линейный полиэтилен низкой плотности, отраслевым стандартом является размер ячеек от 30 до 35. Этот конкретный размер частиц гарантирует, что порошок обладает превосходной объемной плотностью и сыпучестью. Это позволяет материалу плавиться равномерно и гладко покрывать внутреннюю часть формы, не оставляя структурных отверстий.
Срок службы лезвия во многом зависит от абразивности конкретного обрабатываемого полимера и производительности труда. Твердые, жесткие пластмассы тускнеют режущие поверхности гораздо быстрее, чем более мягкие полимеры. В соответствии с общим стандартом технического обслуживания операторы должны физически проверять лезвия или диски каждые 300–500 часов работы, чтобы обеспечить постоянную эффективность стрижки и предотвратить падение производительности.
Потребляемая мощность варьируется в зависимости от требуемой производительности и крупности порошка. Стандартная промышленная установка, производящая от 200 до 300 килограммов в час, обычно использует главный двигатель мощностью от 37 до 55 кВт. С учетом вспомогательного оборудования, такого как вытяжные вентиляторы и поворотные клапаны, общая мощность системы обычно составляет от 45 до 75 кВт. В эффективных машинах используется автоматическое управление подачей, чтобы поддерживать оптимальную силу тока двигателя и предотвращать потери энергии.
Предотвращение прилипания материала полностью зависит от поддержания низкой внутренней температуры. Операторы должны следить за тем, чтобы рубашки водяного охлаждения имели достаточный поток, а температура подаваемой охлажденной воды оставалась ниже 15 градусов Цельсия. Кроме того, регулировка вытяжного вентилятора для подачи большего количества воздуха через камеру способствует пневматической транспортировке и отводит остаточное тепло, сохраняя частицы пластика сухими и предотвращая их прилипание к металлическим поверхностям.