Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 27/09/2026 Origine: Sito
Sapevi che il calore non gestito può rovinare completamente la plastica riciclata? Nell’esigente mondo della lavorazione dei polimeri, l’attrito inevitabilmente scioglie i rottami durante la fase di macinazione. Questa degradazione termica distrugge la qualità dei polimeri e blocca i macchinari, provocando costosi tempi di inattività. Tuttavia, la tecnologia di fresatura specializzata risolve esattamente questo problema. In questa guida completa, esploreremo come i sistemi di raffreddamento avanzati e l'ottimizzazione precisa delle dimensioni delle maglie lavorano insieme per trasformare i rifiuti in polvere scorrevole di prima qualità.
Sensibilità del materiale: PVC, PE, PP e ABS possiedono ciascuno soglie termiche distinte. L’applicazione di un approccio di macinazione uniforme a tutti i polimeri porta inevitabilmente al degrado del materiale e a una scarsa qualità della polvere.
Il raffreddamento è fondamentale: l'implementazione di sistemi di raffreddamento ad acqua o ad aria altamente efficaci previene la fusione dei polimeri, la degradazione del colore e il frustrante problema dell'intasamento dello schermo.
La dimensione della maglia determina l'applicazione: la dimensione della maglia selezionata influenza direttamente la finezza, la densità apparente e la scorrevolezza della polvere. Questi parametri sono strettamente necessari per i processi di produzione a valle come l’estrusione e lo stampaggio rotazionale.
Sinergia del sistema: la produzione di polvere ottimale richiede un preciso equilibrio meccanico tra velocità del rotore, efficienza di raffreddamento e dimensione delle maglie del vaglio vibrante.
ROI delle apparecchiature: l'allocazione del capitale verso apparecchiature di fresatura specializzate riduce gli sprechi di materiale, minimizza i tempi di inattività operativa e aumenta significativamente il valore di mercato della polvere in uscita.
La spinta globale verso una produzione sostenibile sta cambiando radicalmente il modo in cui gli impianti affrontano il riciclaggio della plastica. Storicamente, la produzione di macinato grossolano era sufficiente per lo stampaggio a iniezione di base. Oggi, i rigorosi mandati dell’economia circolare richiedono maggiore purezza e coerenza. Gli analisti del settore notano un massiccio aumento della domanda di polveri riciclate ultrafini e altamente uniformi, in particolare nei settori dello stampaggio rotazionale e dei masterbatch. I produttori si stanno allontanando dai frantoi generici e investono massicciamente in linee di macinazione specializzate. Questo cambiamento è guidato dalla necessità di fondere perfettamente il contenuto riciclato con i polimeri vergini senza compromettere l’integrità strutturale o la finitura estetica. Di conseguenza, il controllo di precisione sulla dimensione delle particelle e la gestione termica sono passati da un vantaggio competitivo a un rigoroso requisito del settore.
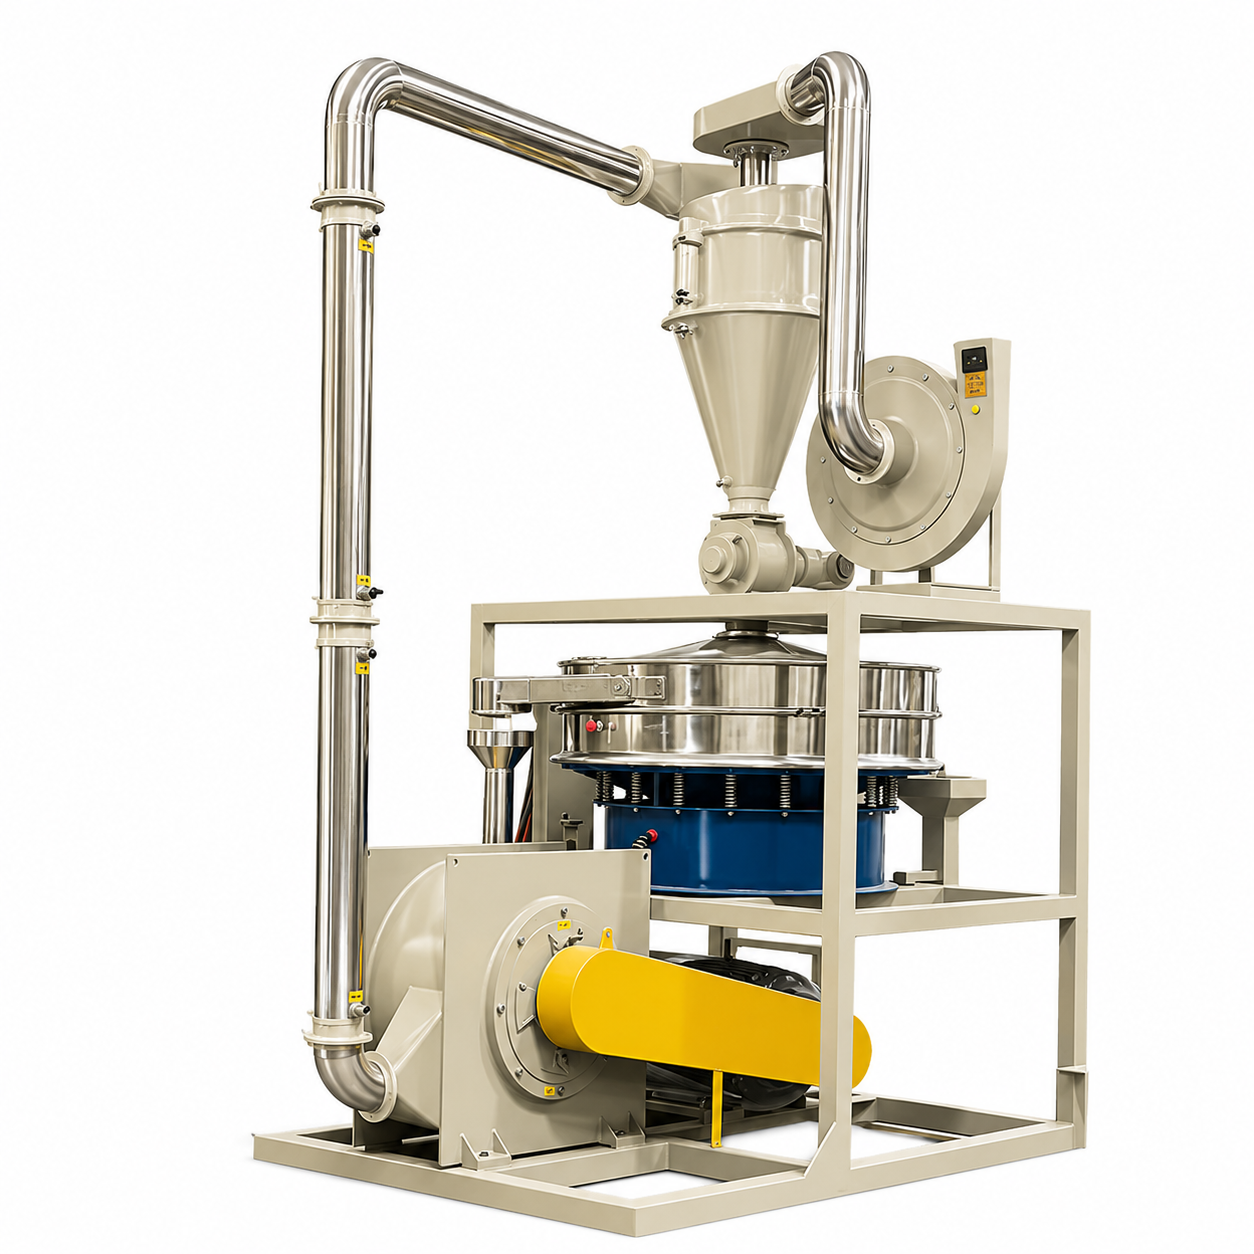
Al centro di una struttura moderna, a il mulino per il riciclaggio della plastica funge da sistema di riduzione meccanica ad alta velocità. È progettato per trasformare granuli, scaglie o scarti tagliati in una polvere altamente raffinata. A differenza dei trituratori standard che producono semplicemente trucioli grossolani, queste sofisticate unità funzionano secondo il principio del taglio e dell'impatto ad alta velocità. All'interno della camera, l'albero principale aziona rotori specializzati a velocità che spesso superano i 3.000 giri al minuto. Ciò crea un'enorme forza di taglio meccanica, lacerando il polimero contro uno statore stazionario finché le particelle non sono abbastanza piccole da passare attraverso uno schermo di filtrazione designato.
Per lo stampaggio a iniezione standard, generalmente sono sufficienti pellet di plastica grossolani. Al contrario, i processi di produzione avanzati richiedono che la materia prima sia allo stato di polvere microscopica per funzionare correttamente. Ad esempio, lo stampaggio rotazionale si basa interamente sulla polvere per rivestire uniformemente l'interno degli stampi riscaldati. I pellet standard si scioglierebbero semplicemente in grumi irregolari e inutilizzabili. Allo stesso modo, l'estrusione dei tubi e la miscelazione dei colori richiedono una polvere uniforme per garantire una miscelazione chimica continua e flussi di fusione costanti.
Comprendere le distinte proprietà molecolari e termiche dei diversi polimeri è il passaggio più critico nell'ottimizzazione di un'operazione di macinazione. I gestori degli impianti devono adeguare i propri parametri operativi in base alla specifica plastica lavorata. L'applicazione della forza meccanica sbagliata a un polimero sensibile al calore è una ricetta garantita per il guasto dell'apparecchiatura.
Il cloruro di polivinile, comunemente noto come PVC, rappresenta una sfida unica a causa della sua stabilità termica notevolmente bassa. Questo materiale, sottoposto all'elevato attrito della camera di macinazione, si riscalda rapidamente. Se la temperatura supera la soglia specifica, la plastica inizia a degradarsi chimicamente. Ciò si manifesta con un grave scolorimento e il pericoloso rilascio di gas acido cloridrico corrosivo. A causa di questi rischi intrinseci, la lavorazione di questo polimero richiede in genere un lavoro dedicato Mulino di macinazione in PVC dotato di rotore specializzato a disco. Questo design specifico fornisce un'azione di taglio pulita che riduce al minimo l'attrito non necessario. Garantisce che il materiale venga tagliato rapidamente e esca dalla camera prima che l'accumulo di calore provochi una decomposizione chimica.
In netto contrasto con le plastiche rigide, le poliolefine flessibili come il polietilene e il polipropilene sono caratterizzate da un elevato indice di fluidità e da punti di fusione relativamente bassi. Invece di bruciare, tendono ad ammorbidirsi e a diventare altamente viscosi se esposti al calore indotto dall’attrito. Quando questi materiali raggiungono il punto di rammollimento all'interno della camera, diventano appiccicosi. Questo stato adesivo fa sì che le particelle di plastica si aggreghino, creando ponti nella gola di alimentazione o ostruendo completamente la camera di macinazione. La lavorazione di queste plastiche flessibili richiede un controllo aggressivo della temperatura e l'utilizzo di un rotore di tipo turbo che genera un flusso d'aria interno più elevato.
L'acrilonitrile butadiene stirene, ampiamente noto come ABS, è un tecnopolimero rinomato per la sua elevata resistenza agli urti, rigidità e durezza. Non si scioglie facilmente come il polietilene, né si degrada così rapidamente come il cloruro di polivinile. Tuttavia, la sua assoluta tenacità richiede un'immensa forza meccanica per polverizzarsi. La natura abrasiva della plastica dura fa sì che l'usura delle pale del rotore e dello statore venga notevolmente accelerata. Una lavorazione efficiente richiede apparecchiature realizzate con leghe ad alta resistenza all'usura e un motore in grado di sostenere una coppia elevata senza stallo.
Tipo di polimero |
Sensibilità termica |
Rotore consigliato |
Dimensione della maglia comune |
Applicazione primaria a valle |
|---|---|---|---|---|
PVC |
Elevato rischio di ustioni |
Rotore a disco |
40 - 80 maglie |
Estrusione di tubi e profili |
PE/LLDPE |
Alto rischio di fusione |
Rotore Turbo |
20 - 35 maglie |
Stampaggio rotazionale |
ABS |
Moderare |
Rotore a disco/perno |
20 - 40 maglie |
Additivi per stampaggio ad iniezione |
La fisica fondamentale di una camera di macinazione impone che l'energia cinetica ad alta velocità venga inevitabilmente convertita in energia termica estrema. Mentre il rotore gira a migliaia di giri al minuto, il taglio e l’impatto costante delle particelle di plastica generano un calore significativo. Se questo calore non viene gestito attivamente, la temperatura interna di a La macchina per la polvere di plastica supererà rapidamente i limiti termici del polimero. Immagina uno spegnimento a metà turno perché il rotore è racchiuso in un solido blocco di plastica fusa. Questa è la dura realtà di una cattiva gestione termica. Senza un adeguato raffreddamento, gli operatori subiscono un degrado termico del prodotto, gravi aggregazioni e la perdita totale delle proprietà fisiche richieste.
Per combattere questo calore indotto dall’attrito, i mulini di livello industriale utilizzano sofisticati meccanismi di raffreddamento multistrato.
Camicie di raffreddamento ad acqua: questo è lo standard di base per macchinari affidabili. L'attrezzatura è progettata con camicie d'acqua integrate che circondano la camera di macinazione principale, gli alloggiamenti dei cuscinetti e i dischi di macinazione fissi. L'acqua refrigerata viene pompata continuamente attraverso queste camicie, assorbendo il calore dalle superfici metalliche per conduzione.
Sistemi di tiraggio d'aria indotto: lavorando in tandem con il raffreddamento ad acqua, i ventilatori ad alta pressione aspirano enormi volumi di aria ambiente attraverso la camera di macinazione. Questo sistema di aspirazione funge da trasportatore pneumatico per trasportare la polvere finita fuori dal mulino, flussando continuamente la camera con aria più fredda per evitare sacche di calore localizzate.
Produrre materiale riciclato di alta qualità non significa solo ridurre le dimensioni della plastica. Si tratta di ottenere una consistenza dimensionale precisa. I moderni processi di produzione richiedono tolleranze dimensionali delle particelle estremamente strette.
Nella separazione industriale, la dimensione delle maglie si riferisce al numero di aperture per pollice lineare di uno schermo. Più alto è il numero di maglie, più fini devono essere le particelle da attraversare. Durante il funzionamento attrezzature per la macinazione fine , le scaglie di plastica grezza sono sottoposte a intense cesoie meccaniche. Una volta fratturato, il materiale viene trasportato ad un vibrovaglio. Questo setaccio funge da meccanismo primario di controllo della qualità. Le particelle abbastanza piccole passano attraverso la rete come prodotto finale. I frammenti sovradimensionati vengono automaticamente scartati e riconvogliati nella camera di macinazione per un'ulteriore lavorazione.
In ogni operazione di riciclaggio esiste un compromesso fisico fondamentale. Esiste una relazione inversa tra la finezza della polvere e la produttività. Quando un impianto richiede una polvere molto fine, ad esempio da 60 a 80 mesh, una percentuale maggiore del materiale viene ricircolata nella camera di macinazione. Questo aumento del tempo di permanenza significa che il rotore deve eseguire più lavoro meccanico. Di conseguenza, la capacità produttiva complessiva diminuisce e il consumo energetico specifico aumenta. L'utilizzo di una maglia più grossa consente al materiale di uscire rapidamente dal sistema, aumentando la produttività oraria. Tuttavia, la polvere grossolana può avere una scarsa densità apparente, rendendola inadatta per delicate applicazioni a valle.
Raggiungere la dimensione della maglia ideale è meccanicamente semplice in teoria, ma nella pratica dipende fortemente dalla stabilità termodinamica. Screen blinding è un termine industriale che descrive il fenomeno in cui particelle di plastica semi-fuse o appiccicose aderiscono ai fili del vaglio a rete vibrante. Gli operatori spesso sentono un netto cambiamento nel tono acustico della macchina appena prima che si verifichi l'accecamento. Questo suono ovattato e faticoso indica che il materiale è intrappolato in un circuito di ricircolo continuo. Utilizzando un approccio a doppio raffreddamento, gli operatori possono mantenere un equilibrio termodinamico stabile. Quando il sistema di raffreddamento funziona in modo efficiente, le particelle di plastica rimangono rigide, asciutte e scorrevoli, eliminando completamente il rischio di agglomerazione.
L'acquisto di attrezzature per la fresatura industriale rappresenta una spesa in conto capitale significativa. Per i gestori di stabilimento, valutare le specifiche tecniche di a Il polverizzatore di plastica richiede un approccio rigoroso e basato sull’evidenza, adattato a specifici obiettivi di produzione.
Il principale elemento di differenziazione meccanica nelle apparecchiature di fresatura è il design del rotore. L'applicazione del rotore sbagliato a una plastica specifica comporterà una scarsa qualità della polvere e un'usura accelerata della lama. I polverizzatori a disco, dotati di dischi piatti e seghettati, sono ottimali per la plastica rigida. Offrono regolazioni precise dello spazio per un taglio coerente. I turbopolverizzatori, caratterizzati da una struttura a pale simile a una turbina, sono progettati per materiali flessibili e sensibili al calore. Il design turbo genera un massiccio flusso d'aria interno, fondamentale per mantenere freschi i materiali.
Non accontentarti di componenti sottodimensionati. Per un'operazione commerciale che punta da 150 a 400 chilogrammi all'ora, cerca specifiche robuste. Il motore principale dovrebbe avere una potenza compresa tra 37 kW e 75 kW per fornire una coppia adeguata. Assicurarsi che le lame da taglio siano realizzate in acciaio per utensili di alta qualità, come SKD-11, per resistere alla natura abrasiva dei rottami contaminati. Inoltre, una macchina di alta qualità deve essere dotata di un sistema di camicia di raffreddamento ad acqua completamente integrato attorno sia alla camera che all'alloggiamento del cuscinetto per garantire un funzionamento continuo 24 ore su 24.
La moderna macinazione fine richiede una precisione che il funzionamento manuale non può garantire in modo affidabile. Una caratteristica fondamentale da cercare è un alimentatore vibrante intelligente interbloccato elettronicamente con l'amperaggio del motore principale. Se i picchi di carico interno o la temperatura si avvicina al punto di rammollimento del polimero, il controllore logico programmabile deve ridurre automaticamente la velocità di avanzamento. Questo sistema di feedback a circuito chiuso previene l'intasamento della camera e protegge il motore da bruciature catastrofiche, garantendo in definitiva un ritorno sull'investimento superiore.
La produzione di polvere di plastica di alto livello richiede un equilibrio delicato e altamente calcolato di forza meccanica, controllo rigoroso della temperatura e filtrazione precisa delle particelle. Il passaggio a un sistema di fresatura moderno e ben raffreddato non solo migliora la scorrevolezza della polvere, ma riduce anche drasticamente gli sprechi di materiale. Comprendendo le proprietà termiche uniche dei diversi polimeri e abbinandoli alle corrette configurazioni del rotore e della rete, le strutture possono aumentare significativamente i propri margini di profitto. Prenditi il tempo necessario per valutare oggi stesso le tue attuali capacità di rettifica. Per assicurarti di selezionare i macchinari più efficienti e robusti per il tuo flusso di materiali specifico, esplora le soluzioni avanzate disponibili su cnalva.com e trasforma i tuoi scarti di plastica in risorse produttive di alto valore.
Questo polimero è altamente sensibile al calore e si degrada facilmente sotto stress termico. La temperatura della camera di macinazione dovrebbe generalmente essere mantenuta rigorosamente al di sotto dei 60-70 gradi Celsius. Il mantenimento di questa temperatura richiede un robusto sistema di raffreddamento ad acqua. Il mancato controllo del calore comporterà lo scolorimento della polvere e il potenziale rilascio di gas corrosivi.
Sebbene sia tecnicamente possibile con una macchina altamente versatile, raramente è ottimale per la produzione su scala industriale. La plastica rigida richiede in genere un rotore a disco per un taglio efficace, mentre le poliolefine flessibili richiedono un rotore di tipo turbo per la macinazione a impatto e un migliore raffreddamento ad aria. Il passaggio da un materiale all'altro richiede la modifica del tipo di rotore e la sostituzione del vaglio a rete, il che introduce notevoli tempi di inattività operativa.
La formazione di grumi, o agglomerazione, è quasi sempre causata da un eccessivo accumulo termico all'interno della camera di macinazione. Se l'infrastruttura di raffreddamento è inadeguata o la velocità di alimentazione è troppo elevata, la temperatura interna supera il punto di rammollimento della plastica. Ciò fa sì che le particelle si fondano insieme, perdono la loro fluidità e alla fine accecano il vaglio a rete vibrante.
Per le applicazioni di stampaggio rotazionale, che utilizzano prevalentemente polietilene lineare a bassa densità, una dimensione della maglia compresa tra 30 e 35 è lo standard del settore. Questa specifica dimensione delle particelle garantisce che la polvere possieda un'eccellente densità apparente e scorrevolezza. Consente al materiale di sciogliersi in modo uniforme e di rivestire l'interno dello stampo in modo uniforme senza lasciare fori strutturali.
La durata della lama dipende fortemente dall'abrasività dello specifico polimero lavorato e dalla produttività operativa. La plastica dura e rigida opacizza le superfici di taglio molto più velocemente dei polimeri più morbidi. Come standard di manutenzione generale, gli operatori dovrebbero ispezionare fisicamente le lame o i dischi ogni 300-500 ore di funzionamento per garantire un'efficienza di taglio costante e prevenire cali della capacità produttiva.
Il consumo energetico varia in base alla produttività richiesta e alla finezza della polvere. Un'unità industriale standard che produce da 200 a 300 chilogrammi all'ora utilizza tipicamente un motore principale compreso tra 37 kW e 55 kW. Se si considerano le apparecchiature ausiliarie come ventilatori e valvole rotanti, la potenza totale del sistema varia solitamente da 45 kW a 75 kW. Le macchine efficienti utilizzano controlli di alimentazione automatizzati per mantenere il motore in funzione all'amperaggio ottimale, evitando sprechi di energia.
La prevenzione dell'adesione del materiale dipende interamente dal mantenimento di una bassa temperatura interna. Gli operatori devono garantire che le camicie di raffreddamento dell'acqua abbiano un flusso adeguato e che la fornitura di acqua refrigerata rimanga al di sotto dei 15 gradi Celsius. Inoltre, la regolazione della ventola a tiraggio indotto per aspirare più aria attraverso la camera aiuta il trasporto pneumatico e rimuove il calore residuo, mantenendo asciutte le particelle di plastica ed evitando che si attacchino alle superfici metalliche.