Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-09-27 Eredet: Telek
Tudtad, hogy a kezeletlen hő teljesen tönkreteheti az újrahasznosított műanyagot? A polimerfeldolgozás igényes világában a súrlódás elkerülhetetlenül megolvasztja a törmeléket az őrlési fázis során. Ez a termikus lebomlás rontja a polimer minőségét és blokkolja a gépeket, ami költséges állásidőhöz vezet. A speciális marási technológia azonban pontosan ezt a problémát oldja meg. Ebben az átfogó útmutatóban megvizsgáljuk, hogyan működnek együtt a fejlett hűtőrendszerek és a precíz hálóméret-optimalizálás, hogy a hulladékot prémium minőségű, szabadon folyó porrá alakítsák át.
Anyagérzékenység: A PVC, PE, PP és ABS mindegyikének külön termikus küszöbe van. Az egységes őrlési megközelítés alkalmazása az összes polimeren elkerülhetetlenül az anyag leromlásához és rossz porminőséghez vezet.
A hűtés kulcsfontosságú: A rendkívül hatékony víz- vagy levegőhűtési rendszerek alkalmazása megakadályozza a polimer megolvadását, a színromlást és a képernyő eltömődésének frusztráló problémáját.
A hálóméret diktálja az alkalmazást: A kiválasztott hálóméret közvetlenül befolyásolja a por finomságát, térfogatsűrűségét és folyóképességét. Ezek a mérőszámok szigorúan szükségesek a későbbi gyártási folyamatokhoz, például az extrudáláshoz és a rotációs fröccsöntéshez.
Rendszer szinergia: Az optimális por előállításához pontos mechanikai egyensúlyra van szükség a rotor fordulatszáma, a hűtési hatékonyság és a rezgő szita hálómérete között.
Berendezés megtérülése: A speciális maróberendezésekre történő tőkeallokáció csökkenti az anyagpazarlást, minimalizálja az üzemi állásidőt, és jelentősen növeli a kibocsátott por piaci értékét.
A fenntartható gyártásra irányuló globális törekvés alapvetően megváltoztatja a létesítmények műanyag-újrahasznosítási megközelítését. Történelmileg a durva őrlés előállítása elegendő volt az alapvető fröccsöntéshez. Napjainkban a szigorú körkörös gazdaságra vonatkozó előírások nagyobb tisztaságot és következetességet követelnek meg. Iparági elemzők az ultrafinom, nagyon egységes újrahasznosított porok iránti kereslet hatalmas megugrását figyelik meg, különösen a rotációs fröccsöntő és mesterkeverék ágazatokban. A gyártók eltávolodnak az általános zúzógépektől, és jelentős összegeket fektetnek be a speciális marósorokba. Ezt az elmozdulást az az igény indokolja, hogy az újrahasznosított tartalmat zökkenőmentesen vegyítsék a szűz polimerekkel anélkül, hogy a szerkezeti integritás vagy az esztétikus kidolgozás sérülne. Következésképpen a részecskeméret és a hőkezelés precíziós szabályozása versenyelőnyből szigorú iparági követelménysé vált.
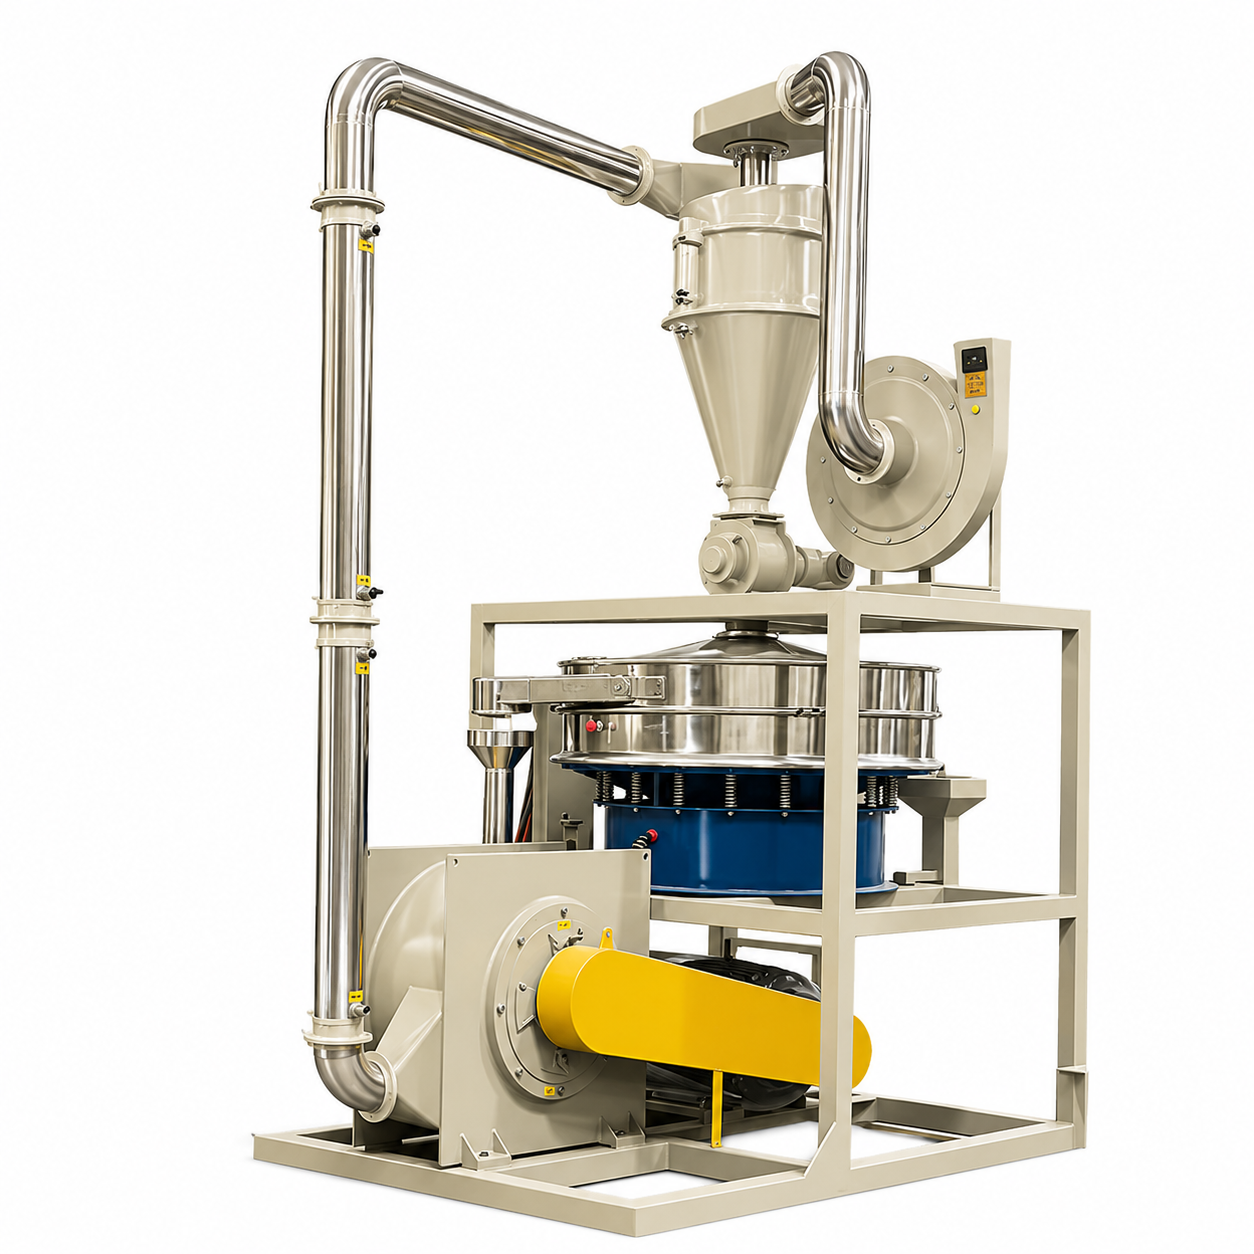
A modern létesítmény magjában a A műanyag-újrahasznosító malom nagy sebességű mechanikus redukciós rendszerként működik. Úgy tervezték, hogy granulátumokat, pelyheket vagy levágott hulladékokat magasan finomított porrá dolgozzon fel. Ellentétben a hagyományos aprítógépekkel, amelyek csak durva forgácsot állítanak elő, ezek a kifinomult egységek a nagy sebességű nyírás és ütés elvén működnek. A kamrában a főtengely speciális forgórészeket hajt meg gyakran 3000 RPM-et meghaladó fordulatszámon. Ez hatalmas mechanikai nyíróerőt hoz létre, amely szétszakítja a polimert egy álló állórészhez képest, amíg a részecskék elég kicsik lesznek ahhoz, hogy átmenjenek egy kijelölt szűrőszűrőn.
A szokásos fröccsöntéshez általában elegendő a durva műanyag pellet. Ezzel szemben a fejlett gyártási eljárások megkövetelik, hogy a nyersanyag mikroszkopikus por alakú legyen, hogy megfelelően működjön. Például a forgóformázás teljes mértékben a porra támaszkodik, hogy egyenletesen bevonja a fűtött formák belsejét. A szabványos pellet egyszerűen egyenetlen, használhatatlan csomókká olvad. Hasonlóképpen, a csőextrudáláshoz és a színkeveréshez egységes porra van szükség a zökkenőmentes vegyszerkeverés és az egyenletes olvadékáramlási sebesség biztosítása érdekében.
Az őrlési művelet optimalizálásának legkritikusabb lépése a különböző polimerek eltérő molekuláris és termikus tulajdonságainak megértése. Az üzemvezetőknek be kell állítaniuk működési paramétereiket a konkrét feldolgozott műanyag alapján. Nem megfelelő mechanikai erő alkalmazása egy hőérzékeny polimerre garantált recept a berendezés meghibásodására.
A polivinil-klorid, közismert nevén PVC, egyedülálló kihívást jelent rendkívül alacsony termikus stabilitásának köszönhetően. Ha egy marókamra nagy súrlódásának van kitéve, ez az anyag gyorsan felmelegszik. Ha a hőmérséklet meghaladja az adott küszöbértéket, a műanyag kémiailag lebomlani kezd. Ez súlyos elszíneződésben és korrozív sósavgáz veszélyes felszabadulásában nyilvánul meg. Ezen inherens kockázatok miatt ennek a polimernek a feldolgozása jellemzően dedikált PVC őrlőmalom speciális tárcsás rotorral. Ez a speciális kialakítás tiszta vágási műveletet biztosít, amely minimalizálja a szükségtelen súrlódást. Biztosítja az anyag gyors nyírását, és kilép a kamrából, mielőtt a hő felhalmozódása vegyi lebomlást okozna.
A merev műanyagokkal éles ellentétben a rugalmas poliolefinek, például a polietilén és a polipropilén magas olvadási indexük és viszonylag alacsony olvadáspontjuk jellemzi. Égés helyett hajlamosak meglágyulni és nagyon viszkózussá válni, ha súrlódás okozta hő hatásának vannak kitéve. Amikor ezek az anyagok elérik lágyulási pontjukat a kamrában, ragacsossá válnak. Ez a tapadó állapot a műanyag részecskék összetapadását okozza, ami áthidaláshoz vezet az adagolótorokban, vagy teljesen eltömíti az őrlőkamrát. Ezeknek a rugalmas műanyagoknak a feldolgozása agresszív hőmérsékletszabályozást és turbó típusú rotor alkalmazását követeli meg, amely nagyobb belső légáramlást generál.
Az akrilnitril-butadién-sztirol, széles körben ABS néven ismert műszaki műanyag, amely nagy ütésállóságáról, merevségéről és keménységéről ismert. Nem olvad meg olyan könnyen, mint a polietilén, és nem bomlik le olyan gyorsan, mint a polivinil-klorid. Azonban puszta szívóssága hatalmas mechanikai erőt igényel a porlasztáshoz. A kemény műanyagok koptató jellege azt jelenti, hogy a rotor és az állórész lapátok kopása jelentősen felgyorsul. A hatékony feldolgozáshoz nagy kopásálló ötvözetekből készült berendezésre és olyan motorra van szükség, amely elakadás nélkül képes nagy nyomatékot fenntartani.
Polimer típus |
Hőérzékenység |
Ajánlott rotor |
Közös hálóméret |
Elsődleges downstream alkalmazás |
|---|---|---|---|---|
PVC |
Magas égési veszély |
Tárcsás rotor |
40-80 mesh |
Cső- és profilextrudálás |
PE / LLDPE |
Magas az olvadás veszélye |
Turbó Rotor |
20-35 háló |
Rotációs öntés |
ABS |
Mérsékelt |
Tárcsa / Pin Rotor |
20-40 mesh |
Fröccsöntő adalékok |
Az őrlőkamra alapvető fizikája azt diktálja, hogy a nagy sebességű kinetikus energia elkerülhetetlenül extrém hőenergiává alakul. Mivel a rotor percenként több ezer fordulattal forog, a műanyag részecskék állandó nyírása és ütközése jelentős hőt termel. Ha ezt a hőt nem kezelik aktívan, a belső hőmérséklet a A műanyag porgép gyorsan túllépi a polimer termikus határait. Képzeljen el egy középső leállást, mert a forgórész egy szilárd, megolvadt műanyagtömbbe van burkolva. Ez a rossz hőkezelés kemény valósága. Megfelelő hűtés nélkül a kezelők a termék termikus lebomlását, súlyos csomósodást és a szükséges fizikai tulajdonságok teljes elvesztését tapasztalják.
A súrlódás okozta hő leküzdésére az ipari minőségű malmok kifinomult, többrétegű hűtőmechanizmusokat alkalmaznak.
Vízhűtő köpenyek: Ez a megbízható gépek alapszabványa. A berendezés integrált vízköpenyekkel van kialakítva, amelyek a fő csiszolókamrát, a csapágyházakat és az álló csiszolótárcsákat veszik körül. A hűtött vizet folyamatosan szivattyúzzák ezeken a köpenyeken keresztül, és vezetés útján elnyelik a hőt a fémfelületekről.
Indukált léghuzat rendszerek: A vízhűtéssel párhuzamosan működő nagynyomású ventilátorok hatalmas mennyiségű környezeti levegőt szívnak át a csiszolókamrán. Ez a húzórendszer pneumatikus szállítószalagként működik, amely a kész port szállítja ki a malomból, miközben folyamatosan hidegebb levegővel öblíti a kamrát, hogy megakadályozza a helyi hőzsebek kialakulását.
A jó minőségű újrahasznosított anyagok előállítása nem csupán a műanyag méretének csökkentését jelenti. Pontos méretkonzisztencia eléréséről van szó. A modern gyártási eljárások rendkívül szűk szemcseméret-tűrést igényelnek.
Az ipari szétválasztásnál a hálóméret a nyílások számát jelenti a szita lineáris hüvelykjén. Minél nagyobb a hálószám, annál finomabbnak kell lenniük a részecskéknek, hogy átjussanak. Működés közben finom csiszolóberendezéssel a nyers műanyag pelyheket intenzív mechanikai nyírásnak vetik alá. Törés után az anyagot egy rezgő szitára szállítják. Ez a szita az elsődleges minőségellenőrző mechanizmus. A kellően kicsi részecskék végtermékként áthaladnak a hálón. A túlméretezett töredékeket a rendszer automatikusan kidobja, és visszajuttatja az őrlőkamrába további feldolgozás céljából.
Minden újrahasznosítási műveletben létezik egy alapvető fizikai kompromisszum. A por finomsága és a gyártási teljesítmény között fordított összefüggés van. Ha egy létesítménynek nagyon finom porra van szüksége, például 60-80 mesh méretű, az anyag nagyobb százaléka kerül vissza az őrlőkamrába. Ez a megnövekedett tartózkodási idő azt jelenti, hogy a rotornak több mechanikai munkát kell végeznie. Következésképpen a teljes termelési kapacitás csökken, és a fajlagos energiafogyasztás nő. A durvább háló használata lehetővé teszi, hogy az anyag gyorsan kilépjen a rendszerből, növelve az óránkénti áteresztőképességet. A durva por azonban gyenge térfogatsűrűséggel rendelkezhet, így nem alkalmas kényes, későbbi alkalmazásokra.
Az ideális hálóméret elérése elméletben mechanikailag egyszerű, a gyakorlatban azonban nagymértékben függ a termodinamikai stabilitástól. A szitavakítás egy ipari kifejezés, amely azt a jelenséget írja le, amikor félig megolvadt vagy ragadós műanyag részecskék tapadnak a vibráló hálós szita vezetékeihez. A kezelők gyakran hallanak egy határozott változást a gép akusztikai hangmagasságában közvetlenül a vakság bekövetkezése előtt. Ez a tompa, munkás hang azt jelzi, hogy az anyag beszorult egy folyamatos recirkulációs hurokba. A kettős hűtési megközelítés alkalmazásával a kezelők stabil termodinamikai egyensúlyt tarthatnak fenn. Ha a hűtőrendszer hatékonyan működik, a műanyag részecskék merevek, szárazak és szabadon folyók maradnak, teljesen kiküszöbölve az agglomeráció veszélyét.
Az ipari maróberendezések beszerzése jelentős beruházási ráfordítást jelent. Az üzemvezetők számára a műszaki előírások értékelése a A műanyag porlasztó szigorú, bizonyítékokon alapuló megközelítést igényel, amely a konkrét termelési célokhoz igazodik.
A maróberendezések elsődleges mechanikai megkülönböztetője a forgórész kialakítása. Ha nem megfelelő rotort helyez egy adott műanyagra, az rossz porminőséget és felgyorsult pengekopást eredményez. A lapos, fogazott tárcsákkal rendelkező tárcsás porlasztók optimálisak merev műanyagokhoz. Pontos résbeállításokat kínálnak az egyenletes nyírás érdekében. A turbinaszerű lapátszerkezettel rendelkező turbó porlasztókat rugalmas, hőérzékeny anyagokhoz tervezték. A turbó kialakítás hatalmas belső légáramlást generál, ami kritikus fontosságú az anyagok hűvössége szempontjából.
Ne elégedjen meg az alulméretezett alkatrészekkel. Az óránkénti 150–400 kilogrammra törekvő kereskedelmi műveletekhez keressen robusztus specifikációkat. A fő motor teljesítményének 37 kW és 75 kW között kell lennie, hogy megfelelő nyomatékot biztosítson. Győződjön meg arról, hogy a vágópengék kiváló minőségű szerszámacélból, például SKD-11-ből készülnek, hogy ellenálljanak a szennyezett hulladék koptató jellegének. Ezen túlmenően egy kiváló minőségű gépnek teljesen integrált vízhűtő köpenyrendszerrel kell rendelkeznie mind a kamra, mind a csapágyház körül, hogy garantálja a folyamatos 24 órás működést.
A modern finomcsiszolás olyan pontosságot igényel, amelyet a kézi működtetés nem biztosít megbízhatóan. A kritikus jellemzők közé tartozik egy intelligens vibrációs adagoló, amely elektronikusan reteszelődik a fő motor áramerősségével. Ha a belső terhelés kiugrik, vagy a hőmérséklet megközelíti a polimer lágyulási pontját, a programozható logikai vezérlőnek automatikusan csökkentenie kell az előtolási sebességet. Ez a zárt hurkú visszacsatoló rendszer megakadályozza a kamra eltömődését, és megvédi a motort a katasztrofális kiégéstől, ami végső soron a befektetés kiemelkedő megtérülését eredményezi.
A csúcsminőségű műanyagpor előállításához a mechanikai erők finom, jól kiszámított egyensúlyára, szigorú hőmérsékletszabályozásra és precíz részecskeszűrésre van szükség. A modern, jól hűtött marórendszerre való frissítés nemcsak javítja a por folyóképességét, hanem drasztikusan csökkenti az anyagpazarlást is. A különböző polimerek egyedi termikus tulajdonságainak megértésével és a megfelelő rotor- és háló-konfigurációkkal való összehangolásával a létesítmények jelentősen növelhetik haszonkulcsukat. Szánjon időt arra, hogy még ma felmérje jelenlegi köszörülési képességeit. Annak érdekében, hogy az adott anyagáramhoz a leghatékonyabb és legrobusztusabb gépeket válassza ki, fedezze fel a következő címen elérhető fejlett megoldásokat cnalva.com , és alakítsa át műanyaghulladékát nagy értékű gyártási erőforrásokká.
Ez a polimer nagyon hőérzékeny és könnyen lebomlik hőterhelés hatására. Az őrlőkamra hőmérsékletét általában szigorúan 60-70 Celsius-fok alatt kell tartani. Ennek a hőmérsékletnek a fenntartásához robusztus vízhűtő rendszerre van szükség. A hőszabályozás elmulasztása a por elszíneződését és korrozív gázok felszabadulását eredményezi.
Míg ez egy rendkívül sokoldalú géppel műszakilag lehetséges, ipari méretű gyártáshoz ritkán optimális. A merev műanyagok általában tárcsás rotort igényelnek a hatékony nyírás érdekében, míg a rugalmas poliolefinek turbó típusú rotort igényelnek az ütvecsiszoláshoz és a fokozott léghűtéshez. Ezen anyagok közötti váltáshoz a forgórész típusának megváltoztatása és a hálós szita cseréje szükséges, ami jelentős üzemszünethez vezet.
A csomósodást vagy agglomerációt szinte általánosan az őrlőkamrában fellépő túlzott hőfelhalmozódás okozza. Ha a hűtési infrastruktúra nem megfelelő, vagy az előtolás túl magasra van tolva, a belső hőmérséklet meghaladja a műanyag lágyulási pontját. Ez azt okozza, hogy a részecskék összeolvadnak, elveszítik folyóképességüket, és végül elvakítják a vibráló hálós szitát.
A túlnyomórészt lineáris, kis sűrűségű polietilént használó rotációs fröccsöntési alkalmazásoknál a 30-35 hálószemméret az ipari szabvány. Ez a specifikus részecskeméret biztosítja, hogy a por kiváló térfogatsűrűséggel és folyóképességgel rendelkezzen. Lehetővé teszi, hogy az anyag egyenletesen megolvadjon, és egyenletesen bevonja a forma belsejét anélkül, hogy szerkezeti lyukakat hagyna.
A penge élettartama nagymértékben függ a feldolgozott polimer koptatóképességétől és az üzemi teljesítménytől. A kemény, merev műanyagok sokkal gyorsabban tompítják a vágási felületeket, mint a lágyabb polimerek. Általános karbantartási szabványként a kezelőknek 300-500 üzemóránként fizikailag meg kell vizsgálniuk a késeket vagy tárcsákat, hogy biztosítsák az egyenletes nyírási hatékonyságot és megelőzzék a termelési kapacitás csökkenését.
Az energiafogyasztás a szükséges áteresztőképesség és a porfinomság függvényében változik. A 200-300 kilogramm/óra teljesítményű szabványos ipari egység jellemzően 37 kW és 55 kW közötti főmotort használ. A segédberendezések, például a ventilátorok és a forgószelepek figyelembevételével a rendszer teljes teljesítménye általában 45 kW és 75 kW között mozog. A hatékony gépek automatizált előtolás-szabályozást használnak, hogy a motort optimális áramerősségen tartsák, megelőzve ezzel az energiapazarlást.
Az anyag tapadásának megakadályozása teljes mértékben az alacsony belső hőmérséklet fenntartásán múlik. A kezelőknek gondoskodniuk kell arról, hogy a vízhűtő köpenyek megfelelő áramlást biztosítsanak, és a hűtött víz hőmérséklete 15 Celsius-fok alatt maradjon. Ezenkívül az indukált ventilátor beállítása, hogy több levegőt húzzon át a kamrán, elősegíti a pneumatikus szállítást és eltávolítja a maradék hőt, szárazon tartja a műanyag részecskéket, és megakadályozza, hogy a fémfelületekhez tapadjanak.