ビュー: 0 著者: サイト編集者 公開時間: 2026-09-27 起源: サイト
熱が管理されていないと、リサイクルされたプラスチックが完全にダメになってしまう可能性があることをご存知ですか?要求の厳しいポリマー加工の世界では、研削段階で摩擦によりスクラップが溶けてしまうのは避けられません。この熱劣化によりポリマーの品質が破壊され、機械がブロックされ、コストのかかるダウンタイムが発生します。しかし、特殊なフライス加工技術により、まさにこの問題が解決されます。この包括的なガイドでは、高度な冷却システムと正確なメッシュ サイズの最適化がどのように連携して廃棄物をプレミアム グレードの自由流動性粉末に変換するかを探っていきます。
材質の感度: PVC、PE、PP、ABS にはそれぞれ異なる温度閾値があります。すべてのポリマーに均一な粉砕アプローチを適用すると、必然的に材料の劣化と粉末品質の低下が生じます。
冷却は非常に重要です: 非常に効果的な水冷または空冷システムを導入することで、ポリマーの溶融、色の劣化、および画面の詰まりというイライラする問題を防ぎます。
メッシュ サイズが用途を決定する: 選択したメッシュ サイズは、粉末の細かさ、嵩密度、流動性に直接影響します。これらの指標は、押出成形や回転成形などの下流の製造プロセスに厳密に必要です。
システムの相乗効果: 最適な粉末を生産するには、ローター速度、冷却効率、振動スクリーンのメッシュ サイズの間の正確な機械的バランスが必要です。
設備の ROI: 特殊な粉砕設備への資本配分により、材料の無駄が削減され、運用のダウンタイムが最小限に抑えられ、生産される粉末の市場価値が大幅に高まります。
持続可能な製造への世界的な取り組みにより、施設でのプラスチックリサイクルへの取り組み方が根本的に変わりつつあります。歴史的には、基本的な射出成形には粗い再生材を製造するだけで十分でした。今日、循環経済に関する厳格な義務により、より高い純度と一貫性が求められています。業界アナリストは、特に回転成形およびマスターバッチ分野で、超微細で均一性の高い再生粉末に対する需要が大幅に急増していることに注目しています。メーカーは汎用粉砕機から離れ、専用の粉砕ラインに多額の投資を行っています。この変化は、構造の完全性や美的仕上げを損なうことなく、リサイクルされた内容物とバージンポリマーをシームレスにブレンドする必要性によって推進されています。その結果、粒子サイズと熱管理の精密制御は、競争上の優位性から厳しい業界要件へと移行しました。
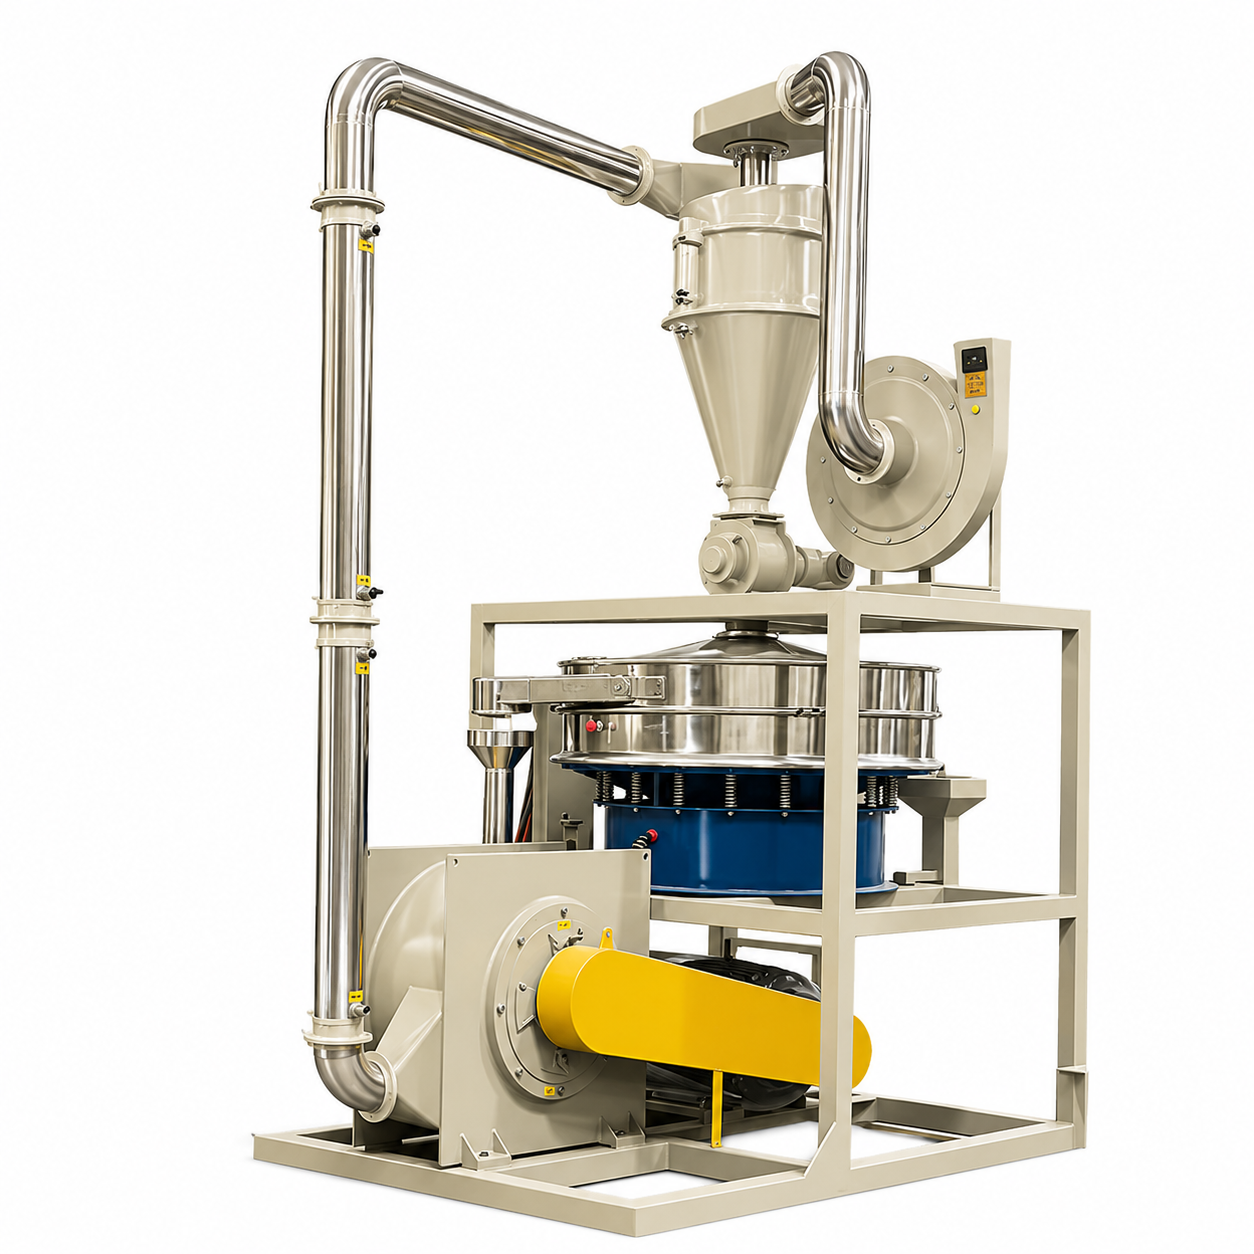
近代的な施設の中核には、 プラスチックリサイクルミルは、 高速機械的還元システムとして機能します。顆粒、フレーク、または切り落としたスクラップを高度に精製された粉末に処理するように設計されています。粗いチップを生成するだけの標準的なシュレッダーとは異なり、これらの洗練されたユニットは高速のせん断と衝撃の原理に基づいて動作します。チャンバー内では、メインシャフトが特殊なローターを、多くの場合 3,000 RPM を超える速度で駆動します。これにより、大きな機械的せん断力が発生し、粒子が指定された濾過スクリーンを通過できるほど小さくなるまで、固定ステーターに対してポリマーが引き裂かれます。
標準的な射出成形の場合、通常は粗いプラスチック ペレットで十分です。対照的に、高度な製造プロセスでは、正しく機能するために原料が微細な粉末状態であることが必要です。たとえば、回転成形では、加熱された金型の内側を均一にコーティングするために粉末のみが使用されます。標準的なペレットは単に溶けて不均一な使用不可能な塊になってしまいます。同様に、パイプの押出と色の混合には、シームレスな化学混合と一貫したメルトフローレートを確保するために均一な粉末が必要です。
さまざまなポリマーの明確な分子特性と熱特性を理解することは、粉砕操作を最適化する上で最も重要なステップです。工場管理者は、処理される特定のプラスチックに基づいて運用パラメータを調整する必要があります。熱に敏感なポリマーに間違った機械力を加えると、機器の故障が確実に発生します。
一般に PVC として知られるポリ塩化ビニルは、熱安定性が著しく低いため、独特の課題を抱えています。粉砕チャンバーの高い摩擦にさらされると、この材料は急速に加熱されます。温度が特定のしきい値を超えると、プラスチックは化学的に劣化し始めます。これは、ひどい変色と腐食性の塩酸ガスの危険な放出として現れます。これらの固有のリスクのため、このポリマーの加工には通常、専用の設備が必要です。 PVC粉砕機です。 専用のディスク型ローターを搭載したこの特別な設計により、不必要な摩擦を最小限に抑え、きれいな切断動作が実現します。これにより、熱が蓄積して化学的分解を引き起こす前に、材料が迅速にせん断され、チャンバーから排出されることが保証されます。
硬質プラスチックとはまったく対照的に、ポリエチレンやポリプロピレンなどの軟質ポリオレフィンは、メルト フロー インデックスが高く、融点が比較的低いという特徴があります。摩擦による熱にさらされると、燃えるのではなく柔らかくなり、粘度が高くなる傾向があります。これらの材料がチャンバー内で軟化点に達すると、粘着性になります。この粘着状態によりプラスチック粒子が凝集し、供給口でのブリッジングや粉砕チャンバーの完全な詰まりにつながります。これらの柔軟なプラスチックを加工するには、積極的な温度制御と、より高い内部空気流を生成するターボタイプのローターの利用が必要です。
ABS として広く知られるアクリロニトリル ブタジエン スチレンは、高い耐衝撃性、剛性、硬度で知られるエンジニアリング プラスチックです。ポリエチレンほど溶けにくく、ポリ塩化ビニルほど早く分解しません。ただし、その強さは非常に高いため、粉砕するには非常に大きな機械力が必要です。硬質プラスチックの摩耗性は、ローターブレードとステーターブレードの磨耗が大幅に加速することを意味します。効率的な処理には、高耐摩耗性合金で作られた装置と、失速することなく高トルクを維持できるモーターが必要です。
ポリマータイプ |
熱感度 |
推奨ローター |
一般的なメッシュ サイズ |
主要な下流アプリケーション |
|---|---|---|---|---|
PVC |
火傷の危険性が高い |
ディスクローター |
40~80メッシュ |
パイプおよび異形押出 |
PE / LLDPE |
溶ける危険性が高い |
ターボローター |
20~35メッシュ |
回転成形 |
ABS |
適度 |
ディスク/ピンローター |
20~40メッシュ |
射出成形添加剤 |
粉砕室の基本的な物理学によれば、高速の運動エネルギーは必然的に極度の熱エネルギーに変換されます。ローターが毎分数千回転で回転すると、プラスチック粒子の絶え間ない剪断と衝撃によって多大な熱が発生します。この熱を積極的に管理しないと、機器の内部温度が低下してしまいます。 プラスチック粉砕機は ポリマーの熱限界をすぐに超えてしまいます。ローターは溶けたプラスチックの固いブロックに包まれているため、シフト中にシャットダウンすることを想像してみてください。これが、不十分な熱管理の厳しい現実です。適切な冷却がないと、オペレーターは製品の熱劣化、ひどい凝集、および必要な物理的特性の完全な損失を経験します。
この摩擦による熱に対抗するために、工業グレードのミルでは、洗練された多層冷却機構が採用されています。
水冷ジャケット: これは、信頼性の高い機械の基本標準です。この装置は、メイン研削チャンバー、ベアリング ハウジング、および固定研削ディスクを囲む統合ウォーター ジャケットを備えて設計されています。冷水はこれらのジャケットを通して連続的にポンプで送られ、伝導によって金属表面から熱を吸収します。
誘導エアドラフトシステム: 水冷と連携して動作する高圧ドラフトファンが、粉砕チャンバーを通して大量の周囲空気を引き込みます。このドラフトシステムは、局所的なヒートポケットを防ぐためにチャンバーを冷たい空気で継続的にフラッシュしながら、完成した粉末をミルの外に輸送する空気圧コンベヤーとして機能します。
高品質のリサイクル材料を生産することは、プラスチックのサイズを小さくすることだけではありません。正確な寸法の一貫性を達成することが重要です。現代の製造プロセスでは、非常に厳しい粒子サイズの許容差が要求されます。
産業用分離では、メッシュ サイズはスクリーンの直線インチあたりの開口部の数を指します。メッシュ番号が大きいほど、より細かい粒子を通過させる必要があります。操作時 微粉砕装置では、生のプラスチックフレークに強い機械的せん断が加えられます。破砕された材料は振動ふるいに移送されます。このふるいは、主要な品質管理メカニズムとして機能します。十分に小さい粒子が最終製品としてメッシュを通過します。サイズを超える破片は自動的に排除され、さらなる処理のために粉砕チャンバーに戻されます。
すべてのリサイクル作業には、基本的な物理的なトレードオフが存在します。粉末の細かさと生産スループットの間には反比例の関係があります。施設が 60 ~ 80 メッシュなどの非常に細かい粉末を必要とする場合、より高い割合の材料が粉砕チャンバーに再循環されます。この滞留時間の増加は、ローターがより多くの機械的仕事を実行しなければならないことを意味します。その結果、全体的な生産能力が低下し、特定のエネルギー消費量が増加します。粗いメッシュを使用すると、材料がシステムから迅速に排出され、時間当たりのスループットが向上します。ただし、粗い粉末のかさ密度が低い場合があるため、デリケートな下流用途には適していません。
理想的なメッシュ サイズを達成することは理論的には機械的に簡単ですが、実際には熱力学的安定性に大きく依存します。スクリーンブラインドとは、半溶融または粘着性のプラスチック粒子が振動メッシュスクリーンのワイヤーに付着する現象を表す業界用語です。オペレーターは、失明が起こる直前に、機械の音響ピッチの明確な変化を聞くことがよくあります。このくぐもった重労働音は、物質が継続的な再循環ループに閉じ込められていることを示しています。二重冷却アプローチを利用することで、オペレーターは安定した熱力学的平衡を維持できます。冷却システムが効率的に動作すると、プラスチック粒子は硬く、乾燥した状態で自由に流動するため、凝集の脅威が完全に排除されます。
産業用フライス装置の購入には多額の設備投資がかかります。工場管理者にとって、システムの技術仕様を評価する場合 プラスチック粉砕機 には、特定の生産目標に合わせた厳密で証拠に基づいたアプローチが必要です。
フライス盤の主な機械的差別化要因はローターの設計です。間違ったローターを特定のプラスチックに適用すると、粉末の品質が低下し、ブレードの摩耗が促進されます。平らで鋸歯状のディスクを特徴とするディスク粉砕機は、硬質プラスチックに最適です。正確なギャップ調整を提供して、一貫したせん断を実現します。タービンのようなブレード構造を特徴とするターボ粉砕機は、柔軟で熱に弱い材料向けに設計されています。ターボ設計は大量の内部空気流を生成します。これは材料を冷却するために重要です。
コンポーネントのサイズが小さいだけで満足しないでください。時速 150 ~ 400 kg を目標とする商業運転の場合は、堅牢な仕様を探してください。適切なトルクを提供するには、メイン モーターの出力範囲が 37kW ~ 75kW である必要があります。汚染されたスクラップの摩耗性に耐えられるよう、切断ブレードが SKD-11 などの高級工具鋼で製造されていることを確認してください。さらに、高品質の機械は、24 時間の連続稼働を保証するために、チャンバーとベアリング ハウジングの両方の周囲に完全に統合された水冷ジャケット システムを備えている必要があります。
現代の精密研削には、手動では確実に提供できない精度が必要です。注目すべき重要な機能は、メイン モーターのアンペア数と電子的に連動するインテリジェントな振動フィーダーです。内部負荷が急増した場合、または温度がポリマーの軟化点に近づいた場合、プログラマブル ロジック コントローラーは自動的に送り速度を下げる必要があります。この閉ループ フィードバック システムは、チャンバーの詰まりを防ぎ、致命的な焼損からモーターを保護し、最終的に優れた投資収益率をもたらします。
最高級のプラスチックパウダーを製造するには、機械力、厳格な温度制御、正確な粒子濾過の繊細で高度に計算されたバランスが必要です。最新の十分に冷却された粉砕システムにアップグレードすると、粉末の流動性が向上するだけでなく、材料の無駄が大幅に削減されます。さまざまなポリマーの固有の熱特性を理解し、それらを正しいローターおよびメッシュ構成に適合させることで、施設は利益率を大幅に向上させることができます。今すぐ時間をかけて現在の研削能力を評価してください。特定の材料の流れに最も効率的で堅牢な機械を確実に選択するには、次のサイトで利用可能な高度なソリューションを検討してください。 cnalva.com を 利用して、プラスチックスクラップを高価値の製造リソースに変えてください。
このポリマーは熱に非常に敏感で、熱ストレスを受けると容易に劣化します。粉砕室の温度は通常、厳密に摂氏 60 ~ 70 度未満に保つ必要があります。この温度を維持するには、堅牢な水冷システムが必要です。熱を制御しないと、粉末が変色し、腐食性ガスが発生する可能性があります。
汎用性の高い機械を使えば技術的には可能ですが、工業規模の生産には最適であることはほとんどありません。硬質プラスチックは通常、効果的なせん断のためにディスク型ローターを必要としますが、軟質ポリオレフィンは衝撃研削と強化された空冷のためにターボ型ローターを必要とします。これらの材料を切り替えるには、ローターのタイプを変更し、メッシュ スクリーンを交換する必要があり、大幅な稼働ダウンタイムが発生します。
凝集または凝集は、ほとんどの場合、粉砕チャンバー内の過度の熱蓄積によって引き起こされます。冷却インフラが不十分であるか、供給速度が高すぎる場合、内部温度がプラスチックの軟化点を超えます。これにより、粒子が融合して流動性が失われ、最終的には振動メッシュ スクリーンが見えなくなります。
主に直鎖状低密度ポリエチレンを使用する回転成形用途では、メッシュ サイズ 30 ~ 35 が業界標準です。この特定の粒径により、粉末のかさ密度と流動性が優れています。材料を均一に溶かし、構造的なピンホールを残さずに金型の内部を滑らかにコーティングすることができます。
ブレードの寿命は、加工される特定のポリマーの磨耗性と作業のスループットに大きく依存します。硬くて硬いプラスチックは、柔らかいポリマーよりもはるかに早く切断面を鈍くします。一般的なメンテナンス基準として、オペレータは 300 ~ 500 時間の運転ごとにブレードまたはディスクを物理的に検査して、一貫したせん断効率を確保し、生産能力の低下を防ぐ必要があります。
消費電力は、必要なスループットと粉末の細かさによって異なります。 1 時間あたり 200 ~ 300 キログラムを生産する標準的な産業用ユニットでは、通常、37 kW ~ 55 kW のメイン モーターが使用されます。ドラフトファンやロータリーバルブなどの補助装置を考慮すると、システムの総電力は通常 45kW ~ 75kW の範囲になります。効率的な機械は自動供給制御を使用してモーターを最適なアンペア数で動作させ、エネルギーの無駄を防ぎます。
物質の付着を防ぐには、内部温度を低く維持する必要があります。オペレーターは、水冷ジャケットに適切な流量があり、冷水の供給が 15 ℃未満に保たれていることを確認する必要があります。さらに、誘引通風ファンを調整してチャンバー内により多くの空気を引き込むと、空気圧による搬送が促進され、残留熱が除去され、プラスチック粒子が乾燥した状態に保たれ、金属表面に付着するのが防止されます。