Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 27.09.2026 Herkunft: Website
Wussten Sie, dass unkontrollierte Hitze recyceltes Plastik völlig zerstören kann? In der anspruchsvollen Welt der Polymerverarbeitung schmilzt der Schrott während der Mahlphase zwangsläufig durch Reibung. Dieser thermische Abbau zerstört die Polymerqualität und blockiert Maschinen, was zu kostspieligen Ausfallzeiten führt. Eine spezielle Frästechnik löst jedoch genau dieses Problem. In diesem umfassenden Leitfaden werden wir untersuchen, wie fortschrittliche Kühlsysteme und eine präzise Optimierung der Maschenweite zusammenarbeiten, um Abfall in hochwertiges, frei fließendes Pulver umzuwandeln.
Materialempfindlichkeit: PVC, PE, PP und ABS verfügen jeweils über unterschiedliche thermische Schwellenwerte. Die Anwendung eines einheitlichen Mahlansatzes für alle Polymere führt unweigerlich zu einer Materialverschlechterung und einer schlechten Pulverqualität.
Kühlung ist entscheidend: Die Implementierung hochwirksamer Wasser- oder Luftkühlsysteme verhindert das Schmelzen des Polymers, Farbverlust und das frustrierende Problem der Siebverstopfung.
Die Maschenweite bestimmt die Anwendung: Die gewählte Maschenweite hat direkten Einfluss auf die Feinheit, Schüttdichte und Fließfähigkeit des Pulvers. Diese Kennzahlen sind für nachgelagerte Fertigungsprozesse wie Extrusion und Rotationsformen unbedingt erforderlich.
Systemsynergie: Die Herstellung eines optimalen Pulvers erfordert ein präzises mechanisches Gleichgewicht zwischen Rotorgeschwindigkeit, Kühleffizienz und der Maschenweite des Vibrationssiebs.
Anlagen-ROI: Die Kapitalallokation in spezialisierte Mahlanlagen reduziert Materialverschwendung, minimiert Betriebsausfallzeiten und erhöht den Marktwert des ausgegebenen Pulvers erheblich.
Der weltweite Drang nach nachhaltiger Produktion verändert grundlegend die Art und Weise, wie Anlagen mit dem Kunststoffrecycling umgehen. In der Vergangenheit reichte für den einfachen Spritzguss die Herstellung von grobem Mahlgut aus. Heutzutage erfordern strenge Vorschriften zur Kreislaufwirtschaft eine höhere Reinheit und Konsistenz. Branchenanalysten stellen einen massiven Anstieg der Nachfrage nach ultrafeinen, hocheinheitlichen Recyclingpulvern fest, insbesondere in den Bereichen Rotationsformen und Masterbatch. Die Hersteller entfernen sich von generischen Brechern und investieren stark in spezialisierte Mahllinien. Dieser Wandel wird durch die Notwendigkeit vorangetrieben, recycelte Inhalte nahtlos mit neuen Polymeren zu vermischen, ohne die strukturelle Integrität oder das ästhetische Finish zu beeinträchtigen. Folglich hat sich die präzise Kontrolle der Partikelgröße und des Wärmemanagements von einem Wettbewerbsvorteil zu einer strengen Branchenanforderung entwickelt.
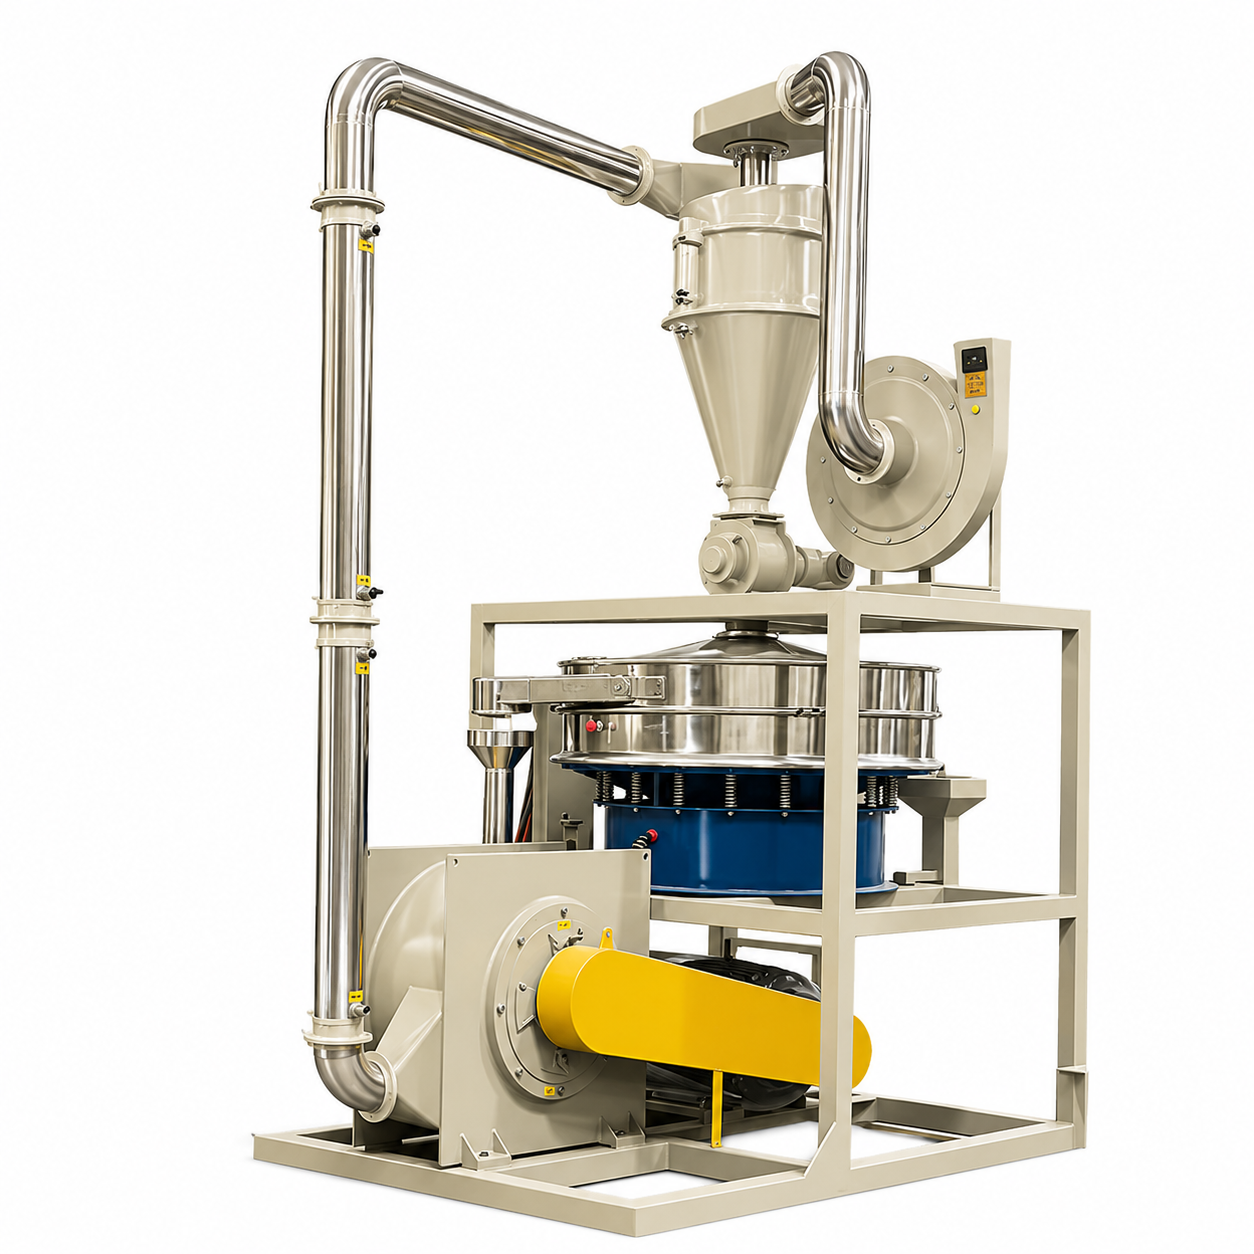
Das Herzstück einer modernen Anlage ist a Die Kunststoffrecyclingmühle fungiert als mechanisches Hochgeschwindigkeitsreduzierungssystem. Es wurde entwickelt, um Granulat, Flocken oder Schnittreste zu einem hochraffinierten Pulver zu verarbeiten. Im Gegensatz zu Standardzerkleinerern, die lediglich grobe Hackschnitzel produzieren, arbeiten diese hochentwickelten Geräte nach dem Prinzip der Hochgeschwindigkeitsscherung und -prallung. Im Inneren der Kammer treibt die Hauptwelle spezielle Rotoren mit Geschwindigkeiten an, die oft über 3.000 U/min liegen. Dadurch entsteht eine enorme mechanische Scherkraft, die das Polymer an einem stationären Stator auseinanderreißt, bis die Partikel klein genug sind, um ein bestimmtes Filtersieb zu passieren.
Für den Standardspritzguss reichen in der Regel grobe Kunststoffgranulate aus. Im Gegensatz dazu erfordern fortschrittliche Herstellungsprozesse, dass sich das Rohmaterial in einem mikroskopisch kleinen Pulverzustand befindet, um ordnungsgemäß zu funktionieren. Beim Rotationsformen wird beispielsweise ausschließlich Pulver verwendet, um die Innenseite erhitzter Formen gleichmäßig zu beschichten. Standardpellets würden einfach zu ungleichmäßigen, unbrauchbaren Klumpen schmelzen. Ebenso erfordern Rohrextrusion und Farbmischung ein gleichmäßiges Pulver, um eine nahtlose chemische Vermischung und konstante Schmelzflussraten sicherzustellen.
Das Verständnis der unterschiedlichen molekularen und thermischen Eigenschaften verschiedener Polymere ist der wichtigste Schritt bei der Optimierung eines Mahlvorgangs. Werksleiter müssen ihre Betriebsparameter an den spezifischen zu verarbeitenden Kunststoff anpassen. Die Anwendung einer falschen mechanischen Kraft auf ein wärmeempfindliches Polymer ist ein Garant für Geräteausfälle.
Polyvinylchlorid, allgemein bekannt als PVC, stellt aufgrund seiner bemerkenswert geringen thermischen Stabilität eine einzigartige Herausforderung dar. Wenn es der hohen Reibung einer Mahlkammer ausgesetzt wird, erwärmt sich dieses Material schnell. Überschreitet die Temperatur ihren spezifischen Grenzwert, beginnt der Kunststoff chemisch abzubauen. Dies äußert sich in starken Verfärbungen und der gefährlichen Freisetzung von ätzendem Salzsäuregas. Aufgrund dieser inhärenten Risiken erfordert die Verarbeitung dieses Polymers in der Regel eine spezielle Anlage PVC-Mühle, ausgestattet mit einem speziellen Scheibenrotor. Dieses spezielle Design sorgt für einen sauberen Schneidvorgang, der unnötige Reibung minimiert. Dadurch wird sichergestellt, dass das Material schnell geschert wird und die Kammer verlässt, bevor es durch Hitzestau zu einer chemischen Zersetzung kommt.
Im Gegensatz zu starren Kunststoffen zeichnen sich flexible Polyolefine wie Polyethylen und Polypropylen durch einen hohen Schmelzindex und relativ niedrige Schmelzpunkte aus. Anstatt zu verbrennen, neigen sie dazu, weicher zu werden und hochviskos zu werden, wenn sie der durch Reibung verursachten Hitze ausgesetzt werden. Wenn diese Materialien in der Kammer ihren Erweichungspunkt erreichen, werden sie klebrig. Dieser klebrige Zustand führt dazu, dass die Kunststoffpartikel verklumpen, was zu einer Brückenbildung im Einfüllschacht oder einer vollständigen Verstopfung der Mahlkammer führt. Die Verarbeitung dieser flexiblen Kunststoffe erfordert eine aggressive Temperaturkontrolle und den Einsatz eines Turborotors, der einen höheren internen Luftstrom erzeugt.
Acrylnitril-Butadien-Styrol, allgemein bekannt als ABS, ist ein technischer Kunststoff, der für seine hohe Schlagfestigkeit, Steifigkeit und Härte bekannt ist. Es schmilzt nicht so leicht wie Polyethylen und zersetzt sich auch nicht so schnell wie Polyvinylchlorid. Seine schiere Zähigkeit erfordert jedoch eine enorme mechanische Kraft, um es zu pulverisieren. Durch die abrasive Beschaffenheit harter Kunststoffe wird der Verschleiß der Rotor- und Statorschaufeln deutlich beschleunigt. Für eine effiziente Verarbeitung sind Geräte aus hochverschleißfesten Legierungen und ein Motor erforderlich, der in der Lage ist, ein hohes Drehmoment aufrechtzuerhalten, ohne abzuwürgen.
Polymertyp |
Thermische Empfindlichkeit |
Empfohlener Rotor |
Gemeinsame Maschenweite |
Primäre Downstream-Anwendung |
|---|---|---|---|---|
PVC |
Hohe Verbrennungsgefahr |
Scheibenrotor |
40 - 80 Mesh |
Rohr- und Profilextrusion |
PE / LLDPE |
Hohe Schmelzgefahr |
Turborotor |
20 - 35 Mesh |
Rotationsformen |
ABS |
Mäßig |
Scheiben-/Stiftrotor |
20 - 40 Mesh |
Spritzgussadditive |
Die grundlegende Physik einer Mahlkammer schreibt vor, dass kinetische Hochgeschwindigkeitsenergie unweigerlich in extreme Wärmeenergie umgewandelt wird. Da sich der Rotor mit Tausenden von Umdrehungen pro Minute dreht, entsteht durch die ständige Scherung und den Aufprall der Kunststoffpartikel erhebliche Hitze. Wenn diese Wärme nicht aktiv gemanagt wird, steigt die Innentemperatur eines Eine Kunststoffpulvermaschine überschreitet schnell die thermischen Grenzen des Polymers. Stellen Sie sich einen Stillstand mitten in der Schicht vor, weil der Rotor von einem festen Block aus geschmolzenem Kunststoff umgeben ist. Das ist die harte Realität eines schlechten Wärmemanagements. Ohne ausreichende Kühlung kommt es beim Bediener zu einer thermischen Zersetzung des Produkts, zu starker Verklumpung und zum völligen Verlust der erforderlichen physikalischen Eigenschaften.
Um dieser durch Reibung verursachten Hitze entgegenzuwirken, verwenden Mühlen in Industriequalität hochentwickelte, mehrschichtige Kühlmechanismen.
Wasserkühlmäntel: Dies ist der Grundstandard für zuverlässige Maschinen. Die Ausrüstung ist mit integrierten Wassermänteln ausgestattet, die die Hauptmahlkammer, die Lagergehäuse und die stationären Mahlscheiben umgeben. Durch diese Mäntel wird kontinuierlich gekühltes Wasser gepumpt, das durch Wärmeleitung die Wärme von den Metalloberflächen aufnimmt.
Systeme mit induziertem Luftzug: In Verbindung mit der Wasserkühlung ziehen Hochdruck-Zugventilatoren große Mengen Umgebungsluft durch die Mahlkammer. Dieses Zugsystem fungiert als pneumatischer Förderer, um das fertige Pulver aus der Mühle zu transportieren und gleichzeitig die Kammer kontinuierlich mit kühlerer Luft zu spülen, um lokale Wärmeeinschlüsse zu verhindern.
Bei der Herstellung von hochwertigem Recyclingmaterial geht es nicht nur darum, die Größe des Kunststoffs zu reduzieren. Es geht darum, eine präzise Maßhaltigkeit zu erreichen. Moderne Herstellungsprozesse erfordern extrem enge Partikelgrößentoleranzen.
Bei der industriellen Trennung bezieht sich die Maschenweite auf die Anzahl der Öffnungen pro linearem Zoll eines Siebes. Je höher die Maschenzahl, desto feiner müssen die Partikel sein, um durchzukommen. Beim Betrieb Feinmahlanlagen werden die rohen Kunststoffflocken einer intensiven mechanischen Scherung ausgesetzt. Sobald das Material gebrochen ist, wird es zu einem Vibrationssieb transportiert. Dieses Sieb fungiert als primärer Qualitätskontrollmechanismus. Als Endprodukt passieren ausreichend kleine Partikel das Netz. Übergroße Bruchstücke werden automatisch aussortiert und zur weiteren Verarbeitung zurück in die Mahlkammer gefördert.
Bei jedem Recyclingvorgang gibt es einen grundlegenden physischen Kompromiss. Es besteht ein umgekehrter Zusammenhang zwischen der Pulverfeinheit und dem Produktionsdurchsatz. Wenn eine Anlage ein sehr feines Pulver benötigt, beispielsweise 60 bis 80 Mesh, wird ein höherer Prozentsatz des Materials zurück in die Mahlkammer zurückgeführt. Diese erhöhte Verweilzeit bedeutet, dass der Rotor mehr mechanische Arbeit leisten muss. Folglich sinkt die Gesamtproduktionskapazität und der spezifische Energieverbrauch steigt. Durch die Verwendung eines gröberen Siebgewebes kann das Material das System schnell verlassen, was den stündlichen Durchsatz steigert. Allerdings kann grobes Pulver eine geringe Schüttdichte aufweisen, was es für empfindliche nachgelagerte Anwendungen ungeeignet macht.
Das Erreichen der idealen Maschenweite ist theoretisch mechanisch einfach, hängt in der Praxis jedoch stark von der thermodynamischen Stabilität ab. „Screen Blinding“ ist ein Branchenbegriff, der das Phänomen beschreibt, bei dem halbgeschmolzene oder klebrige Kunststoffpartikel an den Drähten des vibrierenden Maschensiebs haften bleiben. Bediener hören häufig eine deutliche Änderung der akustischen Tonhöhe der Maschine, kurz bevor es zur Blendung kommt. Dieses gedämpfte, mühsame Geräusch weist darauf hin, dass sich das Material in einem kontinuierlichen Rezirkulationskreislauf befindet. Durch die Verwendung eines Dual-Cooling-Ansatzes können Betreiber ein stabiles thermodynamisches Gleichgewicht aufrechterhalten. Wenn das Kühlsystem effizient arbeitet, bleiben die Kunststoffpartikel starr, trocken und frei fließend, sodass die Gefahr einer Agglomeration vollständig ausgeschlossen ist.
Die Anschaffung industrieller Mahlausrüstung stellt einen erheblichen Kapitalaufwand dar. Für Werksleiter die Bewertung der technischen Spezifikationen von a Kunststoffpulverisierer erfordern einen strengen, evidenzbasierten Ansatz, der auf spezifische Produktionsziele zugeschnitten ist.
Das wichtigste mechanische Unterscheidungsmerkmal bei Mahlgeräten ist das Rotordesign. Die Verwendung des falschen Rotors für einen bestimmten Kunststoff führt zu schlechter Pulverqualität und beschleunigtem Verschleiß der Klinge. Scheibenzerkleinerer mit flachen, gezackten Scheiben eignen sich optimal für starre Kunststoffe. Sie bieten präzise Spalteinstellungen für gleichmäßiges Scheren. Turbo-Pulverisierer mit einer Turbinen-ähnlichen Schaufelstruktur sind für flexible, wärmeempfindliche Materialien konzipiert. Das Turbo-Design erzeugt einen massiven internen Luftstrom, der für die Kühlung der Materialien von entscheidender Bedeutung ist.
Geben Sie sich nicht mit zu kleinen Komponenten zufrieden. Achten Sie bei einem kommerziellen Betrieb, der 150 bis 400 Kilogramm pro Stunde anstrebt, auf robuste Spezifikationen. Der Hauptmotor sollte zwischen 37 kW und 75 kW leisten, um ein ausreichendes Drehmoment bereitzustellen. Stellen Sie sicher, dass die Schneidklingen aus hochwertigem Werkzeugstahl wie SKD-11 hergestellt sind, um der abrasiven Beschaffenheit von kontaminiertem Schrott standzuhalten. Darüber hinaus muss eine hochwertige Maschine über ein vollständig integriertes Wasserkühlmantelsystem sowohl um die Kammer als auch um das Lagergehäuse verfügen, um einen kontinuierlichen 24-Stunden-Betrieb zu gewährleisten.
Modernes Feinschleifen erfordert Präzision, die manuell nicht zuverlässig gewährleistet werden kann. Ein wichtiges Merkmal, auf das man achten sollte, ist ein intelligenter Vibrationsförderer, der elektronisch mit der Stromstärke des Hauptmotors gekoppelt ist. Wenn die interne Belastung ansteigt oder sich die Temperatur dem Erweichungspunkt des Polymers nähert, muss die speicherprogrammierbare Steuerung die Zufuhrgeschwindigkeit automatisch reduzieren. Dieses geschlossene Rückkopplungssystem verhindert ein Verstopfen der Kammer und schützt den Motor vor einem katastrophalen Durchbrennen, was letztendlich zu einer überlegenen Kapitalrendite führt.
Die Herstellung erstklassiger Kunststoffpulver erfordert ein feines, genau berechnetes Gleichgewicht zwischen mechanischer Kraft, strenger Temperaturkontrolle und präziser Partikelfiltration. Durch die Umrüstung auf ein modernes, gut gekühltes Mahlsystem wird nicht nur die Fließfähigkeit des Pulvers verbessert, sondern auch der Materialabfall drastisch reduziert. Durch das Verständnis der einzigartigen thermischen Eigenschaften verschiedener Polymere und deren Abstimmung mit den richtigen Rotor- und Maschenkonfigurationen können Anlagen ihre Gewinnmargen erheblich steigern. Nehmen Sie sich noch heute die Zeit, Ihre aktuellen Schleiffähigkeiten zu beurteilen. Um sicherzustellen, dass Sie die effizientesten und robustesten Maschinen für Ihren spezifischen Materialstrom auswählen, erkunden Sie die fortschrittlichen Lösungen unter cnalva.com und verwandeln Sie Ihren Kunststoffabfall in hochwertige Produktionsressourcen.
Dieses Polymer ist sehr hitzeempfindlich und zersetzt sich unter thermischer Belastung leicht. Die Mahlraumtemperatur sollte generell streng unter 60 bis 70 Grad Celsius gehalten werden. Um diese Temperatur aufrechtzuerhalten, ist ein robustes Wasserkühlsystem erforderlich. Wenn die Hitze nicht kontrolliert wird, kommt es zur Verfärbung des Pulvers und zur möglichen Freisetzung korrosiver Gase.
Während dies mit einer äußerst vielseitigen Maschine technisch möglich ist, ist es für die Produktion im industriellen Maßstab selten optimal. Starre Kunststoffe erfordern typischerweise einen Rotor vom Scheibentyp für eine effektive Scherung, während flexible Polyolefine einen Rotor vom Turbotyp für das Prallmahlen und eine verbesserte Luftkühlung erfordern. Der Wechsel zwischen diesen Materialien erfordert einen Wechsel des Rotortyps und den Austausch des Maschensiebs, was zu erheblichen Betriebsausfallzeiten führt.
Verklumpungen oder Agglomerationen werden fast immer durch übermäßige thermische Ansammlung in der Mahlkammer verursacht. Bei unzureichender Kühlinfrastruktur oder zu hoher Vorschubgeschwindigkeit übersteigt die Innentemperatur den Erweichungspunkt des Kunststoffs. Dies führt dazu, dass die Partikel miteinander verschmelzen, ihre Fließfähigkeit verlieren und schließlich das vibrierende Maschensieb verstopfen.
Für Rotationsformanwendungen, bei denen überwiegend lineares Polyethylen niedriger Dichte zum Einsatz kommt, ist eine Maschenweite von 30 bis 35 der Industriestandard. Diese spezifische Partikelgröße sorgt dafür, dass das Pulver eine hervorragende Schüttdichte und Fließfähigkeit besitzt. Dadurch kann das Material gleichmäßig schmelzen und das Innere der Form gleichmäßig beschichten, ohne strukturelle Löcher zu hinterlassen.
Die Lebensdauer der Klinge hängt stark von der Abrasivität des verarbeiteten spezifischen Polymers und dem Betriebsdurchsatz ab. Harte, steife Kunststoffe lassen die Schnittflächen viel schneller stumpf werden als weichere Polymere. Als allgemeiner Wartungsstandard sollten Bediener die Messer oder Scheiben alle 300 bis 500 Betriebsstunden physisch überprüfen, um eine gleichbleibende Schereffizienz sicherzustellen und einen Rückgang der Produktionskapazität zu verhindern.
Der Stromverbrauch variiert je nach erforderlichem Durchsatz und Pulverfeinheit. Eine Standard-Industrieanlage, die 200 bis 300 Kilogramm pro Stunde produziert, nutzt typischerweise einen Hauptmotor zwischen 37 kW und 55 kW. Unter Berücksichtigung von Zusatzgeräten wie Zugventilatoren und Zellenradschleusen liegt die Gesamtsystemleistung normalerweise zwischen 45 kW und 75 kW. Effiziente Maschinen nutzen automatische Vorschubsteuerungen, um den Motor mit optimaler Stromstärke laufen zu lassen und so Energieverschwendung zu vermeiden.
Die Verhinderung von Materialanhaftungen hängt ausschließlich von der Aufrechterhaltung einer niedrigen Innentemperatur ab. Betreiber müssen sicherstellen, dass die Wasserkühlmäntel ausreichend Durchfluss haben und dass die Kaltwasserversorgung unter 15 Grad Celsius bleibt. Darüber hinaus unterstützt die Einstellung des Saugzuggebläses, um mehr Luft durch die Kammer zu ziehen, die pneumatische Förderung und führt Restwärme ab, wodurch die Kunststoffpartikel trocken bleiben und verhindert wird, dass sie an den Metalloberflächen haften bleiben.