Zobrazení: 0 Autor: Editor webu Čas publikování: 27. 9. 2026 Původ: místo
Věděli jste, že nezvládnuté teplo může recyklovaný plast úplně zničit? V náročném světě zpracování polymerů tření nevyhnutelně taví šrot během fáze mletí. Tato tepelná degradace ničí kvalitu polymeru a blokuje strojní zařízení, což vede k nákladným prostojům. Přesně tento problém však řeší specializovaná technologie frézování. V tomto obsáhlém průvodci prozkoumáme, jak pokročilé chladicí systémy a přesná optimalizace velikosti ok spolupracují při přeměně odpadu na prvotřídní, volně tekoucí prášek.
Citlivost na materiál: PVC, PE, PP a ABS mají odlišné teplotní prahy. Použití jednotného postupu mletí u všech polymerů nevyhnutelně vede k degradaci materiálu a špatné kvalitě prášku.
Chlazení je zásadní: Implementace vysoce účinných vodních nebo vzduchových chladicích systémů zabraňuje tání polymeru, degradaci barev a frustrujícímu problému ucpávání obrazovky.
Velikost ok určuje použití: Zvolená velikost ok přímo ovlivňuje jemnost, sypnou hustotu a tekutost prášku. Tyto metriky jsou nezbytně nutné pro následné výrobní procesy, jako je vytlačování a rotační lisování.
Synergie systému: Produkce optimálního prášku vyžaduje přesnou mechanickou rovnováhu mezi rychlostí rotoru, účinností chlazení a velikostí ok vibračního síta.
ROI zařízení: Alokace kapitálu do specializovaného frézovacího zařízení snižuje plýtvání materiálem, minimalizuje provozní prostoje a výrazně zvyšuje tržní hodnotu výstupního prášku.
Globální tlak na udržitelnou výrobu zásadně mění způsob, jakým zařízení přistupují k recyklaci plastů. Historicky pro základní vstřikování stačila výroba hrubého přebroušení. Přísná cirkulární ekonomika dnes vyžaduje vyšší čistotu a konzistenci. Průmysloví analytici zaznamenávají masivní nárůst poptávky po ultrajemných, vysoce jednotných recyklovaných prášcích, zejména v odvětvích rotační formy a předsměsi. Výrobci odcházejí od generických drtičů a masivně investují do specializovaných frézovacích linek. Tento posun je způsoben potřebou bezproblémově smíchat recyklovaný obsah s původními polymery, aniž by došlo k ohrožení strukturální integrity nebo estetického vzhledu. V důsledku toho se přesná kontrola velikosti částic a tepelného managementu změnila z konkurenční výhody na přísný průmyslový požadavek.
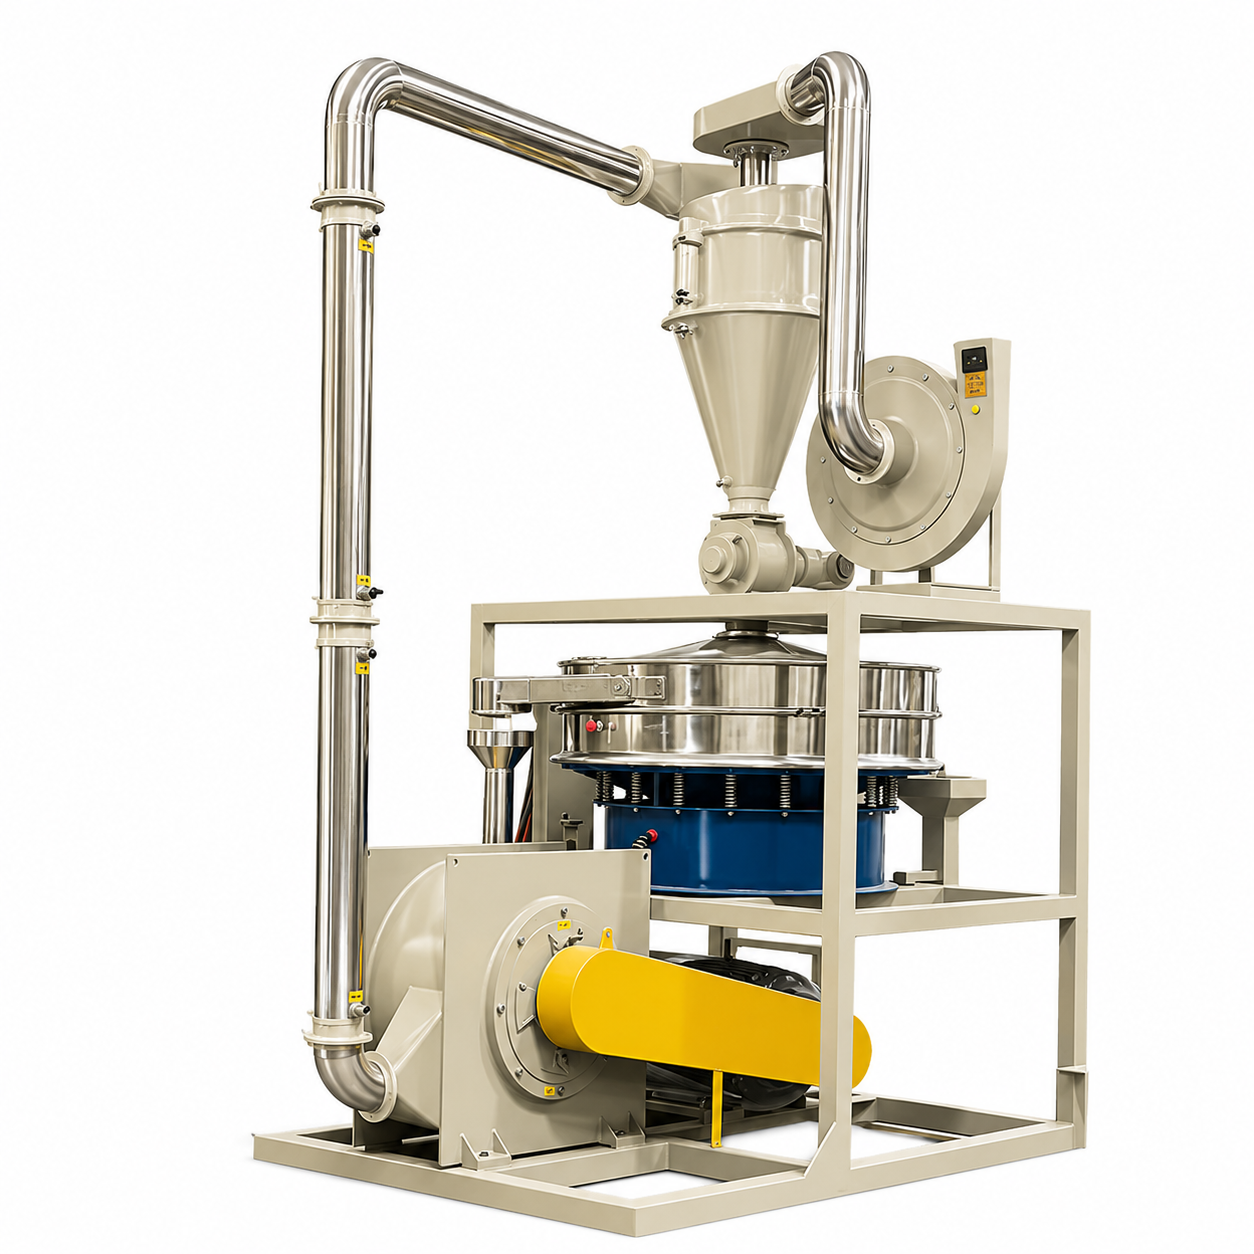
V jádru moderního zařízení, a mlýn na recyklaci plastů funguje jako vysokorychlostní mechanický redukční systém. Je navržen tak, aby zpracovával granule, vločky nebo odřezky na vysoce rafinovaný prášek. Na rozdíl od standardních drtičů, které produkují pouze hrubé třísky, pracují tyto sofistikované jednotky na principu vysokorychlostního střihu a nárazu. Uvnitř komory pohání hlavní hřídel specializované rotory rychlostí často přesahující 3000 ot./min. To vytváří masivní mechanickou smykovou sílu, která trhá polymer na kusy proti stacionárnímu statoru, dokud nejsou částice dostatečně malé, aby prošly určeným filtračním sítem.
Pro standardní vstřikování obecně postačují hrubé plastové pelety. Naproti tomu pokročilé výrobní procesy vyžadují, aby surovina byla ve stavu mikroskopického prášku, aby správně fungovala. Například rotační lisování zcela spoléhá na prášek, který rovnoměrně pokrývá vnitřek vyhřívaných forem. Standardní pelety by se jednoduše roztavily na nerovné, nepoužitelné hrudky. Podobně vytlačování trubek a míchání barev vyžadují jednotný prášek, aby bylo zajištěno bezproblémové chemické míchání a konzistentní rychlosti toku taveniny.
Pochopení odlišných molekulárních a tepelných vlastností různých polymerů je nejkritičtějším krokem při optimalizaci operace mletí. Manažeři závodu musí upravit své provozní parametry podle konkrétního zpracovávaného plastu. Použití nesprávné mechanické síly na tepelně citlivý polymer je zaručeným receptem na selhání zařízení.
Polyvinylchlorid, běžně známý jako PVC, představuje jedinečnou výzvu díky své pozoruhodně nízké tepelné stabilitě. Při vysokém tření mlecí komory se tento materiál rychle zahřeje. Pokud teplota překročí svůj specifický práh, plast začne chemicky degradovat. To se projevuje závažným zbarvením a nebezpečným uvolňováním korozivního plynu kyseliny chlorovodíkové. Kvůli těmto inherentním rizikům vyžaduje zpracování tohoto polymeru obvykle specializovaného pracovníka Mlýnek PVC vybavený speciálním kotoučovým rotorem. Tato specifická konstrukce zajišťuje čisté řezání, které minimalizuje zbytečné tření. Zajišťuje, že se materiál rychle ostříhá a opustí komoru dříve, než akumulace tepla způsobí chemický rozklad.
Na rozdíl od tuhých plastů se flexibilní polyolefiny jako polyethylen a polypropylen vyznačují vysokým indexem toku taveniny a relativně nízkými body tání. Namísto hoření mají tendenci měknout a stát se vysoce viskózními, když jsou vystaveny teplu vyvolanému třením. Když tyto materiály dosáhnou svého bodu měknutí uvnitř komory, změní se na lepkavé. Tento adhezivní stav způsobuje shlukování plastových částic, což vede k přemostění v plnicím hrdle nebo úplnému ucpání mlecí komory. Zpracování těchto pružných plastů vyžaduje agresivní regulaci teploty a použití rotoru typu turbo, který generuje vyšší vnitřní proudění vzduchu.
Akrylonitrilbutadienstyren, široce známý jako ABS, je technický plast známý pro svou vysokou odolnost proti nárazu, tuhost a tvrdost. Netaví se tak snadno jako polyethylen a ani se nerozkládá tak rychle jako polyvinylchlorid. Jeho naprostá houževnatost však vyžaduje k rozmělnění nesmírnou mechanickou sílu. Abrazivní povaha tvrdých plastů znamená, že opotřebení lopatek rotoru a statoru se výrazně urychlí. Efektivní zpracování vyžaduje zařízení vyrobené z vysoce odolných slitin a motor schopný udržet vysoký točivý moment bez zastavení.
Typ polymeru |
Tepelná citlivost |
Doporučený rotor |
Běžná velikost oka |
Primární následná aplikace |
|---|---|---|---|---|
PVC |
Vysoké riziko popálení |
Diskový rotor |
40 - 80 mesh |
Vytlačování trubek a profilů |
PE / LLDPE |
Vysoké riziko roztavení |
Turbo rotor |
20 - 35 mesh |
Rotační lisování |
ABS |
Mírný |
Kotoučový / kolíkový rotor |
20 - 40 mesh |
Přísady pro vstřikování |
Základní fyzika mlecí komory diktuje, že vysokorychlostní kinetická energie se nevyhnutelně přemění na extrémní tepelnou energii. Když se rotor otáčí tisíci otáčkami za minutu, neustálé stříhání a narážení plastových částic vytváří značné teplo. Pokud toto teplo není aktivně řízeno, vnitřní teplota a stroj na výrobu plastového prášku rychle překročí tepelné limity polymeru. Představte si vypnutí uprostřed směny, protože rotor je uzavřen v pevném bloku roztaveného plastu. To je krutá realita špatného tepelného managementu. Bez adekvátního chlazení dochází u operátorů k tepelné degradaci produktu, silnému shlukování a úplné ztrátě požadovaných fyzikálních vlastností.
Pro boj s tímto teplem vyvolaným třením používají průmyslové mlýny sofistikované vícevrstvé chladicí mechanismy.
Vodou chlazené pláště: Toto je základní standard pro spolehlivé stroje. Zařízení je navrženo s integrovanými vodními plášti obklopujícími hlavní mlecí komoru, ložisková pouzdra a stacionární mlecí kotouče. Těmito pláštěmi je nepřetržitě čerpána chlazená voda, která prostřednictvím vedení absorbuje teplo z kovových povrchů.
Systémy indukovaného tahu vzduchu: Vysokotlaké tahové ventilátory, které pracují v tandemu s vodním chlazením, táhnou obrovské objemy okolního vzduchu přes mlecí komoru. Tento tahový systém funguje jako pneumatický dopravník pro dopravu hotového prášku z mlýna, přičemž komoru nepřetržitě proplachuje chladnějším vzduchem, aby se zabránilo lokalizovaným tepelným kapsám.
Výroba vysoce kvalitního recyklovaného materiálu není pouze o zmenšení velikosti plastu. Jde o dosažení přesné rozměrové konzistence. Moderní výrobní procesy vyžadují extrémně úzké tolerance velikosti částic.
V průmyslové separaci se velikost ok vztahuje k počtu otvorů na lineární palec síta. Čím vyšší je číslo ok, tím jemnější musí být částice, aby prošly. Při provozu jemné mlecí zařízení , surové plastové vločky jsou vystaveny intenzivnímu mechanickému střihu. Po rozlomení je materiál transportován na vibrační síto. Toto síto funguje jako primární mechanismus kontroly kvality. Dostatečně malé částice projdou sítem jako konečný produkt. Nadměrné úlomky jsou automaticky vyřazeny a dopraveny zpět do mlecí komory k dalšímu zpracování.
V každé recyklační operaci existuje zásadní fyzický kompromis. Existuje nepřímý vztah mezi jemností prášku a výrobní kapacitou. Když zařízení vyžaduje velmi jemný prášek, jako je 60 až 80 mesh, vyšší procento materiálu se recirkuluje zpět do mlecí komory. Tato zvýšená doba zdržení znamená, že rotor musí vykonat více mechanické práce. V důsledku toho se celková výrobní kapacita snižuje a měrná spotřeba energie se zvyšuje. Využití hrubší sítě umožňuje materiálu rychle opustit systém, což zvyšuje hodinovou propustnost. Hrubý prášek však může mít nízkou sypnou hustotu, takže není vhodný pro jemné následné aplikace.
Dosažení ideální velikosti ok je teoreticky mechanicky jednoduché, ale v praxi vysoce závisí na termodynamické stabilitě. Screen blinding je průmyslový termín popisující jev, kdy částečně roztavené nebo lepivé plastové částice ulpívají na drátech vibračního síta. Operátoři často slyší zřetelnou změnu akustické výšky stroje těsně předtím, než dojde k oslnění. Tento tlumený, namáhavý zvuk signalizuje, že materiál je zachycen v nepřetržité recirkulační smyčce. Využitím přístupu duálního chlazení mohou operátoři udržovat stabilní termodynamickou rovnováhu. Když chladicí systém funguje efektivně, plastové částice zůstávají tuhé, suché a volně tekoucí, což zcela eliminuje hrozbu aglomerace.
Pořízení průmyslového mlecího zařízení představuje značné investiční náklady. Pro manažery závodů, hodnocení technických specifikací a drtič plastů vyžaduje přísný přístup založený na důkazech přizpůsobený konkrétním výrobním cílům.
Primárním mechanickým diferenciátorem v mlecím zařízení je konstrukce rotoru. Použití nesprávného rotoru na konkrétní plast bude mít za následek špatnou kvalitu prášku a zrychlené opotřebení lopatek. Diskové drtiče s plochými vroubkovanými disky jsou optimální pro tuhé plasty. Nabízejí přesné nastavení mezery pro konzistentní střih. Turbo drtiče s lopatkovou strukturou podobnou turbíně jsou navrženy pro flexibilní materiály citlivé na teplo. Turbo design generuje masivní vnitřní proudění vzduchu, které je rozhodující pro udržení chladných materiálů.
Nespokojte se s poddimenzovanými součástmi. Pro komerční provoz, jehož cílem je 150 až 400 kilogramů za hodinu, hledejte robustní specifikace. Hlavní motor by se měl pohybovat mezi 37kW a 75kW, aby poskytoval dostatečný točivý moment. Zajistěte, aby řezné nože byly vyrobeny z vysoce kvalitní nástrojové oceli, jako je SKD-11, aby odolala abrazivní povaze kontaminovaného šrotu. Kromě toho musí vysoce kvalitní stroj obsahovat plně integrovaný systém pláště chlazeného vodou kolem komory a pouzdra ložiska, aby byl zaručen nepřetržitý 24hodinový provoz.
Moderní jemné broušení vyžaduje přesnost, kterou ruční ovládání nemůže spolehlivě zajistit. Kritickým prvkem, který je třeba hledat, je inteligentní vibrační podavač elektronicky propojený s proudem hlavního motoru. Pokud se vnitřní zatížení zvýší nebo se teplota blíží bodu měknutí polymeru, programovatelný logický ovladač musí automaticky snížit rychlost posuvu. Tento systém zpětné vazby s uzavřenou smyčkou zabraňuje ucpávání komory a chrání motor před katastrofickým vyhořením, což v konečném důsledku přináší vynikající návratnost investice.
Výroba plastového prášku nejvyšší úrovně vyžaduje jemnou, vysoce vypočítanou rovnováhu mechanické síly, přísnou kontrolu teploty a přesnou filtraci částic. Upgrade na moderní, dobře chlazený mlecí systém nejen zlepšuje tekutost prášku, ale také drasticky snižuje plýtvání materiálem. Pochopením jedinečných tepelných vlastností různých polymerů a jejich přizpůsobením správným konfiguracím rotoru a sítě mohou zařízení výrazně zvýšit své ziskové marže. Udělejte si čas a zhodnoťte své současné schopnosti broušení ještě dnes. Abyste zajistili, že vyberete nejúčinnější a nejrobustnější strojní zařízení pro váš konkrétní tok materiálu, prozkoumejte pokročilá řešení dostupná na adrese cnalva.com a přeměňte svůj plastový odpad na vysoce hodnotné výrobní zdroje.
Tento polymer je vysoce citlivý na teplo a při tepelném namáhání snadno degraduje. Teplota mlecí komory by měla být obecně udržována přísně pod 60 až 70 stupni Celsia. Udržování této teploty vyžaduje robustní systém vodního chlazení. Selhání regulace tepla bude mít za následek změnu barvy prášku a potenciální uvolňování korozivních plynů.
I když je to technicky možné u vysoce univerzálního stroje, pro průmyslovou výrobu je to jen zřídka optimální. Tuhé plasty obvykle vyžadují rotor diskového typu pro účinné střihání, zatímco flexibilní polyolefiny vyžadují rotor typu turbo pro nárazové broušení a zlepšené chlazení vzduchem. Přepínání mezi těmito materiály vyžaduje změnu typu rotoru a výměnu síta, což přináší značné provozní prostoje.
Shlukování nebo aglomerace je téměř všeobecně způsobeno nadměrnou tepelnou akumulací v mlecí komoře. Pokud je chladicí infrastruktura nedostatečná nebo je rychlost posuvu tlačena příliš vysoko, vnitřní teplota překročí bod měknutí plastu. To způsobí, že se částice spojí dohromady, ztratí svou tekutost a nakonec oslepí vibrační síto.
Pro aplikace rotačního lisování, které převážně využívají lineární nízkohustotní polyethylen, je velikost oka 30 až 35 průmyslovým standardem. Tato specifická velikost částic zajišťuje, že prášek má vynikající sypnou hustotu a tekutost. Umožňuje, aby se materiál roztavil rovnoměrně a hladce pokryl vnitřek formy, aniž by zanechával strukturální dírky.
Životnost čepele je vysoce závislá na abrazivitě konkrétního zpracovávaného polymeru a provozní propustnosti. Tvrdé, tuhé plasty otupí řezné plochy mnohem rychleji než měkčí polymery. Obecným standardem údržby je, že operátoři by měli fyzicky zkontrolovat nože nebo kotouče každých 300 až 500 hodin provozu, aby byla zajištěna konzistentní účinnost střihu a zabránilo se poklesu výrobní kapacity.
Spotřeba energie se liší v závislosti na požadovaném výkonu a jemnosti prášku. Standardní průmyslová jednotka produkující 200 až 300 kilogramů za hodinu obvykle využívá hlavní motor o výkonu 37 až 55 kW. Při zohlednění pomocných zařízení, jako jsou sací ventilátory a rotační ventily, se celkový výkon systému obvykle pohybuje od 45 kW do 75 kW. Efektivní stroje používají automatické řízení posuvu, aby motor běžel na optimální proud, čímž se předchází plýtvání energií.
Prevence přilnavosti materiálu závisí výhradně na udržování nízké vnitřní teploty. Provozovatelé musí zajistit, aby vodou chlazené pláště měly dostatečný průtok a aby přívod chlazené vody zůstal pod 15 stupňů Celsia. Kromě toho nastavení ventilátoru s indukovaným tahem tak, aby protáhl komorou více vzduchu, pomáhá pneumatické dopravě a odstraňuje zbytkové teplo, udržuje plastové částice suché a zabraňuje jejich přilnutí na kovové povrchy.