Visualizações: 0 Autor: Editor do site Horário de publicação: 27/09/2026 Origem: Site
Você sabia que o calor não gerenciado pode arruinar completamente o plástico reciclado? No exigente mundo do processamento de polímeros, a fricção inevitavelmente derrete a sucata durante a fase de moagem. Essa degradação térmica destrói a qualidade do polímero e bloqueia o maquinário, levando a tempos de inatividade dispendiosos. No entanto, a tecnologia de fresagem especializada resolve exatamente esse problema. Ao longo deste guia abrangente, exploraremos como os sistemas de resfriamento avançados e a otimização precisa do tamanho da malha trabalham juntos para transformar resíduos em pó de fluxo livre e de qualidade premium.
Sensibilidade do material: PVC, PE, PP e ABS possuem limites térmicos distintos. A aplicação de uma abordagem de moagem uniforme em todos os polímeros leva inevitavelmente à degradação do material e à baixa qualidade do pó.
O resfriamento é crucial: a implementação de sistemas de resfriamento de água ou ar altamente eficazes evita o derretimento do polímero, a degradação da cor e o frustrante problema de entupimento da tela.
O tamanho da malha determina a aplicação: O tamanho da malha selecionado influencia diretamente a finura, a densidade aparente e a fluidez do pó. Essas métricas são estritamente necessárias para processos de fabricação posteriores, como extrusão e rotomoldagem.
Sinergia do sistema: A produção de pó ideal requer um equilíbrio mecânico preciso entre a velocidade do rotor, a eficiência de resfriamento e o tamanho da malha da peneira vibratória.
ROI do equipamento: A alocação de capital para equipamentos de moagem especializados reduz o desperdício de material, minimiza o tempo de inatividade operacional e aumenta significativamente o valor de mercado do pó produzido.
O impulso global para a produção sustentável está a mudar fundamentalmente a forma como as instalações abordam a reciclagem de plástico. Historicamente, a produção de material reciclado grosso era suficiente para a moldagem por injeção básica. Hoje, os mandatos rigorosos da economia circular exigem maior pureza e consistência. Analistas da indústria observam um enorme aumento na procura de pós reciclados ultrafinos e altamente uniformes, particularmente nos setores de rotomoldagem e masterbatch. Os fabricantes estão abandonando os britadores genéricos e investindo pesadamente em linhas de moagem especializadas. Esta mudança é impulsionada pela necessidade de misturar perfeitamente conteúdo reciclado com polímeros virgens, sem comprometer a integridade estrutural ou o acabamento estético. Consequentemente, o controle preciso do tamanho das partículas e do gerenciamento térmico passou de uma vantagem competitiva para uma exigência estrita da indústria.
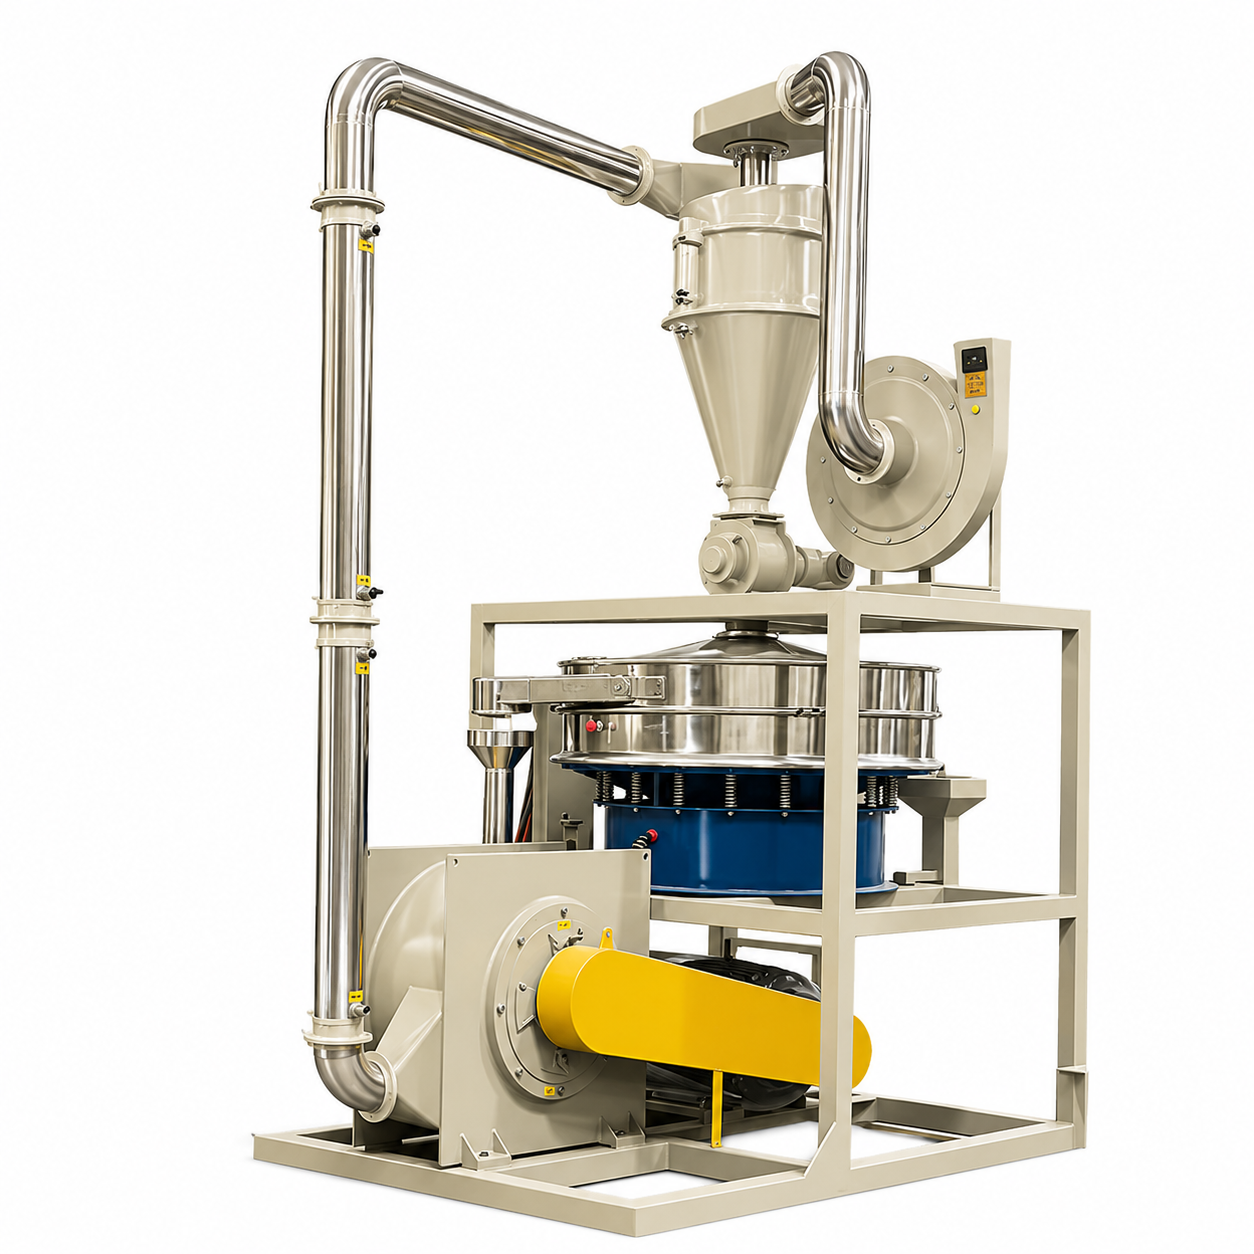
No centro de uma instalação moderna, um O moinho de reciclagem de plástico atua como um sistema de redução mecânica de alta velocidade. Ele é projetado para processar grânulos, flocos ou sobras em um pó altamente refinado. Ao contrário dos trituradores padrão que apenas produzem cavacos grossos, essas unidades sofisticadas operam com base no princípio de cisalhamento e impacto em alta velocidade. Dentro da câmara, o eixo principal aciona rotores especializados a velocidades geralmente superiores a 3.000 RPM. Isso cria uma enorme força de cisalhamento mecânico, despedaçando o polímero contra um estator estacionário até que as partículas sejam pequenas o suficiente para passar por uma tela de filtração designada.
Para moldagem por injeção padrão, pellets de plástico grosso geralmente são suficientes. Em contraste, os processos de fabricação avançados exigem que a matéria-prima esteja no estado de pó microscópico para funcionar corretamente. Por exemplo, a rotomoldagem depende inteiramente de pó para revestir uniformemente o interior dos moldes aquecidos. Os pellets padrão simplesmente derreteriam em pedaços irregulares e inutilizáveis. Da mesma forma, a extrusão de tubos e a mistura de cores exigem pó uniforme para garantir uma mistura química perfeita e taxas de fluxo de fusão consistentes.
Compreender as distintas propriedades moleculares e térmicas de diferentes polímeros é o passo mais crítico na otimização de uma operação de moagem. Os gerentes de fábrica devem ajustar seus parâmetros operacionais com base no plástico específico que está sendo processado. Aplicar a força mecânica errada a um polímero sensível ao calor é uma receita garantida para falha do equipamento.
O cloreto de polivinila, comumente conhecido como PVC, apresenta um desafio único devido à sua estabilidade térmica notavelmente baixa. Quando submetido ao alto atrito de uma câmara de moagem, este material aquece rapidamente. Se a temperatura exceder o seu limite específico, o plástico começa a degradar-se quimicamente. Isto se manifesta como descoloração severa e liberação perigosa de gás corrosivo de ácido clorídrico. Devido a estes riscos inerentes, o processamento deste polímero normalmente requer uma equipe dedicada. Moinho de moagem de PVC equipado com rotor tipo disco especializado. Este design específico proporciona uma ação de corte limpa que minimiza o atrito desnecessário. Ele garante que o material seja cortado rapidamente e saia da câmara antes que o acúmulo de calor cause uma decomposição química.
Em total contraste com os plásticos rígidos, as poliolefinas flexíveis como o polietileno e o polipropileno são caracterizadas pelo seu alto índice de fluidez e pontos de fusão relativamente baixos. Em vez de queimar, eles tendem a amolecer e tornar-se altamente viscosos quando expostos ao calor induzido por fricção. Quando estes materiais atingem o seu ponto de amolecimento dentro da câmara, tornam-se pegajosos. Este estado adesivo faz com que as partículas de plástico se aglomerem, levando à formação de pontes na garganta de alimentação ou obstruindo completamente a câmara de moagem. O processamento desses plásticos flexíveis exige um controle agressivo de temperatura e a utilização de um rotor tipo turbo que gera maior fluxo de ar interno.
O acrilonitrila butadieno estireno, amplamente conhecido como ABS, é um plástico de engenharia conhecido por sua alta resistência ao impacto, rigidez e dureza. Não derrete tão facilmente como o polietileno, nem se degrada tão rapidamente como o cloreto de polivinilo. No entanto, sua resistência absoluta requer imensa força mecânica para pulverizar. A natureza abrasiva dos plásticos duros significa que o desgaste do rotor e das pás do estator é significativamente acelerado. O processamento eficiente requer equipamentos construídos com ligas de alta resistência ao desgaste e um motor capaz de sustentar alto torque sem travar.
Tipo de polímero |
Sensibilidade Térmica |
Rotor Recomendado |
Tamanho de malha comum |
Aplicação primária downstream |
|---|---|---|---|---|
PVC |
Alto risco de queimadura |
Rotor de disco |
Malha 40 - 80 |
Extrusão de tubos e perfis |
PE / LLDPE |
Alto risco de derreter |
Rotor turbo |
Malha 20 - 35 |
Moldagem Rotacional |
ABS |
Moderado |
Rotor de disco/pino |
Malha 20 - 40 |
Aditivos para moldagem por injeção |
A física fundamental de uma câmara de moagem determina que a energia cinética de alta velocidade será inevitavelmente convertida em energia térmica extrema. À medida que o rotor gira a milhares de rotações por minuto, o cisalhamento e o impacto constantes das partículas de plástico geram calor significativo. Se este calor não for gerenciado ativamente, a temperatura interna de um a máquina de pó plástico ultrapassará rapidamente os limites térmicos do polímero. Imagine um desligamento no meio do turno porque o rotor está envolto em um bloco sólido de plástico derretido. Esta é a dura realidade da má gestão térmica. Sem resfriamento adequado, os operadores experimentam degradação térmica do produto, aglomeração severa e perda total das propriedades físicas exigidas.
Para combater esse calor induzido pelo atrito, os moinhos de nível industrial empregam mecanismos de resfriamento sofisticados e multicamadas.
Jaquetas de resfriamento de água: Este é o padrão básico para máquinas confiáveis. O equipamento é projetado com camisas de água integradas ao redor da câmara principal de moagem, das carcaças dos rolamentos e dos discos de moagem estacionários. A água gelada é bombeada continuamente através dessas camisas, absorvendo o calor das superfícies metálicas por condução.
Sistemas de tiragem de ar induzido: Trabalhando em conjunto com o resfriamento a água, os ventiladores de tiragem de alta pressão puxam grandes volumes de ar ambiente através da câmara de moagem. Este sistema de tiragem atua como um transportador pneumático para transportar o pó acabado para fora do moinho, ao mesmo tempo que irriga continuamente a câmara com ar mais frio para evitar bolsas de calor localizadas.
Produzir material reciclado de alta qualidade não significa apenas reduzir o tamanho do plástico. Trata-se de alcançar consistência dimensional precisa. Os processos de fabricação modernos exigem tolerâncias de tamanho de partícula extremamente rígidas.
Na separação industrial, o tamanho da malha refere-se ao número de aberturas por polegada linear de uma tela. Quanto maior o número da malha, mais finas devem ser as partículas para passar. Ao operar equipamento de moagem fina , os flocos de plástico bruto são submetidos a intenso cisalhamento mecânico. Uma vez fraturado, o material é transportado para uma peneira vibratória. Esta peneira atua como o principal mecanismo de controle de qualidade. Partículas suficientemente pequenas passam através da malha como produto final. Fragmentos superdimensionados são rejeitados automaticamente e transportados de volta à câmara de moagem para processamento posterior.
Existe uma compensação física fundamental em todas as operações de reciclagem. Existe uma relação inversa entre a finura do pó e o rendimento da produção. Quando uma instalação requer um pó muito fino, como malha 60 a 80, uma porcentagem maior do material é recirculada de volta para a câmara de moagem. Este aumento do tempo de residência significa que o rotor deve realizar mais trabalho mecânico. Consequentemente, a capacidade global de produção diminui e o consumo específico de energia aumenta. A utilização de uma malha mais grossa permite que o material saia rapidamente do sistema, aumentando o rendimento por hora. No entanto, o pó grosso pode possuir baixa densidade aparente, tornando-o inadequado para aplicações delicadas a jusante.
Alcançar o tamanho de malha ideal é mecanicamente simples na teoria, mas altamente dependente da estabilidade termodinâmica na prática. O cegamento da tela é um termo da indústria que descreve o fenômeno em que partículas plásticas semi-derretidas ou pegajosas aderem aos fios da tela de malha vibratória. Os operadores geralmente ouvem uma mudança distinta no tom acústico da máquina pouco antes de ocorrer o cegamento. Este som abafado e trabalhoso indica que o material está preso em um ciclo contínuo de recirculação. Ao utilizar uma abordagem de resfriamento duplo, os operadores podem manter um equilíbrio termodinâmico estável. Quando o sistema de refrigeração opera de forma eficiente, as partículas plásticas permanecem rígidas, secas e fluidas, eliminando completamente a ameaça de aglomeração.
A aquisição de equipamentos de moagem industrial representa um gasto de capital significativo. Para gerentes de fábrica, avaliar as especificações técnicas de um pulverizador de plástico requer uma abordagem rigorosa e baseada em evidências, adaptada a objetivos de produção específicos.
O principal diferencial mecânico em equipamentos de fresagem é o design do rotor. Aplicar o rotor errado a um plástico específico resultará em pó de baixa qualidade e desgaste acelerado da lâmina. Os pulverizadores de disco, com discos planos e serrilhados, são ideais para plásticos rígidos. Eles oferecem ajustes precisos de folga para cisalhamento consistente. Os pulverizadores turbo, com estrutura de lâmina semelhante a uma turbina, são projetados para materiais flexíveis e sensíveis ao calor. O design turbo gera um enorme fluxo de ar interno, o que é fundamental para manter os materiais resfriados.
Não se contente com componentes subdimensionados. Para uma operação comercial que visa de 150 a 400 quilos por hora, procure especificações robustas. O motor principal deve variar entre 37kW e 75kW para fornecer torque adequado. Certifique-se de que as lâminas de corte sejam fabricadas com aço ferramenta de alta qualidade, como SKD-11, para suportar a natureza abrasiva da sucata contaminada. Além disso, uma máquina de alta qualidade deve apresentar um sistema de camisa de resfriamento de água totalmente integrado ao redor da câmara e da carcaça do mancal para garantir operação contínua 24 horas por dia.
O desbaste fino moderno requer uma precisão que a operação manual não pode fornecer de forma confiável. Um recurso crítico a ser procurado é um alimentador vibratório inteligente interligado eletronicamente com a amperagem do motor principal. Se a carga interna aumentar ou a temperatura se aproximar do ponto de amolecimento do polímero, o controlador lógico programável deverá reduzir automaticamente a taxa de alimentação. Este sistema de feedback de circuito fechado evita o entupimento da câmara e protege o motor contra desgaste catastrófico, gerando, em última análise, um retorno do investimento superior.
A produção de pó plástico de primeira linha requer um equilíbrio delicado e altamente calculado de força mecânica, controle rigoroso de temperatura e filtragem precisa de partículas. A atualização para um sistema de moagem moderno e bem resfriado não apenas melhora a fluidez do pó, mas também reduz drasticamente o desperdício de material. Ao compreender as propriedades térmicas exclusivas de diferentes polímeros e combiná-las com as configurações corretas de rotor e malha, as instalações podem aumentar significativamente suas margens de lucro. Reserve um tempo para avaliar suas capacidades atuais de retificação hoje. Para garantir que você selecione o maquinário mais eficiente e robusto para seu fluxo de material específico, explore as soluções avançadas disponíveis em cnalva.com e transforme sua sucata plástica em recursos de fabricação de alto valor.
Este polímero é altamente sensível ao calor e degrada-se facilmente sob estresse térmico. A temperatura da câmara de moagem geralmente deve ser mantida estritamente abaixo de 60 a 70 graus Celsius. Manter esta temperatura requer um sistema robusto de resfriamento de água. O não controle do calor resultará na descoloração do pó e na potencial liberação de gases corrosivos.
Embora seja tecnicamente possível com uma máquina altamente versátil, raramente é ideal para produção em escala industrial. Os plásticos rígidos normalmente requerem um rotor do tipo disco para cisalhamento eficaz, enquanto as poliolefinas flexíveis requerem um rotor do tipo turbo para retificação por impacto e melhor resfriamento do ar. A troca entre esses materiais requer a mudança do tipo de rotor e a substituição da tela de malha, o que introduz um tempo de inatividade operacional significativo.
A aglomeração, ou aglomeração, é quase universalmente causada pelo acúmulo térmico excessivo dentro da câmara de moagem. Se a infraestrutura de resfriamento for inadequada ou a taxa de alimentação for muito alta, a temperatura interna excede o ponto de amolecimento do plástico. Isso faz com que as partículas se fundam, percam sua fluidez e, eventualmente, ceguem a tela de malha vibratória.
Para aplicações de rotomoldagem, que utilizam predominantemente polietileno linear de baixa densidade, um tamanho de malha de 30 a 35 é o padrão da indústria. Este tamanho específico de partícula garante que o pó possua excelente densidade aparente e fluidez. Ele permite que o material derreta uniformemente e cubra o interior do molde suavemente, sem deixar furos estruturais.
A vida útil da lâmina depende altamente da abrasividade do polímero específico que está sendo processado e do rendimento operacional. Os plásticos duros e rígidos embotam as superfícies de corte muito mais rapidamente do que os polímeros mais macios. Como padrão geral de manutenção, os operadores devem inspecionar fisicamente as lâminas ou discos a cada 300 a 500 horas de operação para garantir uma eficiência de corte consistente e evitar quedas na capacidade de produção.
O consumo de energia varia de acordo com o rendimento necessário e a finura do pó. Uma unidade industrial padrão que produz de 200 a 300 quilogramas por hora normalmente utiliza um motor principal entre 37 kW e 55 kW. Ao levar em consideração equipamentos auxiliares, como ventiladores de tiragem e válvulas rotativas, a potência total do sistema geralmente varia de 45kW a 75kW. Máquinas eficientes utilizam controles de alimentação automatizados para manter o motor funcionando na amperagem ideal, evitando desperdício de energia.
A prevenção da adesão do material depende inteiramente da manutenção de uma temperatura interna baixa. Os operadores devem garantir que as camisas de resfriamento de água tenham fluxo adequado e que o abastecimento de água gelada permaneça abaixo de 15 graus Celsius. Além disso, ajustar o ventilador de tiragem induzida para puxar mais ar pela câmara ajuda no transporte pneumático e remove o calor residual, mantendo as partículas plásticas secas e evitando que grudem nas superfícies metálicas.