Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-09-27 Kaynak: Alan
Yönetilmeyen ısının geri dönüştürülmüş plastiği tamamen mahvedebileceğini biliyor muydunuz? Polimer işlemenin zorlu dünyasında sürtünme, öğütme aşamasında kaçınılmaz olarak hurdayı eritir. Bu termal bozulma, polimer kalitesini bozar ve makineleri bloke ederek maliyetli arıza sürelerine yol açar. Ancak özel frezeleme teknolojisi bu sorunu çözüyor. Bu kapsamlı kılavuz boyunca, atığı birinci sınıf, serbest akışlı toza dönüştürmek için gelişmiş soğutma sistemlerinin ve hassas gözenek boyutu optimizasyonunun birlikte nasıl çalıştığını keşfedeceğiz.
Malzeme Hassasiyeti: PVC, PE, PP ve ABS'nin her biri farklı termal eşik değerlerine sahiptir. Tüm polimerlere tekdüze bir öğütme yaklaşımının uygulanması, kaçınılmaz olarak malzeme bozulmasına ve düşük toz kalitesine yol açar.
Soğutma Çok Önemlidir: Son derece etkili su veya hava soğutma sistemlerinin uygulanması, polimerin erimesini, renk bozulmasını ve sinir bozucu ekran tıkanması sorununu önler.
Ağ Boyutu Uygulamayı Belirler: Seçilen ağ boyutu, tozun inceliğini, yığın yoğunluğunu ve akışkanlığını doğrudan etkiler. Bu ölçümler, ekstrüzyon ve rotasyonel kalıplama gibi alt üretim süreçleri için kesinlikle gereklidir.
Sistem Sinerjisi: Optimum toz üretmek, rotor hızı, soğutma verimliliği ve titreşimli elek ağ boyutu arasında hassas bir mekanik denge gerektirir.
Ekipman ROI'si: Özel frezeleme ekipmanına sermaye tahsisi, malzeme israfını azaltır, operasyonel aksama süresini en aza indirir ve çıktı tozunun piyasa değerini önemli ölçüde artırır.
Sürdürülebilir üretime yönelik küresel çaba, tesislerin plastik geri dönüşümüne yaklaşımını temelden değiştiriyor. Geçmişte, temel enjeksiyonlu kalıplama için kaba yeniden öğütme üretmek yeterliydi. Günümüzde katı döngüsel ekonomi, daha yüksek saflık ve tutarlılık talebini zorunlu kılmaktadır. Endüstri analistleri, özellikle döner kalıplama ve masterbatch sektörlerinde ultra ince, son derece homojen geri dönüştürülmüş tozlara olan talepte büyük bir artış olduğuna dikkat çekiyor. Üreticiler genel kırıcılardan uzaklaşıyor ve özel frezeleme hatlarına yoğun yatırım yapıyor. Bu değişim, geri dönüştürülmüş içeriğin yapısal bütünlükten veya estetik görünümden ödün vermeden işlenmemiş polimerlerle kusursuz bir şekilde harmanlanması ihtiyacından kaynaklanmaktadır. Sonuç olarak, parçacık boyutu ve termal yönetim üzerindeki hassas kontrol, rekabet avantajından sıkı bir endüstri gereksinimine dönüştü.
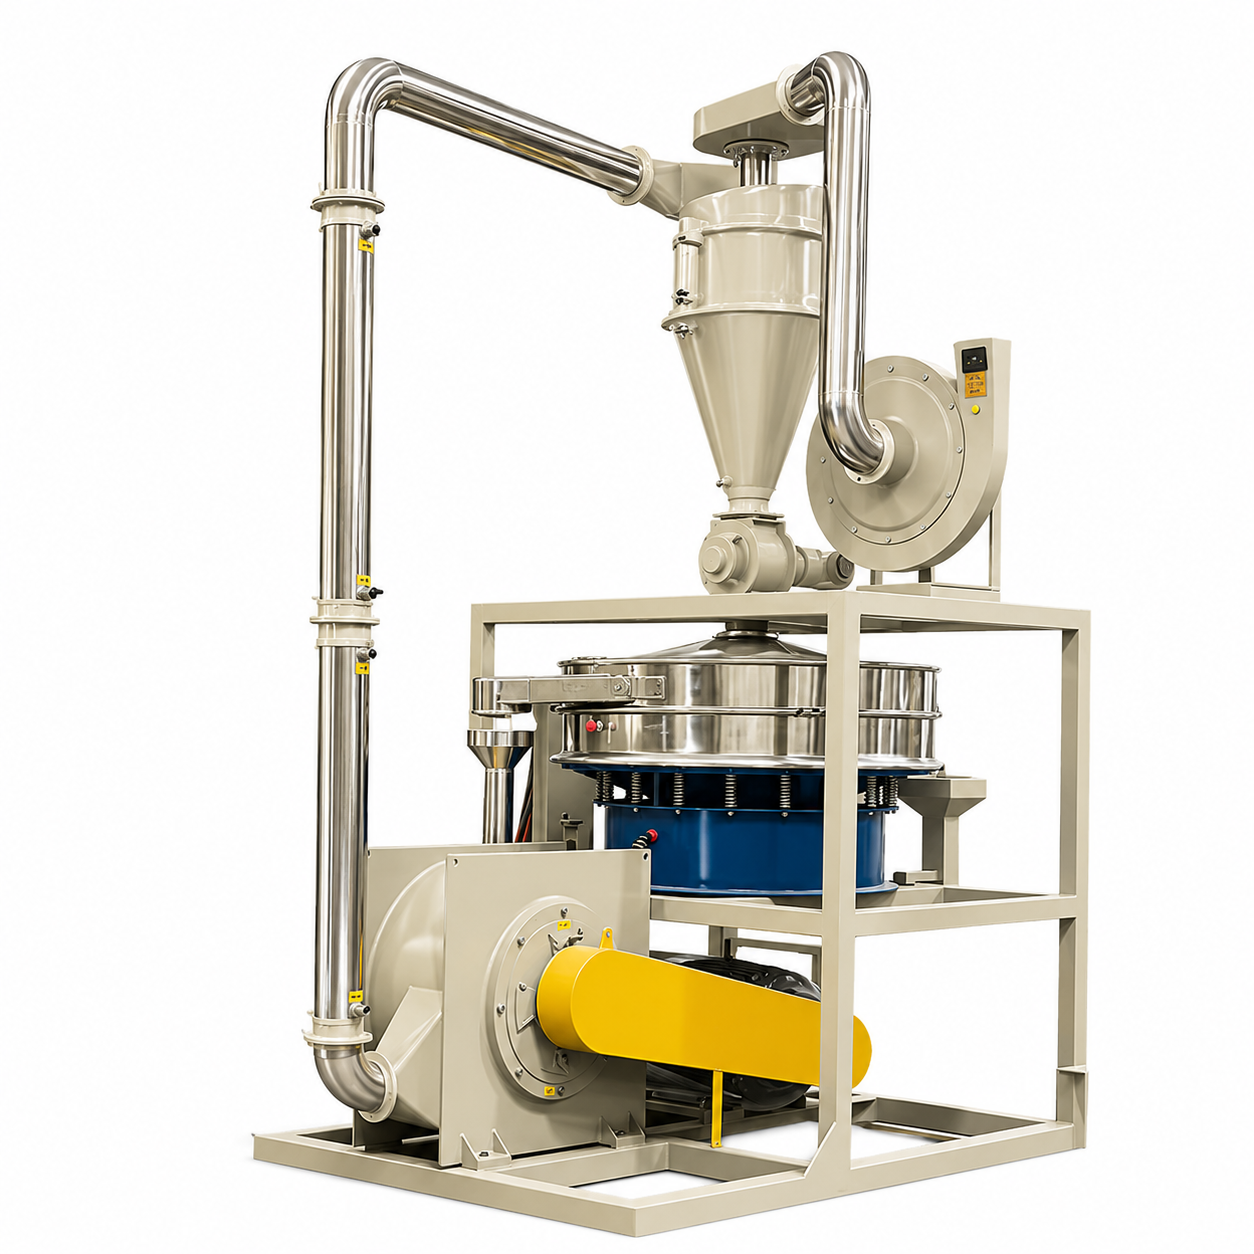
Modern bir tesisin temelinde, plastik geri dönüşüm tesisi, yüksek hızlı bir mekanik indirgeme sistemi görevi görür. Granülleri, pulları veya kesilmiş artıkları yüksek derecede rafine edilmiş bir toz halinde işleyecek şekilde tasarlanmıştır. Yalnızca kaba talaşlar üreten standart öğütücülerin aksine, bu gelişmiş üniteler yüksek hızlı kesme ve darbe prensibiyle çalışır. Odanın içinde ana şaft, özel rotorları genellikle 3.000 RPM'yi aşan hızlarda çalıştırır. Bu, parçacıklar belirlenmiş bir filtreleme eleğinden geçebilecek kadar küçük olana kadar polimeri sabit bir statora karşı parçalayarak büyük bir mekanik kesme kuvveti yaratır.
Standart enjeksiyonlu kalıplama için kaba plastik peletler genellikle yeterlidir. Bunun aksine, gelişmiş üretim süreçleri, ham maddenin düzgün çalışması için mikroskobik toz halinde olmasını gerektirir. Örneğin, rotasyonel kalıplama, ısıtılmış kalıpların içini eşit şekilde kaplamak için tamamen toza dayanır. Standart peletler eriyerek düzensiz, kullanılamaz topaklara dönüşür. Benzer şekilde, boru ekstrüzyonu ve renk harmanlama, kesintisiz kimyasal karışım ve tutarlı eriyik akış hızları sağlamak için tek biçimli toz gerektirir.
Farklı polimerlerin farklı moleküler ve termal özelliklerinin anlaşılması, öğütme işleminin optimize edilmesinde en kritik adımdır. Tesis yöneticileri, işlenen spesifik plastiğe göre operasyonel parametrelerini ayarlamalıdır. Isıya duyarlı bir polimere yanlış mekanik kuvvetin uygulanması, ekipman arızasının garantili bir reçetesidir.
Yaygın olarak PVC olarak bilinen polivinil klorür, oldukça düşük termal stabilitesi nedeniyle benzersiz bir zorluk sunar. Bir öğütme haznesinin yüksek sürtünmesine maruz kaldığında bu malzeme hızla ısınır. Sıcaklık belirli eşiği aşarsa plastik kimyasal olarak bozulmaya başlar. Bu, şiddetli renk değişikliği ve aşındırıcı hidroklorik asit gazının tehlikeli bir şekilde salınması olarak kendini gösterir. Bu doğal riskler nedeniyle, bu polimerin işlenmesi tipik olarak özel bir işlem gerektirir. PVC öğütme değirmeni . Özel disk tipi rotorla donatılmış Bu özel tasarım, gereksiz sürtünmeyi en aza indiren temiz bir kesme işlemi sağlar. Malzemenin hızlı bir şekilde kesilmesini ve ısı birikimi kimyasal bir bozulmaya neden olmadan hazneden çıkmasını sağlar.
Sert plastiklerin tam tersine, polietilen ve polipropilen gibi esnek poliolefinler, yüksek erime akış indeksleri ve nispeten düşük erime noktalarıyla karakterize edilir. Sürtünmenin neden olduğu ısıya maruz kaldıklarında yanma yerine yumuşama ve oldukça viskoz olma eğilimindedirler. Bu malzemeler hazne içerisinde yumuşama noktasına ulaştığında yapışkan hale gelir. Bu yapışkan durum, plastik parçacıkların bir araya toplanmasına neden olarak besleme boğazında köprü oluşumuna veya öğütme haznesinin tamamen tıkanmasına neden olur. Bu esnek plastiklerin işlenmesi, agresif sıcaklık kontrolü ve daha yüksek iç hava akışı üreten turbo tipi bir rotorun kullanılmasını gerektirir.
Yaygın olarak ABS olarak bilinen akrilonitril bütadien stiren, yüksek darbe direnci, sertliği ve sertliği ile tanınan bir mühendislik plastiğidir. Polietilen kadar kolay erimez ve polivinil klorür kadar hızlı bozunmaz. Bununla birlikte, katıksız dayanıklılığı toz haline getirmek için muazzam bir mekanik kuvvet gerektirir. Sert plastiklerin aşındırıcı doğası, rotor ve stator kanatlarındaki aşınma ve yıpranmanın önemli ölçüde hızlandığı anlamına gelir. Verimli işleme, aşınmaya karşı yüksek dirençli alaşımlardan yapılmış ekipman ve durmadan yüksek torku sürdürebilen bir motor gerektirir.
Polimer Tipi |
Termal Hassasiyet |
Önerilen Rotor |
Ortak Ağ Boyutu |
Birincil Aşağı Akış Uygulaması |
|---|---|---|---|---|
PVC |
Yanma riski yüksek |
Disk Rotoru |
40 - 80 Gözenek |
Boru ve Profil Ekstrüzyonu |
PE / LLDPE |
Yüksek erime riski |
Turbo Rotor |
20 - 35 Gözenek |
Rotasyonel Kalıplama |
ABS'ler |
Ilıman |
Disk / Pim Rotoru |
20 - 40 Gözenek |
Enjeksiyon Kalıplama Katkı Maddeleri |
Öğütme odasının temel fiziği, yüksek hızlı kinetik enerjinin kaçınılmaz olarak aşırı termal enerjiye dönüşeceğini belirtir. Rotor dakikada binlerce devirle döndüğünden, plastik parçacıkların sürekli olarak kesilmesi ve birbirine çarpması önemli miktarda ısı üretir. Bu ısı aktif olarak yönetilmezse, bir ortamın iç sıcaklığı plastik toz makinesi polimerin termal sınırlarını hızla aşacaktır. Rotorun erimiş plastikten katı bir blokla kaplanmış olması nedeniyle vardiyanın ortasında bir kapanma düşünün. Bu, zayıf termal yönetimin sert gerçeğidir. Yeterli soğutma olmadığında, operatörler ürünün termal olarak bozulmasına, şiddetli topaklanmaya ve gerekli fiziksel özelliklerin tamamen kaybolmasına maruz kalır.
Sürtünmeden kaynaklanan bu ısıyla mücadele etmek için endüstriyel sınıf değirmenler, gelişmiş, çok katmanlı soğutma mekanizmaları kullanır.
Su Soğutma Ceketleri: Bu, güvenilir makineler için temel standarttır. Ekipman, ana öğütme odasını, yatak yuvalarını ve sabit öğütme disklerini çevreleyen entegre su ceketleri ile tasarlanmıştır. Bu ceketlerden sürekli olarak soğutulmuş su pompalanır ve ısı iletim yoluyla metal yüzeylerden emilir.
İndüklenmiş Hava Çekiş Sistemleri: Su soğutmayla birlikte çalışan yüksek basınçlı çekiş fanları, öğütme odasından büyük hacimlerde ortam havasını çeker. Bu çekiş sistemi, lokal ısı ceplerini önlemek için odayı sürekli olarak daha soğuk havayla yıkarken, bitmiş tozu değirmenden dışarı taşımak için pnömatik bir konveyör görevi görür.
Yüksek kaliteli geri dönüştürülmüş malzeme üretmek yalnızca plastiğin boyutunu küçültmekle ilgili değildir. Kesin boyutsal tutarlılığa ulaşmakla ilgilidir. Modern üretim süreçleri son derece sıkı parçacık boyutu toleransları gerektirir.
Endüstriyel ayırmada ağ boyutu, bir eleğin doğrusal inç başına düşen açıklık sayısını ifade eder. Ağ numarası ne kadar yüksek olursa, parçacıkların geçmesi o kadar ince olmalıdır. Çalışırken İnce öğütme ekipmanında ham plastik pullar yoğun mekanik kesmeye maruz kalır. Kırıldıktan sonra malzeme titreşimli bir eleğe taşınır. Bu elek birincil kalite kontrol mekanizması görevi görür. Yeterince küçük parçacıklar nihai ürün olarak ağdan geçer. Büyük boyutlu parçalar otomatik olarak reddedilir ve daha sonraki işlemler için öğütme odasına geri gönderilir.
Her geri dönüşüm işleminde temel bir fiziksel değiş tokuş vardır. Toz inceliği ile üretim verimi arasında ters bir ilişki vardır. Bir tesis 60 ila 80 mesh gibi çok ince bir toza ihtiyaç duyduğunda, malzemenin daha yüksek bir yüzdesi öğütme odasına geri döndürülür. Bu artan kalma süresi, rotorun daha fazla mekanik iş yapması gerektiği anlamına gelir. Sonuç olarak, toplam üretim kapasitesi azalır ve spesifik enerji tüketimi artar. Daha kalın bir ağın kullanılması malzemenin sistemden hızlı bir şekilde çıkmasına olanak tanıyarak saatlik verimi artırır. Bununla birlikte, kaba toz zayıf kütle yoğunluğuna sahip olabilir ve bu da onu hassas alt uygulamalar için uygunsuz hale getirebilir.
İdeal ağ boyutuna ulaşmak teoride mekanik olarak basittir ancak pratikte büyük ölçüde termodinamik stabiliteye bağlıdır. Ekran körleme, yarı erimiş veya yapışkan plastik parçacıkların titreşimli örgü ekranın tellerine yapıştığı olguyu tanımlayan bir endüstri terimidir. Operatörler genellikle körleme meydana gelmeden hemen önce makinenin akustik perdesinde belirgin bir değişiklik duyarlar. Bu boğuk, yorucu ses, malzemenin sürekli bir devridaim döngüsünde sıkışıp kaldığını gösterir. Operatörler, ikili soğutma yaklaşımını kullanarak istikrarlı bir termodinamik dengeyi koruyabilirler. Soğutma sistemi verimli bir şekilde çalıştığında, plastik parçacıklar sert, kuru ve serbest akışlı kalarak topaklanma tehlikesini tamamen ortadan kaldırır.
Endüstriyel öğütme ekipmanlarının tedariki önemli bir sermaye harcamasını temsil eder. Tesis yöneticileri için bir tesisin teknik özelliklerinin değerlendirilmesi plastik öğütücü, belirli üretim hedeflerine göre uyarlanmış sıkı, kanıta dayalı bir yaklaşım gerektirir.
Frezeleme ekipmanındaki birincil mekanik farklılaştırıcı rotor tasarımıdır. Yanlış rotorun belirli bir plastiğe uygulanması, toz kalitesinin düşmesine ve bıçağın daha hızlı aşınmasına neden olur. Düz, tırtıklı disklere sahip disk pülverizatörleri sert plastikler için idealdir. Tutarlı kesme için hassas boşluk ayarlamaları sunarlar. Türbin benzeri kanat yapısına sahip olan turbo öğütücüler esnek, ısıya duyarlı malzemeler için tasarlanmıştır. Turbo tasarımı, malzemeleri soğuk tutmak için kritik önem taşıyan muazzam bir iç hava akışı üretir.
Küçük boyutlu bileşenlerle yetinmeyin. Saatte 150 ila 400 kilogramı hedefleyen ticari bir operasyon için sağlam teknik özellikleri arayın. Yeterli tork sağlamak için ana motorun gücü 37kW ile 75kW arasında olmalıdır. Kirli hurdanın aşındırıcı yapısına dayanacak şekilde kesme bıçaklarının SKD-11 gibi yüksek kaliteli takım çeliğinden yapıldığından emin olun. Ayrıca, yüksek kaliteli bir makinenin, 24 saat kesintisiz çalışmayı garanti etmek için hem haznenin hem de yatak yuvasının etrafında tam entegre bir su soğutma ceketi sistemine sahip olması gerekir.
Modern ince taşlama, manuel işlemin güvenilir bir şekilde sağlayamayacağı hassasiyeti gerektirir. Aranacak kritik bir özellik, ana motor amperajına elektronik olarak kilitlenen akıllı bir titreşimli besleyicidir. Dahili yük aniden yükselirse veya sıcaklık polimerin yumuşama noktasına yaklaşırsa, programlanabilir mantık denetleyicisi besleme hızını otomatik olarak azaltmalıdır. Bu kapalı döngü geri bildirim sistemi, haznenin tıkanmasını önler ve motoru yıkıcı yanmaya karşı korur, sonuçta üstün bir yatırım getirisi sağlar.
Üst düzey plastik tozu üretmek, hassas, yüksek düzeyde hesaplanmış bir mekanik kuvvet dengesi, sıkı sıcaklık kontrolü ve hassas parçacık filtrelemeyi gerektirir. Modern, iyi soğutulmuş bir öğütme sistemine geçmek, yalnızca tozun akışkanlığını artırmakla kalmaz, aynı zamanda malzeme israfını da büyük ölçüde azaltır. Tesisler, farklı polimerlerin benzersiz termal özelliklerini anlayarak ve bunları doğru rotor ve ağ konfigürasyonlarıyla eşleştirerek kar marjlarını önemli ölçüde artırabilir. Bugün mevcut taşlama yeteneklerinizi değerlendirmek için zaman ayırın. Spesifik malzeme akışınız için en verimli ve sağlam makineleri seçtiğinizden emin olmak için şu adresteki gelişmiş çözümleri keşfedin: cnalva.com ve plastik hurdalarınızı yüksek değerli üretim kaynaklarına dönüştürün.
Bu polimer ısıya oldukça duyarlıdır ve termal stres altında kolaylıkla bozunur. Öğütme odası sıcaklığı genel olarak kesinlikle 60 ila 70 santigrat derecenin altında tutulmalıdır. Bu sıcaklığın korunması sağlam bir su soğutma sistemi gerektirir. Isının kontrol edilememesi, tozun renginin değişmesine ve aşındırıcı gazların potansiyel olarak salınmasına neden olacaktır.
Çok yönlü bir makineyle teknik olarak mümkün olsa da, endüstriyel ölçekte üretim için nadiren optimaldir. Sert plastikler genellikle etkili kesme için disk tipi bir rotor gerektirirken, esnek poliolefinler darbeli taşlama ve gelişmiş hava soğutması için turbo tipi bir rotor gerektirir. Bu malzemeler arasında geçiş yapmak, rotor tipinin değiştirilmesini ve örgü ekranın değiştirilmesini gerektirir; bu da önemli bir operasyonel aksama süresine neden olur.
Topaklanma veya topaklanma neredeyse evrensel olarak öğütme odasındaki aşırı termal birikimden kaynaklanır. Soğutma altyapısı yetersizse veya besleme hızı çok yükseğe itilirse iç sıcaklık plastiğin yumuşama noktasını aşar. Bu, parçacıkların birbirine kaynaşmasına, akışkanlıklarını kaybetmesine ve sonunda titreşimli örgü eleğin kör olmasına neden olur.
Ağırlıklı olarak doğrusal düşük yoğunluklu polietilenin kullanıldığı rotasyonel kalıplama uygulamaları için 30 ila 35 ağ gözü boyutu endüstri standardıdır. Bu spesifik parçacık boyutu, tozun mükemmel kütle yoğunluğuna ve akışkanlığa sahip olmasını sağlar. Malzemenin eşit bir şekilde erimesine ve yapısal boşluklar bırakmadan kalıbın içini düzgün bir şekilde kaplamasına olanak tanır.
Bıçak ömrü büyük ölçüde işlenen spesifik polimerin aşındırıcılığına ve operasyonel üretime bağlıdır. Sert, sert plastikler, kesme yüzeylerini yumuşak polimerlere göre çok daha hızlı köreltir. Genel bir bakım standardı olarak operatörler, tutarlı kesme verimliliği sağlamak ve üretim kapasitesindeki düşüşleri önlemek için her 300 ila 500 saatlik çalışmadan sonra bıçakları veya diskleri fiziksel olarak incelemelidir.
Güç tüketimi gerekli verime ve toz inceliğine göre değişir. Saatte 200 ila 300 kilogram üretim yapan standart bir endüstriyel ünite, genellikle 37kW ile 55kW arasında bir ana motor kullanır. Çekiş fanları ve döner valfler gibi yardımcı ekipmanlar da hesaba katıldığında toplam sistem gücü genellikle 45kW ila 75kW arasında değişir. Verimli makineler, motorun optimum amperajda çalışmasını sağlamak ve enerji israfını önlemek için otomatik besleme kontrollerini kullanır.
Malzeme yapışmasının önlenmesi tamamen düşük iç sıcaklığın korunmasına bağlıdır. Operatörler, su soğutma ceketlerinin yeterli akışa sahip olmasını ve soğutulmuş su kaynağının 15 santigrat derecenin altında kalmasını sağlamalıdır. Ek olarak, indüklenen çekiş fanının hazneden daha fazla hava çekecek şekilde ayarlanması, pnömatik taşımaya yardımcı olur ve artık ısıyı ortadan kaldırarak plastik parçacıkları kuru tutar ve bunların metal yüzeylere yapışmasını önler.